Калькулятор разделки: угол, зазор, притупление и сечение шва
Толщина, процесс и то, можно ли подойти с обратной стороны, — из этих трёх вещей следует тип разделки, угол, зазор в корне и притупление. Калькулятор даёт типовые значения и сразу сечение наплавки.

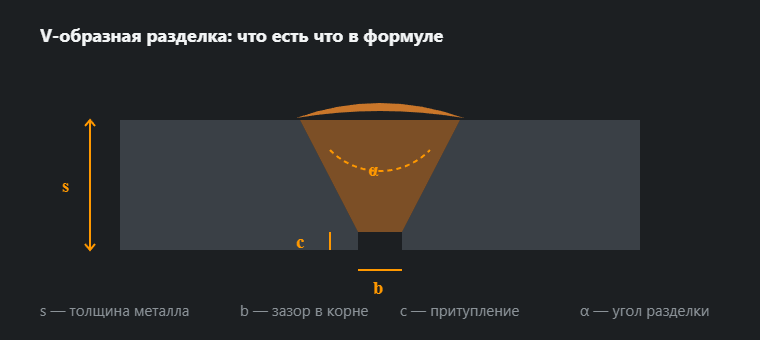
Откуда берутся эти значения
Разделка мирит две противоположности. Дуга должна дотянуться до корня — отсюда раскрытие и зазор. Одновременно каждый лишний миллиметр раскрытия — это больше наплавки, больше тепла и больше усадки, отсюда желание сделать угол как можно меньше. ISO 9692-1 собирает компромиссы, которые себя оправдали.
| Толщина s, мм | Подготовка | Угол α | Притупление c, мм | Зазор b, мм | Когда |
|---|---|---|---|---|---|
| ≤ 3 … 4 | I — без разделки | — | — | 0–3 | Тонкий металл: провар даёт сам зазор |
| 3 … 12 | V односторонняя | 50–70° | 1–2 | 1–4 | Основной вариант при доступе с одной стороны |
| 12 … 40 | X двусторонняя | 50–60° | 1–3 | 1–3 | Доступ с обеих сторон: почти вдвое меньше наплавки, чем у V |
| > 30 | U односторонняя | 8–12° | 1–3 | 1–3 | Большая толщина, доступ с одной стороны; нужна механическая обработка |
| > 40 | 2U двусторонняя | 8–12° | 1–3 | 1–3 | Очень большая толщина, доступ с обеих сторон |
| 5 … 20 | ½V — скос одной кромки | 45–55° | 1–3 | 1–3 | Тавровое соединение с полным проваром |
| > 15 | K — двусторонний скос одной кромки | 45–55° | 1–3 | 1–3 | Тавровое с полным проваром, доступ с обеих сторон |
| — | Угловой шов без разделки | — | — | 0–2 | Когда полный провар не требуется |
Угол зависит и от процесса: при MAG допускают более узкое раскрытие, потому что дуга сосредоточеннее и глубже проплавляет, при TIG берут шире, чтобы поместилась присадка, подаваемая рукой.
Сколько стоит угол
Сечение растёт с квадратом толщины и с тангенсом половины угла. Практический вывод: разница между 60° и 50° на листе 20 мм — около шестой части наплавки, а переход с V на X при той же толщине экономит почти половину. Посчитайте одно и то же соединение в калькуляторе наплавки — цифры убеждают лучше доводов.
При односторонней сварке выходов три: проварить корень насквозь (требует навыка и точного зазора), подварить с обратной стороны после вышлифовки или поставить подкладку — керамическую, медную или остающуюся. Выбор записывают в технологическую карту вместе с геометрией, потому что он меняет область аттестации.
Как калькулятор выбирает разделку
Он применяет правила таблицы в жёстком порядке; решает первое правило, которое подходит:
- Без разделки (I) до 3 мм при MMA и TIG, до 4 мм при MAG. Зазор 0–2 мм до толщины 2 мм, выше — 1–3 мм.
- V односторонняя до 12 мм при любом доступе и до 30 мм, если доступ только с одной стороны. Угол по процессу: 60° для MMA, 50–60° для MAG, 60–70° для TIG. Зазор 2–4 мм для MMA и TIG, 1–3 мм для MAG. Притупление 1–2 мм.
- U односторонняя свыше 30 мм при доступе с одной стороны: 8–12° на кромку, зазор и притупление 1–3 мм.
- X двусторонняя от 12 до 40 мм при доступе с обеих сторон: 60°, для MAG 50–60°; зазор и притупление 1–3 мм.
- 2U двусторонняя свыше 40 мм при доступе с обеих сторон.
Процесс меняет результат, потому что дуги проплавляют по-разному: MAG обходится более узким раскрытием и меньшим зазором, TIG нужно место для присадочного прутка, который подают рукой, MMA — для электрода вместе с покрытием.
Как считается сечение разделки и масса наплавки
Сечение — это треугольник фаски плюс полоса зазора, и ещё десятая часть на усиление и корень:
- V:
A = [(s − c)² · tg(α/2) + b · s] · 1,10 - X:
A = [2 · ((s − c)/2)² · tg(α/2) + b · s] · 1,10 - I:
A = b · s · 1,10
Где таблица даёт диапазон, калькулятор берёт середину: 50–60° — это 55°, зазор 1–3 мм — 2 мм, притупление 1–2 мм — 1,5 мм. Для U-образной разделки сечение не выводится: её профиль не треугольник, и формула для V заметно бы его завысила.
Масса наплавленного металла на метр следует прямо отсюда: сечение в мм² умножить на 0,00785 — получатся килограммы стали на метр (плотность 7,85 г/см³). Присадки уходит больше — поправку на разбрызгивание, огарки и шлак добавит калькулятор расхода электродов.
Примеры расчёта
| Толщина, процесс, доступ | Разделка | α | b, мм | c, мм | Сечение, мм² | Наплавка, кг/м |
|---|---|---|---|---|---|---|
| 6 мм, MAG, с одной стороны | V | 50–60° | 1–3 | 1–2 | 25 | 0,19 |
| 10 мм, MAG, с одной стороны | V | 50–60° | 1–3 | 1–2 | 63 | 0,50 |
| 10 мм, MMA, с одной стороны | V | 60° | 2–4 | 1–2 | 79 | 0,62 |
| 12 мм, MAG, с одной стороны | V | 50–60° | 1–3 | 1–2 | 90 | 0,70 |
| 20 мм, MAG, с одной стороны | V | 50–60° | 1–3 | 1–2 | 240 | 1,88 |
| 20 мм, MAG, с обеих сторон | X | 50–60° | 1–3 | 1–3 | 137 | 1,07 |
| 30 мм, MAG, с одной стороны | V | 50–60° | 1–3 | 1–2 | 531 | 4,17 |
| 30 мм, MAG, с обеих сторон | X | 50–60° | 1–3 | 1–3 | 290 | 2,28 |
| 35 мм, MAG, с одной стороны | U | 8–12° | 1–3 | 1–3 | — | — |
Случай по умолчанию, 12 мм MAG с одной стороны, вручную: (12 − 1,5)² × tg 27,5° = 110,25 × 0,521 ≈ 57,4 мм² на фаски, плюс 2 × 12 = 24 мм² на зазор, итого 81,4; умножить на 1,10 — около 90 мм², то есть 0,70 кг наплавленного металла на метр.
60°, 50° или 45° на листе 20 мм
Та же V, зазор 2 мм, притупление 1,5 мм, меняется только угол: 60° дают около 261 мм² (2,05 кг/м), 50° — около 220 мм² (1,72 кг/м), 45° — около 200 мм² (1,57 кг/м). Переход с 60° на 50° экономит примерно шестую часть наплавки, газа и времени горения дуги. Ещё уже выгодно только пока горелка или электрод достают до дна разделки под правильным углом — иначе экономия превращается в несплавление по кромке.
Сколько стоит лишний миллиметр зазора
Каждый миллиметр зазора добавляет b × s × 1,10, то есть 1,1 мм² на каждый миллиметр толщины. На листе 12 мм это около 13 мм², примерно 15 % всей разделки; на 20 мм — 22 мм². Зазор, который разошёлся при прихватке, стоит наплавки по всей длине; зазор, который сошёлся, стоит провара — см. непровар корня шва.
Вдвое толще — почти вчетверо больше наплавки
Доля фаски растёт с квадратом толщины. V под MAG на 10 мм — около 63 мм², на 20 мм — 240 мм², почти в четыре раза больше. Поэтому калькулятор переходит на X, как только доступ с обеих сторон это позволяет: на 30 мм X нужно 290 мм² против 531 у V.
Какой край диапазона брать
Калькулятор показывает диапазоны и считает по их середине; значение для конкретного стыка записывают в технологическую карту. На практике узкий край угла подходит для MAG в нижнем положении при хорошем доступе, широкий — для MMA, потолочных и вертикальных швов и толстых электродов. Больший зазор помогает проварить корень, когда притупление у верхней границы; меньший безопаснее при тонком притуплении, где грозит прожог. Как вырезать, зачистить и прихватить кромку, чтобы выдержать эти размеры, — в статье о подготовке кромок под сварку.
Частые вопросы
Когда V, а когда X?
Решают доступ и толщина. До 12 мм обычно хватает V. Выше, если элемент можно кантовать и подойти с обратной стороны, X выигрывает дважды: наплавки уходит почти вдвое меньше, а угловая усадка симметрична, поэтому деталь не ведёт в одну сторону. Без доступа с обратной стороны остаётся V — и корень надо проварить с первого раза.
Зачем оставляют притупление?
Без него тонкая кромка стекает. Притупление 1–2 мм даёт корневому валику металл, в который он упрётся, и позволяет вести его устойчивым током. Слишком большое притупление работает наоборот: дуга не проплавит его насквозь, и останется непровар корня.
Можно ли эти числа вписать в карту?
Как отправную точку — да, как готовую запись — нет. ISO 9692-1 даёт формы и диапазоны, а конкретные значения для соединения назначает технолог с учётом марки стали, положения, требований к корню и того, была ли аттестована технология.
Сколько наплавки на метр уходит на V-образный шов листа 10 мм?
При MAG (50–60°, зазор 1–3 мм, притупление 1–2 мм) калькулятор даёт около 63 мм², то есть 0,50 кг наплавленного металла на метр. При MMA (60°, зазор 2–4 мм) — 79 мм² и 0,62 кг. Присадки покупают больше: добавляются разбрызгивание, огарки и шлак.
Как считается сечение разделки?
Для V: A = [(s − c)² · tg(α/2) + b · s] · 1,10, с серединой каждого диапазона из таблицы; множитель 1,10 покрывает усиление и корень. У X треугольник делится на две половины толщины. Сечение в мм² умножить на 0,00785 — килограммы наплавленного металла на метр.
Почему для U-образной разделки нет сечения?
Потому что её профиль — узкая щель со скруглённым дном, а не треугольник. Формула для V заметно бы его завысила, а неверное число хуже, чем никакого. U-разделку делают механически, и её сечение берут с чертежа подготовки.
Обновлено: