Эквивалент хрома и никеля на диаграмме Шеффлера
У шва не состав присадки: это смесь присадки с подплавленными основными металлами. Калькулятор считает эту смесь, выводит из неё эквиваленты Cr и Ni и ставит точку на диаграмме Шеффлера — сразу видно, в какую область попадёт ваш шов.
Короткий ответ
Два числа ставят шов на диаграмму Шеффлера: эквивалент хрома и эквивалент никеля. Углерод весит в них в тридцать раз больше никеля — десятая доля процента C сдвигает точку так же, как три процента Ni. Формулы и диаграмма ниже.
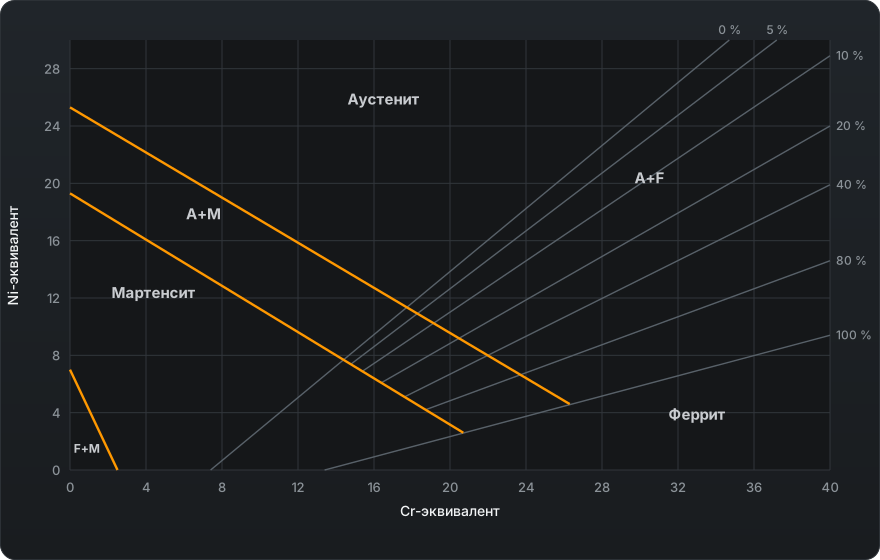
Формулы
Шеффлер:
Cr-экв = Cr + Mo + 1,5·Si + 0,5·Nb + 2·Ti
Ni-экв = Ni + 30·C + 0,5·Mn
WRC-1992:
Cr-экв = Cr + Mo + 0,7·Nb
Ni-экв = Ni + 35·C + 20·N + 0,25·Cu
Углерод весит в этих формулах в тридцать раз больше никеля — и в этом вся суть. Десятая доля процента углерода сдвигает точку на три единицы вверх, то есть на столько же, что и три процента никеля. Поэтому, сваривая нелегированную сталь нержавеющей присадкой, смотреть надо не на хром, а на то, сколько углерода принесёт основной металл.
Разбавление
Состав шва — это среднее, взвешенное по долям. У однородного соединения слагаемых два: основной металл и присадка. У разнородного три, и вот тут устный счёт начинает подводить.
Значения по умолчанию в калькуляторе — это как раз он: 304 с одной стороны, S235 с другой, присадка 309L, доля каждого основного металла 25 %. У 309L повышенные хром и никель не случайно: избыток нужен, чтобы после разбавления углеродистой сталью шов не свалился в мартенситную область. Подставьте вместо 309L обычную 308L и посмотрите, как упадут оба эквивалента.
Где это нужно
- Разнородные соединения. Подбор присадки к паре нержавейка — углеродистая сталь стоит ровно на этом расчёте; подробности в материале о сварке разнородных металлов.
- Феррит в аустенитном шве. Несколько процентов феррита защищают от горячих трещин; ноль феррита и слишком много — две разные беды.
- Наплавка. Буферный слой существует затем, чтобы снизить разбавление, — и смысл его виден только на числах.
Как читать диаграмму Шеффлера по шагам
- Считайте шов, а не присадку. Введите оба основных металла, присадку и их доли; калькулятор смешает три анализа и приведёт сумму долей к 100 %.
- Эквивалент хрома — по горизонтальной оси, от 0 до 40:
Cr + Mo + 1,5·Si + 0,5·Nb + 2·Ti, то есть всё, что тянет шов к ферриту. - Эквивалент никеля — по вертикальной оси, от 0 до 30:
Ni + 30·C + 0,5·Mn, то есть всё, что тянет к аустениту. - Найдите область. Три границы отсекают мартенсит, феррит с мартенситом и аустенит с мартенситом; выше них лежат аустенит, аустенит с ферритом и феррит.
- Феррит читайте вилкой. Изоферритные линии проведены для 0, 5, 10, 20, 40, 80 и 100 %. Две линии по сторонам точки и есть ответ: 5–10 %, а не 7 %.
- Проверьте близость границы. Если точка ближе одной единицы Ni-эквивалента к границе области, калькулятор предупреждает: это толщина линии на бумажной диаграмме 1949 года, и небольшая перемена режима переносит шов в соседнюю область.
Пример чтения: Cr-экв 39, Ni-экв 29
При Cr-экв 39 изоферритная линия 10 % проходит на уровне Ni-экв 28,0, а линия 5 % легла бы на 31,8 — уже выше верхнего края поля. Точка лежит между ними, и калькулятор пишет аустенит с ферритом, 5–10 %. Она на единицу выше линии 10 %: чуть больше хрома — и отсчёт станет 10–20 %. Мартенситные границы далеко внизу слева, предупреждения нет. Обычные швы лежат гораздо левее: все примеры ниже укладываются между Cr-экв 14 и 22.
Что значат области диаграммы и чем грозит каждая
| Область | Что пишет калькулятор | Чем грозит шву |
|---|---|---|
| A | аустенит, 0 % феррита | Вязкий, но без феррита сильнее всего склонен к горячим трещинам по оси шва |
| A+F | аустенит с ферритом | Цель: несколько процентов дельта-феррита останавливают горячие трещины |
| A+M | аустенит с мартенситом | Твёрдые участки, меньше пластичности, холодные трещины; типично при избытке углеродистой стали в шве |
| M | мартенсит | После сварки твёрдый и хрупкий; холодные трещины при водороде и жёстком закреплении |
| F+M | феррит с мартенситом | Закалённые зоны и крупный феррит одновременно |
| F | феррит | Рост зерна при нагреве, низкая ударная вязкость |
Это и есть четыре классические беды диаграммы Шеффлера: горячие трещины в чисто аустенитном шве, закалочные трещины в мартенситном углу, рост зерна и охрупчивание в ферритной области и сигма-фаза при избытке феррита. Сигма-фаза — твёрдая хрупкая фаза железа с хромом; она растёт из обогащённого хромом феррита, когда шов долго выдерживается при повышенной температуре — в работе или при термообработке. Поэтому цель — узкая вилка в несколько процентов феррита, а не «чем больше, тем надёжнее». Как выглядят трещины разных видов и как их различить, описано в статье о трещинах в сварных швах.
Разобранные примеры: хромоникелевая сталь с углеродистой
Все числа — ровно то, что выдаёт калькулятор на этой странице. Основные металлы: 304 (C 0,08, Cr 18, Ni 9, Mn 1,5, Si 0,5, N 0,05) и S235 (C 0,18, Cr 0,2, Ni 0,1, Mn 1,2, Si 0,3).
304 + S235 присадкой 309L — значения по умолчанию
309L (C 0,03, Cr 23,5, Ni 13, Mo 0,3, Mn 1,7, Si 0,4, N 0,05), доли 25/25/50: Cr-экв 17,1, Ni-экв 11,9, аустенит, 0 % феррита, отношение 1,43, по WRC-1992 16,5 / 12,3 — и горит предупреждение о границе. 309L удерживает шов вне мартенсита, но при суммарном разбавлении 50 % его запас исчерпан: феррита против горячих трещин не осталось, а любое лишнее разбавление перенесёт точку через линию.
То же соединение с 308L
Для 308L берём типовой состав, который voestalpine Böhler Welding публикует для прутка ER308L EAS 2-IG: C 0,02, Cr 20,0, Ni 10,0, Mn 1,8, Si 0,45; ESAB даёт для OK Autrod 308L почти то же (Cr 19,8, Ni 9,8, Mn 1,9, Si 0,4). При 25/25/50: Cr-экв 15,2, Ni-экв 10,3, аустенит с мартенситом; с составом ESAB точка попадает в ту же область. Это и есть арифметика правила из статьи о сварке разнородных сталей: 308L на стыке нержавейки с углеродистой уходит в мартенсит.
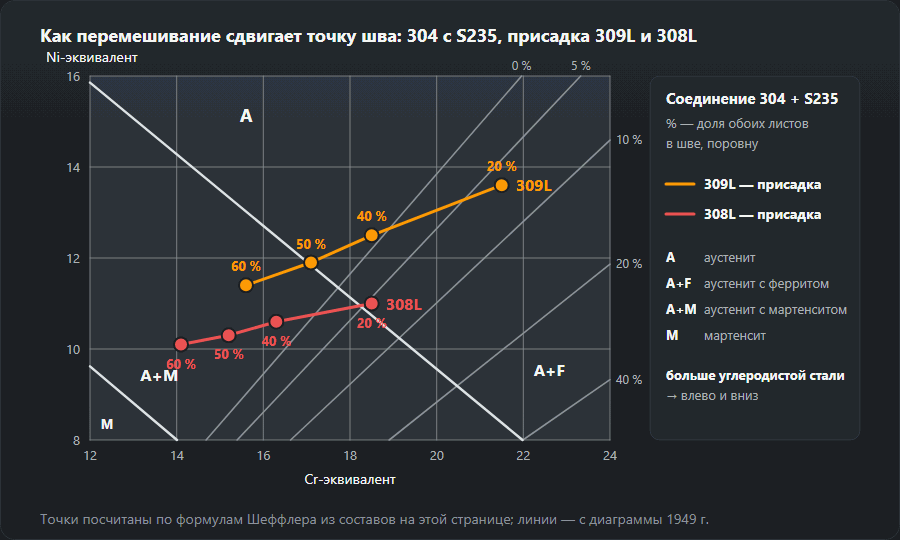
Как разбавление двигает точку
Долю основного металла делим поровну между сторонами, как на схеме разбавления: 20 % — низкий ток и малый провар, 40 % — глубокий провар.
| Разбавление (A/B/присадка) | 309L | 308L |
|---|---|---|
| 20 % (10/10/80) | 21,5 / 13,6, аустенит с ферритом 5–10 % | 18,5 / 11,0, аустенит с ферритом 5–10 %, предупреждение о границе |
| 40 % (20/20/60) | 18,5 / 12,5, аустенит 0 % | 16,3 / 10,6, аустенит с мартенситом |
| 50 % (25/25/50) | 17,1 / 11,9, аустенит 0 %, предупреждение о границе | 15,2 / 10,3, аустенит с мартенситом |
| 60 % (30/30/40) | 15,6 / 11,4, аустенит с мартенситом | 14,1 / 10,1, аустенит с мартенситом |
Каждая лишняя доля углеродистой стали сдвигает точку влево и вниз, к мартенситу. 309L при малом разбавлении сохраняет феррит и остаётся аустенитной примерно до половины; 308L переживает только самый мелкий провар, и то на грани — с составом ESAB уже точка 20 % падает в аустенит с мартенситом. Поэтому низкий ток, узкие валики без поперечных колебаний и на толстом металле буферный слой (облицовка кромки) важны не меньше, чем сама присадка.

Однородный шов: 304 + 304 присадкой 308L
304 в обеих колонках, та же 308L, доли 15/15/70: Cr-экв 20,1, Ni-экв 11,7, аустенит с ферритом 5–10 % (WRC-1992 19,4 / 11,3). Здесь разбавление не вредит: основной металл сам нержавеющий, а одна 308L даёт 20,7 / 11,5 и 10–20 % феррита. Почему присадки к нержавейке подбирают так, чтобы в шве остался феррит, разобрано в статье о сварке нержавеющей стали.
Шеффлер, ДеЛонг и WRC-1992
Шеффлер охватывает всё поле вместе с мартенситом, поэтому он — инструмент для разнородных соединений и буферных слоёв. ДеЛонг уточнил аустенитный угол, добавил азот и ввёл ферритное число; WRC-1992 продолжает эту линию с азотом и медью, даёт феррит в FN, а не в процентах, и точнее для аустенитных и дуплексных швов, но мартенситной области у него нет. Поэтому калькулятор считает обе пары: Шеффлер — для области, WRC-1992 — для феррита. В случае по умолчанию Ni-эквивалент по WRC выше (12,3 против 11,9) — из-за члена 20·N.
Типичные ошибки
- Ставить на диаграмму присадку вместо шва. Одна 309L даёт 24,4 / 14,8 и 10–20 % феррита; шов по умолчанию — 17,1 / 11,9 без феррита. Картинка с пачки присадки — не ваш стык.
- Забыть углерод основного металла. Углерод идёт ×30: 0,18 % C у S235 — это сами по себе 5,4 единицы, а при доле 25 % они добавляют шву 1,35.
- Забыть Ti и Nb. У стабилизированных сталей каждая десятая процента Ti добавляет 0,2 к Cr-экв по Шеффлеру, каждая десятая Nb — 0,05 (0,07 по WRC-1992). Оставите поля нулевыми — точка встанет левее, чем на самом деле.
- Читать одну цифру вместо вилки. У границы диаграмма однозначного ответа не даёт. Если горит предупреждение, меняют присадку или разбавление, а не отсчёт.
- Одно разбавление для всех процессов. Покрытый электрод обычно 20–30 %, MAG 25–50 %, под флюсом больше 60 % — а 60 % переводят даже 309L в аустенит с мартенситом. Для стороны из углеродистой стали подогрев посчитайте в калькуляторе углеродного эквивалента.
Частые вопросы
Насколько точна эта диаграмма?
Она даёт область, а не число. Шеффлер построил её в 1949 году на дуговых швах нержавеющих сталей, и между изоферритными линиями отсчёт получается вилкой — поэтому калькулятор и пишет, например, 5–10 %, а не 7 %. Точное содержание феррита в аустенитном шве берут по WRC-1992 или меряют ферритометром. Сильная сторона Шеффлера в другом: он охватывает и мартенситную область, а именно она решает на разнородных соединениях.
Откуда взять доли металлов в шве?
Из доли участия основного металла в шве. Она зависит от процесса и режима; ориентировочно: при покрытом электроде обычно 20–30 %, при MAG 25–50 %, под флюсом бывает выше 60 %. У разнородного соединения её делят между двумя сторонами, обычно поровну, а остальное — присадка.
Шеффлер или WRC-1992?
WRC-1992 новее и точнее для аустенитных сталей и дуплекса, потому что учитывает азот и медь, а феррит даёт как Ferrite Number, а не в процентах. Шеффлер остаётся полезным на разнородных соединениях — он охватывает мартенситную область, которой на диаграмме WRC нет. Поэтому калькулятор считает оба.
Как прочитать процент феррита на диаграмме Шеффлера?
Между двумя изоферритными линиями по сторонам точки (0, 5, 10, 20, 40, 80, 100 %), поэтому ответ — вилка. Пример: Cr-экв 39, Ni-экв 29 лежит между линией 10 % (там Ni-экв 28,0) и линией 5 % — аустенит с 5–10 % феррита.
Почему 309L, а не 308L для нержавейки с чёрной сталью?
Потому что углеродистая сталь разбавляет присадку. При значениях по умолчанию (304, S235, 25/25/50) 309L даёт Cr-экв 17,1 и Ni-экв 11,9 — аустенит на границе мартенсита. Типовая 308L даёт 15,2 и 10,3 — аустенит с мартенситом.
Что такое сигма-фаза и при чём тут феррит?
Твёрдая хрупкая фаза железа с хромом, которая растёт из обогащённого хромом дельта-феррита, если шов долго находится при повышенной температуре. Она снижает вязкость и коррозионную стойкость — поэтому нужен феррит в несколько процентов, а не как можно больше.
Что будет, если точка попала в мартенсит?
Шов выйдет твёрдым и склонным к холодным трещинам. Возьмите более легированную присадку, снизьте разбавление меньшим током и узкими валиками или сначала облицуйте кромку углеродистой стали нержавеющей присадкой. Пересчитайте: точка должна уйти от границы, без предупреждения.
Обновлено: