Сварка нержавеющей стали
Главная особенность нержавейки в том, что брак на ней не виден сразу. Шов выходит ровным и блестящим, а через месяц вдоль него появляется ржавая полоса. Причина почти всегда одна — перегрев.
Тепловложение решает всё
Нержавеющая сталь хуже проводит тепло, чем углеродистая, и сильнее расширяется. Из этого следуют три практических правила:
- Ток на 10–20 % ниже, чем взяли бы для чёрной стали той же толщины.
- Короткие участки вразбежку вместо длинного непрерывного шва: иначе деталь поведёт.
- Межпроходная температура не выше 150 °C. Ждать, пока остынет, дешевле, чем потом травить и переваривать.
Посчитать фактическую погонную энергию можно в калькуляторе погонной энергии — для аустенитной нержавейки её обычно ограничивают сверху в технологической карте.
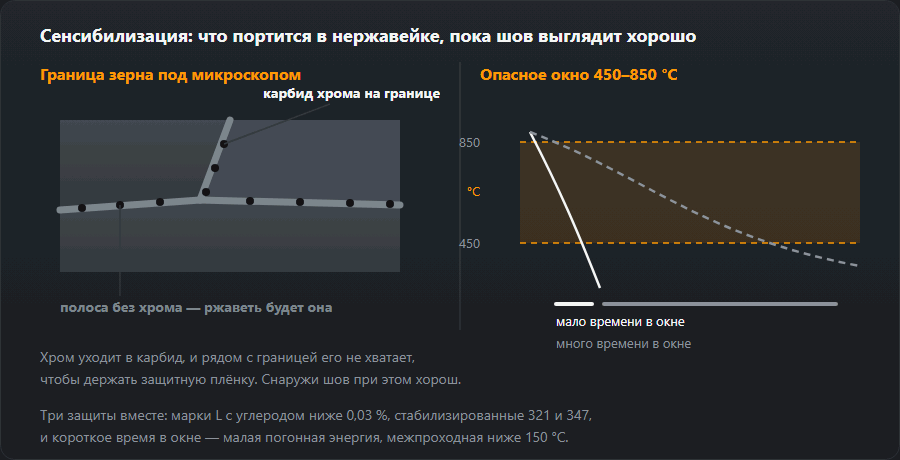
При выдержке в диапазоне 450–850 °C углерод связывает хром в карбиды по границам зёрен. Там, где хром ушёл в карбиды, защитная плёнка не образуется — и узкая полоса вдоль шва начинает ржаветь, хотя основной металл цел. Это межкристаллитная коррозия, и борются с ней не покрытием, а скоростью прохождения опасного диапазона и выбором стали с низким углеродом.

Газ и защита корня
| Процесс | Смесь | Обозначение | Расход |
|---|---|---|---|
| TIG (141) | Ar 100 % или Ar + 2 % H₂ | I1 / R1 | 6–12 л/мин |
| MIG/MAG (135) | Ar + 2 % CO₂ или Ar + 2 % O₂ | M12 / M13 | 12–15 л/мин |
| Поддув корня | Ar 100 % | I1 | до вытеснения воздуха |
Активную добавку держат на уровне двух процентов не из экономии: углерод из CO₂ переходит в шов и работает против коррозионной стойкости. Чистый CO₂ на нержавейке не применяют вовсе. Подобрать смесь под толщину помогает калькулятор защитного газа.
Обратная сторона шва защищается отдельно. Без поддува корень окисляется и покрывается рыхлой тёмной коркой, которая ржавеет первой — на трубопроводах и пищевом оборудовании это недопустимо.
Присадка
- 308L — для сталей типа 304 / 1.4301 / 08Х18Н10.
- 316L — для сталей типа 316 / 1.4401 с молибденом.
- 309L — для стыка нержавейки с чёрной сталью, см. разнородные стали.
- 347 или 321 — когда основной металл стабилизирован титаном или ниобием.
Буква L в марке присадки означает то же, что и в марке стали: низкий углерод. Для сварных конструкций берут именно её.
Чистота и инструмент
Нержавейка не терпит железа. Щётка, которой чистили чёрную сталь, оставляет частицы, и они ржавеют прямо на поверхности, создавая впечатление, что проржавел сам металл. Поэтому под нержавейку держат отдельные щётки из нержавеющей проволоки, отдельные круги и по возможности отдельное место.
Цвета побежалости после сварки — это оксидная плёнка. Соломенный оттенок терпим, синий и фиолетовый означают перегрев. На оборудовании, работающем с продуктом или в агрессивной среде, окисленную зону удаляют травильной пастой и пассивируют.
Электроды и проволока для нержавейки: маркировка
Присадку подбирают под марку стали, а на упаковке стоит запись по EN ISO 3581 (электроды) или EN ISO 14343 (проволока и прутки) и рядом американская AWS. Самые частые в цеху пары:
| Сталь (EN / № / AISI) | Присадка | Электрод EN ISO 3581 / AWS | Проволока EN ISO 14343 / AWS |
|---|---|---|---|
| X5CrNi18-10 / 1.4301 / 304 | 308L | E 19 9 L / E308L | G 19 9 L Si / ER308LSi |
| X2CrNi19-11 / 1.4306 / 304L | 308L | E 19 9 L / E308L | G 19 9 L Si / ER308LSi |
| X2CrNiMo17-12-2 / 1.4404 / 316L | 316L | E 19 12 3 L / E316L | G 19 12 3 L Si / ER316LSi |
| X6CrNiTi18-10 / 1.4541 / 321 | 347 | E 19 9 Nb / E347 | G 19 9 Nb Si / ER347Si |
| нержавейка + чёрная сталь | 309L | E 23 12 L / E309L | G 23 12 L Si / ER309LSi |
Как читать E 19 9 L R 12: E — покрытый электрод (G — проволока для MIG/MAG, W — пруток для TIG), 19 и 9 — около 19 % хрома и 9 % никеля в наплавленном металле, L — низкий углерод, R — рутиловое покрытие (B — основное), дальше цифры рода тока и положений. В AWS окончание говорит о покрытии: -16 рутиловое на переменный и постоянный ток, -17 рутиловое с более гладким валиком, -15 основное только на постоянном. Правило таблицы: присадка не может быть менее легированной, чем сталь — 316L на 304 можно, 308L на 316L уже нельзя, шов потеряет молибден. Полный каталог обозначений — расшифровка маркировки.
Пример: погонная энергия TIG и MAG
Те же формулы и КПД, что в калькуляторе погонной энергии: Q = k·U·I·60 / (v·1000), k для TIG 0,6, для MAG 0,8. Параметры — данные примера, а не рекомендация:
- TIG, 110 А, 12 В, 100 мм/мин — Q = 0,48 кДж/мм.
- Тот же TIG, но 200 мм/мин — Q = 0,24 кДж/мм. Вдвое быстрее — вдвое меньше тепла на миллиметр при том же токе.
- MAG импульсом, 160 А, 22 В, 350 мм/мин — Q = 0,48 кДж/мм, то есть столько же, сколько медленный TIG, несмотря на ток в полтора раза больше.
Вывод для нержавейки: перегрев решает не ток сам по себе, а ток вместе со скоростью. Медленное «вылизывание» лицевого валика TIG-ом способно вложить в узел больше тепла, чем быстрый проход полуавтоматом. Свои параметры проверь в калькуляторе погонной энергии.
Тонкий лист нержавейки без прожогов и коробления
- Прихватки чаще, чем на чёрной стали — нержавейка сильнее расширяется и раздвигает зазор между прихватками.
- Медная подкладка снизу забирает тепло и держит корень; для швов с поддувом — подкладка с канавкой под газ.
- Участки вразброс по длине стыка, каждый начинать от холодного конца предыдущего.
- Струбцины и приспособления до остывания — снятый раньше лист «уходит» ещё минуту.
Общие правила для тонкого металла — сварка тонкого металла.
Так же варят нержавеющие подстолья и столешницы — как выглядит изделие целиком, показано на странице «Мебель и интерьер».
Травление и пассивация по шагам
- Убрать шлак и брызги щёткой из нержавеющей проволоки или нетканым кругом — никогда щёткой, которая касалась чёрной стали.
- Нанести травильную пасту на цвета побежалости и выдержать время, указанное производителем; передержка матирует поверхность.
- Тщательно смыть водой, лучше с низким содержанием хлоридов — остатки пасты и хлориды сами вызывают коррозию.
- Пассивировать, если этого требует спецификация: защитный слой восстанавливается и сам на воздухе, но медленнее.
- Проверить: ровный матовый цвет без радуги и без рыжих точек.
Травильные пасты содержат сильные кислоты, обычно с плавиковой: кислотостойкие перчатки, очки или щиток и вентиляция — средства защиты сварщика.
Ферритная нержавейка и дуплекс — что меняется
Ферритная (430, 1.4016) не закаливается, как углеродистая сталь, но в зоне термического влияния растёт зерно и соединение становится хрупким. Отсюда то же правило, что для аустенитной, только строже: как можно меньше тепла, короткие валики, присадка по WPS.
Дуплекс (2205, 1.4462) требует баланса феррита и аустенита. Присадка перелегирована никелем (тип 2209), а погонная энергия ограничена с двух сторон: слишком холодно — избыток феррита, слишком горячо — хрупкие интерметаллидные фазы. Здесь параметры берут только из WPS, а не «на глаз». Соединение дуплекса с чёрной сталью — разнородные стали.
Частые вопросы
Почему нержавейка ржавеет возле шва?
Это межкристаллитная коррозия. При выдержке в диапазоне примерно 450–850 °C углерод связывает хром в карбиды по границам зёрен, и в этих местах хрома не хватает на защитную плёнку. Металл остаётся нержавеющим, а узкая полоса вдоль шва — уже нет. Лечится не краской, а тепловложением: чем быстрее зона проходит этот диапазон, тем меньше карбидов.
Чем 304L отличается от 304 при сварке?
Буква L означает низкий углерод — до 0,03 %. Связывать в карбиды почти нечего, поэтому склонность к межкристаллитной коррозии резко ниже. Для сварных конструкций берут именно L-марки или стабилизированные титаном (321), и это дешевле, чем бороться с последствиями.
Обязательно ли поддувать корень аргоном?
Для ответственных швов и для всего, что работает в агрессивной среде или контактирует с продуктом, — да. Без защиты обратная сторона окисляется, появляется рыхлая тёмная корка, которая ржавеет первой. На неответственной конструкции без поддува обходятся, но тогда корень зачищают механически.
Почему шов получается желтоватым или синим?
Цвета побежалости — это оксидная плёнка, и её цвет показывает температуру. Соломенный и золотистый ещё терпимы, синий и фиолетовый говорят о перегреве и о том, что защитный слой нарушен. На пищевом и химическом оборудовании такие цвета удаляют травлением или пастой, а не оставляют как есть.
Каким электродом варить нержавейку 304?
Электродом 308L: E 19 9 L по EN ISO 3581, в записи AWS E308L-16 или -17. Для 316L берут E 19 12 3 L (E316L), для стабилизированной 321 — E 19 9 Nb (E347), для стыка с чёрной сталью — E 23 12 L (E309L).
Можно ли варить нержавейку полуавтоматом?
Да: проволока 308LSi или 316LSi, газ Ar с 2 % CO₂ или 2 % O₂, лучше импульсной дугой. Чистую CO₂ и смеси для чёрной стали не применяют — углерод из газа переходит в шов и снижает коррозионную стойкость.
Как убрать цвета побежалости после сварки нержавейки?
Травильной пастой: нанести на побежалость, выдержать время по инструкции производителя, смыть водой и при необходимости пассивировать. Шлифовка убирает цвет, но оставляет риски, в которых грязь и хлориды держатся легче.
Обновлено: