Comment souder l’inox austénitique sans sensibilisation
L’inox n’est pas tant difficile que différent. Il conduit mal la chaleur, se dilate plus que l’acier au carbone, et sa résistance à la corrosion dépend d’une couche de surface que le soudage attaque.
Trois faits physiques qui commandent tout
Faible conductivité thermique — environ le tiers de celle de l’acier au carbone. La chaleur reste là où vous la mettez, donc les réglages qui conviennent à l’acier doux feront surchauffer l’inox. Comptez souder avec un courant inférieur d’environ 10 à 20 %.
Forte dilatation thermique — environ 1,5 fois celle de l’acier au carbone. Combinée à la mauvaise conductivité, elle entraîne des déformations, et fait que l’ordre de soudage et le bridage comptent plus que sur l’acier doux.
La couche d’oxyde de chrome. Ce qui rend l’acier inoxydable est un film d’oxyde de chrome qui se reconstitue de lui-même. La chaleur, le contact avec l’acier au carbone et l’oxydation pendant le soudage l’endommagent tous, et là où il est abîmé, l’acier rouille comme n’importe quel autre.
Métal d’apport et gaz
Le métal d’apport est choisi pour laisser un peu de ferrite delta dans le dépôt, ce qui évite la fissuration de solidification : 308L pour le 304, 316L pour le 316, 309L pour les assemblages inox-acier au carbone. Le L signifie bas carbone, ce qui compte pour la section suivante.
Gaz : argon avec 2 % de CO₂ ou 2 % d’oxygène pour le MAG, volontairement pauvre, car le carbone récupéré du CO₂ réduit la résistance à la corrosion. Argon pur pour le TIG, ou argon avec quelques pour cent d’hydrogène sur les nuances austénitiques pour augmenter la chaleur et éclaircir la surface. Le calculateur de gaz donne la désignation à commander.
Sensibilisation — le dommage invisible
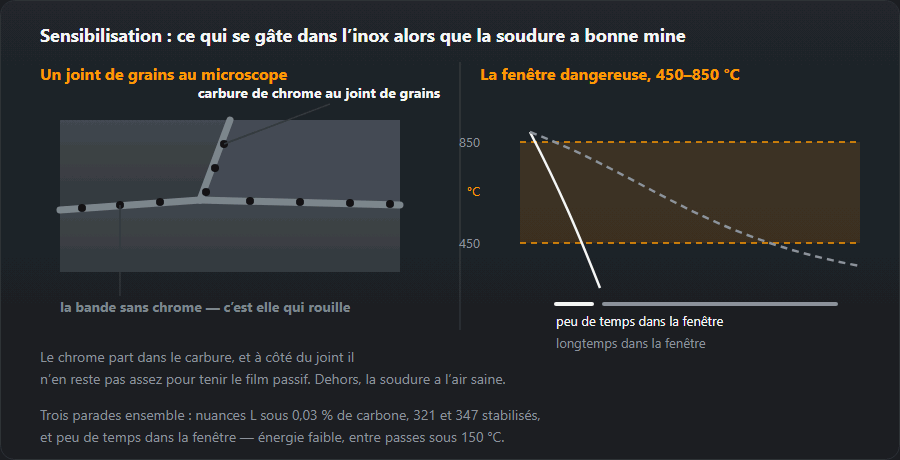
Maintenu entre environ 450 et 850 °C, le chrome de l’inox austénitique se combine au carbone et précipite sous forme de carbure de chrome aux joints de grains. Le métal immédiatement autour de ces joints se retrouve appauvri en chrome et se corrode de préférence — c’est la corrosion intergranulaire, qui apparaît des mois plus tard sous forme de fissuration le long de la soudure.
Trois parades, à utiliser ensemble. Prendre des nuances L à moins de 0,03 % de carbone, pour qu’il y ait peu de carbone à réagir. Prendre des nuances stabilisées — 321 avec du titane, 347 avec du niobium — qui fixent le carbone. Et garder un temps court dans cette plage de température : faible énergie de soudage, température entre passes inférieure à environ 150 °C, pas de balayage inutile.

Propreté et contamination croisée
L’inox ne doit pas partager d’outils avec l’acier au carbone. Une brosse métallique qui a touché de l’acier doux, un disque de meuleuse utilisé sur de la charpente, ou un établi où l’on a coupé de l’acier au carbone incrustent tous des particules de fer dans la surface, et ces particules rouillent et tachent l’inox autour d’elles.
Des brosses et des disques réservés à l’inox, un établi séparé ou une protection propre, et des gants. Cela paraît tatillon jusqu’au jour où la première pièce revient avec des points de rouille sur un matériau qui « ne peut pas rouiller ».
Maîtriser la déformation
Pointez plus souvent que sur l’acier au carbone — tous les 50 mm plutôt que tous les 100. Soudez par petites longueurs, en alternant les extrémités. Utilisez des serre-joints et des supports de soudage, qui évacuent aussi la chaleur. Et admettez que sur de la tôle mince en inox, un léger redressage ensuite est normal et non le signe d’une mauvaise technique — les mêmes mesures que pour la tôle mince s’appliquent en général, avec encore moins de chaleur.
Le même soin vaut pour les bâtis de tables et les plans de travail en inox — la pièce entière est présentée sous mobilier et aménagement intérieur.
Gaz pour l’inox
| Procédé | Mélange | Désignation | Débit |
|---|---|---|---|
| TIG (141) | Ar 100 % ou Ar + 2 % H₂ | I1 / R1 | 6–12 l/min |
| MIG/MAG (135) | Ar + 2 % CO₂ ou Ar + 2 % O₂ | M12 / M13 | 12–15 l/min |
| Protection envers (purge) | Ar 100 % | I1 | jusqu’à évacuation de l’air |
Électrodes et fils inox : lire les codes
Le métal d’apport suit la nuance de l’acier, et la boîte porte un code selon la NF EN ISO 3581 (électrodes) ou la NF EN ISO 14343 (fils et baguettes), généralement à côté du code américain AWS. Les couples que l’on rencontre le plus souvent en atelier :
| Acier (EN / n° / AISI) | Métal d’apport | Électrode EN ISO 3581 / AWS | Fil EN ISO 14343 / AWS |
|---|---|---|---|
| X5CrNi18-10 / 1.4301 / 304 | 308L | E 19 9 L / E308L | G 19 9 L Si / ER308LSi |
| X2CrNi19-11 / 1.4306 / 304L | 308L | E 19 9 L / E308L | G 19 9 L Si / ER308LSi |
| X2CrNiMo17-12-2 / 1.4404 / 316L | 316L | E 19 12 3 L / E316L | G 19 12 3 L Si / ER316LSi |
| X6CrNiTi18-10 / 1.4541 / 321 | 347 | E 19 9 Nb / E347 | G 19 9 Nb Si / ER347Si |
| inox + acier au carbone | 309L | E 23 12 L / E309L | G 23 12 L Si / ER309LSi |
Comment lire E 19 9 L R 12 : E est une électrode enrobée (G un fil MIG/MAG, W une baguette TIG), 19 et 9 sont environ 19 % de chrome et 9 % de nickel dans le métal fondu, L signifie bas carbone, R un enrobage rutile (B basique), puis des chiffres pour le type de courant et les positions. En AWS, le suffixe décrit l’enrobage : -16 rutile pour CA et CC, -17 rutile avec un cordon plus lisse, -15 basique, CC seulement. La règle qui sous-tend le tableau : le métal d’apport ne doit pas être plus pauvre que l’acier — du 316L sur du 304 convient, du 308L sur du 316L non, car la soudure perd son molybdène. Le catalogue complet des codes — désignations des électrodes et des fils.
Exemple chiffré : énergie de soudage en TIG et en MAG
La même formule et les mêmes rendements que dans le calculateur d’énergie de soudage : Q = k·U·I·60 / (v·1000), avec k 0,6 pour le TIG et 0,8 pour le MAG. Les paramètres sont des exemples de saisie, pas une recommandation :
- TIG, 110 A, 12 V, 100 mm/min — Q = 0,48 kJ/mm.
- Le même TIG à 200 mm/min — Q = 0,24 kJ/mm. Deux fois plus vite, c’est deux fois moins de chaleur par millimètre à courant égal.
- MAG pulsé, 160 A, 22 V, 350 mm/min — Q = 0,48 kJ/mm, comme la passe TIG lente malgré un courant supérieur de moitié.
La leçon pour l’inox : la surchauffe se décide par le courant et la vitesse d’avance ensemble, pas par le courant seul. Une passe de finition TIG lente, « polie » en place, peut apporter plus de chaleur à un joint qu’une passe MIG rapide. Vérifiez vos propres valeurs dans le calculateur d’énergie de soudage.
Décapage et passivation, pas à pas
- Enlevez le laitier et les projections avec une brosse métallique inox ou un tampon non tissé — jamais avec une brosse qui a touché de l’acier au carbone.
- Appliquez la pâte de décapage sur la teinte de chauffe et laissez agir le temps indiqué par le fabricant ; en abuser ternit la surface.
- Rincez abondamment à l’eau, de préférence pauvre en chlorures — les résidus de pâte et les chlorures provoquent à eux seuls de la corrosion.
- Passivez si le cahier des charges l’exige : la couche de protection se reforme aussi à l’air, seulement plus lentement.
- Contrôlez : une couleur mate uniforme, sans arc-en-ciel ni points de rouille.
Les pâtes de décapage contiennent des acides forts, souvent de l’acide fluorhydrique : gants résistant aux acides, lunettes ou écran facial, et ventilation — EPI de soudage.
Inox ferritique et duplex — ce qui change
Ferritique (430, 1.4016) ne durcit pas comme l’acier au carbone, mais les grains grossissent dans la ZAT et le joint devient fragile. C’est donc la même règle que pour l’austénitique, en plus stricte : le moins de chaleur possible, de courtes longueurs, métal d’apport selon le DMOS (WPS).
Duplex (2205, 1.4462) demande un équilibre entre ferrite et austénite. Le métal d’apport est sur-allié en nickel (type 2209), et l’énergie de soudage a une limite des deux côtés : trop froid donne trop de ferrite, trop chaud donne des phases intermétalliques fragiles. Ici, les paramètres viennent uniquement du DMOS, jamais à l’œil. Duplex avec de l’acier au carbone — aciers hétérogènes.
Questions fréquentes
Pourquoi du 308L sur du 304 plutôt qu’un métal d’apport de même composition ?
Parce que le 308L dépose quelques pour cent de ferrite delta, et c’est cette ferrite qui empêche la fissuration à chaud dans l’axe du cordon. Un dépôt parfaitement identique, entièrement austénitique, serait plus sensible à la fissuration de solidification, pas moins. La même logique donne le 316L pour le 316 et le 309L pour assembler un inox avec de l’acier au carbone.
Que sont les couleurs d’arc-en-ciel à côté de la soudure ?
De l’oxyde, et cela signifie que la couche d’oxyde de chrome qui rend l’acier inoxydable a été endommagée. Le jaune paille clair est en général acceptable ; le bleu et le gris ne le sont pas, car la résistance à la corrosion y est réduite. Éliminez-les par décapage ou par nettoyage mécanique, puis passivez.
L’inox demande-t-il une protection envers ?
Sur tube et partout où l’envers compte, oui. Une racine non protégée s’oxyde en une surface grise, granuleuse (« sucrée »), qui a perdu sa résistance à la corrosion et souvent son intégrité. Sur des angles ouverts en construction métallique courante, non.
Quelle électrode pour l’inox 304 ?
Une électrode 308L : E 19 9 L selon la NF EN ISO 3581, E308L-16 ou -17 en désignation AWS. Pour le 316L, E 19 12 3 L (E316L), pour le 321 stabilisé E 19 9 Nb (E347), et pour un assemblage avec de l’acier au carbone E 23 12 L (E309L).
Peut-on souder l’inox en MIG ?
Oui : fil 308LSi ou 316LSi, argon avec 2 % de CO₂ ou 2 % d’O₂, idéalement en transfert pulsé. Le CO₂ pur et les mélanges pour acier au carbone ne s’utilisent pas — le carbone du gaz passe dans la soudure et diminue la résistance à la corrosion.
Comment éliminer les teintes de chauffe après le soudage de l’inox ?
Avec une pâte de décapage : appliquez-la sur la zone colorée, laissez agir le temps indiqué dans la notice du fabricant, rincez à l’eau et passivez si nécessaire. Le meulage enlève la couleur mais laisse des rayures où les salissures et les chlorures s’accrochent plus facilement.
Mis à jour :