Équivalents chrome et nickel sur le diagramme de Schaeffler
Une soudure n’a pas la composition du métal d’apport : c’est un mélange du métal d’apport et des métaux de base fondus. Le calculateur établit ce mélange, en déduit les équivalents Cr et Ni et place le point sur le diagramme de Schaeffler — vous voyez tout de suite dans quel domaine tombe votre soudure.
Réponse courte
Une soudure se place sur le diagramme de Schaeffler à l’aide de deux nombres : Cr-eq = Cr + Mo + 1.5·Si + 0.5·Nb + 2·Ti sur l’axe horizontal et Ni-eq = Ni + 30·C + 0.5·Mn sur l’axe vertical. Le carbone y compte trente fois plus que le nickel — un dixième de pour cent de C déplace le point autant que trois pour cent de Ni. Le calculateur ci-dessous mélange les métaux de base et le métal d’apport et trace le point.
Les formules
Schaeffler :
Cr-eq = Cr + Mo + 1.5·Si + 0.5·Nb + 2·Ti
Ni-eq = Ni + 30·C + 0.5·Mn
WRC-1992 :
Cr-eq = Cr + Mo + 0.7·Nb
Ni-eq = Ni + 35·C + 20·N + 0.25·Cu
Le coefficient ×30 sur le carbone (×35 dans WRC-1992) est le terme qui compte en pratique : quand on soude un acier non allié avec un métal d’apport inoxydable, ce qu’il faut surveiller n’est pas le chrome mais la quantité de carbone apportée par le métal de base.
Dilution
La composition de la soudure est une moyenne pondérée. Dans un assemblage homogène, il y a deux termes : le métal de base et le métal d’apport. Dans un assemblage hétérogène, il y en a trois, et c’est précisément là que le calcul mental commence à déraper.
Les valeurs par défaut du calculateur sont justement ce cas : du 304 d’un côté, du S235 de l’autre, un métal d’apport 309L, 25 % de dilution de chaque côté. Le chrome et le nickel plus élevés du 309L ne sont pas un hasard : ce surplus est là pour que, après dilution par l’acier au carbone, la soudure ne tombe pas dans le domaine martensitique. Mettez un 308L ordinaire à la place du 309L et regardez les deux équivalents baisser.
Où c’est nécessaire
- Assemblages hétérogènes. Le choix d’un métal d’apport pour le couple inox-acier au carbone repose exactement sur ce calcul ; le détail est dans l’article sur le soudage de métaux dissemblables.
- Ferrite dans une soudure austénitique. Quelques pour cent de ferrite protègent de la fissuration à chaud ; aucune ferrite et beaucoup trop de ferrite sont deux problèmes différents.
- Rechargement et beurrage. Une couche tampon sert à réduire la dilution — et son intérêt ne se voit que dans les chiffres.
Lire le diagramme de Schaeffler, pas à pas
- Calculez la soudure, pas le métal d’apport. Saisissez les deux métaux de base, le métal d’apport et leurs parts ; le calculateur mélange les trois analyses et ramène les parts à 100 %.
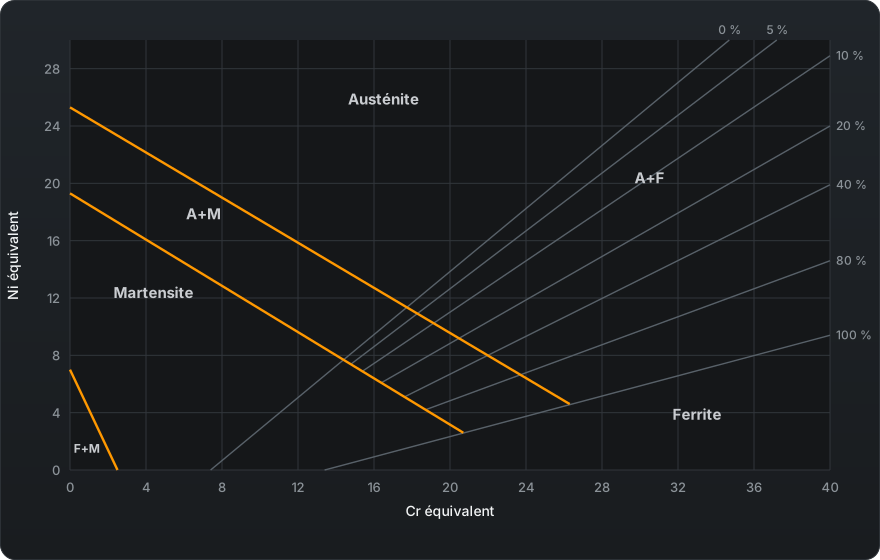
- Équivalent chrome sur l’axe horizontal, de 0 à 40 :
Cr + Mo + 1.5·Si + 0.5·Nb + 2·Ti, les éléments alphagènes (formateurs de ferrite). - Équivalent nickel sur l’axe vertical, de 0 à 30 :
Ni + 30·C + 0.5·Mn, les éléments gammagènes (formateurs d’austénite). - Repérez le domaine. Trois limites délimitent la martensite, la ferrite avec martensite et l’austénite avec martensite ; au-dessus se trouvent l’austénite, l’austénite avec ferrite et la ferrite.
- Lisez la ferrite comme une plage. Les lignes d’iso-ferrite sont tracées pour 0, 5, 10, 20, 40, 80 et 100 %. Les deux lignes qui encadrent le point sont la réponse : 5–10 %, et non 7 %.
- Vérifiez la limite. À moins d’une unité d’équivalent nickel d’une limite de domaine, le calculateur avertit : c’est la largeur d’un trait sur le diagramme de 1949.
Lecture commentée : Cr-eq 39, Ni-eq 29
À Cr-eq 39, la ligne d’iso-ferrite de 10 % passe à Ni-eq 28,0, et la ligne de 5 % passerait à 31,8 — au-dessus du haut du diagramme. Le point se situe entre les deux, donc le calculateur indique austénite avec ferrite, 5–10 %. Il est à une unité au-dessus de la ligne de 10 % : un peu plus de chrome et la lecture devient 10–20 %. Les limites de la martensite sont loin, donc pas d’avertissement. Les soudures ordinaires se placent bien plus à gauche : tous les exemples ci-dessous tombent entre Cr-eq 14 et 22.
Ce que signifient les domaines et ce que chacun fait risquer
| Domaine | Le calculateur indique | Risque pour la soudure |
|---|---|---|
| A | austénite, 0 % de ferrite | Tenace, mais sans ferrite c’est le domaine le plus sujet à la fissuration à chaud dans l’axe du cordon |
| A+F | austénite avec ferrite | L’objectif : quelques pour cent de ferrite delta empêchent les fissures à chaud |
| A+M | austénite avec martensite | Îlots durs, ductilité réduite, fissures à froid ; typique d’un excès d’acier au carbone dans le mélange |
| M | martensite | Dure et fragile à l’état brut de soudage ; fissures à froid en présence d’hydrogène et de bridage |
| F+M | ferrite avec martensite | Zones trempées et ferrite grossière à la fois |
| F | ferrite | Grossissement du grain à chaud et faible ténacité |
Ce sont les quatre dangers classiques de Schaeffler : fissuration à chaud des soudures entièrement austénitiques, fissures de trempe dans le coin martensitique, grossissement du grain dans le domaine ferritique et phase sigma là où la ferrite est excessive. La phase sigma est une phase fer-chrome dure et fragile qui se développe à partir de la ferrite riche en chrome lorsque la soudure reste longtemps à température élevée, en service ou en traitement thermique. L’objectif est donc une plage de quelques pour cent, et non le maximum de ferrite. L’aspect des fissures est décrit dans l’article sur les fissures dans les soudures.
Exemples calculés avec le calculateur
Les valeurs sont exactement celles qu’affiche le calculateur. Métaux de base : 304 (C 0,08, Cr 18, Ni 9, Mn 1,5, Si 0,5, N 0,05) et S235 (C 0,18, Cr 0,2, Ni 0,1, Mn 1,2, Si 0,3).
304 sur S235 avec du 309L, le cas par défaut
309L (C 0,03, Cr 23,5, Ni 13, Mo 0,3, Mn 1,7, Si 0,4, N 0,05), parts 25/25/50 : Cr-eq 17,1, Ni-eq 11,9, austénite, 0 % de ferrite, rapport 1,43, WRC-1992 16,5 / 12,3 — et l’avertissement de limite est actif. Le 309L garde la soudure hors de la martensite, mais à 50 % de dilution totale sa réserve est épuisée : pas de ferrite contre la fissuration à chaud, et la moindre dilution supplémentaire fait passer le point de l’autre côté de la ligne.
Le même assemblage avec du 308L
Pour le 308L, nous prenons l’analyse typique publiée par voestalpine Böhler Welding pour sa baguette ER308L EAS 2-IG : C 0,02, Cr 20,0, Ni 10,0, Mn 1,8, Si 0,45 ; ESAB donne presque la même chose pour l’OK Autrod 308L (Cr 19,8, Ni 9,8, Mn 1,9, Si 0,4). À 25/25/50 : Cr-eq 15,2, Ni-eq 10,3, austénite avec martensite ; l’analyse ESAB tombe dans le même domaine. C’est le calcul qui est derrière la règle de la page aciers dissemblables : le 308L, employé pour souder de l’inox à de l’acier au carbone, tombe dans la martensite.
Comment la dilution déplace le point
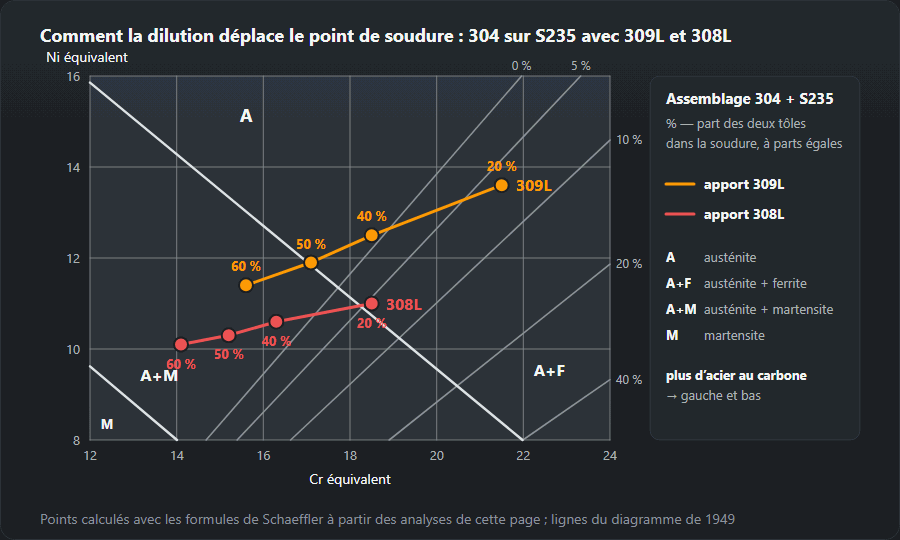
La part de métal de base est répartie à parts égales entre les côtés, comme dans le schéma de dilution : 20 % correspond à un courant faible et une pénétration faible, 40 % à une pénétration profonde.
| Dilution (A/B/apport) | 309L | 308L |
|---|---|---|
| 20 % (10/10/80) | 21,5 / 13,6, austénite avec ferrite 5–10 % | 18,5 / 11,0, austénite avec ferrite 5–10 %, avertissement de limite |
| 40 % (20/20/60) | 18,5 / 12,5, austénite 0 % | 16,3 / 10,6, austénite avec martensite |
| 50 % (25/25/50) | 17,1 / 11,9, austénite 0 %, avertissement de limite | 15,2 / 10,3, austénite avec martensite |
| 60 % (30/30/40) | 15,6 / 11,4, austénite avec martensite | 14,1 / 10,1, austénite avec martensite |
Plus d’acier au carbone déplace le point vers le bas et vers la gauche, en direction de la martensite. Le 309L garde de la ferrite à faible dilution et reste austénitique jusqu’à environ la moitié ; le 308L ne résiste qu’à la pénétration la plus faible, et de justesse — avec l’analyse ESAB, le point à 20 % tombe déjà dans l’austénite avec martensite. Un courant faible, des cordons filés et, sur forte épaisseur, le beurrage comptent autant que le métal d’apport.

Métaux identiques : 304 sur 304 avec du 308L
304 dans les deux colonnes de métal de base, même 308L, parts 15/15/70 : Cr-eq 20,1, Ni-eq 11,7, austénite avec ferrite 5–10 % (WRC-1992 19,4 / 11,3). La dilution ne gêne pas ici : le 308L seul se lit 20,7 / 11,5 avec 10–20 % de ferrite. Pourquoi les métaux d’apport inox de même nature laissent un peu de ferrite, c’est expliqué dans soudage de l’acier inoxydable.
Schaeffler, DeLong et WRC-1992
Schaeffler couvre tout le champ, martensite comprise : c’est l’outil des assemblages hétérogènes et des couches tampons. DeLong a affiné le coin austénitique, ajouté l’azote et introduit l’indice de ferrite (FN) ; WRC-1992 prolonge cette lignée avec l’azote et le cuivre, exprime la ferrite en FN et non en pourcentage et est plus précis pour les soudures austénitiques et duplex, mais n’a pas de domaine martensitique. D’où les deux couples dans le calculateur : Schaeffler pour le domaine, WRC-1992 pour la ferrite. Dans le cas par défaut, l’équivalent nickel WRC est plus élevé (12,3 contre 11,9) à cause du terme 20·N.
Erreurs typiques
- Placer le métal d’apport seul. Le 309L seul se lit 24,4 / 14,8 avec 10–20 % de ferrite ; la soudure par défaut se lit 17,1 / 11,9 sans ferrite.
- Oublier le carbone du métal de base. Le carbone compte ×30 : les 0,18 % de C du S235 valent 5,4 unités, et à une part de 25 % ils ajoutent 1,35 à la soudure.
- Omettre Ti et Nb. Sur les aciers stabilisés, chaque 0,1 % de Ti ajoute 0,2 au Cr-eq de Schaeffler, chaque 0,1 % de Nb ajoute 0,05 (0,07 dans WRC-1992).
- Lire un seul chiffre. Le diagramme donne une plage, et près d’une limite aucune réponse ferme. Si l’avertissement est actif, changez le métal d’apport ou la dilution, pas la lecture.
- Une seule dilution pour tous les procédés. Électrode enrobée généralement 20–30 %, MAG 25–50 %, sous flux plus de 60 % — et 60 % fait tomber même le 309L dans l’austénite avec martensite. Pour le côté acier au carbone, calculez le préchauffage avec le calculateur de carbone équivalent.
Questions fréquentes
Quelle est la précision du diagramme ?
Il donne une zone, pas un chiffre. Schaeffler l’a établi en 1949 sur des soudures à l’arc d’aciers inoxydables, et entre les lignes d’iso-ferrite la lecture donne une plage — c’est pourquoi le calculateur affiche 5–10 % et non 7 %. Pour la teneur exacte en ferrite d’une soudure austénitique, utilisez WRC-1992 ou un ferritescope. L’intérêt de Schaeffler est ailleurs : il couvre aussi le domaine martensitique, et c’est ce qui tranche pour les assemblages hétérogènes.
D’où viennent les parts de chaque métal ?
De la dilution, c’est-à-dire de la part de métal de base dans la soudure. Elle dépend du procédé et des réglages ; à titre indicatif : en électrode enrobée généralement 20–30 %, en MAG 25–50 %, sous flux elle peut dépasser 60 %. Dans un assemblage hétérogène, cette part se répartit entre les deux côtés, normalement à parts égales, et le reste est du métal d’apport.
Schaeffler ou WRC-1992 ?
WRC-1992 est plus récent et plus précis pour les aciers austénitiques et duplex, car il tient compte de l’azote et du cuivre, et il exprime la ferrite en indice de ferrite (FN) plutôt qu’en pourcentage. Schaeffler reste utile pour les assemblages hétérogènes — il couvre le domaine martensitique, que le diagramme WRC ne couvre pas. D’où le calcul des deux.
Comment lire le pourcentage de ferrite sur le diagramme de Schaeffler ?
Entre les deux lignes d’iso-ferrite qui encadrent le point (0, 5, 10, 20, 40, 80, 100 %) : la réponse est donc une plage. Exemple : Cr-eq 39, Ni-eq 29 se situe entre la ligne de 10 % (Ni-eq 28,0 à cet endroit) et la ligne de 5 % — austénite avec 5–10 % de ferrite.
Pourquoi du 309L et pas du 308L pour souder l’inox sur l’acier au carbone ?
Parce que l’acier au carbone dilue le métal d’apport. Avec les valeurs par défaut (304, S235, 25/25/50), le 309L donne Cr-eq 17,1 et Ni-eq 11,9 — austénite, en limite du domaine martensitique. Un 308L typique donne 15,2 et 10,3 — austénite avec martensite.
Qu’est-ce que la phase sigma et quel rapport avec la ferrite ?
Une phase fer-chrome dure et fragile qui se développe à partir de la ferrite delta riche en chrome lorsque la soudure reste longtemps à température élevée. Elle réduit la ténacité et la tenue à la corrosion — d’où quelques pour cent de ferrite, et non le maximum possible.
Mis à jour :