Chrom- und Nickeläquivalent im Schaeffler-Diagramm
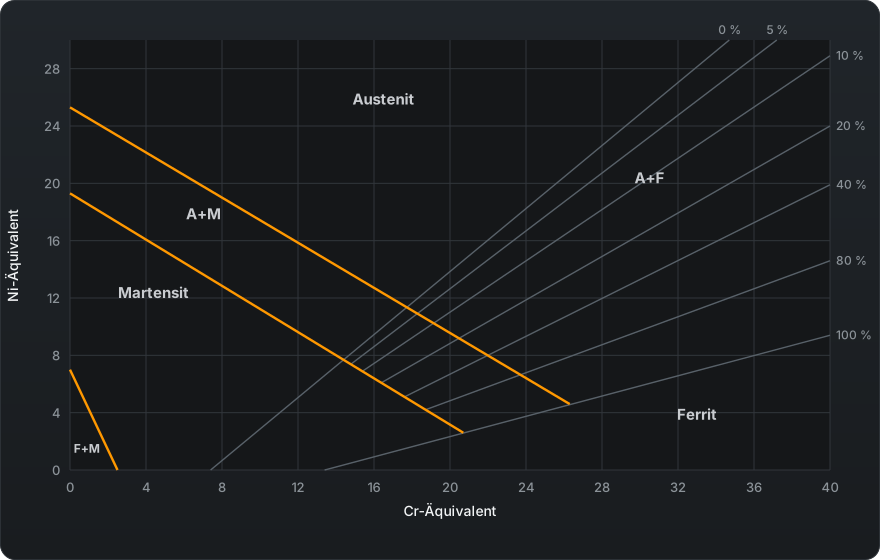
Die Zusammensetzung der Naht als Mischung zweier Grundwerkstoffe und des Zusatzes, daraus Cr- und Ni-Äquivalent — und der Punkt im Schaeffler-Diagramm mit seinem Gefügefeld.
Kurze Antwort
Zwei Zahlen setzen eine Naht ins Schaeffler-Diagramm: das Chrom- und das Nickeläquivalent. Kohlenstoff zählt darin dreißigmal so viel wie Nickel — ein Zehntel Prozent C verschiebt den Punkt so weit wie drei Prozent Ni. Formeln und Diagramm stehen darunter.
Die Idee dahinter
Alle Legierungselemente wirken entweder ferritbildend oder austenitbildend. Das Schaeffler-Diagramm fasst die erste Gruppe zum Chromäquivalent zusammen, die zweite zum Nickeläquivalent, und trägt sie gegeneinander auf. Aus dem Punkt liest man ab, welches Gefüge sich bilden wird — und damit, ob die Naht zu Heißrissen, zu Versprödung oder zu Martensit neigt.
Wie man es liest
In Bändern, nicht in Punkten. Das Diagramm liefert eine Region und einen Ferritbereich, keine Zahl auf zwei Stellen. Liegt der Punkt nahe an einer Feldgrenze, verschiebt ihn schon eine kleine Änderung der Aufmischung — dann ist die Antwort „unsicher“ und nicht „knapp im Feld“.
In der Praxis
Der häufigste Fall ist Edelstahl an unlegierten Stahl. Ein Zusatz vom Typ 309L liegt bewusst höher legiert als beide Seiten, damit die Naht nach der Aufmischung nicht ins Martensitfeld abrutscht; bei geringer Aufmischung bleibt sie sogar austenitisch-ferritisch (Zahlen in den Beispielen unten). Wie das im Detail läuft, steht unter Mischverbindungen schweißen.
Die Formeln
Schaeffler:
Cr-Äq = Cr + Mo + 1,5·Si + 0,5·Nb + 2·Ti
Ni-Äq = Ni + 30·C + 0,5·Mn
WRC-1992:
Cr-Äq = Cr + Mo + 0,7·Nb
Ni-Äq = Ni + 35·C + 20·N + 0,25·Cu
Weil Kohlenstoff im Nickeläquivalent dreißigfach zählt, schaut, wer unlegierten Stahl mit austenitischem Zusatz schweißt, zuerst auf den Kohlenstoff, den der Grundwerkstoff in die Naht einbringt.
Schaeffler-Diagramm lesen: Schritt für Schritt
- Das Schweißgut rechnen, nicht den Zusatz. Beide Grundwerkstoffe, den Zusatzwerkstoff und ihre Anteile eingeben; der Rechner mischt die drei Analysen und normiert die Anteile auf 100 %.
- Chromäquivalent auf der waagerechten Achse, 0 bis 40: alle Ferritbildner.
- Nickeläquivalent auf der senkrechten Achse, 0 bis 30: alle Austenitbildner.
- Das Gefügefeld suchen. Drei Grenzlinien schneiden Martensit, Ferrit mit Martensit und Austenit mit Martensit ab; darüber liegen Austenit, Austenit mit Ferrit und Ferrit.
- Den Ferrit als Band ablesen. Die Iso-Ferrit-Linien sind für 0, 5, 10, 20, 40, 80 und 100 % gezogen. Die beiden Linien um den Punkt sind die Antwort: 5–10 %, nicht 7 %.
- Den Abstand zur Feldgrenze prüfen. Liegt der Punkt näher als eine Einheit Nickeläquivalent an einer Grenze, warnt der Rechner — das ist die Strichstärke im Diagramm von 1949.
Ablesebeispiel: Cr-Äq 39, Ni-Äq 29
Bei Cr-Äq 39 verläuft die 10-%-Linie bei Ni-Äq 28,0, die 5-%-Linie läge bei 31,8 — schon über dem oberen Rand. Der Punkt liegt dazwischen, der Rechner meldet Austenit mit Ferrit, 5–10 %. Er liegt eine Einheit über der 10-%-Linie: etwas mehr Chrom, und die Ablesung springt auf 10–20 %. Die Martensitgrenzen sind weit weg, eine Warnung gibt es nicht. Übliche Nähte liegen viel weiter links: alle Beispiele unten zwischen Cr-Äq 14 und 22.
Gefügefelder und was sie für die Naht bedeuten
| Feld | Anzeige im Rechner | Gefahr für die Naht |
|---|---|---|
| A | Austenit, 0 % Ferrit | Zäh, aber ohne Deltaferrit am anfälligsten für Heißrisse in Nahtmitte |
| A+F | Austenit mit Ferrit | Das Ziel: ein paar Prozent Deltaferrit halten Heißrisse auf |
| A+M | Austenit mit Martensit | Harte Inseln, weniger Verformbarkeit, Kaltrisse; typisch für zu viel Baustahl in der Aufmischung |
| M | Martensit | Im Schweißzustand hart und spröde; Kaltrisse bei Wasserstoff und Einspannung |
| F+M | Ferrit mit Martensit | Aufgehärtete Zonen und grober Ferrit zugleich |
| F | Ferrit | Grobkornbildung in der Wärme, geringe Zähigkeit |
Das sind die vier klassischen Gefahrenbereiche des Schaeffler-Diagramms: Heißrisse im vollaustenitischen Schweißgut, Härterisse in der Martensitecke, Grobkorn und Versprödung im Ferritgebiet, Sigmaphase bei zu viel Ferrit. Die Sigmaphase ist eine harte, spröde Eisen-Chrom-Phase; sie wächst aus dem chromreichen Deltaferrit, wenn die Naht lange auf erhöhter Temperatur gehalten wird — im Betrieb oder beim Wärmebehandeln. Ziel ist also ein schmales Band von ein paar Prozent Ferrit, nicht möglichst viel. Wie die einzelnen Rissarten aussehen, steht unter Risse in der Schweißnaht.
Chrom-Nickel-Stahl an Baustahl schweißen: Rechenbeispiele
Alle Zahlen sind genau das, was der Rechner auf dieser Seite ausgibt. Grundwerkstoffe: 304 (C 0,08, Cr 18, Ni 9, Mn 1,5, Si 0,5, N 0,05) und S235 (C 0,18, Cr 0,2, Ni 0,1, Mn 1,2, Si 0,3).
304 an S235 mit 309L — die Voreinstellung
309L (C 0,03, Cr 23,5, Ni 13, Mo 0,3, Mn 1,7, Si 0,4, N 0,05), Anteile 25/25/50: Cr-Äq 17,1, Ni-Äq 11,9, Austenit, 0 % Ferrit, Verhältnis 1,43, WRC-1992 16,5 / 12,3 — und die Grenzwarnung ist an. 309L hält die Naht aus dem Martensit heraus, doch bei 50 % Gesamtaufmischung ist seine Reserve aufgebraucht: kein Deltaferrit gegen Heißrisse, und jede weitere Aufmischung schiebt den Punkt über die Linie.
Dieselbe Verbindung mit 308L
Für 308L nehmen wir die typische Analyse, die voestalpine Böhler Welding für den ER308L-Stab EAS 2-IG angibt: C 0,02, Cr 20,0, Ni 10,0, Mn 1,8, Si 0,45; ESAB nennt für OK Autrod 308L fast dieselben Werte (Cr 19,8, Ni 9,8, Mn 1,9, Si 0,4). Bei 25/25/50: Cr-Äq 15,2, Ni-Äq 10,3, Austenit mit Martensit; mit der ESAB-Analyse landet der Punkt im selben Feld. Das ist die Rechnung hinter der Regel unter Mischverbindungen schweißen: 308L rutscht bei Edelstahl an Baustahl in den Martensit.
Wie die Aufmischung den Punkt verschiebt
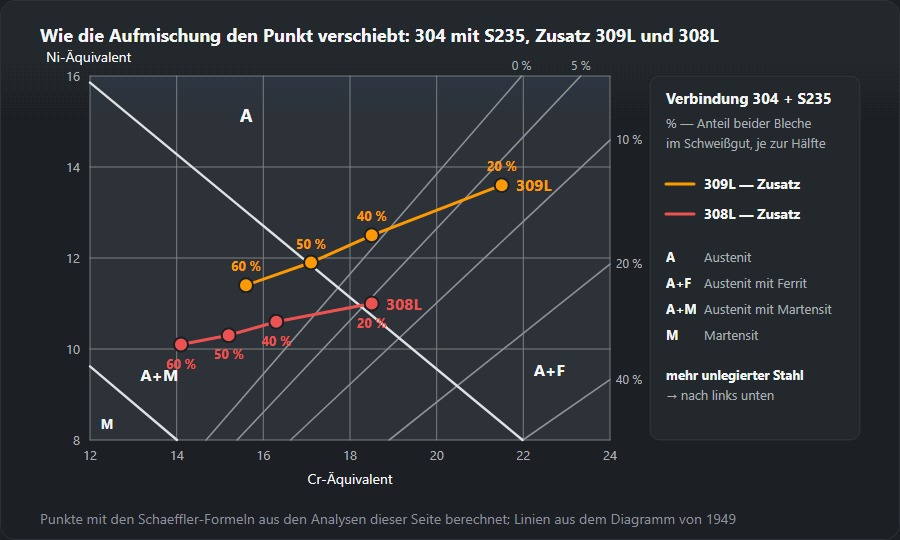
Der Anteil der Grundwerkstoffe wird wie in der Skizze zur Aufmischung gleichmäßig auf beide Seiten verteilt: 20 % heißt kleiner Strom und flacher Einbrand, 40 % tiefer Einbrand.
| Aufmischung (A/B/Zusatz) | 309L | 308L |
|---|---|---|
| 20 % (10/10/80) | 21,5 / 13,6, Austenit mit Ferrit 5–10 % | 18,5 / 11,0, Austenit mit Ferrit 5–10 %, Grenzwarnung |
| 40 % (20/20/60) | 18,5 / 12,5, Austenit 0 % | 16,3 / 10,6, Austenit mit Martensit |
| 50 % (25/25/50) | 17,1 / 11,9, Austenit 0 %, Grenzwarnung | 15,2 / 10,3, Austenit mit Martensit |
| 60 % (30/30/40) | 15,6 / 11,4, Austenit mit Martensit | 14,1 / 10,1, Austenit mit Martensit |
Mehr Baustahl schiebt den Punkt nach links unten, Richtung Martensit. 309L behält bei geringer Aufmischung Deltaferrit und bleibt bis etwa zur Hälfte austenitisch; 308L übersteht nur den flachsten Einbrand, und auch das nur knapp — mit der ESAB-Analyse fällt schon der 20-%-Punkt ins Feld Austenit mit Martensit. Kleiner Strom, Strichraupen und bei dicken Blechen eine Pufferlage sind deshalb so wichtig wie der Zusatz selbst.

Artgleich: 304 an 304 mit 308L
304 in beiden Spalten, derselbe 308L, Anteile 15/15/70: Cr-Äq 20,1, Ni-Äq 11,7, Austenit mit Ferrit 5–10 % (WRC-1992 19,4 / 11,3). Hier schadet die Aufmischung nicht: 308L allein liegt bei 20,7 / 11,5 mit 10–20 % Ferrit. Warum artgleiche Zusätze für Edelstahl etwas Ferrit hinterlassen, steht unter Edelstahl schweißen.
Schaeffler, DeLong und WRC-1992
Schaeffler deckt das ganze Feld samt Martensit ab und ist deshalb das Werkzeug für Mischverbindungen und Pufferlagen. DeLong hat die austenitische Ecke verfeinert, den Stickstoff aufgenommen und die Ferritnummer eingeführt; WRC-1992 setzt diese Linie mit Stickstoff und Kupfer fort, gibt FN statt Prozent an und ist für austenitische und Duplex-Nähte genauer, kennt aber kein Martensitfeld. Deshalb rechnet der Rechner beide Paare: Schaeffler für das Gefügefeld, WRC-1992 für den Ferrit. In der Voreinstellung ist das WRC-Nickeläquivalent höher (12,3 gegen 11,9) — wegen des Glieds 20·N.
Typische Fehler
- Den Zusatz eintragen statt der Naht. 309L allein liegt bei 24,4 / 14,8 mit 10–20 % Ferrit; die Naht der Voreinstellung bei 17,1 / 11,9 ohne Ferrit.
- Den Kohlenstoff des Grundwerkstoffs vergessen. Er zählt ×30: die 0,18 % C des S235 sind allein 5,4 Einheiten, bei 25 % Anteil bringen sie 1,35 in die Naht.
- Ti und Nb weglassen. Bei stabilisierten Stählen bringt jedes Zehntel Prozent Ti 0,2 ins Schaeffler-Cr-Äq, jedes Zehntel Nb 0,05 (0,07 nach WRC-1992).
- Eine Zahl ablesen statt eines Bandes. An einer Feldgrenze gibt das Diagramm keine feste Antwort. Leuchtet die Warnung, ändert man den Zusatz oder die Aufmischung, nicht die Ablesung.
- Eine Aufmischung für alle Verfahren. E-Hand meist 20–30 %, MAG 25–50 %, Unterpulver über 60 % — und 60 % bringen selbst 309L ins Feld Austenit mit Martensit. Für die Baustahlseite die Vorwärmung mit dem Rechner für das Kohlenstoffäquivalent bestimmen.
Häufige Fragen
Warum liegt der Punkt nicht auf dem Zusatzwerkstoff?
Weil die Naht kein Zusatzwerkstoff ist, sondern eine Mischung: beide Grundwerkstoffe schmelzen mit auf. Bei 30 % Aufmischung besteht fast ein Drittel der Naht aus dem, was daneben lag — und genau deshalb wird der Punkt gerechnet und nicht abgelesen.
Wie hoch ist die Aufmischung?
Verfahrensabhängig: mit umhüllter Stabelektrode meist 20 bis 30 %, mit MAG 30 bis 50 %, unter Pulver kann sie über 60 % liegen. Bei Mischverbindungen wird der Anteil auf beide Grundwerkstoffe verteilt, meist zu gleichen Teilen; der Rest ist Zusatz. Deshalb ist Unterpulver bei Mischverbindungen heikel, und deshalb wird dort mit höher legiertem Zusatz gearbeitet.
Warum sind ein paar Prozent Ferrit erwünscht?
Weil vollaustenitisches Schweißgut zur Heißrissbildung neigt. Ein paar Prozent Deltaferrit unterbrechen die durchgehenden Korngrenzen, an denen der Riss sonst entlangläuft. Zu viel Ferrit macht die Naht dagegen spröder und anfällig für Sigmaphase.
Wie liest man den Ferritgehalt im Schaeffler-Diagramm ab?
Zwischen den beiden Iso-Ferrit-Linien um den Punkt (0, 5, 10, 20, 40, 80, 100 %) — die Antwort ist also ein Band. Beispiel: Cr-Äq 39, Ni-Äq 29 liegt zwischen der 10-%-Linie (dort Ni-Äq 28,0) und der 5-%-Linie, also Austenit mit 5–10 % Ferrit.
Warum 309L und nicht 308L für Edelstahl an Baustahl?
Weil der Baustahl den Zusatz aufmischt. Mit der Voreinstellung (304, S235, 25/25/50) ergibt 309L Cr-Äq 17,1 und Ni-Äq 11,9 — Austenit an der Martensitgrenze. Ein typischer 308L ergibt 15,2 und 10,3 — Austenit mit Martensit.
Was ist die Sigmaphase, und was hat der Ferrit damit zu tun?
Eine harte, spröde Eisen-Chrom-Phase, die aus dem chromreichen Deltaferrit wächst, wenn die Naht lange auf erhöhter Temperatur liegt. Sie senkt Zähigkeit und Korrosionsbeständigkeit — daher ein paar Prozent Ferrit, nicht möglichst viel.
Was tun, wenn der Punkt im Martensit liegt?
Dann wird die Naht hart und kaltrissanfällig. Einen höher legierten Zusatz nehmen, die Aufmischung mit kleinerem Strom und Strichraupen senken oder die Baustahlflanke zuerst mit dem austenitischen Zusatz puffern. Neu rechnen: Der Punkt soll ohne Warnung klar von der Grenze wegliegen.
Aktualisiert: