Wie viel Ampere für die Elektrode: Strom nach Durchmesser und Position
Der Strom folgt dem Durchmesser der Elektrode, und Position, Blechdicke und Umhüllung verschieben ihn. Der Rechner nimmt alle vier zusammen und gibt dazu die Polarität und die Lichtbogenlänge.
Kurze Antwort
In Wannenlage: 2,5 mm — 70–100 A, 3,2 mm — 90–140 A, 4,0 mm — 130–190 A. Der Rechner darunter ergänzt die Korrektur für Position und Umhüllung und prüft den Durchmesser gegen die Blechdicke.


Die Regel dahinter
Der Ausgangspunkt ist I ≈ (30…40) · d, mit d dem Durchmesser des
Kerndrahts in Millimetern. Eine Elektrode von 3,2 mm landet damit bei etwa
100 bis 130 A. Basische Elektroden laufen mit etwa 5 % mehr Strom als
rutile gleichen Durchmessers, verlangen dafür einen kürzeren Lichtbogen.
Danach kommen die Korrekturen. Über Kopf und senkrecht steigend geht der Strom herunter, weil das Bad kleiner bleiben muss. An dünnem Blech ebenfalls, weil sonst ein Loch entsteht. An dickem Material darf er ans obere Ende, weil das Werkstück die Wärme wegzieht.
Der Grundbereich in Wannenlage
| Durchmesser, mm | Strom, A | Mitte, A | Werkstoffdicke, mm |
|---|---|---|---|
| 1,6 | 40–60 | 50 | 1–2 |
| 2,0 | 50–80 | 65 | 1,5–3 |
| 2,5 | 70–100 | 85 | 2–4 |
| 3,0 | 80–130 | 105 | 3–5 |
| 3,2 | 90–140 | 115 | 3–6 |
| 4,0 | 130–190 | 160 | 6–12 |
| 5,0 | 180–250 | 210 | 10–20 |
| 6,0 | 230–320 | 270 | ab 16 |
Durchmesser und Blechdicke
Die einlagige Faustregel lautet: der Durchmesser der Elektrode entspricht etwa der halben Blechdicke, höchstens aber 4 mm in Zwangslagen. Für 3 mm Blech also 2,5 mm Elektrode, für 6 mm dann 3,2. Was darüber liegt, wird in mehreren Lagen geschweißt — und dort führt eine dünnere Elektrode mit mehr Lagen zu einer zäheren Naht als eine dicke mit wenigen.
Was danach kommt
Steht der Strom, folgt daraus fast alles Weitere: der Elektrodenverbrauch für die Bestellung und die Streckenenergie, die darüber entscheidet, ob vorgewärmt werden muss. Die fertige Übersicht zum Aufhängen steht in der Stromtabelle.
Woran man merkt, dass der Strom nicht stimmt
| Anzeichen | Ursache | Was zu tun ist |
|---|---|---|
| Die Elektrode klebt, der Lichtbogen erlischt | Zu wenig Strom | 10–15 A zulegen |
| Schmale, hohe Raupe ohne Einbrand | Zu wenig Strom | Strom zulegen oder langsamer führen |
| Viele Spritzer, die Elektrode glüht rot | Zu viel Strom | 10–20 A wegnehmen, dünnere Elektrode nehmen |
| Durchbrand, Einbrandkerben an den Kanten | Zu viel Strom | Strom zurücknehmen, kürzer an der Kante verweilen |
| Das Bad läuft in der Steignaht ab | Zu viel Strom für die Position | Um 15 % gegenüber der Wannenlage senken |
Zu wenig. Der Bogen ist leise, reißt ab, die Elektrode klebt. Die Raupe ist hoch und schmal, liegt auf der Oberfläche und ist an den Rändern nicht aufgeschmolzen; Schlacke wird eingewirbelt und geht schlecht ab. Im Schliff: Wurzel nicht durchgeschweißt.
Zu viel. Der Bogen faucht, Spritzer fliegen weit, an den Rändern Einbrandkerben, am Dünnblech Durchbrand. Die Elektrode glüht zum Ende hin, die Umhüllung reißt und fällt ab, bevor der Kernstab verbraucht ist. Steigend läuft das Bad ab.
Welcher Strom für Elektrode 2, 2,5, 3, 3,2 und 4 mm
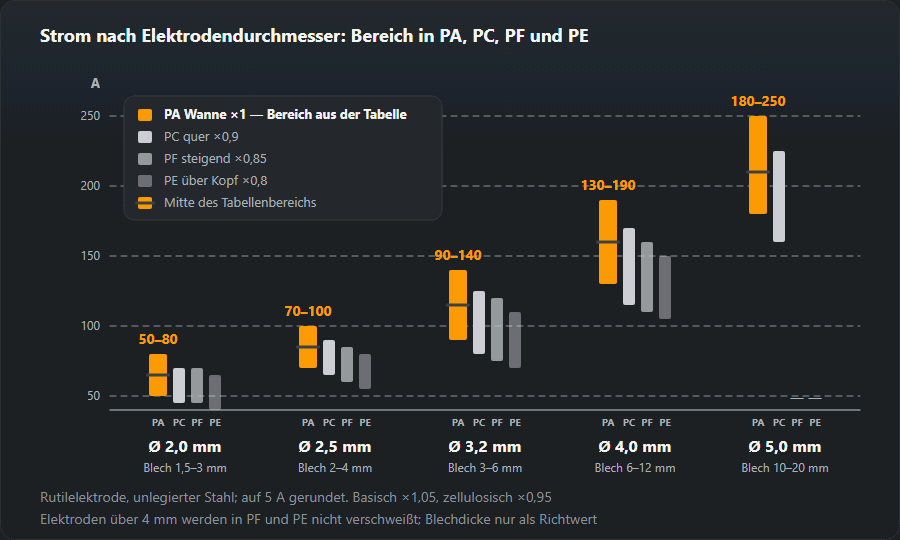
Unten stehen dieselben Zahlen, die der Rechner ausgibt, für rutilumhüllte Elektroden. Basische Umhüllung legt 5 % drauf, Zellulose nimmt 5 % weg.
Elektrode 2 mm
Wannenlage 50–80 A, Mitte 65 A; steigend 45–70 A; über Kopf 40–65 A. Blech 1,5–3 mm: Vierkantrohr, Winkel, Dünnblech. Gerade bei der 2er merkt man, wie dünnes Material bei 10 A zu viel durchfällt — also in der Mitte anfangen.
Elektrode 2,5 mm
Wannenlage 70–100 A, Mitte 85 A; quer 65–90 A; steigend 60–85 A; über Kopf 55–80 A. Basisch in Wannenlage 75–105 A. Blech 2–4 mm. Der gängigste Durchmesser für Heim-Inverter und Zwangslagen.
Elektrode 3 und 3,2 mm
Die 3er in Wannenlage 80–130 A, Mitte 105 A, steigend 70–110 A. Die 3,2er liegt höher: Wanne 90–140 A, quer 80–125 A, steigend 75–120 A, über Kopf 70–110 A; basische 3,2er in der Wanne 95–145 A. Blech 3–6 mm.
Elektrode 4 mm
Wannenlage 130–190 A, Mitte 160 A; quer 115–170 A; steigend 110–160 A; über Kopf 105–150 A; basisch in der Wanne 135–200 A. Blech 6–12 mm. Prüfen, ob das Gerät diesen Strom bei der nötigen Einschaltdauer hält: ein 160-A-Heiminverter fährt die 4er an der Grenze.
Elektrode 5 mm
Wannenlage 180–250 A, quer 160–225 A. Steigend und über Kopf wird mit der 5er nicht geschweißt: das Bad ist zu groß. Blech 10–20 mm, Fülllagen.

Einstellbeispiele
- Tor aus Vierkantrohr, Wand 2 mm. Elektrode 2,0 mm, rutil. Waagerechte Nähte in der Wanne um 65 A (Bereich 50–80), senkrechte Stöße an den Pfosten um 55 A (45–70).
- V-Naht an 8-mm-Blech mit basischen Elektroden. Wurzel mit 3,2 mm, Bereich 95–145 A, für die Wurzel eher unten. Füllung mit 4 mm, 135–200 A, der Rechner schlägt 170 A vor.
- Überkopfnaht an 6-mm-Blech. Basisch 3,2 mm, 75–120 A, Mitte um 95 A. Kurzer Lichtbogen.
- Quernaht an der Wand, Blech 5 mm. Rutil 3,2 mm, 80–125 A, um 105 A.
Fünf Minuten am Reststück
- Den Strom einstellen, den der Rechner vorschlägt — die Mitte des Bereichs.
- Ein Reststück gleicher Dicke nehmen und eine Raupe in derselben Position legen, in der die Naht liegen wird.
- Raupe ansehen, Bogen anhören: gleichmäßiges Brutzeln, Raupe läuft weich ins Blech aus — der Strom stimmt.
- Klebt es, ist die Raupe schmal und bucklig — 10–15 A zulegen. Spritzer, Einbrandkerben, Elektrode glüht — 10–20 A zurücknehmen.
- Eine ganze Elektrode abbrennen: glüht das letzte Drittel rot und platzt die Umhüllung ab, ist der Strom an der Obergrenze, auch wenn der Anfang gut aussah.
Läuft die Naht, sagt der Elektrodenverbrauch-Rechner, wie viele Stück und Kilogramm die Arbeit braucht. Klebt die Elektrode trotz richtigem Strom, stehen die Ursachen unter Elektrode klebt fest.
Häufige Fragen
Woher kommt die Regel 30–40 A je Millimeter?
Aus der Stromdichte, die die Umhüllung gleichmäßig abbrennen lässt. Darunter bleibt die Schlacke zurück und die Elektrode klebt, darüber wird die Umhüllung rot und die Elektrode brennt zu schnell ab. Wo man in der Spanne landet, entscheiden vor allem Blechdicke und Position.
Warum weniger Strom über Kopf?
Weil das Schmelzbad dort nichts hält außer der Oberflächenspannung. Ein kleineres Bad bleibt oben, ein großes tropft. Deshalb 10 bis 20 % weniger als in der Wanne — und deshalb ist über Kopf auch der Durchmesser begrenzt.
Das Gerät zeigt einen anderen Strom an als eingestellt.
Normal. Die Anzeige billiger Inverter ist ein Sollwert, kein Messwert, und weicht um 10 bis 15 % ab. Wer die Zahl für ein Dokument braucht, misst mit einem Zangenamperemeter am Schweißkabel.
Welcher Strom für eine 2,5er Elektrode?
Rutil in Wannenlage 70–100 A, Mitte etwa 85 A. Steigend 60–85 A, über Kopf 55–80 A. Eine basische 2,5er in Wannenlage 75–105 A. Sie ist die Elektrode für 2 bis 4 mm Blech.
Welcher Strom für eine 2-mm-Elektrode?
Wannenlage 50–80 A, Mitte etwa 65 A. Steigend 45–70 A, über Kopf 40–65 A. Mit der 2er schweißt man 1,5 bis 3 mm: Vierkantrohr, dünnes Blech, Flicken.
Kann ich eine 3,2er mit 70 A schweißen?
In Wannenlage nicht: die Untergrenze für 3,2 mm liegt bei 90 A, darunter klebt die Elektrode und die Raupe wird schmal und ohne Einbrand. Selbst über Kopf beginnt der Bereich bei 70 A. Gibt das Gerät nicht mehr her, eine 2,5er nehmen.
Aktualisiert: