Câți amperi pentru electrod: curentul după diametru și poziție
Ce curent să pui pentru un electrod de 2,5, 3,2 sau 4 mm, cu corecție pentru poziția cusăturii și tipul învelișului. Punctul de plecare înainte de prima trecere.
Pe scurt
În poziție orizontală: 2,5 mm — 70–100 A, 3,2 mm — 90–140 A, 4,0 mm — 130–190 A. Calculatorul de mai jos adaugă corecția pentru poziție și înveliș și verifică dacă diametrul se potrivește grosimii.

Cum se calculează
Baza este regula practică I = k · d, unde d este diametrul
electrodului în milimetri, iar k are valoarea 30–40 pentru electrozi de
3–5 mm. Peste ea se aplică două corecții.
- Poziția. În poziție verticală curentul se reduce cu 10–15 %, peste cap cu 15–20 %: baia trebuie să apuce să se solidifice, altfel metalul curge.
- Învelișul. Electrozii bazici cer un curent puțin mai mare decât cei rutilici la același diametru și lucrează pe curent continuu cu polaritate inversă.
Întâi grosimea materialului stabilește diametrul electrodului, abia apoi diametrul stabilește curentul. Dacă valoarea calculată nu intră în domeniul aparatului, înseamnă că electrodul este ales greșit, nu că trebuie forțat curentul.
Intervalul de bază în poziție orizontală
| Diametru, mm | Curent, A | Mijloc, A | Grosimea metalului, mm |
|---|---|---|---|
| 1,6 | 40–60 | 50 | 1–2 |
| 2,0 | 50–80 | 65 | 1,5–3 |
| 2,5 | 70–100 | 85 | 2–4 |
| 3,0 | 80–130 | 105 | 3–5 |
| 3,2 | 90–140 | 115 | 3–6 |
| 4,0 | 130–190 | 160 | 6–12 |
| 5,0 | 180–250 | 210 | 10–20 |
| 6,0 | 230–320 | 270 | de la 16 |
Cum îți dai seama că ai greșit curentul
| Simptom | Cauza | Ce faci |
|---|---|---|
| Electrodul se lipește, arcul se stinge | Curent prea mic | Adaugă 10–15 A |
| Cusătură îngustă, înaltă, fără pătrundere | Curent prea mic | Adaugă curent sau încetinește înaintarea |
| Mulți stropi, electrodul se înroșește | Curent prea mare | Scade 10–20 A, ia un electrod mai subțire |
| Străpungeri, crestături pe margini | Curent prea mare | Scade curentul, stai mai puțin pe margine |
| Baia curge la verticală | Curent prea mare pentru poziție | Scade cu 15 % față de poziția orizontală |
Ce curent pui pe electrodul de 2, 2,5, 3, 3,2 și 4 mm
Mai jos sunt aceleași cifre pe care le dă calculatorul, pentru electrod rutilic. Învelișul bazic adaugă 5 %, cel celulozic scade 5 %.
Electrodul de 2 mm
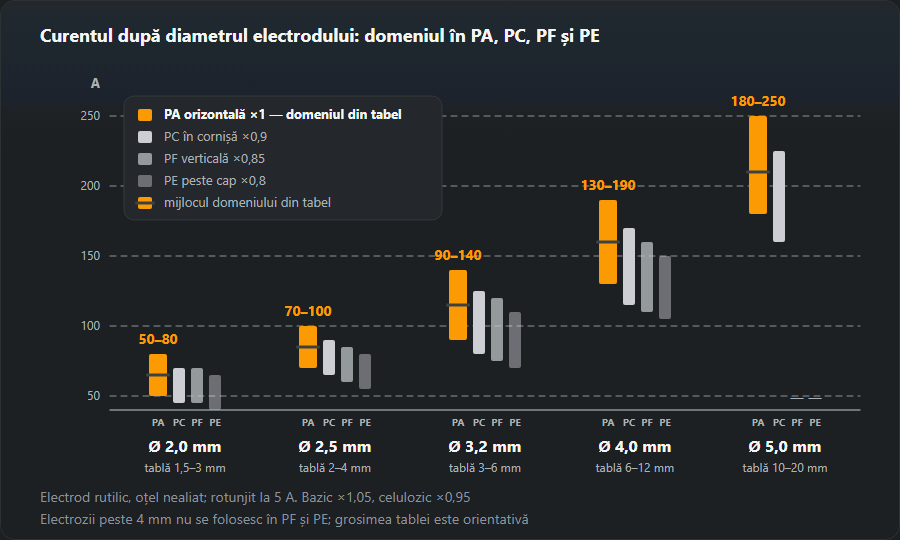
Orizontal — 50–80 A, mijlocul 65 A; vertical — 45–70 A; peste cap — 40–65 A. Metal de 1,5–3 mm: țeavă rectangulară, cornier, tablă subțire. La 2 mm se vede clar cum metalul subțire „cade” la 10 A în plus, așa că pornește de la mijloc.
Electrodul de 2,5 mm
Orizontal — 70–100 A, mijlocul 85 A; în cornișă — 65–90 A; vertical — 60–85 A; peste cap — 55–80 A. Bazic orizontal — 75–105 A. Metal de 2–4 mm. Diametrul cel mai folosit la invertoarele de casă și la sudura în poziții.
Electrodul de 3 și 3,2 mm
Cel de 3 orizontal — 80–130 A, mijlocul 105 A, pe verticală — 70–110 A. La 3,2 mm intervalul e mai sus: orizontal — 90–140 A, în cornișă — 80–125 A, vertical — 75–120 A, peste cap — 70–110 A; bazic 3,2 orizontal — 95–145 A. Metal de 3–6 mm.
Electrodul de 4 mm
Orizontal — 130–190 A, mijlocul 160 A; în cornișă — 115–170 A; vertical — 110–160 A; peste cap — 105–150 A; bazic orizontal — 135–200 A. Metal de 6–12 mm. Verifică dacă aparatul ține acest curent la durata de acționare necesară: un invertor de casă de 160 A lucrează cu 4 mm la limită.
Electrodul de 5 mm
Orizontal — 180–250 A, în cornișă — 160–225 A. Pe verticală și peste cap nu se sudează cu 5 mm: baia e prea mare. Metal de 10–20 mm, treceri de umplere.

Exemple de reglaj
- Portiță din țeavă rectangulară cu perete de 2 mm. Electrod de 2,0 mm, rutilic. Cusăturile orizontale jos — circa 65 A (interval 50–80), îmbinările verticale ale stâlpilor — circa 55 A (45–70).
- Cap la cap pe tablă de 8 mm cu bazici. Rădăcina — 3,2 mm, interval 95–145 A, la rădăcină mai spre limita de jos. Umplerea — 4 mm, 135–200 A, calculatorul propune 170 A.
- Cusătură peste cap pe tablă de 6 mm. Bazic de 3,2 mm — 75–120 A, mijlocul circa 95 A. Arc scurt.
- Cusătură în cornișă, tablă de 5 mm. Rutilic de 3,2 mm — 80–125 A, circa 105 A.
Reglajul pe o bucată de probă în cinci minute
- Pune curentul propus de calculator — mijlocul intervalului.
- Ia o bucată de aceeași grosime și depune un cordon în aceeași poziție în care va fi cusătura.
- Privește cordonul și ascultă arcul: șuierat uniform, cordon care trece lin în metal — curentul e bun.
- Se lipește, cordonul e îngust și bombat — adaugă 10–15 A. Stropi, crestături, electrodul se înroșește — scade 10–20 A.
- Arde electrodul până la capăt: dacă ultima treime se înroșește și învelișul cade, curentul e la limita de sus, chiar dacă începutul a fost bun.
Curent prea mare și prea mic: cum arată
Curent prea mic. Arcul e liniștit, se rupe, electrodul se lipește. Cordonul e înalt, îngust, „stă” pe suprafață și nu e topit pe margini; zgura se amestecă în metal și se desprinde greu. În secțiune — lipsă de pătrundere la rădăcină.
Curent prea mare. Arcul vuiește, stropii zboară departe, pe margini apar crestături, pe tabla subțire — străpungeri. Electrodul se înroșește spre capăt, învelișul crapă și cade înainte să ardă vergeaua. Pe verticală baia curge.
Când cusătura merge, e util și consumul — câte bucăți și câte kilograme cere lucrarea arată calculatorul de consum de electrozi. Dacă se lipește la curent corect, cauzele sunt în articolul de ce se lipește electrodul.
Întrebări frecvente
Cum estimez curentul fără calculator?
Pentru electrozi de 3–5 mm funcționează regula „30–40 amperi pe milimetru de diametru”: la 3 mm în jur de 100 A, la 4 mm în jur de 150 A. Pentru electrozi subțiri coeficientul este mai mare, pentru cei groși mai mic.
De ce se lipește electrodul?
Cel mai des din trei motive: curent prea mic pentru diametrul ales, înveliș umezit sau contact slab al clemei de masă. Verifică exact în această ordine, înainte de a bănui aparatul.
Ce polaritate aleg?
Pentru electrozii bazici — curent continuu, polaritate inversă (electrodul la plus). Pentru cei rutilici merge și curentul alternativ. Polaritatea corectă este scrisă pe cutie și are prioritate față de orice regulă generală.
Ce curent pentru electrodul de 2,5?
Rutilic în poziție orizontală — 70–100 A, mijlocul circa 85 A. Pe verticală — 60–85 A, peste cap — 55–80 A. Bazic de 2,5 orizontal — 75–105 A. E electrodul pentru metal de 2–4 mm.
Ce curent pentru electrodul de 2 mm?
Orizontal — 50–80 A, mijlocul circa 65 A. Pe verticală — 45–70 A, peste cap — 40–65 A. Cu 2 mm se sudează metal de 1,5–3 mm: țeavă rectangulară, tablă subțire, petice.
Pot suda cu electrod de 3,2 la 70 A?
În poziție orizontală nu: limita de jos pentru 3,2 mm e 90 A; sub ea electrodul se lipește, iar cusătura iese îngustă și fără pătrundere. Chiar și peste cap intervalul începe de la 70 A. Dacă aparatul nu dă mai mult, ia electrod de 2,5 mm.
Actualizat: