Ile amperów na elektrodę: prąd wg średnicy i pozycji
Wybierz średnicę elektrody, pozycję spawania i rodzaj otuliny — kalkulator poda zalecany prąd oraz zakres roboczy, w którym łuk pali się stabilnie. Po podaniu grubości materiału sprawdzi dodatkowo, czy średnica elektrody jest dobrana właściwie.
Krótka odpowiedź
W pozycji podolnej: 2,5 mm — 70–100 A, 3,2 mm — 90–140 A, 4,0 mm — 130–190 A. Kalkulator niżej dokłada poprawkę na pozycję i otulinę oraz sprawdza, czy średnica pasuje do grubości.

Jak to liczymy
Podstawą jest empiryczna zależność prądu od średnicy elektrody. Najczęściej stosowany wzór dla elektrod 3–6 mm wygląda tak:
I = (20 + 6·d) · d, gdzie d to średnica elektrody w mm.
Dla elektrod cienkich (1,6–2,5 mm) wzór zawyża wynik, dlatego stosuje się
tam I = 30·d. Kalkulator nie liczy z jednego wzoru na ślepo —
bierze zakres tabelaryczny dla każdej średnicy i nakłada na niego poprawki.
Zakres bazowy w pozycji podolnej
| Średnica, mm | Prąd, A | Środek, A | Grubość materiału, mm |
|---|---|---|---|
| 1,6 | 40–60 | 50 | 1–2 |
| 2,0 | 50–80 | 65 | 1,5–3 |
| 2,5 | 70–100 | 85 | 2–4 |
| 3,0 | 80–130 | 105 | 3–5 |
| 3,2 | 90–140 | 115 | 3–6 |
| 4,0 | 130–190 | 160 | 6–12 |
| 5,0 | 180–250 | 210 | 10–20 |
| 6,0 | 230–320 | 270 | od 16 |
Poprawki
- Pozycja spawania. Podolna — 1,0; naścienna — 0,9; pionowa — 0,85; sufitowa — 0,8. Zasada jest prosta: im większe ryzyko, że jeziorko spłynie, tym mniejsze musi być jeziorko.
- Otulina. Rutylowa — 1,0; zasadowa — 1,05; celulozowa — 0,95.
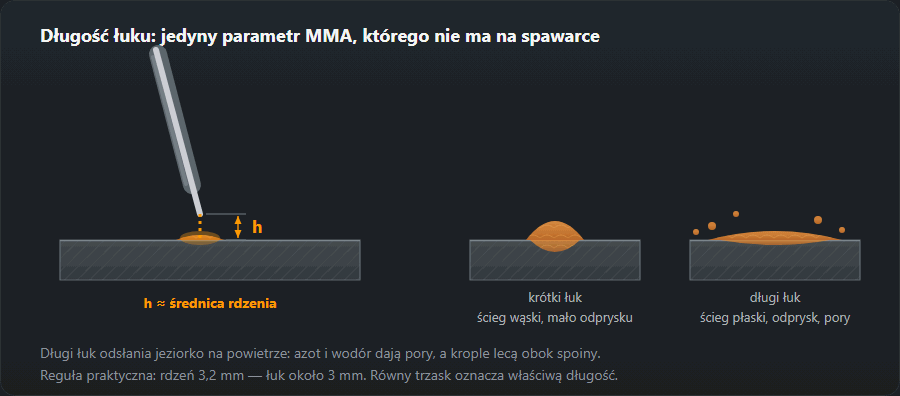
- Długość łuku. Utrzymuje się w granicach 0,8–1,0 średnicy elektrody. Łuk zbyt długi to rozprysk i pory, zbyt krótki — przyklejanie.
Producenci podają własny zakres prądu wprost na opakowaniu i bywa on o 10–15 % inny niż tabelaryczny. Jeśli zakres na opakowaniu jest — ma pierwszeństwo przed każdym wzorem.
Jak poznać, że prąd jest źle dobrany
| Objaw | Przyczyna | Co zrobić |
|---|---|---|
| Elektroda przykleja się, łuk gaśnie | Prąd za niski | Dodać 10–15 A |
| Spoina wąska, wysoka, z brakiem przetopu | Prąd za niski | Dodać prąd lub zwolnić prowadzenie |
| Dużo rozprysku, elektroda się czerwieni | Prąd za wysoki | Ująć 10–20 A, wziąć cieńszą elektrodę |
| Przepalenia, podtopienia na krawędziach | Prąd za wysoki | Ująć prąd, krócej zatrzymywać się na krawędzi |
| Jeziorko spływa w pionie | Prąd za wysoki dla pozycji | Obniżyć o 15 % względem podolnej |
Biegunowość
Przy prądzie stałym biegunowość prosta (DC−, elektroda na minusie) mniej nagrzewa elektrodę, a więcej ciepła oddaje do materiału — stosuje się ją przy napawaniu i grubym materiale. Biegunowość odwrotna (DC+, elektroda na plusie) mocniej nagrzewa elektrodę i daje głębszy przetop dla większości elektrod otulonych; dla otuliny zasadowej jest obowiązkowa. Przy prądzie przemiennym biegunowość nie ma znaczenia, ale elektrody zasadowe pracują na nim słabo.
Częste pytania
Jaki prąd ustawić na elektrodę 3 mm?
W pozycji podolnej elektrodą rutylową 3,0 mm — 80–130 A, środek zakresu około 105 A. Dla 3,2 mm zakres przesuwa się na 90–140 A. W pozycji pionowej prąd obniża się o około 15 %, w sufitowej o 20 %.
Dlaczego elektrody zasadowe wymagają wyższego prądu?
Otulina zasadowa topi się trudniej, a żużel jest gęstszy, więc potrzebny jest twardszy reżim: praktyczna poprawka to plus 5 % prądu i obowiązkowa biegunowość DC+. Elektrody rutylowe pracują spokojnie także na prądzie przemiennym.
Czy można spawać elektrodą 4 mm blachę 2 mm?
Nie. Minimalny prąd dla czwórki to około 130 A — dwumilimetrowa blacha przy takim prądzie zostanie przepalona. Do 2 mm bierze się elektrodę 2,0 mm i prąd 50–80 A, spawając z przerywaniem łuku lub krótkimi odcinkami.
Aktualizacja: