Kalkulator stopnia zaciemnienia przyłbicy (DIN)
Wybierz proces i prąd — kalkulator poda numer filtra wg EN ISO 16321 oraz dopuszczalne wartości sąsiednie. Pomyłka o dwa numery w stronę jaśniejszą to siedmiokrotnie jaśniejsze światło: olśnienie i zmęczone oczy już po jednej zmianie.
Krótka odpowiedź
Numer filtra zależy od procesu i prądu (EN ISO 16321): 40 A to DIN 9 w MMA i TIG; przy 100 A elektroda otulona wymaga DIN 11, a MAG, MIG na aluminium i TIG — DIN 10; 150 A to DIN 11, 250 A — DIN 12, 350 A — DIN 13. Granica przedziału jest włączna: do 175 A obowiązuje jeden numer, od 180 A następny. Pomyłka o dwa numery w stronę jaśniejszą to światło siedem razy jaśniejsze, więc zaczynaj od numeru ciemniejszego i rozjaśniaj. Tabela numerów jest niżej.

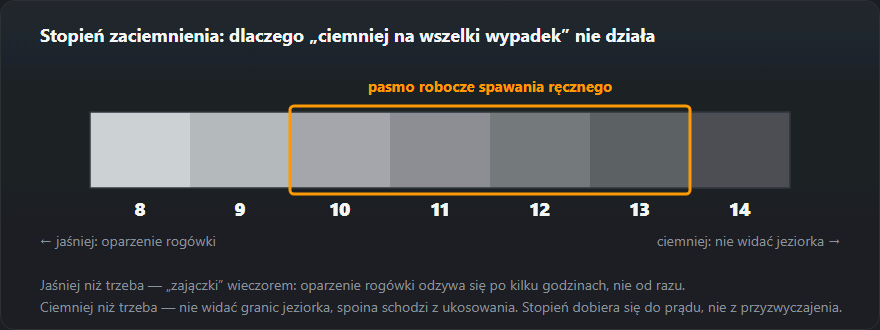
Tabela numerów
Zalecenia pochodzą z EN 169. Od 11 listopada 2025 r. w UE filtry spawalnicze ocenia się według EN ISO 16321-2, ale skala jest ta sama: te same numery z tą samą przepuszczalnością światła, oznaczane literą W przed numerem (W11), więc tabela obowiązuje dla obu norm.
| Prąd, A | MMA | MIG/MAG stal | MIG aluminium | TIG | Plazma | Żłobienie |
|---|---|---|---|---|---|---|
| do 15 | 8 | — | — | 8 | 8 | — |
| 15–20 | 9 | — | — | 9 | 8 | — |
| 20–40 | 9 | — | — | 9 | 9 | — |
| 40–80 | 10 | 9 | — | 10 | 10 | — |
| 80–100 | 11 | 10 | 10 | 10 | 11 | — |
| 100–150 | 11 | 11 | 11 | 11 | 11 | 10 |
| 150–175 | 11 | 11 | 11 | 11 | 12 | 10 |
| 175–250 | 12 | 12 | 12 | 12 | 12 | 11 |
| 250–300 | 12 | 12 | 13 | 13 | 13 | 12 |
| 300–350 | 13 | 13 | 13 | 13 | 13 | 12 |
| 350–400 | 13 | 13 | 14 | 13 | 13 | 12 |
| 400–500 | 13 | 13 | 14 | 14 | 14 | 13 |
| powyżej 500 | 14 | 14 | 15 | 14 | 14 | 13 |
Jak dobierać w praktyce
- Zaczynaj od ciemniejszego. Weź numer o jeden ciemniejszy od zalecanego i rozjaśniaj, aż jeziorko będzie wyraźnie widoczne. Wtedy oko nigdy nie dostanie nadmiernej dawki.
- Uwzględnij oświetlenie. W ciemnym pomieszczeniu wygodny numer jest zwykle o jeden jaśniejszy niż na dworze w słoneczny dzień.
- Wiek ma znaczenie. Po czterdziestce oko gorzej rozróżnia szczegóły przez ciemny filtr — wielu przechodzi na numer jaśniejszy i doświetla stanowisko.
- Spawanie i cięcie gazowe to osobna skala. Tam filtry 4–8 dobiera się wg przepływu gazu, nie wg prądu.
Co znaczy jeden numer: skala jest logarytmiczna
Numer filtra wiąże się z przepuszczalnością światła widzialnego τ wzorem N = 1 + (7/3)·log₁₀(1/τ). W praktyce każdy numer w górę to ok. 2,7 raza mniej światła, dwa numery — ok. 7 razy, trzy numery — ok. 19 razy. Tak wygląda to w liczbach:
- DIN 9 — przepuszcza ok. 1/2700 światła;
- DIN 10 — ok. 1/7200;
- DIN 11 — ok. 1/19 000;
- DIN 12 — ok. 1/52 000;
- DIN 13 — ok. 1/139 000.
Dlatego pomyłka o dwa numery nie jest drobiazgiem: to siedmiokrotna różnica w jasności, którą przyjmuje siatkówka. I dlatego o jeden numer ciemniej przy długiej pracy odczuwa się wyraźnie, choć jeziorko nadal widać.
Ten sam prąd, różne procesy — przykłady z kalkulatora
- 40 A: MMA — DIN 9, TIG — DIN 9; MAG na takim prądzie praktycznie się nie spawa (w tabeli kreska).
- 100 A: MMA — DIN 11, ale MAG, MIG aluminium i TIG — DIN 10: dla elektrody otulonej tabela daje tu numer wyżej.
- 150 A: MMA, MAG, MIG i TIG — DIN 11; żłobienie łukowe — DIN 10.
- 250 A: MMA, MAG, MIG i TIG — DIN 12; żłobienie — DIN 11.
- 350 A: MMA, MAG, MIG i TIG — DIN 13; żłobienie — DIN 12.
Elektroda 3,2 mm (90–140 A według tabeli prądu) mieści się w całości w przedziale DIN 11 — jedno ustawienie przyłbicy wystarczy na cały zakres tej elektrody.
Jak czytać tabelę
- Kolumna prądu to górna granica przedziału. Wartość 175 A oznacza „do 175 A włącznie”; już przy 180 A obowiązuje następny numer.
- Kreska w komórce oznacza, że proces przy takim prądzie się nie stosuje: MAG w tabeli zaczyna się od 40 A, MIG aluminium od 80 A, żłobienie od 100 A.
- Na granicy przedziałów wybierz ciemniejszy numer przy długich ściegach i w jasnej hali, jaśniejszy przy krótkich sczepach i w ciemnym pomieszczeniu.
- Zakres ±1 z kalkulatora to korekta na warunki i oczy, a nie zgoda na dowolność: dwa numery jaśniej to już ryzyko.
Pomocnik, sąsiedzi i odbicia
Łuk oślepia nie tylko spawacza. Pomocnik przytrzymujący element i ludzie przechodzący obok dostają to samo promieniowanie, tylko bez przyłbicy. Stanowiska oddziela się kurtynami spawalniczymi (wymagania dla nich podaje EN ISO 25980), a jasne ściany maluje na matowo i ciemno — odbite światło wchodzi pod przyłbicę z boku.
Objawy „złapania zajączków” (zapalenia rogówki) — piasek pod powiekami, łzawienie, światłowstręt — pojawiają się zwykle dopiero po kilku godzinach, często w nocy. Wtedy trzeba do lekarza, a następnego dnia sprawdzić, którędy UV dostał się do oka: odbicia, sąsiednie stanowiska, przyleganie przyłbicy i osłony stanowiska. Całość wyposażenia omawia artykuł o środkach ochrony indywidualnej, a wybór samej przyłbicy — przyłbica spawalnicza.
Typowe błędy
- Jeden numer na wszystko. Przyłbica ustawiona na DIN 11 do MMA bywa za jasna przy MAG 250 A i za ciemna przy TIG 40 A.
- Zbyt ciemny filtr „na zapas”. Nie widać jeziorka, głowa idzie bliżej, w dym.
- Brudna szybka ochronna — przyciemnia obraz i do tego go rozprasza; wtedy kusi, żeby rozjaśnić filtr.
Każdy certyfikowany filtr zatrzymuje UV i IR całkowicie, także w stanie jasnym. Zagrożeniem przy zbyt jasnym filtrze nie jest ultrafiolet, lecz jasność światła widzialnego przeciążająca siatkówkę. Dlatego przyłbicy bez oznaczenia EN ISO 16321-2 (albo starszego EN 379) nie wolno używać przy żadnym numerze.
Częste pytania
Jaki stopień zaciemnienia przy półautomacie 150 A?
Dla MIG/MAG po stali przy 150 A — DIN 11. Sąsiednie numery 10 i 12 też są dopuszczalne: 10, gdy w hali jest ciemno i trzeba lepiej widzieć jeziorko, 12 przy długiej pracy, gdy oczy się męczą.
Dlaczego po zmianie bolą oczy, choć przyłbica jest sprawna?
Najczęściej zaciemnienie jest za jasne albo filtr przełącza się z opóźnieniem. Drugie częste źródło to praca sąsiada: ultrafiolet odbija się od jasnych ścian i wchodzi pod przyłbicę z boku. Pomagają kurtyny, matowe ciemne ekrany i osłona boczna.
Czy przyłbica automatyczna nadaje się do cięcia plazmą?
Tak, jeśli ma w zakresie właściwy numer i jest przystosowana do niskich prądów. Przy małych prądach łuk świeci słabiej i część tańszych przyłbic przełącza się wtedy niepewnie — do plazmy i TIG na małych prądach wybierz filtr, dla którego producent w karcie deklaruje pracę przy niskim prądzie TIG, i podaną tam wartość porównaj ze swoim prądem.
Jaki stopień zaciemnienia do elektrody 3,2 mm?
DIN 11. Elektroda 3,2 mm pracuje w zakresie 90–140 A, a cały ten przedział mieści się w stopniu 11 dla MMA. Przy długich ściegach w jasnej hali można wziąć DIN 12, przy krótkich sczepach w ciemnym pomieszczeniu — DIN 10.
O ile różnią się DIN 10 i DIN 12?
Mniej więcej siedmiokrotnie. Każdy numer w górę przepuszcza ok. 2,7 raza mniej światła: DIN 10 to ok. 1/7200, DIN 12 — ok. 1/52 000 światła widzialnego.
Jaki stopień zaciemnienia do TIG na małym prądzie?
Według tabeli do 15 A — DIN 8, do 40 A — DIN 9, do 100 A — DIN 10. Przyłbica z zakresem 9–13 nie zejdzie do DIN 8, więc do najcieńszych blach potrzebna jest kaseta z szerszym zakresem.
Aktualizacja: