TIG — spawanie elektrodą nietopliwą w osłonie argonu
TIG to spawanie łukowe nietopliwą elektrodą wolframową w osłonie argonu: łuk pali się między wolframem a materiałem, a spoiwo podaje się ręcznie pałeczką albo nie podaje wcale. 141 to TIG ze spoiwem dodawanym ręcznie, 142 — TIG bez spoiwa (przetopienie krawędzi). Metoda na przypadki, gdzie spoina jest ważniejsza od tempa: nierdzewka, aluminium, cienka blacha, ściegi graniowe na rurach, instalacje spożywcze i elementy ozdobne. Oznaczenia: GTAW (AWS), procesy 141 i 14x wg ISO 4063.

Krótka odpowiedź
TIG (141 ze spoiwem, 142 bez spoiwa; GTAW) to łuk między elektrodą wolframową a materiałem w osłonie argonu. Prąd wychodzi na około 30–45 A na milimetr grubości przy DC−: 3 mm to 90–130 A, 6–8 mm — 180–250 A. Do aluminium na AC prąd bierze się o 20–30 % wyższy, a argonu o 2–4 l/min więcej. Przykład: nierdzewka 1,5 mm — wolfram 1,6 mm, 50–90 A, spoiwo 1,6 mm, argon 6–8 l/min; wypływ końcowy gazu około 1 s na każde 10 A.
Jak się nazywa
| Jak się nazywa | Nazwa |
|---|---|
| W normie (ISO 4063) | 141 — Spawanie TIG spoiwem litym |
| Numer procesu | 141 |
| Skrót międzynarodowy | TIG · GTAW |
| W warsztacie | TIG — w osłonie argonu |
Trzy nazwy tego samego. W instrukcji technologicznej i na świadectwie spawacza stoi nazwa z normy z numerem, w ogłoszeniu o pracę i w warsztacie — skrót, na rysunku z USA — oznaczenie amerykańskie. Warto znać wszystkie trzy: to ta sama robota, ale w dokumentach wygląda inaczej.
Jak to działa
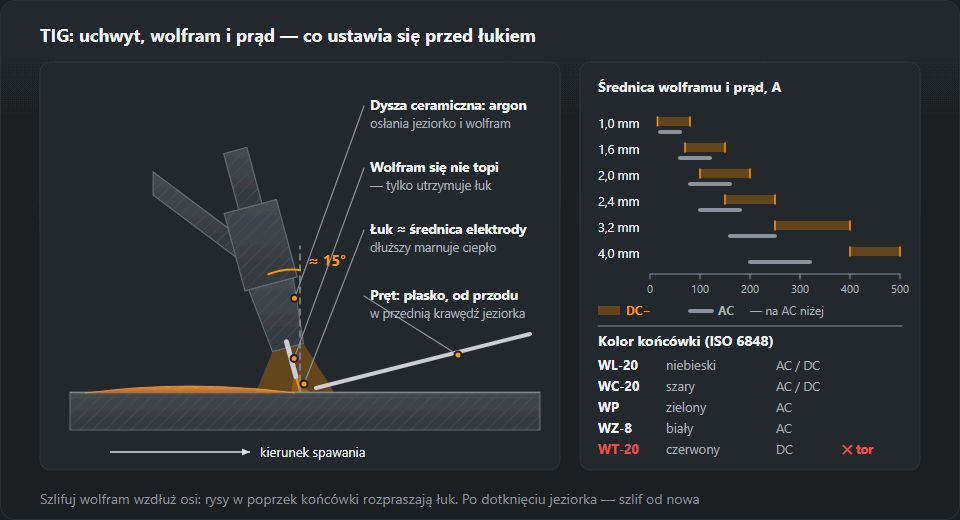
Łuk pali się między elektrodą wolframową a materiałem. Wolfram się nie topi — tylko utrzymuje łuk, a spoiwo spawacz podaje do jeziorka wolną ręką. Strefę spawania osłania argon z dyszy uchwytu.
Stąd główna cecha metody: ilość ciepła i ilość spoiwa steruje się niezależnie od siebie. Można przetopić krawędź zupełnie bez spoiwa albo napawać ścieg, prawie nie grzejąc elementu. Poza spawaniem gazowym żadna inna metoda ręczna tego nie daje.
Rodzaj prądu

| Rodzaj prądu | Metale | Dlaczego tak |
|---|---|---|
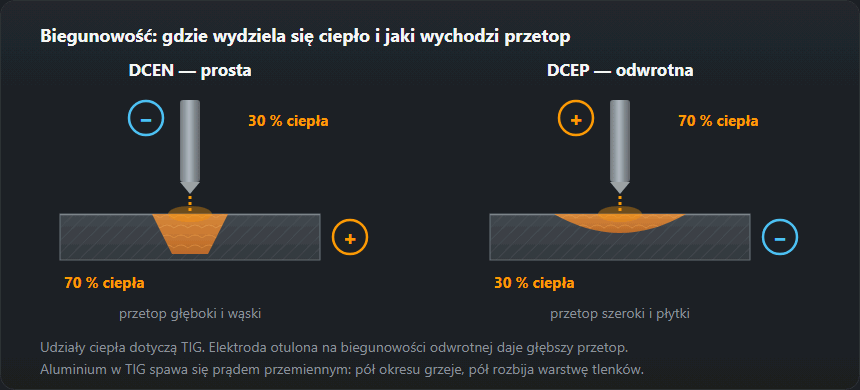
| DC− (biegunowość prosta) | Stal, nierdzewka, tytan, miedź | Główne ciepło idzie w detal, wolfram grzeje się mało, wtop głęboki |
| AC (przemienny) | Aluminium, magnez i stopy | Dodatnia półfala rozbija warstwę tlenków |
| DC+ (biegunowość odwrotna) | Praktycznie nie stosowana | Wolfram przegrzewa się i topi |
Parametry według grubości
| Grubość, mm | Wolfram, mm | Prąd DC−, A | Spoiwo, mm | Argon, l/min |
|---|---|---|---|---|
| 0,5–1,0 | 1,0–1,6 | 20–50 | 1,0–1,6 | 5–7 |
| 1,5–2,0 | 1,6 | 50–90 | 1,6 | 6–8 |
| 3,0 | 2,0–2,4 | 90–130 | 2,0–2,4 | 7–9 |
| 4,0–5,0 | 2,4 | 130–180 | 2,4–3,0 | 8–10 |
| 6,0–8,0 | 3,2 | 180–250 | 3,0–4,0 | 10–12 |
Pełna tabela z prędkością podawania drutu, TIG, cienką blachą i profilami: Parametry MIG/MAG i TIG.
Do aluminium na prądzie przemiennym prąd bierze się o jakieś 20–30 % wyższy, a przepływ argonu o 2–4 l/min większy.
Proces w liczbach
Liczby, na których pracują kalkulatory serwisu, obok siebie. Kreska oznacza, że dla tej komórki serwis nie ma danych.
| 141 TIG | 135 MAG, drut lity | 111 MMA, rutylowa | 136 FCAW, drut proszkowy | |
|---|---|---|---|---|
| Prąd w tabeli parametrów według grubości, A | 20–250 | 40–350 | 50–250 | — |
| Sprawność cieplna k (energia liniowa) | 0,6 | 0,8 | 0,8 | 0,8 |
| Współczynnik uzysku | 0,95 | 0,93 | 0,65 | 0,85 |
| Wydajność stapiania, kg na godzinę łuku | 0,6 | 3,2 | 1,3 | 4,2 |
| Stopiwo na jeden ścieg, mm² | 12 | 35 | 25 | 45 |
| Gaz w rachunku kosztu, l/min | 8 | 13 | bez gazu | 15 |
| Gaz osłonowy i przepływ, l/min | Ar 99,99, 6–10 | CO₂ lub Ar+18 % CO₂, 10–16 | bez gazu | — |
Źródła: prąd — tabele parametrów według grubości na stronach MIG/MAG, TIG i MMA; k — Energia liniowa; uzysk, wydajność, ściegi i gaz w rachunku — Koszt metra spoiny, Stopiwo i liczba ściegów; rodzaj gazu i zakres przepływu — Zużycie gazu osłonowego. Wydajność podano na godzinę palącego się łuku.
Przykład: spoina pachwinowa a5, 1 m, S355, PB
Złącze teowe z blachy S355 o grubości 8 mm, spoina pachwinowa o grubości a = 5 mm, długość 1 m, pozycja PB. Długość boku z = a·√2 = 7,1 mm. Z nadlewem 10 % przekrój stopiwa wynosi 27,5 mm², czyli 0,216 kg stopiwa na metr. Dalej liczą się tylko te liczby i dane procesu z kalkulatora kosztu spoiny.
| 141 TIG | |
|---|---|
| Parametry wyjściowe dla blachy 8 mm | wolfram Ø 3,2 mm, 180–250 A DC− |
| Ściegi: 27,5 mm² ÷ stopiwo na ścieg | 3 |
| Spoiwo do kupienia, kg: stopiwo ÷ uzysk | 0,23 |
| Czas jarzenia łuku, min: stopiwo ÷ wydajność | 21,6 |
| Gaz, l: czas łuku × przepływ | 173 |
To sam czas łuku. Składanie, sczepianie i czyszczenie między ściegami dochodzą osobno; kalkulator kosztu spoiny dolicza je przez udział czasu jarzenia łuku.
Co ustawić przed startem
- Wstępny wypływ gazu (pre-flow) — 0,5–2 s. Gaz musi dojść do strefy przed zajarzeniem łuku.
- Wypływ końcowy (post-flow) — mniej więcej 1 s na każde 10 A prądu. Przy 150 A to 15 s: tyle stygną wolfram i spoina, i przez cały ten czas potrzebują osłony.
- Zajarzenie. HF (bezstykowe, wysoką częstotliwością) — podstawowe; Lift — dotknięciem z płynnym uniesieniem, gdy w pobliżu jest wrażliwa elektronika.
- Balans AC — 60–70 % „minusa” do zwykłego aluminium; więcej „plusa”, jeśli powierzchnia jest mocno utleniona.
- Opadanie prądu (down-slope) — 2–5 s, żeby nie zostawić pęknięcia w kraterze.
TIG nie wybacza brudu: olej, wilgoć, resztki markera i warstwa tlenku od razu dają pory i czarny nalot. Krawędzie pod nierdzewkę czyści się osobną szczotką z drutu nierdzewnego, aluminium — szczotką i odtłuszczeniem bezpośrednio przed spawaniem, a nie „wczoraj”.
Typowe problemy
| Objaw | Przyczyna |
|---|---|
| Wolfram sinieje i czernieje | Za mało gazu, za krótki wypływ końcowy, za duże wysunięcie wolframu |
| Wtrącenia wolframu w spoinie | Dotknięcie elektrodą jeziorka albo spoiwa |
| Spoina szara i porowata na nierdzewce | Przegrzanie, brak osłony grani, zanieczyszczony argon |
| Łuk błądzi | Poprzeczny szlif wolframu, dmuch magnetyczny, zabrudzenie |
| Jeziorko nie zwilża aluminium | Za mały prąd, zły balans AC, niezdjęta warstwa tlenków |
Wolfram: typ, średnica, ostrzenie
Najczęstszy wybór to WL-20 (niebieski) — działa na DC i AC, łatwo zajarza i długo trzyma szlif. WC-20 (szary) dobrze pracuje na małych prądach, przy cienkiej nierdzewce. WP (zielony), czysty wolfram, to klasyka do aluminium na AC; WZ-8 (biały) — do aluminium tam, gdzie wtrącenia są niedopuszczalne. Czerwonego WT-20 z tlenkiem toru lepiej unikać: pył ze szlifowania jest lekko promieniotwórczy, a elektrody lantanowe dają te same efekty.
Średnicę dobiera się do prądu: 1,6 mm przenosi na DC− około 70–150 A, 2,4 mm — 150–250 A, 3,2 mm — 250–400 A; na AC te zakresy są niższe. Szlifuje się wzdłuż osi, na stożek o długości 2–3 średnic. Rysy w poprzek końcówki rozpraszają łuk i żadna technika tego nie naprawi. Pełne zestawienie kolorów jest w tabeli elektrod wolframowych, a średnicę, kąt szlifu i dyszę do konkretnego prądu podaje dobór elektrody wolframowej.

Technika prowadzenia
Długość łuku — mniej więcej jedna średnica elektrody; dłuższy łuk marnuje ciepło i poszerza spoinę. Uchwyt pochylony około 15° w kierunku spawania, spoiwo podawane płasko od przodu: zanurzasz koniec pręta w przedniej krawędzi jeziorka i cofasz, nie wyjmując go z osłony gazu. Wolframu nie wolno dotknąć ani jeziorkiem, ani spoiwem — po dotknięciu przerywa się i szlifuje elektrodę od nowa, bo zanieczyszczenie się nie wypali, a trafi do spoiny jako wtrącenie wolframu.
Na cienkiej nierdzewce wrogiem jest ciepło, nie ręka: częste sczepy, podkładka miedziana, gdzie się da, i zmniejszanie prądu pedałem w miarę nagrzewania blachy. Praktyczne nastawy są na stronie spawanie cienkiej blachy.
Moment podania pręta i tempo ruchu dyktuje jeziorko: po czym poznać, że już się rozlało i zwilżyło brzegi, opisuje strona jeziorko spawalnicze.
Prąd TIG według grubości — jak czytać tabelę
Z tabeli parametrów wychodzi około 30–45 A na każdy milimetr grubości przy DC−: 3 mm to 90–130 A, 6–8 mm — 180–250 A. Górna część zakresu przydaje się w spoinach pachwinowych i teowych, gdzie ciepło ucieka w dwie blachy naraz, dolna — w złączach doczołowych z odstępem. Wolfram z tabeli sprawdź z obciążalnością z sekcji wyżej: jeśli prąd zbliża się do górnej granicy średnicy, weź grubszą elektrodę. Dla aluminium obowiązuje poprawka podana pod tabelą. Powyżej 8 mm spawa się wielościegowo, z ukosowaniem.
Trzy przykłady nastaw
- Nierdzewka 1,5 mm, złącze doczołowe. Wiersz 1,5–2,0 mm: wolfram 1,6 mm, 50–90 A, spoiwo 1,6 mm, argon 6–8 l/min. Zaczynasz od dolnej połowy zakresu, bo blacha szybko się nagrzewa. Na rurze dochodzi osłona grani od środka, 4–8 l/min, a wypływ końcowy przy 60–90 A to 6–9 s.
- Aluminium 3 mm, spoina pachwinowa na AC. Wiersz 3,0 mm daje 90–130 A dla stali; plus 20–30 % to około 110–170 A. Argon 7–9 l/min plus 2–4, czyli 9–13 l/min. Wolfram 2,4 mm, bo 2,0 mm na AC kończy się w okolicy 160 A.
- Stal 6 mm, złącze doczołowe V. Wiersz 6,0–8,0 mm: wolfram 3,2 mm, 180–250 A, spoiwo 3,0–4,0 mm, argon 10–12 l/min. Przy 200 A wypływ końcowy to około 20 s. W praktyce TIG-iem często kładzie się tylko grań, a wypełnienie — szybszą metodą.
Co oznaczają numery 141, 142 i 143
Numery pochodzą z ISO 4063: 141 to TIG ze spoiwem litym (pręt albo drut), 142 — TIG bez spoiwa, samym przetopieniem krawędzi, 143 — TIG ze spoiwem proszkowym. „TIG 141” w ogłoszeniu o pracy czy w instrukcji WPS oznacza więc zwykłe spawanie z prętem. Ten sam numer stoi w oznaczeniu uprawnienia spawacza; co obejmuje konkretny certyfikat — grubości, średnice rur, pozycje — sprawdzisz w kalkulatorze zakresu uprawnień ISO 9606.
Co znaczy numer w WPS i na świadectwie
Zapisy w takiej postaci, w jakiej stoją w dokumentach, i co każdy z nich znaczy dla świadectwa spawacza wg ISO 9606-1.
| Zapis | Jak czytać | Świadectwo spawacza |
|---|---|---|
141 | Spawanie TIG spoiwem litym | osobny egzamin: inny numer to inny proces |
142 | Spawanie TIG bez spoiwa | osobny egzamin: inny numer to inny proces |
143 | Spawanie TIG spoiwem proszkowym | osobny egzamin: inny numer to inny proces |
141/135 | dwa procesy w kolejności spawania: grań — Spawanie TIG spoiwem litym; wypełnienie i lico — Spawanie MAG drutem litym w osłonie gazu aktywnego | każdy numer musi być objęty instrukcją WPS i świadectwem tego, kto spawa daną część złącza |
W egzaminie dwoma procesami ISO 9606-1 liczy grubość stopiwa s osobno dla każdego procesu (tablica 6, uwaga f; interpretacje ISO/TC 44/SC 11). Przykład z tych interpretacji: złącze doczołowe 12 mm, 3 mm stopiwa procesem 138 i 9 mm procesem 136, daje 3–6 mm dla 138 i 3–18 mm dla 136 przy spawaniu każdym z nich osobno; jeden proces nie dostaje sumy s = 12 mm. Grań bez podkładki wolno potem spawać tylko tym procesem, którym spawano grań na egzaminie.
Kolor spoiny na nierdzewce — co mówi o osłonie
Nalot na nierdzewce to zapis tego, jak dobrze gaz chronił gorący metal. Kolor słomkowy albo jasnoniebieski jest normalny. Szary, matowy i pylisty oznacza, że osłona zawiodła: za mały przepływ, za krótki wypływ końcowy, za duże wysunięcie wolframu albo przeciąg. Tak samo od spodu — grań bez formowania wychodzi ciemna i krucha. Na tytanie nawet słomkowy czy fioletowy odcień świadczy o niewystarczającej osłonie. Wymagania dla instalacji spożywczych i farmaceutycznych są ostrzejsze niż „wygląda dobrze” i podaje je specyfikacja zlecenia.
Błędy, które widać od razu
- Łuk rozlany i szeroki. Za długi łuk — zbliż uchwyt do jednej średnicy elektrody.
- Końcówka wolframu kulista na DC. Za duży prąd dla średnicy albo pomylona biegunowość — sprawdź, czy uchwyt jest na minusie.
- Czarne kropki w spoinie z aluminium. Koniec pręta był wyjmowany z osłony i utlenił się; trzymaj go w strumieniu gazu także między podaniami.
- Pęknięcie w kraterze. Łuk zgaszony gwałtownie — ustaw opadanie prądu 2–5 s albo zmniejszaj prąd pedałem na końcu spoiny.
- Wolfram sinieje po każdej spoinie. Za krótki wypływ końcowy — licz około 1 s na 10 A.
Który gaz do jakiego materiału — w doborze gazu osłonowego; ile argonu zejdzie na zmianę, policzy kalkulator zużycia gazu.
Normy i źródła
Wydanie normy, punkt lub tablica i to, co z nich bierze ta strona. Numery sprawdzono w spisach treści wydawców norm; pełne teksty sprzedają organizacje normalizacyjne.
- EN ISO 4063:2023, pkt 5.2 — numery procesów 141, 142 i 143
- EN ISO 9606-1:2017 (ISO 9606-1:2012), pkt 5.2 — zakres uprawnień według procesu spawania
Częste pytania
Dlaczego aluminium spawa się prądem przemiennym?
Przez warstwę tlenku Al₂O₃: topi się w 2050 °C, podczas gdy samo aluminium w 660 °C. W półokresie dodatnim łuk rozbija tę warstwę (rozpylanie katodowe), w ujemnym grzeje materiał. Stąd regulacja balansu AC: więcej „plusa” — czystsza powierzchnia, więcej „minusa” — głębszy przetop.
Jaki wolfram wziąć do nierdzewki?
WL-20 (niebieski) albo WC-20 (szary) na prądzie stałym DC−, ostrzenie na stożek o długości 2–3 średnic. Szczegóły dla wszystkich typów — w tabeli elektrod wolframowych.
Po co podawać gaz w grań przy spawaniu rur?
Grań od wewnątrz rury zostaje bez osłony i utlenia się: na nierdzewce powstaje kruchy czarny nalot, który mocno obniża odporność korozyjną i działa jak karb. Podanie argonu do wnętrza rury rozwiązuje problem; zawartość tlenu przed spawaniem sprowadza się poniżej 0,1 %.
TIG czy MIG/MAG — co wybrać?
TIG, gdy liczy się jakość i wygląd: nierdzewka, aluminium, blacha poniżej 1 mm, grań rury, spoina bez rozprysku i żużla. MIG/MAG, gdy liczy się tempo: konstrukcje stalowe od około 1 mm wzwyż, długie spoiny, produkcja — drut podaje się sam, więc stapia się kilka razy więcej metalu na godzinę. Na rurach często łączy się oba: grań TIG-iem, wypełnienie MAG-iem lub elektrodą. Porównanie parametrów — na stronie spawanie MIG/MAG.
Co oznacza TIG 141?
To numer metody według ISO 4063: spawanie TIG ze spoiwem litym, czyli prętem lub drutem. 142 to TIG bez spoiwa, 143 — ze spoiwem proszkowym. Numer 141 pojawia się w instrukcjach WPS i w oznaczeniu uprawnień spawacza.
Jaki prąd ustawić do TIG blachy 2 mm?
Dla stali i nierdzewki na DC−: 50–90 A, wolfram 1,6 mm, spoiwo 1,6 mm, argon 6–8 l/min. Aluminium 2 mm na AC potrzebuje o 20–30 % więcej prądu.
Ile argonu ustawić przy spawaniu TIG?
Od 5–7 l/min przy blachach do 1 mm do 10–12 l/min przy 6–8 mm; przy aluminium o 2–4 l/min więcej. Więcej nie znaczy lepiej — za silny strumień zasysa powietrze.
Aktualizacja: