Dobór elektrody wolframowej do TIG
Kalkulator na podstawie prądu i jego rodzaju dobiera średnicę elektrody, typ i kolor oznaczenia, kąt ostrzenia, numer dyszy i przepływ gazu. Wszystko w jednym miejscu, bo w praktyce te pięć parametrów zmienia się razem.
Krótka odpowiedź
Średnicę wolframu dobiera się do prądu. Na prądzie stałym (DC−): 1,0 mm do 80 A, 1,6 mm do 150 A, 2,4 mm do 250 A, 3,2 mm do 400 A. Na przemiennym (AC) elektroda grzeje się mocniej, więc zakresy są niższe: 1,0 mm do 60 A, 1,6 mm do 120 A, 2,4 mm do 180 A, 3,2 mm do 250 A. Kąt szlifu: poniżej 80 A 20–30°, 80–200 A 30–60°, na AC kulka. Typ: WL-15 lub WC-20 na DC, WZ-8 na AC do aluminium; torowanych nie polecamy. Przykład: stal 3 mm, DC, 110 A — 1,6 mm, szlif 30–60°, dysza nr 5, argon 6 l/min.
Średnica
Średnicę dobiera się do prądu tak, żeby koniec elektrody pracował na granicy, ale się nie nadtapiał. Zbyt gruba elektroda przy małym prądzie daje błądzący łuk i słabe zajarzenie; zbyt cienka przy dużym prądzie nadtapia się i zanieczyszcza spoinę wolframem.
Na prądzie przemiennym ten sam prąd grzeje elektrodę wyraźnie mocniej, dlatego każda średnica ma na AC niższą granicę prądu (2,4 mm — 180 A zamiast 250 A na DC−) — i właśnie dlatego do aluminium przy tym samym prądzie potrzebna jest grubsza elektroda niż do stali.
Typ i kolor
| Oznaczenie | Kolor końcówki | Tlenek | Rodzaj prądu | Gdzie się stosuje |
|---|---|---|---|---|
| WP | zielony | W ≥ 99,95 % | AC | Aluminium, magnez i ich stopy |
| WT-20 | czerwony | 2 % ThO₂ | DC | Stal, nierdzewka, tytan, miedź |
| WT-10 | żółty | 1 % ThO₂ | DC | Stal, prąd mały i średni |
| WT-30 | fioletowy | 3 % ThO₂ | DC | Stal, prąd duży |
| WC-20 | szary | 2 % CeO₂ | AC / DC | Uniwersalna, świetna przy małym prądzie |
| WL-15 | złoty | 1,5 % La₂O₃ | AC / DC | Uniwersalna |
| WL-20 | niebieski | 2 % La₂O₃ | AC / DC | Uniwersalna, najczęstszy wybór |
| WZ-8 | biały | 0,8 % ZrO₂ | AC | Aluminium tam, gdzie wtrącenia są niedopuszczalne |
| WY-20 | granatowy | 2 % Y₂O₃ | DC | Złącza odpowiedzialne, tytan, głęboki wtop |
Kolor jest normą, nie marką: kod pochodzi z ISO 6848 (EN 26848), więc czerwona końcówka oznacza 2 % toru u każdego producenta.
Pełna tabela oznaczeń z prądami wg średnic jest na stronie kolory elektrod wolframowych.

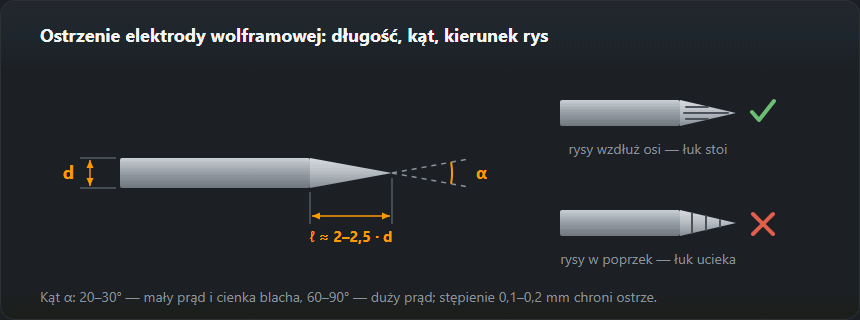
Rysy od tarczy muszą biec wzdłuż elektrody, nie w poprzek. Przy ostrzeniu poprzecznym łuk zaczepia się o pierścieniowe rysy i ucieka w bok — to najczęstsza przyczyna „niesterownego” łuku u początkujących. Osobna tarcza do wolframu też jest obowiązkowa: elektroda ostrzona po stali wnosi żelazo do jeziorka.
Dysza i gaz
Przepływ gazu wiąże się ze średnicą dyszy: reguła praktyczna mówi, że litry na minutę odpowiadają mniej więcej numerowi dyszy albo są od niego nieco wyższe (nr 5 — 6 l/min, nr 6 — 8 l/min). Większa dysza to szersza osłona, ale i większe zużycie; przy przeciągu lepiej założyć soczewkę gazową niż podnosić przepływ. Dobór mieszanki według materiału liczy kalkulator gazu osłonowego.
Jak kalkulator dobiera średnicę
Kalkulator bierze najcieńszą elektrodę, w której zakresie mieści się wpisany prąd, według tej samej tabeli co na stronie kolorów elektrod. Na DC− to 1,0 mm do 80 A, 1,6 mm do 150 A, 2,4 mm do 250 A, 3,2 mm do 400 A, 4,0 mm do 500 A i 4,8 mm powyżej. Na prądzie przemiennym (fala symetryczna) elektroda grzeje się mocniej, więc granice są niższe: 1,0 mm do 60 A, 1,6 mm do 120 A, 2,4 mm do 180 A, 3,2 mm do 250 A, 4,0 mm do 320 A. To typowe zakresy dla elektrod z tlenkami (WL, WC, WT) w argonie — tak samo podają je tabele producentów U.S. Alloy (Washington Alloy) i CK Worldwide. Przy górnej granicy ostrze wypala się szybciej, a część producentów podaje węższe zakresy robocze (ESAB dla 2,4 mm — do 150 A), więc przy długiej pracy blisko granicy weź następną średnicę.
Kąt ostrzenia zależy od prądu: poniżej 80 A 20–30°, od 80 do 200 A 30–60°, powyżej 60–90°; na AC kulka. Typ: na DC WL-15 albo WC-20, na AC do aluminium WZ-8, na AC do innych metali WL-15. Torowanych kalkulator nie proponuje.
Trzy przykłady
- Nierdzewka 1 mm, DC, 40 A. Elektroda 1,0 mm, ostrzenie 20–30°, dysza nr 4, argon 5 l/min. Grubsza elektroda przy takim prądzie zajarzałaby niechętnie, a łuk błądziłby po czole.
- Stal 3 mm, DC, 110 A. 1,6 mm, stożek 30–60°, dysza nr 5, 6 l/min, WL-15 albo WC-20. 110 A leży w środku zakresu 70–150 A; przy długich spoinach na 140–150 A spokojniej pracuje 2,4 mm.
- Aluminium 3 mm, AC, 130 A. Na AC 2,4 mm przenosi 100–180 A, więc kalkulator daje 2,4 mm, kulkę zamiast stożka, dyszę nr 6 i 8 l/min, typ WZ-8. Ten sam prąd na DC zmieściłby się w 1,6 mm — stąd reguła, że do aluminium bierze się grubszy wolfram niż do stali.
Numer dyszy — co oznacza
Numer ceramicznej dyszy TIG to jej średnica wewnętrzna w szesnastkach cala: nr 4 ≈ 6,4 mm, nr 5 ≈ 8 mm, nr 6 ≈ 9,5 mm, nr 8 ≈ 12,7 mm, nr 10 ≈ 16 mm. Przepływ w l/min jest liczbowo zbliżony do numeru dyszy — stąd w wyniku para „dysza nr 6, 8 l/min”. Za mała dysza przy dużym prądzie daje zbyt wąską osłonę i przegrzewa się, za duża w ciasnym narożniku nie dochodzi do złącza. W pachwinach i przy dłuższym wysunięciu wolframu pomaga soczewka gazowa: wyrównuje strumień i osłania dalej od dyszy.
Po czym poznać, że elektroda jest dobrana dobrze
- DC: po spoinie czubek jest jasny, a stożek ma ten sam kształt co po ostrzeniu. Nadtopiona kropla na końcu — za cienka elektroda albo za duży prąd.
- AC: kulka nie większa niż średnica elektrody i nie rośnie z każdą spoiną.
- Kolor: niebieski lub czarny wolfram to problem z gazem, nie ze średnicą — przepływ, wypływ końcowy, przeciąg.
- Łuk: stoi na osi i nie ucieka w bok. Łuk błądzący przy małym prądzie to często zbyt gruba elektroda albo poprzeczne rysy po szlifowaniu.
Prąd do grubości blachy podpowie tabela na stronie spawanie TIG, a ile argonu zejdzie na robotę — kalkulator zużycia gazu.
Częste pytania
Dlaczego czerwone elektrody torowane nie są zalecane?
Tlenek toru jest promieniotwórczy. Sama elektroda w dłoni jest bezpieczna, groźny jest pył przy ostrzeniu: wdycha się go i zostaje w płucach. Elektrody lantanowe (złote, niebieskie) i cerowane (szare) dają taką samą, a często lepszą stabilność łuku, dlatego w Europie torowane stopniowo wyszły z użycia. Jeśli je masz — ostrz z odciągiem i na mokro.
Po co na prądzie przemiennym kulka na końcu?
Na AC przez pół okresu elektroda pracuje jako anoda i mocno się grzeje, więc ostry stożek po prostu się nadtapia. Kulka to stabilny kształt, do którego koniec dochodzi sam w pierwszych sekundach. Na nowoczesnych inwerterach z regulacją balansu można zostawić lekko stępiony stożek, ale czysto ostry na AC nie przetrwa.
Dlaczego kąt ostrzenia zależy od prądu?
Ostry stożek daje wąski, skupiony łuk i dobrze zajarza — to potrzebne przy małych prądach i cienkim materiale, ale ostrze szybko się wypala. Stępiony stożek żyje dłużej i znosi duży prąd, za to łuk jest szerszy, a przetop płytszy. Stąd reguła: im większy prąd, tym tępsze ostrzenie.
Elektroda czernieje, a łuk „pływa” — o co chodzi?
Prawie zawsze o osłonę. Albo za mało gazu, albo przeciąg zdmuchuje strumień, albo gaz nie poszedł od razu — nie ustawiono przedmuchu wstępnego. Sprawdź też, czy elektroda nie dotknęła jeziorka: zanieczyszczony wolfram przestaje trzymać łuk i trzeba go przeszlifować, a nie dopalać.
Jaki wolfram do aluminium przy 130 A?
Na AC każda średnica przenosi mniejszy prąd niż na DC−: 2,4 mm — 100–180 A. Przy 130 A kalkulator daje więc 2,4 mm z kulką na końcu, typ WZ-8 (biały) albo WP (zielony), dyszę nr 6 i około 8 l/min argonu.
Co oznacza numer dyszy TIG?
Średnicę wewnętrzną w szesnastkach cala: nr 6 to 6/16″ ≈ 9,5 mm, nr 8 — 12,7 mm. Przepływ argonu w l/min jest mniej więcej równy numerowi dyszy albo nieco większy: przy dyszy nr 5 około 6 l/min, przy nr 6 około 8 l/min.
Aktualizacja: