Kalkulator temperatury podgrzewania wstępnego
Kalkulator odpowiada na pytanie, które wraca przed każdą odpowiedzialną spoiną: podgrzewać czy nie, a jeśli tak — do ilu stopni. Obliczenie metodą B z załącznika C normy EN 1011-2.
Krótka odpowiedź
Temperaturę podgrzewania liczy się metodą B z EN 1011-2 z równoważnika CET, grubości, wodoru w stopiwie i energii liniowej. Typowy przykład: stal S355J2, blacha 20 mm, elektroda rutylowa (HD 12), 1,5 kJ/mm — około 120 °C, a przy niskowodorowej (HD 4) tylko 75 °C; temperatura międzyściegowa 120–250 °C. S235 przy HD 12 wymaga podgrzewania dopiero od około 13 mm. Policz dla swojej stali i grubości w kalkulatorze.

Wzór
Tp = 697·CET + 160·th(d/35) + 62·HD0,35 +
(53·CET − 32)·Q − 328
- CET — równoważnik węgla wg EN 1011-2, w procentach;
- d — grubość spawanej blachy, mm (nie suma grubości — ta należy do metody A z CE);
- HD — zawartość wodoru dyfundującego w stopiwie, ml na 100 g;
- Q — energia liniowa, kJ/mm.
Wzór obowiązuje w granicach CET 0,20–0,50 %, grubości 10–90 mm, wodoru 1–20 ml/100 g i energii 0,5–4,0 kJ/mm. Poza nimi kalkulator liczy dalej, ale wyświetla ostrzeżenie — takiemu wynikowi nie można ufać bez sprawdzenia.
Wodór: skąd wziąć liczbę
| Oznaczenie | HD, ml/100 g | Typowy materiał dodatkowy |
|---|---|---|
| E — bardzo niski | < 3 | Elektrody zasadowe po suszeniu, opakowanie próżniowe |
| D — niski | 3–5 | Elektrody zasadowe, drut lity w mieszance |
| C — średni | 5–10 | Drut proszkowy, zasadowe po składowaniu |
| B — wysoki | 10–15 | Elektrody rutylowe |
| A — bardzo wysoki | > 15 | Elektrody zawilgocone, celulozowe |
Skala z EN 1011-2. Wartość HD podaje świadectwo materiału dodatkowego; jeśli go nie ma, licz jak dla stopnia gorszego o jeden.
Podstaw do kalkulatora tę samą stal z HD 12 i HD 4 — różnica wyjdzie blisko 50 °C. Suszenie elektrod zasadowych według karty i szczelne przechowywanie kosztują mniej niż nagrzewanie węzła palnikami i utrzymywanie temperatury przez całą zmianę. Właśnie dlatego na konstrukcjach odpowiedzialnych wymaga się materiałów o niskiej zawartości wodoru.
Co zrobić z wynikiem
Temperatura obliczona to minimum przed zajarzeniem łuku i jednocześnie minimalna temperatura międzyściegowa. Górną granicę międzyściegowej wyznacza WPS: dla zwykłych stali konstrukcyjnych trzyma się jej zwykle poniżej 250–300 °C, inaczej spada udarność.
Obliczenie nie zastępuje WPS: pokazuje, skąd wzięła się liczba w instrukcji technologicznej, i pomaga zrozumieć, co się zmieni przy innej grubości, elektrodzie albo parametrach. Formalnie wymaganie stawia uznana technologia.
Temperatura podgrzewania S235, S355 i S460 według grubości — tabela
Wyniki tego samego wzoru dla typowych gatunków z listy kalkulatora, przy dwóch poziomach wodoru: HD 12 (elektrody rutylowe) i HD 4 (elektrody zasadowe po suszeniu, drut lity).
| d, mm | S235JR CET 0,25 · HD 12, °C | S355J2 CET 0,34 · HD 4, °C | S355J2 CET 0,34 · HD 12, °C | S460N CET 0,42 · HD 4, °C | S460N CET 0,42 · HD 12, °C |
|---|---|---|---|---|---|
| 10 | — | 35 | 85 | 100 | 145 |
| 15 | 35 | 55 | 105 | 120 | 165 |
| 20 | 50 | 75 | 120 | 135 | 185 |
| 30 | 80 | 100 | 150 | 165 | 210 |
| 40 | 100 | 120 | 170 | 185 | 230 |
| 60 | 120 | 140 | 190 | 205 | 250 |
| 80 | 125 | 150 | 195 | 210 | 255 |
Energia liniowa 1,5 kJ/mm (wartość domyślna kalkulatora), wynik zaokrąglony w górę do 5 °C jak w kalkulatorze. „—” — według wzoru podgrzewanie niepotrzebne. CET gatunków to punkty wyjścia z listy kalkulatora; do dokumentu liczy się CET z atestu wytopu.
Jak czytać tabelę
Znajdź wiersz swojej grubości i kolumnę gatunku z właściwym wodorem. S235 przy HD 12 wymaga podgrzewania dopiero od ok. 13 mm, a przy HD 4 — według wzoru od ok. 27 mm. S355 z elektrodą rutylową na 20 mm to już 120 °C, z niskowodorowym materiałem — 75 °C. Różnica między kolumnami HD 4 i HD 12 tej samej stali to zawsze ok. 47 °C: tyle kosztuje wilgotna elektroda.
Przykłady obliczeń krok po kroku
Przykład 1: S355J2, 20 mm, elektroda rutylowa (HD 12), 1,5 kJ/mm
To ustawienia domyślne kalkulatora. Składniki wzoru:
697 · 0,34 = 237,0; 160 · th(20/35) = 82,6;
62 · 120,35 = 147,9;
(53 · 0,34 − 32) · 1,5 = −21,0; minus 328. Suma: 118,6 °C,
kalkulator zaokrągla w górę do 120 °C. Temperatura międzyściegowa:
od 120 do 250 °C.
Przykład 2: ta sama blacha z materiałem niskowodorowym (HD 4)
Zmienia się tylko składnik wodorowy: 62 · 40,35 = 100,7
zamiast 147,9. Wynik: 71,4 °C, czyli 75 °C. Wysuszona elektroda
zasadowa albo drut lity oszczędza tu 45 °C podgrzewania na całej długości
spoiny — i czas palników przez całą zmianę.
Przykład 3: S460N, 40 mm, HD 4, 1,2 kJ/mm
CET 0,42: 292,7 + 130,5 + 100,7 − 11,7 − 328 ≈ 184,2, czyli
185 °C. Z elektrodą rutylową (HD 12) wyszłoby 235 °C — blisko
górnej granicy międzyściegowej, więc okno między minimum a maksimum robi się
wąskie. W takich przypadkach materiał niskowodorowy jest praktycznie
jedynym rozsądnym wyborem.
Co we wzorze waży najwięcej
- CET. Każde 0,01 CET to ok. +7,8 °C przy 1,5 kJ/mm. Różnica 0,03 między atestem a „typową” wartością gatunku to już ponad 20 °C.
- Grubość d. Składnik
160 · th(d/35)rośnie szybko do ok. 40 mm i potem się nasyca: 10 mm daje 44,5, 20 mm — 82,6, 30 mm — 111,2, 60 mm — 149,9, 90 mm — 158,1. Blacha 60 mm nie wymaga więc dwa razy więcej niż 30 mm. - Wodór HD. Od HD 2 (79,0) do HD 18 (170,5) składnik rośnie o ponad 90 °C — to największa pojedyncza dźwignia, na którą spawalnia ma wpływ.
- Energia liniowa Q. Mnożnik
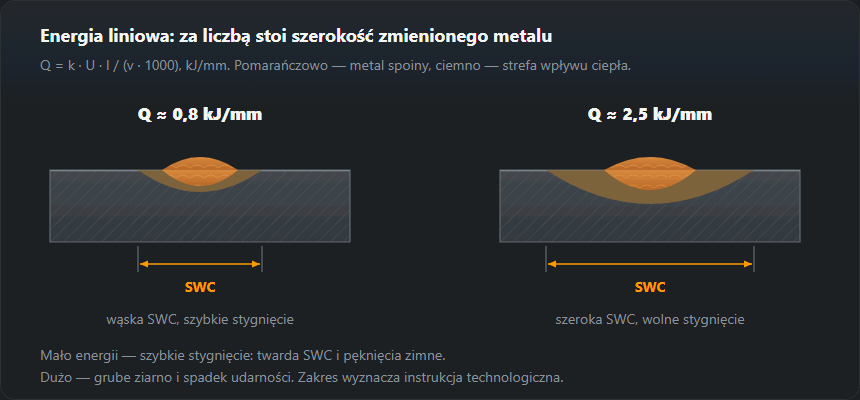
53·CET − 32jest ujemny dla stali z listy: przy CET 0,34 każdy dodatkowy kJ/mm obniża podgrzewanie o ok. 14 °C. Wolniejsze stygnięcie pomaga, ale słabiej niż suchy materiał. Energię policzysz w kalkulatorze energii liniowej.
CET z atestu: przykład przeliczenia
Na atescie wytopu (świadectwie 3.1) jest skład chemiczny. Przykładowo:
C 0,16, Mn 1,40, Mo 0,02, Cr 0,05, Cu 0,10, Ni 0,05.
Wtedy CET = 0,16 + (1,40 + 0,02)/10 + (0,05 + 0,10)/20 + 0,05/40 ≈ 0,311.
Taki CET w kalkulatorze (pole „Podać CET ręcznie”) daje przy 20 mm, HD 12
i 1,5 kJ/mm ok. 100 °C, a nie 120 °C z wartości typowej 0,34.
Przeliczenie wszystkich równoważników naraz robi
kalkulator równoważnika węgla.
Podgrzewanie w praktyce: kolejność
- Policz temperaturę dla najgrubszego miejsca węzła i faktycznego materiału dodatkowego.
- Grzej szeroko i równomiernie, z obu stron złącza, aż ciepło przejdzie na wskroś — nie tylko powierzchnię pod palnikiem.
- Zmierz metal kredką termiczną lub termometrem stykowym tuż przed zajarzeniem łuku.
- Pilnuj okna międzyściegowego: nie niżej niż wyliczone minimum, nie wyżej niż maksimum z WPS (kalkulator podaje 250 °C dla zwykłych stali konstrukcyjnych).
- Nie przerywaj w połowie grubej spoiny. Jeśli musisz, przed wznowieniem wróć do temperatury podgrzewania.
Górne granice temperatury międzyściegowej według grup materiałów, pomiar wg ISO 13916 i wpływ gorętszego ściegu na t8/5 — temperatura międzyściegowa.
Typowe błędy przy liczeniu podgrzewania
- CE (IIW) wpisany jako CET. CE jest zwykle wyższy, więc wynik wychodzi zawyżony; wzór EN 1011-2 wymaga CET.
- Energia w kJ/cm zamiast kJ/mm. Wpisanie 15 zamiast 1,5 daje „niepotrzebne” — kalkulator ostrzeże wtedy, że energia jest poza zakresem wzoru.
- Wodór z opakowania, a nie z praktyki. Elektroda zasadowa leżąca dobę na hali nie ma już HD 4.
- Grzanie tylko wierzchu. Termometr pokaże 120 °C na powierzchni, a strefa grani zostanie zimna.
- Wynik zamiast WPS. Obliczenie tłumaczy liczbę z instrukcji; nie zastępuje uznanej technologii. Jak szybko spoina stygnie po podgrzaniu, pokaże kalkulator czasu stygnięcia t8/5.
Częste pytania
Czym CET różni się od znanego CE (IIW)?
To dwa różne równoważniki węgla do różnych zadań. CE (IIW) ocenia ogólną spawalność i dobrze działa na stalach węglowych. CET wprowadzono w EN 1011-2 specjalnie do obliczania podgrzewania nowoczesnych stali niskostopowych i inaczej waży dodatki stopowe: CET = C + (Mn+Mo)/10 + (Cr+Cu)/20 + Ni/40. Podstawianie CE zamiast CET daje wynik błędny.
Jaką grubość podstawić: blachy czy sumę grubości?
W metodzie B (wzór z CET, którego używa ten kalkulator) d to grubość spawanej blachy, a nie suma. Sumowanie grubości elementów schodzących się w złączu (w promieniu około 75 mm od spoiny) należy do metody A z równoważnikiem CE i jej wykresów — tam styk dwóch blach po 10 mm daje 20 mm grubości łącznej. Gdy łączysz blachy różnej grubości, licz dla grubszej: wynik wyjdzie wyższy, czyli po bezpiecznej stronie.
Co zrobić, gdy kalkulator pisze „niepotrzebne”?
Wzór dał temperaturę poniżej pokojowej — według obliczeń podgrzewanie nie jest wymagane. Są jednak przypadki, gdy stosuje się je mimo to: metal chłodniejszy niż +5 °C, wilgoć lub kondensat na brzegach, spawanie naprawcze sztywno zamocowanego węzła. Osuszenie brzegów palnikiem do 50–80 °C opłaca się i wtedy, gdy wzór tego nie wymaga.
Do jakiej temperatury grzać i jak to sprawdzić?
Kontroluje się metal, nie płomień — wg EN ISO 13916 w odległości 4·t od krawędzi rowka, ale nie dalej niż 50 mm (przy grubości ponad 50 mm — co najmniej 75 mm), w miarę możliwości po stronie przeciwnej do grzanej. Gdy dostępna jest tylko strona grzana, mierzy się po odsunięciu palnika i odczekaniu na wyrównanie temperatury — ok. 2 min na każde 25 mm grubości. Mierzy się kredką termiczną albo termoparą stykową. Temperatura nie może spaść poniżej obliczonej do momentu zajarzenia łuku i tę samą wartość utrzymuje się między ściegami.
Czy S355 o grubości 20 mm trzeba podgrzewać?
Według wzoru EN 1011-2 przy CET 0,34 i 1,5 kJ/mm — tak: 120 °C z elektrodą rutylową (HD 12) i 75 °C z materiałem niskowodorowym (HD 4). Z CET policzonym z atestu wynik może wyjść wyraźnie niższy lub wyższy.
Od jakiej grubości podgrzewać stal S235?
Przy CET 0,25 i 1,5 kJ/mm wzór daje podgrzewanie od ok. 13 mm przy HD 12 (15 mm — 35 °C, 20 mm — 50 °C) i dopiero od ok. 27 mm przy HD 4. Metal chłodniejszy niż +5 °C albo wilgotny osusza się niezależnie od wyniku.
Czy większa energia liniowa pozwala grzać mniej?
Trochę. Dla CET 0,34 każdy dodatkowy kJ/mm obniża wynik o ok. 14 °C: przy 20 mm i HD 12 wzór daje ok. 126 °C przy 1,0 kJ/mm i ok. 112 °C przy 2,0 kJ/mm. Zmiana materiału z HD 12 na HD 4 daje ponad trzy razy więcej.
Aktualizacja: