Pęknięcia spoin: zimne i gorące
Grupa 100 wg ISO 6520-1 i jedyna wada niedopuszczalna na każdym poziomie jakości — ani przy B, ani przy C, ani przy D. Dla porów i podtopień istnieją wymiary graniczne, dla pęknięcia wymiaru granicznego nie ma.

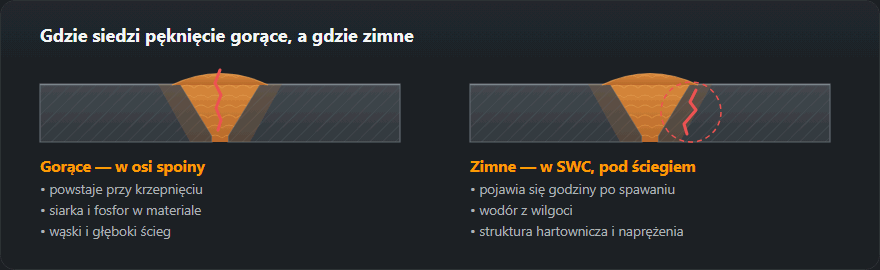
Pęknięcia gorące
Powstają, gdy metal jeszcze krzepnie, w temperaturach bliskich solidusowi. Mechanizm: między rosnącymi kryształami zostają warstewki cieczy o niskiej temperaturze topnienia, a skurcz w tym momencie rozciąga spoinę. Warstewka pęka.
| Czynnik | Dlaczego wpływa | Co robić |
|---|---|---|
| Siarka i fosfor w metalu | Tworzą warstewki o niskiej temperaturze topnienia | Sprawdzać atest, brać spoiwo o niskiej zawartości S i P |
| Wąski i głęboki ścieg | Kryształy rosną naprzeciw siebie, oś spoiny jest osłabiona | Robić spoinę szerszą i płytszą, zmienić ukosowanie |
| Duża energia liniowa | Większe jeziorko i silniejszy skurcz | Zmniejsz prąd albo przyspiesz prowadzenie, zobacz kalkulator energii liniowej |
| Sztywne zamocowanie | Skurcz nie ma dokąd pójść, rosną naprężenia | Zmień kolejność spoin, zwolnij jedną stronę |
| Niezaspawany krater | Jama skurczowa daje start pęknięciu | Zaspawaj krater, włącz opadanie prądu |
Osobną grupą ryzyka jest nierdzewka austenityczna: daje większy skurcz i jest bardziej skłonna do pęknięć gorących niż stal węglowa. Tam istotny jest dobór spoiwa o kontrolowanej zawartości fazy ferrytycznej.
Pęknięcia zimne
Pojawiają się po ostygnięciu, poniżej mniej więcej 200 °C, często po godzinach albo dobie. Potrzebują trzech warunków naraz — wystarczy usunąć dowolny jeden.
- Wodór. Przychodzi z wilgoci w otulinie, z brudnych krawędzi, z powietrza przy zerwanej osłonie.
- Struktura hartownicza w strefie wpływu ciepła. Powstaje przy szybkim stygnięciu, tym łatwiej, im wyższy równoważnik węgla stali.
- Naprężenia rozciągające. Od skurczu i od sztywności konstrukcji.
| Warunek | Jak się go usuwa |
|---|---|
| Wodór | Suszenie elektrod, sucha szafa, czyszczenie krawędzi z wilgoci, oleju i rdzy, elektrody z oznaczeniem H5 |
| Struktura hartowana | Podgrzewanie wstępne i kontrola temperatury międzyściegowej — rachunek w kalkulatorze CE |
| Naprężenia | Kolejność układania spoin, wyżarzanie po spawaniu, rezygnacja ze sztywnego mocowania |
Pęknięcie zimne może ujawnić się po dobie. Przy odpowiedzialnych złączach ze stali o wysokim równoważniku węgla badania końcowe wyznacza się nie wcześniej niż po 24–48 godzinach od spawania — inaczej można odebrać spoinę, która pęknie później.
Jak rozpoznać po miejscu
| Gdzie pęknięcie | Najpewniej |
|---|---|
| W osi spoiny, wzdłuż | Gorące, krystalizacyjne |
| W kraterze, gwiaździste | Gorące, od skurczu |
| W strefie wpływu ciepła, pod ściegiem | Zimne, wodorowe |
| Wzdłuż linii wtopienia, w poprzek | Zimne albo z braku wtopienia |
| Pojawiło się po godzinach | Zimne, bez wątpienia |
Naprawa
- Znaleźć końce pęknięcia — wzrokowo, badaniem penetracyjnym albo magnetyczno-proszkowym. Długość widoczna jest zawsze mniejsza od rzeczywistej.
- Nawiercić końce, żeby pęknięcie nie poszło dalej przy wycinaniu.
- Całkowicie usunąć wadliwy odcinek z zapasem 15–20 mm poza końce.
- Odtworzyć ukosowanie, oczyścić, w razie potrzeby podgrzać.
- Spawać od nowa elektrodami niskowodorowymi wg instrukcji.
- Skontrolować ponownie, z wyczekaniem, jeśli stal jest skłonna do pęknięć zimnych.
Numery pęknięć w protokole: 100–106
W ISO 6520-1 pęknięcia tworzą grupę 100, a numer mówi, jak pęknięcie biegnie i gdzie leży. To wystarcza, żeby postawić pierwszą hipotezę co do przyczyny:
- 1011 — podłużne w spoinie. Środkiem spoiny, wzdłuż osi: typowy obraz pęknięcia gorącego przy wąskim, głębokim ściegu.
- 1012 i 1013 — podłużne na linii wtopienia i w SWC. Pod brzegiem lica, równolegle do spoiny: typowe miejsce pęknięcia zimnego.
- 1014 — podłużne w materiale rodzimym. Poza spoiną; przy złączach obciążanych w poprzek grubości blachy każe myśleć o pęknięciu lamelarnym.
- 102 — poprzeczne. W poprzek spoiny; w stopiwie o wysokiej wytrzymałości częsty objaw wodoru.
- 104 — w kraterze. Gwiazdka albo kreska w niewypełnionym kraterze na końcu ściegu.
- 105 i 106 — grupa pęknięć rozproszonych i pęknięcie rozgałęzione. Siatka lub drzewko; zawsze powód do szukania przyczyny materiałowej.
Numer wpisuje się tak szczegółowy, jak pozwala metoda — pełna lista jest w tabeli numerów wad ISO 6520-1.
Pęknięcia lamelarne — w materiale rodzimym
Gdzie: w blasze, nie w spoinie — schodkowo, równolegle do powierzchni, pod złączem, które obciąża blachę w kierunku jej grubości (typowo teownik albo krzyżulec ze spoinami na płaskiej powierzchni grubej blachy).
Dlaczego: blacha walcowana zawiera spłaszczone wtrącenia niemetaliczne ułożone w płaszczyźnie walcowania. Obciążona w poprzek grubości ma w tym kierunku mniejszą ciągliwość, a wtrącenia łączą się w schodkowe rozwarstwienie.
Jak zapobiegać: to bardziej sprawa konstrukcji niż spawania. Przeprojektować złącze tak, żeby obciążenie nie szło przez grubość blachy; zamówić blachę z gwarantowanymi własnościami w kierunku grubości (klasy Z wg EN 10164); napawać powierzchnię warstwą buforową z miękkiego spoiwa przed wykonaniem złącza; zmniejszyć sztywność układu.
Czy stal jest skłonna do pęknięć zimnych: przykład z liczbami
Skłonność do pęknięć zimnych ocenia się przed spawaniem, ze składu stali. Kalkulator serwisu liczy równoważnik węgla CE(IIW) = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15 i oznacza stal poniżej 0,40 jako dobrze spawalną, 0,40–0,60 jako wymagającą uwagi, a powyżej 0,60 jako trudną. Temperaturę podgrzewania szacuje metodą B normy EN 1011-2 z równoważnika CET, grubości, zawartości wodoru i energii liniowej.
Przykładowy skład: C 0,18; Mn 1,40; Cr 0,05; Mo 0,02; V 0,01; Ni 0,05; Cu 0,10 %. Daje to CE = 0,439 — środkowa strefa — i CET = 0,331. Przy energii liniowej 1,0 kJ/mm i spoiwie o wodorze 5 ml/100 g (elektrody zasadowe po suszeniu) kalkulator podaje podgrzewanie około 80 °C przy grubości 20 mm i 110 °C przy 30 mm. Ta sama grubość 30 mm ze spoiwem o wodorze 10 ml/100 g wymaga już około 140 °C, a z elektrodą rutylową (około 15 ml/100 g) — około 160 °C. Wniosek: przejście z 5 na 10 ml/100 g wodoru podnosi podgrzewanie tak samo jak 10 mm grubości więcej — suche elektrody zasadowe to nie formalność. Swój skład sprawdzisz w kalkulatorze równoważnika węgla, a temperaturę — w kalkulatorze podgrzewania.
Błędy, które kończą się pęknięciem
- Badanie zaraz po spawaniu. Pęknięcie zimne może pojawić się po dobie; wynik „bez wskazań” uzyskany godzinę po spawaniu nie jest odbiorem.
- Podgrzanie punktowe. Palnik skierowany w jedno miejsce grzeje tylko powierzchnię tuż przy rowku. Temperaturę sprawdza się termokredką albo termometrem po obu stronach złącza, a nie „na oko”.
- Zerwanie łuku na końcu bez wypełnienia krateru. Najprostsza droga do pęknięcia 104 — krater wypełnia się albo wyprowadza łuk na płytkę wybiegową.
- Wąski, głęboki ścieg na siłę. Duży prąd przy małej prędkości w wąskim rowku daje ścieg głębszy niż szerszy i pęknięcie gorące w osi.
- Zaszlifowanie pęknięcia „do czysta” bez sprawdzenia. Pęknięcie jest zawsze dłuższe, niż widać; po wyszlifowaniu miejsce bada się penetracyjnie albo magnetycznie, zanim położy się nowy ścieg.
Dlaczego pęknięcie jest niedopuszczalne na każdym poziomie i jak to wygląda w tabeli wymagań, opisuje strona o poziomach jakości ISO 5817.
Częste pytania
Dlaczego pęknięcie pojawiło się dobę po spawaniu?
To znak pęknięcia zimnego. Potrzebuje czasu: wodór dyfunduje w strefie wpływu ciepła i gromadzi się w miejscach koncentracji naprężeń. Stąd praktyczna zasada — badania odpowiedzialnych złączy na stalach o wysokim równoważniku węgla wykonuje się nie od razu, lecz po 24–48 godzinach.
Czy pęknięcie w kraterze jest poważne?
Tak. Pęknięcie kraterowe jest zwykle gwiaździste i siedzi tam, gdzie spoina jest już osłabiona jamą skurczową. Stamtąd łatwo idzie dalej w spoinę. Leczy się nie zaspawaniem od góry, lecz nawykiem wypełniania krateru ruchem powrotnym albo włączonym opadaniem prądu.
Czy można zaspawać pęknięcie bez wycinania?
Nie. Pęknięcie ma ostre końce sięgające głębiej niż widoczna granica. Zaspawane od góry zostaje w środku i rośnie dalej. Końce koniecznie się nawierca albo wybiera, potem usuwa cały wadliwy odcinek z zapasem i spawa od nowa.
Czy małe pęknięcie jest dopuszczalne na poziomie D?
Nie. Pęknięcia (grupa 100 wg ISO 6520-1) są niedopuszczalne na wszystkich trzech poziomach ISO 5817 — B, C i D — bez względu na długość. Pęknięcie wykryte przy odbiorze usuwa się w całości i spawa od nowa.
Jak odróżnić pęknięcie gorące od zimnego?
Po miejscu i czasie. Gorące biegnie środkiem spoiny albo siedzi w kraterze i jest widoczne od razu, często ma ciemny, utleniony przełom. Zimne leży w strefie wpływu ciepła, zwykle pod brzegiem lica, równolegle do linii wtopienia, i potrafi pojawić się po wielu godzinach; przełom ma jasny, nieutleniony.
Aktualizacja: