Przyklejenie i brak przetopu: jak je odróżnić i usunąć
Numery 402 i 401 wg ISO 6520-1. Dwie najgroźniejsze wady po pęknięciach: obie są płaskie, obie działają jak gotowy nacięcie i obu zwykle nie widać z zewnątrz. Różnica między nimi jest kluczowa przy szukaniu przyczyny.
 5:24
Krótka odpowiedź
Przyklejenie (401) to spoina, która dotknęła materiału i go nie stopiła. Brak przetopu (402) to grań, do której łuk w ogóle nie dotarł. Pierwsze leczy się ciepłem i techniką przy spawarce, drugie — geometrią na stole montażowym. Żadne z nich nie jest dopuszczalne na poziomach B i C.

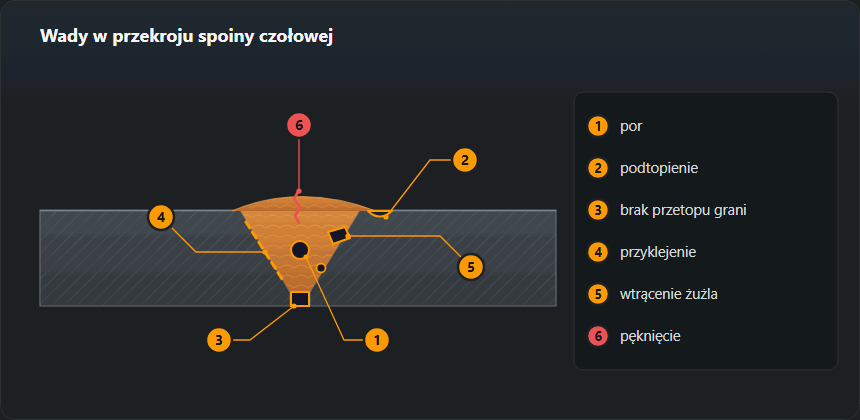
Brak przetopu (402) to grań, do której spoina nie sięgnęła. Przyklejenie (401) to metal, który się nałożył, ale nie stopił z tym, co obok. Pierwsze wynika prawie zawsze ze złożenia — odstępu, progu, średnicy elektrody. Drugie z parametrów i techniki. ISO 5817 nie dopuszcza przyklejenia na żadnym poziomie jakości, a braku przetopu — na poziomach B i C; poziom D toleruje krótki brak przetopu do 0,2 t, najwyżej 2 mm.
Różnica
| Brak przetopu (402) | Przyklejenie (401) | |
|---|---|---|
| Co to jest | Spoina nie przetopiona na zadaną głębokość | Metal się nałożył, ale nie stopił z brzegiem albo z poprzednim ściegiem |
| Gdzie częściej | W grani złącza jednostronnego | Na linii wtopienia, między ściegami |
| Widać z zewnątrz | Czasem — po wąskim ściegu graniowym | Praktycznie nigdy |
| Czym się wykrywa | UT, radiografia, oględziny od drugiej strony | UT; radiografia gorzej — wada jest płaska |
| Główna przyczyna | Geometria złożenia: odstęp, próg, średnica | Parametry i technika: za mało ciepła, zły kąt |
Przyklejenie a brak przetopu: jak je odróżnić
Od odpowiedzi zależy, gdzie szukać przyczyny: brak przetopu odsyła do złożenia, przyklejenie — do parametrów i techniki. Rozdzielają je cztery sprawdzenia.
| Badanie | Przyklejenie (401) | Brak przetopu (402) |
|---|---|---|
| Miejsce w przekroju | Bok rowka, między ściegami albo przy progu — na dowolnej głębokości | W grani, w osi spoiny |
| Zgład makroskopowy | Cienka linia wzdłuż linii wtopienia albo między ściegami, często z żużlem | Widać pierwotne krawędzie progu: proste, równoległe linie ze szczeliną albo nieprzetopionym pasem między nimi |
| Radiografia | Cienka linia przesunięta ku brzegowi spoiny, często przerywana; może się nie pokazać wcale | Prosta ciemna linia w osi spoiny o równych brzegach |
| Ultradźwięki | Płaski reflektor na boku rowka albo między ściegami; silne echo tylko przy prostopadłym padaniu wiązki | Reflektor w grani, na głębokości przeciwległej powierzchni |
| Próba zginania lub łamania | Otwiera się wzdłuż linii wtopienia; gładka, nieprzetopiona ścianka | Otwiera się w grani; pas nieprzetopionego progu |
Na zgładzie makroskopowym
Trawiony zgład poprzeczny (ISO 17639) to najbardziej bezpośredni dowód. Przy braku przetopu złącze widać takie, jakie je złożono: proste krawędzie progu i szczelinę między nimi. Przyklejenie wygląda jak cienka ciemna linia; żużel w niej wskazuje na złe czyszczenie, czysta linia wzdłuż całego ukosowania — na ciepło i kąt.
Na zdjęciu radiograficznym
Radiografia (ISO 17636) dobrze pokazuje brak przetopu: prosta linia środkiem spoiny o równych brzegach. Przyklejenie na boku rowka leży bliżej brzegu spoiny, tam gdzie jest ukosowanie, i często rwie się na odcinki. Płaska wada ustawiona skośnie do wiązki może nie dać obrazu wcale.
W badaniu ultradźwiękowym
Ultradźwięki (ISO 17640) to metoda, która odpowiada na wady płaskie. Echo z głębokości przeciwległej powierzchni w osi spoiny to grań; echo z boku rowka w połowie grubości — przyklejenie brzegowe. Kąt głowicy dobiera się tak, by wiązka padała na ściankę możliwie prostopadle, dlatego badający potrzebuje szkicu ukosowania.
W próbie zginania i łamania
Próbka zginana (ISO 5173) z przyklejeniem pęka wzdłuż linii wtopienia i pokazuje gładką, matową ściankę, czasem z barwami nalotowymi. Próbka zginana granią na zewnątrz z brakiem przetopu otwiera się w grani, a w przełomie widać płaski pas nieprzetopionego progu.
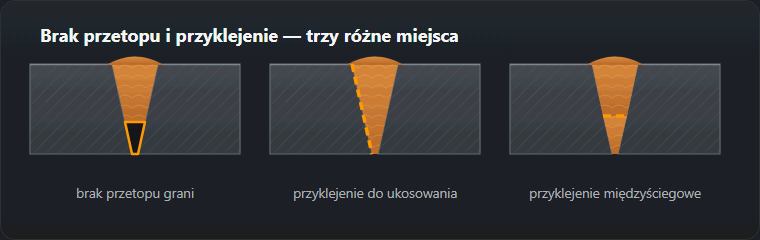
Trzy odmiany przyklejenia: 4011, 4012, 4013
Przyklejenie na boku rowka (4011)
Stopiwo przylega do ścianki ukosowania, nie stopiwszy jej, zwykle na pewnej długości. Przyczyny — za wąski rowek, zły kąt palnika, zimny łuk zwarciowy.
Przyklejenie międzyściegowe (4012)
Ścieg nie stopił się z tym pod spodem. Przyczyny: żużel albo zgorzelina na poprzednim ściegu, głębokie rowki przy brzegach wypukłego ściegu, za niski prąd na ściegach wypełniających.
Przyklejenie w grani (4013) — to nie to samo co brak przetopu (402)
Ścieg graniowy doszedł do dna rowka, ale nie stopił się z krawędzią progu; przy braku przetopu łuk do grani w ogóle nie dotarł. Na zgładzie w 4013 grań jest wypełniona, a linia biegnie wzdłuż jednej krawędzi, w 402 pośrodku jest szczelina. 4013 daje łuk skierowany w bok albo odchylony dmuchem, 402 — złożenie: zob. brak przetopu w grani.
Dlaczego właśnie te dwie wady są groźne
Por jest okrągły, strumień sił go opływa. Przyklejenie to płaskie rozdzielenie o ostrym brzegu i koncentruje naprężenia tak samo jak pęknięcie. Mechanicznie jest pęknięciem — tylko wspawanym, a nie wyrosłym.
Dlatego ISO 5817 nie daje mu dopuszczalnego wymiaru na żadnym poziomie jakości. Nie ma czego mierzyć i o czym dyskutować: znalezione znaczy naprawiane.

Brak przetopu: przyczyny
Brak przetopu ma teraz własną stronę: dziewięć przyczyn, znak rozpoznawczy każdej, wartości szczeliny i progu oraz granice wg ISO 5817 — brak przetopu w grani. Poniżej wersja skrócona.
- Za mały odstęp w grani. Najczęstsza przyczyna — metal fizycznie nie ma którędy przejść. Odstęp wyznacza instrukcja, nie oko.
- Za duży próg. Gruba przegroda w grani nie przetapia się przy zadanym prądzie.
- Za gruba elektroda. Nie wchodzi w ukosowanie i nie sięga grani — łuk grzeje krawędzie, nie dno.
- Za niski prąd. Zwłaszcza na ściegu graniowym, gdzie prąd celowo się obniża, żeby nie przepalić, i łatwo przesadzić.
- Za szybkie prowadzenie. Jeziorko przechodzi, nie zdążywszy przetopić grani.
Geometrię ukosowania wraz z oznaczeniami zestawia wzór na przekrój spoiny — omówiony przy obliczaniu zużycia elektrod, tam też schemat z odstępem i progiem.
Przyklejenie: przyczyny
- Za małe wprowadzenie ciepła. Niski prąd albo duża prędkość: krawędź nie zdąży się nadtopić przed przyjściem jeziorka.
- Zły kąt. Łuk skierowany w jeziorko, a nie w krawędź — metal nacieka na zimną powierzchnię.
- Nieoczyszczony poprzedni ścieg. Żużel albo zgorzelina między ściegami fizycznie przeszkadzają we wtopieniu.
- Łuk ucieka przed jeziorko. Zwłaszcza przy spawaniu w dół: ciekły metal idzie przed łukiem i kładzie się na nienagrzany materiał.
- Dmuch magnetyczny. Łuk odchodzi od krawędzi, a ta zostaje zimna.
Dziewięć przyczyn przyklejenia: objaw i co zmienić
- Zimny start. Objaw: przyklejenie na początku każdego ściegu i przy wznowieniach. Co robić: zajarzać łuk przed początkiem i wracać na niego, na złączach odpowiedzialnych stosować płytki wybiegowe, koniec poprzedniego ściegu zeszlifować na klin.
- Za niski prąd. Objaw: wysoki, zaokrąglony ścieg z ostrym przejściem do materiału. Co robić: ustawić prąd do elektrody i grubości — przy MMA kalkulator prądu, przy MAG tabela parametrów.
- Za duża prędkość. Objaw: wąski ścieg, który nie zwilża obu ścianek. Co robić: zwolnić, aż ścieg rozleje się na ścianki.
- Jeziorko wyprzedza łuk. Objaw: gładkie lico nad przyklejeniem — MAG z wolnym prowadzeniem przy dużym posuwie drutu, spawanie w dół na grubszej blasze. Co robić: trzymać łuk na przedniej krawędzi jeziorka, przyspieszyć albo zmniejszyć posuw, grubą blachę spawać w górę.
- Zły kąt palnika lub elektrody. Objaw: wada na tej ściance, od której łuk był odwrócony. Co robić: kierować łuk na ściankę; w szerokim rowku kłaść warstwę dwoma ściegami, każdy przy swojej ściance.
- Za wąski rowek. Objaw: przyklejenie na boku rowka głęboko, po obu stronach. Co robić: sprawdzić kąt wzornikiem. Tabela serwisu podaje 50–70° dla ukosowania na V od 3 do 12 mm, 60° dla MMA, 50–60° dla MAG — przygotowanie brzegów, kalkulator ukosowania.
- Zgorzelina, tlenki, żużel. Objaw: przyklejenie międzyściegowe z żużlem albo linia wzdłuż nieoszlifowanego cięcia. Co robić: szlifować do metalicznego połysku, usuwać żużel po każdym ściegu, wyszlifować rowki przy brzegach ściegów.
- Łuk zwarciowy MAG na grubej blasze. Objaw: schludny ścieg, zimny w środku. Łuk zwarciowy pracuje przy 16–22 V z zimnym jeziorkiem; dla 8–10 mm tabela podaje drut 1,2 mm, 220–280 A, 26–29 V — to już łuk natryskowy (od 26–28 V, materiał od 5 mm). Co robić: wypełnienie i lico łukiem natryskowym albo impulsowym — zob. spawanie półautomatem.
- Dmuch magnetyczny. Objaw: przy prądzie stałym łuk ucieka w bok na końcach spoiny i przy zacisku masy. Co robić: przełożyć zacisk, spawać w stronę masywnej sczepiny, pochylić elektrodę przeciw dmuchowi, przy MMA przejść na prąd przemienny, jeśli elektroda na to pozwala.
Przyklejenie to jedyna wada, przy której wygląd spoiny bywa nienaganny: równa łuska, właściwa szerokość, żadnych podtopień. Właśnie dlatego złącza odpowiedzialne bada się ultradźwiękami, a nie tylko wzrokiem.
Co robić w praktyce
- Składać wg instrukcji: odstęp i próg sprawdzać wzornikiem, nie na oko.
- Na ścieg graniowy brać elektrodę o mniejszej średnicy, żeby sięgała grani.
- Trzymać prąd w przedziale z instrukcji — zaniżenie w grani jest groźniejsze, niż się wydaje.
- Czyścić każdy ścieg przed następnym, łącznie z granicami przy krawędziach.
- Prowadzić łuk przed jeziorkiem, nie pozwalając ciekłemu metalowi go wyprzedzać.
- Przy wątpliwości wyciąć próbkę kontrolną: makroskopowe pokazuje i brak przetopu, i przyklejenie w pięć minut.
Naprawa
Obie wady są płaskie i zaspawaniu od góry nie podlegają z zasady. Odcinek wybiera się szlifierką albo żłobi do czystego metalu z zapasem poza granice, odtwarza ukosowanie i spawa od nowa — już z poprawioną geometrią złożenia albo parametrami. Jeśli przyczyna tkwiła w składaniu, a jego nie zmieniono, wada wróci w tym samym miejscu.
Naprawa krok po kroku: wybrać, sprawdzić, przespawać
- Zaznaczyć początek i koniec wskazania wg protokołu UT albo RT.
- Wybrać szlifierką albo żłobieniem łukowo-powietrznym do zdrowego metalu z zapasem za oba końce; powierzchnię po żłobieniu zeszlifować.
- Trzymać wybranie otwarte: wąska szczelina to właśnie rowek, który daje 4011.
- Sprawdzić wybranie badaniem magnetyczno-proszkowym na stali ferrytycznej, penetracyjnym — na nierdzewnej i aluminium.
- Przespawać wg WPS albo instrukcji naprawy, usunąwszy przyczynę.
- Powtórzyć badanie tą metodą, która wadę znalazła — oględziny niczego tu nie dowodzą.
Co mówią ISO 6520-1 i ISO 5817
ISO 6520-1: 401 przyklejenie (4011 na boku rowka, 4012 międzyściegowe, 4013 w grani), 402 brak przetopu. Granice wg tabeli ISO 5817 serwisu: 401 niedopuszczalne na B, C i D; 402 niedopuszczalne na B i C, na D — krótka niezgodność do 0,2·t, najwyżej 2 mm. Przy blasze 8 mm to 1,6 mm; przy 15 mm 3 mm zatrzymuje się na 2 mm. EXC2 wg EN 1090-2 to poziom C, a tam każdy brak przetopu idzie do naprawy.
Częste pytania
Czym brak przetopu różni się od przyklejenia?
Brak przetopu (402) to sytuacja, gdy spoina nie została przetopiona na zadaną głębokość, najczęściej w grani. Przyklejenie (401) to stopiwo położone na krawędź albo na poprzedni ścieg bez wtopienia: granica jest, połączenia nie ma. Pierwsze widać po geometrii, drugie często wygląda idealnie z zewnątrz.
Dlaczego przyklejenie jest groźniejsze od porów?
Por to okrągła pustka, koncentruje naprężenia umiarkowanie. Przyklejenie jest wadą płaską o ostrych brzegach i działa jak pęknięcie. Przy tych samych wymiarach obniża nośność znacznie mocniej, dlatego wymagania są ostrzejsze, a w wielu przypadkach jest niedopuszczalne.
Czy brak przetopu grani da się zobaczyć wzrokowo?
Tylko przy dostępie od drugiej strony. W złączu jednostronnym nie widać go od środka i wykrywa się go ultradźwiękami albo radiografią. Objaw pośredni podczas spawania: ścieg graniowy wygląda wąsko i „sucho”, bez charakterystycznego przetopu.
Co to jest przyklejenie spoiny?
Niezgodność 401 wg ISO 6520-1: stopiwo przylega do materiału rodzimego albo do poprzedniego ściegu, ale się z nim nie stopiło. Typowa odmiana to przyklejenie na boku rowka (4011) — za wąskie ukosowanie, palnik skierowany w środek rowka zamiast w ściankę albo zimny łuk zwarciowy na grubej blasze.
Czym różni się przyklejenie od braku przetopu na zdjęciu RTG?
Brak przetopu to prosta ciemna linia w osi spoiny o równych brzegach. Przyklejenie na boku rowka to cieńsza linia wzdłuż spoiny, przesunięta ku jej brzegowi i często przerywana. Czysty obraz niewiele dowodzi, gdy podejrzewa się przyklejenie.
Czy przyklejenie można zaspawać od góry?
Nie. Kolejny ścieg nadtapia ścieg pod spodem, ale nie płaszczyznę przyklejenia. Wadę wybiera się szlifierką albo żłobieniem do zdrowego metalu, rowek sprawdza się badaniem PT lub MT i spawa od nowa wg WPS.
Aktualizacja: