Bindefehler und fehlende Durchschweißung unterscheiden
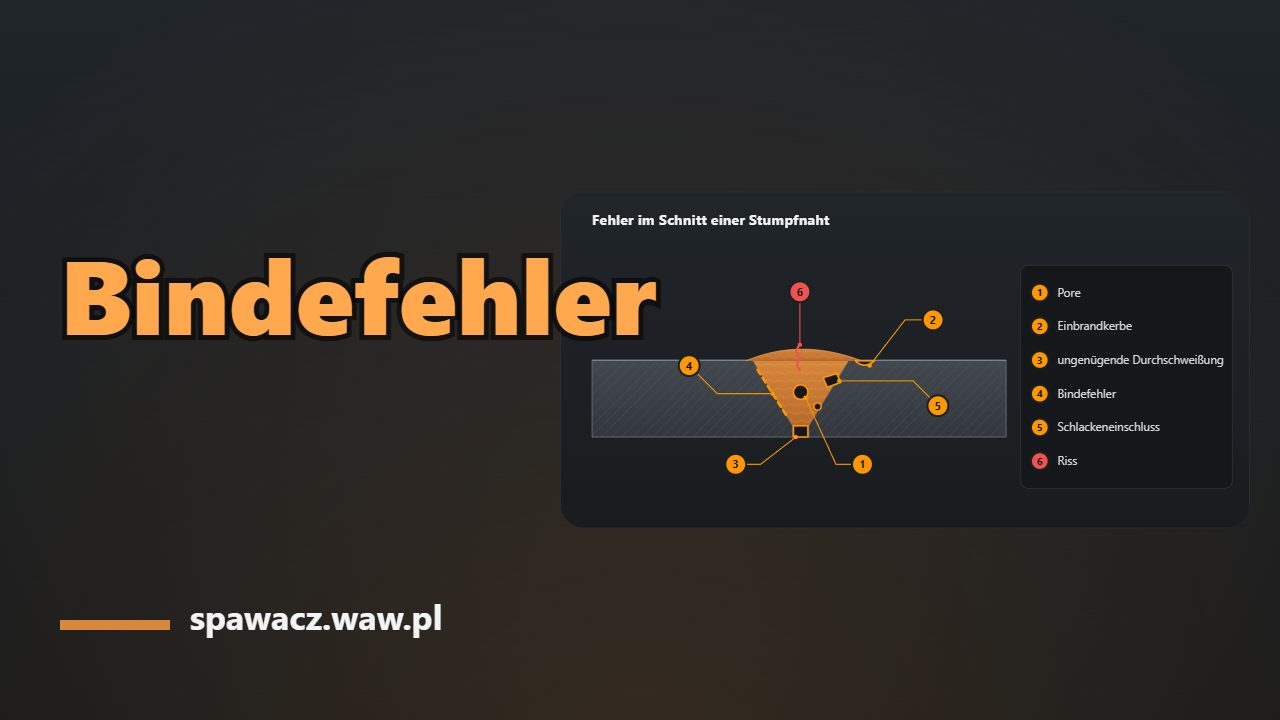
Die beiden Fehler, bei denen zwei Metallflächen nebeneinander liegen, ohne verbunden zu sein. Der Bindefehler ist in keiner Bewertungsgruppe zulässig, der Wurzelfehler nur in D — und von außen meist unsichtbar.
 3:42
Kurze Antwort
Ein Bindefehler (401) ist eine Naht, die den Werkstoff berührt und nicht aufgeschmolzen hat. Mangelnder Einbrand (402) ist eine Wurzel, die der Lichtbogen gar nicht erreicht hat. Das erste heilt Wärme und Technik am Gerät, das zweite die Geometrie am Zusammenbautisch. Keines ist in den Gruppen B und C zulässig.


Der Unterschied
| Wurzelfehler (402) | Bindefehler (401) | |
|---|---|---|
| Was es ist | Die Naht ist nicht auf die geforderte Tiefe durchgeschweißt | Das Metall liegt auf, ist aber mit der Flanke oder der Vorlage nicht verschmolzen |
| Wo häufiger | In der Wurzel einer einseitig geschweißten Verbindung | An der Schmelzlinie, zwischen den Lagen |
| Von außen sichtbar | Manchmal — an der schmalen Wurzel zu erkennen | So gut wie nie |
| Womit nachweisbar | UT, Durchstrahlung, Sichtprüfung von der Gegenseite | UT; Durchstrahlung schlechter — der Fehler ist flächig |
| Hauptursache | Nahtvorbereitung: Spalt, Steg, Elektrodendurchmesser | Parameter und Technik: zu wenig Wärme, falscher Winkel |
Schweißnahtfehler unterscheiden: Bindefehler oder Wurzelfehler?
Der Wurzelfehler schickt zurück an die Nahtvorbereitung, der Bindefehler an Parameter und Technik. Vier Prüfungen trennen die beiden.
| Prüfung | Bindefehler (401) | Wurzelfehler (402) |
|---|---|---|
| Lage im Querschnitt | Fugenflanke, zwischen den Lagen oder an einer Stegflanke — über die ganze Dicke | In der Wurzel, in Nahtmitte |
| Makroschliff | Eine dünne Linie entlang der Schmelzlinie oder zwischen den Raupen, oft mit Schlacke | Die Stegflanken sind noch da: gerade, parallele Kanten mit Spalt oder unaufgeschmolzenem Band dazwischen |
| Durchstrahlung | Eine dünne Linie, zum Nahtrand hin versetzt, oft unterbrochen; kann ganz fehlen | Eine gerade dunkle Linie in Nahtmitte mit gleichmäßigen Rändern |
| Ultraschall | Flächiger Reflektor an der Flanke oder zwischen den Lagen; starkes Echo nur bei senkrechtem Auftreffen | Reflektor in der Wurzel, in Tiefe der Gegenoberfläche |
| Biege- oder Bruchprüfung | Öffnet sich entlang der Schmelzlinie; glatte, unaufgeschmolzene Flanke | Öffnet sich in der Wurzel; ein Band unaufgeschmolzener Stegflanke |
Im Makroschliff
Ein geätzter Querschliff (ISO 17639) ist der direkteste Beweis. Beim Wurzelfehler sieht man die Verbindung noch so, wie sie geheftet wurde: gerade Stegflanken, dazwischen der Spalt. Der Bindefehler zeigt sich als dünne dunkle Linie; Schlacke darin deutet auf mangelnde Lagenreinigung, eine saubere Linie entlang der Flanke auf Wärme und Winkel.
Im Durchstrahlungsbild
Die Durchstrahlungsprüfung (ISO 17636) zeigt den Wurzelfehler gut: eine gerade Linie in Nahtmitte mit gleichmäßigen Rändern. Der Flankenbindefehler liegt näher am Nahtrand, dort, wo die Flanke ist, oft in Stücken. Ein flächiger Fehler schräg zum Strahl kann gar kein Bild hinterlassen.
Mit Ultraschall
Die Ultraschallprüfung (ISO 17640) spricht auf flächige Fehler an. Ein Echo aus der Tiefe der Gegenoberfläche in Nahtmitte ist ein Wurzelproblem, eines von der Flanke in halber Tiefe ein Flankenbindefehler. Der Prüfkopfwinkel wird so gewählt, dass der Schall die Flanke möglichst senkrecht trifft — deshalb braucht der Prüfer die Skizze der Nahtvorbereitung.
In der Biege- oder Bruchprüfung
Eine Decklagen- oder Seitenbiegeprobe (ISO 5173) mit Bindefehler reißt entlang der Schmelzlinie auf und zeigt eine glatte, matte Flanke, manchmal mit Anlauffarbe. Eine Wurzelbiegeprobe mit Wurzelfehler öffnet sich in der Wurzel und zeigt ein flaches Band unaufgeschmolzener Stegflanke.
Bindefehler, Flankenbindefehler, Lagenbindefehler, Wurzelbindefehler — wie man sie unterscheidet
„Bindefehler“ (401) ist der Oberbegriff; ISO 6520-1 unterteilt ihn nach der Lage. Die Lage gehört ins Prüfprotokoll, denn jede hat ihre eigene Ursache.
Flankenbindefehler (4011)
Schweißgut an der Fugenflanke, nicht aufgeschmolzen, meist über eine Länge. Kommt von zu engem Öffnungswinkel, falschem Brennerwinkel und kaltem Kurzlichtbogen.
Lagenbindefehler (4012)
In der Norm „Bindefehler zwischen den Lagen“: eine Raupe ist mit der darunter nicht verbunden. Ursachen: Schlacke oder Oxid auf der Vorlage, tiefe Kerben am Nahtübergang einer überwölbten Raupe, zu wenig Strom bei den Fülllagen.
Wurzelbindefehler (4013) — nicht dasselbe wie der Wurzelfehler (402)
Die Wurzellage hat den Fugengrund erreicht, ist aber mit einer Stegflanke nicht verschmolzen; beim Wurzelfehler wurde die Wurzel gar nicht erreicht. Im Makroschliff: bei 4013 ist die Wurzel gefüllt und die Linie liegt an einer Flanke, bei 402 klafft ein Spalt in der Mitte. 4013 kommt von einem seitlich gerichteten oder abgelenkten Lichtbogen, 402 aus der Vorbereitung — siehe mangelnder Einbrand in der Wurzel.
Warum gerade diese beiden gefährlich sind
Eine Pore ist rund, der Kraftfluss umgeht sie. Ein Bindefehler ist eine flache Trennung mit scharfem Rand und konzentriert Spannungen genau wie ein Riss. Mechanisch ist er ein Riss — nur eingeschweißt statt gewachsen.
Deshalb gibt ISO 5817 ihm in keiner Bewertungsgruppe ein zulässiges Maß. Es gibt nichts zu messen und nichts zu diskutieren: gefunden heißt repariert.
Woher sie kommen
Fast jeder Bindefehler geht auf eine von vier Ursachen zurück: zu wenig Wärme an der Flanke, ein Lichtbogen, der nicht auf die Flanke zielt (oft weil das Bad vorausläuft und die Flanke isoliert), Schlacke oder Zunder zwischen den Lagen und eine zu enge Fuge. Unten die neun typischen Fälle mit Merkmal und Abhilfe.
Neun Ursachen für Bindefehler: das Merkmal und was zu ändern ist
- Kalter Nahtanfang. Merkmal: Bindefehler am Anfang jeder Raupe und an jedem Ansatz. Abhilfe: vor dem Nahtanfang zünden und zurückführen, bei kritischen Nähten Anlaufbleche, das Ende der Vorraupe flach auslaufend schleifen.
- Zu wenig Strom. Merkmal: hohe, runde Raupe mit scharfen Nahtübergängen. Abhilfe: Strom zu Elektrode und Blechdicke passend einstellen — beim E-Hand der Stromrechner, beim MAG die Einstelltabelle.
- Zu schnell geführt. Merkmal: schmale Raupe, die nicht beide Flanken benetzt. Abhilfe: langsamer, bis sie in die Flanken ausläuft.
- Das Bad läuft dem Lichtbogen voraus. Merkmal: glatte Oberfläche über einem Bindefehler — MAG mit zu langsamer Führung für den Drahtvorschub, Fallnaht auf dickerem Blech. Abhilfe: Lichtbogen an der Badvorderkante halten, schneller führen oder Drahtvorschub senken, dickes Blech als Steignaht schweißen.
- Falscher Brenner- oder Elektrodenwinkel. Merkmal: der Fehler sitzt an der Flanke, von der der Lichtbogen weg zeigte. Abhilfe: auf die Flanke zielen; in breiter Fuge zwei Raupen je Lage, jede an ihrer Flanke.
- Zu enge Fuge. Merkmal: Flankenbindefehler tief in der Fuge an beiden Flanken. Abhilfe: Öffnungswinkel mit Lehre prüfen. Die Tabelle zur Nahtvorbereitung nennt 50–70° für die V-Naht von 3 bis 12 mm, 60° für E-Hand, 50–60° für MAG — Schweißnahtvorbereitung, Fugenrechner.
- Zunder, Oxid, Schlacke. Merkmal: Lagenbindefehler mit Schlacke oder eine Linie an einer ungeschliffenen Schnittfläche. Abhilfe: metallisch blank schleifen, jede Lage entschlacken, Kerben am Nahtübergang ausschleifen.
- Kurzlichtbogen auf dickem Blech. Merkmal: saubere Raupe, innen kalt. Der Kurzlichtbogen arbeitet mit 16–22 V bei kaltem Bad; für 8–10 mm nennt die MAG-Einstelltabelle 1,2-mm-Draht, 220–280 A, 26–29 V — das ist Sprühlichtbogen (ab 26–28 V, Werkstoff ab 5 mm). Abhilfe: Füll- und Decklagen im Sprüh- oder Impulslichtbogen — siehe MIG/MAG-Schweißen.
- Magnetische Blaswirkung. Merkmal: bei Gleichstrom wandert der Lichtbogen an Nahtenden und nahe der Masseklemme zur Seite. Abhilfe: Masseklemme umsetzen, auf eine kräftige Heftstelle zu schweißen, Elektrode gegen die Blasrichtung neigen, beim E-Hand auf Wechselstrom gehen, wo die Elektrode es erlaubt.
Die Wurzel im Besonderen
Mangelnder Einbrand hat eine eigene Seite: neun Ursachen, das Merkmal jeder einzelnen, Werte für Spalt und Steg sowie die Grenzen nach ISO 5817 — mangelnder Einbrand in der Wurzel. Hier folgt die Kurzfassung.
Bei einseitigem Zugang ist die Wurzel der kritische Punkt. Entweder wird sie voll durchgeschweißt — dann braucht es den passenden Spalt und Steg — oder es wird nach dem Fugenhobeln von der Gegenseite gegengeschweißt. Beides steht in der WPS, und beides ist eine bewusste Entscheidung.
Was hilft
Strom an die Vorbereitung anpassen statt umgekehrt. Den Lichtbogen führen, nicht das Bad. Zwischen den Lagen sauber machen. Und bei Zweifeln lieber ausfugen und neu schweißen: ein Bindefehler wird durch eine weitere Lage darüber nicht besser, sondern nur besser versteckt.
Ausbessern Schritt für Schritt: entfernen, prüfen, neu schweißen
- Anfang und Ende der Anzeige nach dem UT- oder RT-Bericht anzeichnen.
- Bis in gesunden Werkstoff ausschleifen oder ausfugen, über beide Enden hinaus; die gefugte Oberfläche nachschleifen.
- Die Ausnehmung offen halten: ein schmaler Schlitz ist genau die Fuge, die 4011 erzeugt.
- Mit MT an ferritischem Stahl, mit PT an Edelstahl und Aluminium prüfen.
- Nach WPS oder Reparaturanweisung neu schweißen, die Ursache behoben.
- Mit dem Verfahren nachprüfen, das den Fehler gefunden hat — Sichtprüfung beweist hier nichts.
Was ISO 6520-1 und ISO 5817 sagen
ISO 6520-1: 401 Bindefehler (4011 Flankenbindefehler, 4012 zwischen den Lagen, 4013 Wurzelbindefehler), 402 ungenügende Durchschweißung. Grenzen nach der ISO-5817-Tabelle der Website: 401 in B, C und D nicht zulässig; 402 in B und C nicht zulässig, in D als kurze Unregelmäßigkeit bis 0,2·t, höchstens 2 mm. Bei 8 mm Blech sind das 1,6 mm; bei 15 mm werden 3 mm auf 2 mm begrenzt. EXC2 nach EN 1090-2 heißt Gruppe C — dort ist jeder Wurzelfehler eine Reparatur.
Häufige Fragen
Worin unterscheiden sich die beiden?
Der Bindefehler ist die fehlende Verbindung zwischen Schweißgut und Grundwerkstoff oder zwischen zwei Lagen — er kann überall im Querschnitt sitzen. Die ungenügende Durchschweißung ist eine unverschmolzene Stelle an der Wurzel. Beide sind flächig; der Bindefehler ist in keiner Bewertungsgruppe zulässig, die ungenügende Durchschweißung nur in D als kurze Unregelmäßigkeit.
Warum sieht man sie nicht?
Weil die Oberfläche in Ordnung sein kann, während der Fehler in der Fuge liegt. Genau das macht ihn gefährlich: eine schön aussehende Naht kann innen zur Hälfte nicht verbunden sein.
Welche Prüfung findet sie?
Ultraschall. Die Durchstrahlung tut sich schwer, weil ein flächiger Fehler quer zum Strahl kaum Kontrast erzeugt — er kann bei ungünstiger Lage vollständig unsichtbar bleiben. Bei Verdacht auf Bindefehler wird deshalb mit Ultraschall geprüft.
Was ist ein Flankenbindefehler?
Die Unregelmäßigkeit 4011 nach ISO 6520-1: das Schweißgut liegt an der Fugenflanke an, ohne sie aufzuschmelzen. Typische Ursachen sind ein zu enger Öffnungswinkel, ein Brenner, der in die Fugenmitte statt an die Flanke zeigt, und ein kalter Kurzlichtbogen auf dickem Blech.
Bindefehler oder Wurzelfehler im Röntgenbild — woran erkennt man sie?
Der Wurzelfehler ist eine gerade dunkle Linie in Nahtmitte mit gleichmäßigen Rändern. Der Flankenbindefehler ist eine dünnere Linie parallel zur Naht, zum Nahtrand hin versetzt und oft unterbrochen. Ein sauberer Film beweist wenig, wenn ein Bindefehler vermutet wird.
Kann man einen Bindefehler überschweißen?
Nein. Eine weitere Lage schmilzt die Raupe darunter an, nicht die unverbundene Fläche darin. Der Fehler wird bis in gesunden Werkstoff ausgeschliffen oder ausgefugt, die Fuge mit PT oder MT geprüft und nach WPS neu geschweißt.
Aktualisiert: