Einbrandkerbe an der Schweißnaht: was sie ist und wie tief sie sein darf
Eine Rinne am Übergang von der Naht zum Grundwerkstoff, die nicht mit Schweißgut gefüllt wurde. Sie entsteht in Sekunden und kostet die Naht ihre Ermüdungsfestigkeit.

Kurze Antwort
Bei 6 mm Blech lässt ISO 5817 eine Einbrandkerbe bis 0,3 mm in Bewertungsgruppe B, bis 0,5 mm in C und bis 1 mm in D zu. Die häufigste Ursache ist zu hoher Strom: zuerst um 10 % senken, dann den Lichtbogen kürzen und langsamer ziehen. Die Tiefe misst man mit dem Tiefenzeiger der Schweißnahtlehre, die auf dem Blech neben der Naht auf null gestellt wird; die Grenzwerte für jede Blechdicke stehen in der Tabelle weiter unten.
Wie tief darf eine Einbrandkerbe sein? Nach ISO 5817 in Bewertungsgruppe C höchstens 0,1·t und nie mehr als 0,5 mm, in Gruppe D höchstens 0,2·t und nie mehr als 1 mm, in Gruppe B nur 0,05·t (ebenfalls höchstens 0,5 mm). Das gilt für t > 3 mm — bei Blech von 0,5–3 mm ist sie in Gruppe B unzulässig. Die Zahlen für jede Dicke stehen unten in der Tabelle.


Die drei Ursachen
Zu viel Strom. Der Lichtbogen schmilzt mehr Grundwerkstoff auf, als das Bad füllen kann. Das ist der häufigste Fall und die einfachste Abhilfe.
Zu langer Lichtbogen. Der Lichtbogen wird breit, greift die Flanken an und legt das Metall nicht dorthin, wo es fehlt.
Falscher Winkel oder zu schnelles Pendeln. Wer an den Umkehrpunkten nicht kurz verweilt, gibt dem Bad keine Zeit, die Flanke zu füllen. In Zwangslagen ist das die Hauptursache.
Vermeiden statt reparieren
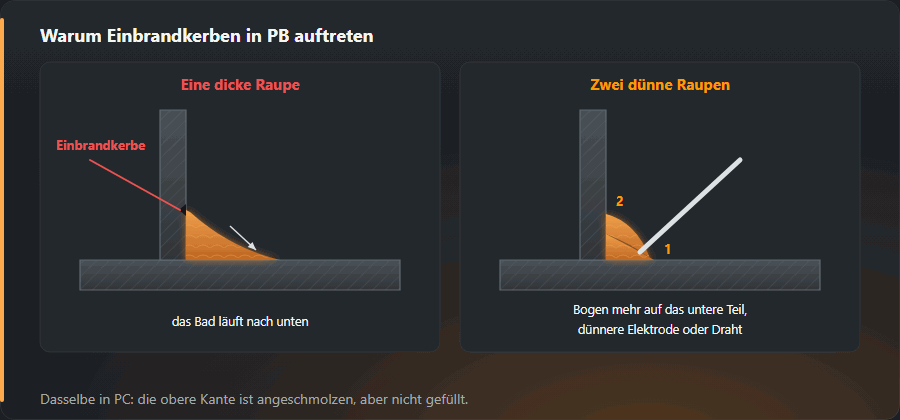
Strom um 10 % zurücknehmen und die Naht ansehen. Lichtbogen kürzer halten — beim MAG heißt das eine gleichbleibende freie Drahtlänge. An den Umkehrpunkten der Pendelbewegung kurz stehenbleiben. Und bei der Kehlnaht in Zwangslage: lieber zwei dünne Lagen als eine dicke.
Die Reparatur ist teuer: ausschleifen, neu schweißen, neu prüfen. Und jede Reparatur bringt Wärme ein, die das Gefüge daneben verändert — bei aufhärtenden Stählen ein Grund mehr, es beim ersten Mal richtig zu machen.
Ursachen und Bewertungsgruppen
| Ursache | Was passiert | Was zu tun ist |
|---|---|---|
| Zu hoher Strom | Der Lichtbogen frisst die Kante tiefer aus als nötig | Um 10–20 A zurücknehmen und im Rechner für den Elektrodenstrom prüfen |
| Zu schnelles Führen | Das Bad fließt nicht mehr bis an die Kante | Langsamer werden, die Raupenbreite beobachten |
| Langer Lichtbogen | Der Wärmefleck ist breiter als das Bad | Lichtbogenlänge etwa gleich dem Elektrodendurchmesser halten |
| Falscher Elektrodenwinkel | Der Lichtbogen trifft die Kante statt das Bad | 10–15° in Vorschubrichtung neigen, nicht seitlich kippen |
| Kein Halt an der Kante | Beim Pendeln füllt das Bad den Rand nicht | An den Umkehrpunkten einen Sekundenbruchteil verweilen |
| Zu dicke Elektrode | Das Bad wird breiter, als die Dicke verlangt | Kleineren Durchmesser nehmen, in zwei Lagen schweißen |
| Bewertungsgruppe nach ISO 5817 | Umgang mit der Einbrandkerbe | Wo sie gilt |
|---|---|---|
| B | Die schärfsten Grenzen für die Tiefe | Druckbehälter, dynamische Lasten |
| C | Mittlere Toleranzen | Die meisten Stahlbauten |
| D | Die mildesten | Unkritische Teile, statische Lasten |
Arten der Einbrandkerbe nach ISO 6520-1
Im Prüfprotokoll bekommt die Einbrandkerbe eine Nummer aus der Gruppe 501, und die letzte Ziffer sagt, wie sie aussieht:
- 5011 — durchlaufende Einbrandkerbe. Eine Rinne über eine lange Strecke ohne Unterbrechung — meist ein ständiger Parameterfehler: zu viel Strom oder zu schnell über die ganze Naht.
- 5012 — nicht durchlaufende Einbrandkerbe. Kurze Stücke mit Lücken — eher die Handführung: ungleichmäßiges Pendeln, wechselnder Winkel, Schweißen um Hindernisse herum.
- 5013 — Wurzelkerbe. Kerben beiderseits der Wurzel auf der Durchschweißseite, durch Schrumpfen der Wurzellage entstanden — nicht mit der Kerbe an der Decklage verwechseln.
- 5014 — Einbrandkerbe zwischen den Lagen. Eine Rinne zwischen benachbarten Decklagenraupen einer Mehrlagennaht.
Die übrigen Formfehler stehen in der Tabelle der Schweißnahtfehler nach ISO 6520-1, Ursachen und Abhilfe für alle Gruppen im Katalog der Schweißnahtfehler.
Zulässige Einbrandkerbe: Zahlen für gängige Dicken
ISO 5817 begrenzt die Tiefe der Einbrandkerbe mit einer Formel aus der Dicke t und einer Kappung: Gruppe B 0,05·t, höchstens 0,5 mm; Gruppe C 0,1·t, höchstens 0,5 mm; Gruppe D 0,2·t, höchstens 1 mm. Außerdem verlangt die Norm einen weichen Übergang — eine scharfe Kerbe wird nicht dadurch zulässig, dass sie flach ist. In Zahlen (fett, wo die Kappung greift):
| Dicke t, mm | B — hoch | C — mittel | D — niedrig |
|---|---|---|---|
| 4 | 0,2 mm | 0,4 mm | 0,8 mm |
| 5 | 0,25 mm | 0,5 mm | 1 mm |
| 6 | 0,3 mm | 0,5 mm | 1 mm |
| 8 | 0,4 mm | 0,5 mm | 1 mm |
| 10 | 0,5 mm | 0,5 mm | 1 mm |
| 12 | 0,5 mm | 0,5 mm | 1 mm |
| 16 | 0,5 mm | 0,5 mm | 1 mm |
| 20 | 0,5 mm | 0,5 mm | 1 mm |
Die praktische Folgerung: Ab 10 mm Blech haben die Gruppen B und C denselben Grenzwert von 0,5 mm, und in D steigt er nie über 1 mm, auch nicht bei 40 mm Blech. An dicken Bauteilen muss die Kerbe also genauso flach bleiben wie an dünnen. Den Wert für jede Dicke rechnet der Rechner für Bewertungsgruppen aus.
Zwei Beispiele aus der Abnahme
Kehlnaht, 8 mm Blech, Gruppe C
Am oberen Nahtübergang werden 0,6 mm gemessen. Grenze: 0,1·8 = 0,8 mm, aber gekappt auf 0,5 mm — die Naht ist unzulässig. Nur Schleifen bringt wenig, denn Schleifen vertieft die Rinne; nötig ist eine dünne Raupe mit reduziertem Strom und danach ein weicher Übergang. Derselbe Messwert wäre in Gruppe D (Grenze 1 mm) zulässig.
Stumpfnaht, 5 mm Blech, Gruppe B
Grenze 0,05·5 = 0,25 mm. Das liegt nahe an dem, was eine gewöhnliche Schweißnahtlehre auflöst — in Gruppe B auf dünnem Blech ist es sinnvoller, die Kerbe zu verhindern, als hinterher um Zehntelmillimeter zu streiten. Weniger Strom in der Decklage und kurzes Verweilen an den Pendelumkehrpunkten helfen.
Warum die Einbrandkerbe bestimmte Positionen mag
In Querposition (PC) und bei der Kehlnaht in Horizontalposition (PB) läuft das Bad unter seinem Gewicht nach unten, der obere Übergang wird angeschmolzen, aber nicht aufgefüllt. In Steigposition (PF) entsteht die Kerbe meist an beiden Übergängen, wenn der Schweißer in der Mitte der Pendelbewegung beschleunigt und an den Rändern nicht verweilt. Überkopf (PE) sackt die Decklage gern durch und lässt die Übergänge leer. Die Positionsbezeichnungen und ihr Einfluss auf die Parameter stehen auf der Seite zu den Schweißpositionen.

Fehler beim Bewerten und Ausbessern
- Von der Naht statt vom Blech gemessen. Die Tiefe zählt ab der Oberfläche des Grundwerkstoffs. Genullt auf der Raupe ergibt sich eine sinnlose Zahl.
- Mit dem Wurzelrückfall verwechselt. Eine Rinne auf der Wurzelseite, mitten in der Wurzel, ist 515 — andere Formel; in Gruppe C bei 8 mm liegt die Grenze bei 0,8 mm statt 0,5 mm.
- Mit denselben Parametern nachtupfen. Nachschweißen mit dem Strom, der die Kerbe gemacht hat, hinterlässt meist gleich daneben eine neue.
- Schleifen, bis die Rinne weg ist. Das Blech bis zum Kerbgrund abzutragen verringert die Dicke; ob das zulässig ist, entscheiden Zeichnung und Prüfer, nicht die Flex.
- Nicht protokolliert. Auch eine Kerbe „im Rahmen“ wird mit Tiefe eingetragen — bei der nächsten Prüfung sieht man, ob der Prozess wegläuft. Schnell geht das im Generator für das Sichtprüfprotokoll.
Normen und Quellen
Ausgabe der Norm, Abschnitt oder Tabelle und was diese Seite daraus übernimmt. Die Nummern sind mit den Inhaltsverzeichnissen der Normenverlage abgeglichen; die Volltexte vertreiben die Normungsorganisationen.
- EN ISO 5817:2023, Tabelle 1, Nr. 1.7 — die Grenzwerte für durchlaufende und nicht durchlaufende Einbrandkerben (5011, 5012)
- EN ISO 6520-1:2007, Abschnitt 3 — die Ordnungsnummern der Unregelmäßigkeiten und ihre Gruppen
Häufige Fragen
Warum ist eine Einbrandkerbe gefährlich?
Weil sie eine Kerbe ist. Unter ruhender Last trägt die Naht auch mit ihr, unter wechselnder Last beginnt der Ermüdungsriss genau dort. Deshalb sind die Grenzwerte bei dynamisch belasteten Bauteilen enger.
Kann ich sie einfach überschweißen?
Nur nach Vorgabe. Eine dünne Ausbesserungsraupe bringt Wärme ein und kann bei aufhärtenden Stählen mehr schaden als die Kerbe. Bei Arbeiten nach EN 1090 ist die Reparatur geregelt — meist ausschleifen und neu schweißen, nicht einfach darüber.
Wie messe ich die Tiefe?
Mit dem Tiefenmesser der Schweißnahtlehre, genullt auf dem Blech neben der Naht, oder an einem Abdruck aus Silikon. Nach Augenmaß wird die Tiefe regelmäßig überschätzt: was tief aussieht, sind oft zwei Zehntel.
Wie tief darf eine Einbrandkerbe nach ISO 5817 sein?
Das hängt von Bewertungsgruppe und Dicke t ab. Gruppe B: bis 0,05·t, höchstens 0,5 mm; Gruppe C: bis 0,1·t, höchstens 0,5 mm; Gruppe D: bis 0,2·t, höchstens 1 mm — jeweils mit weichem Übergang. Bei 8 mm Blech sind das 0,4, 0,5 und 1 mm. Das gilt für t > 3 mm; bei Blech von 0,5–3 mm ist die Einbrandkerbe in B unzulässig, in C nur kurz bis 0,1·t, in D bis 0,2·t zulässig.
Was unterscheidet die Einbrandkerben 5011, 5012 und 5014?
5011 ist durchlaufend — die Rinne zieht sich ohne Unterbrechung am Nahtübergang entlang. 5012 ist nicht durchlaufend: kurze Stücke, dazwischen ein gesunder Übergang. 5014 ist die Einbrandkerbe zwischen den Lagen, eine Rinne zwischen benachbarten Raupen einer Mehrlagennaht. Die Tiefe von 5011 und 5012 bewertet ISO 5817 mit derselben Formel.
Aktualisiert: