Mangelnder Einbrand in der Wurzel
Die Wurzel der Naht schmilzt gar nicht auf. Die Decklage sieht gut aus, die Maße stimmen, und die Verbindung trägt einen Bruchteil dessen, wofür sie gerechnet wurde. Nummer 402 nach ISO 6520-1 — in den Bewertungsgruppen B und C nicht zulässig. Liegt die Raupe nur an der Fugenflanke oder an der vorherigen Raupe an, ohne mit ihr zu verschmelzen, ist es ein Bindefehler (401) und kein mangelnder Einbrand — siehe Bindefehler.
Kurze Antwort
Mangelnder Einbrand (402 nach ISO 6520-1) ist eine Wurzel, die der Lichtbogen nie erreicht hat; in den Bewertungsgruppen B und C ist er nicht zulässig. Meist liegt es an der Nahtvorbereitung: Steghöhe 1–2 mm bei jedem Verfahren, Spalt 2–4 mm beim E-Hand-Schweißen (Fugenwinkel 60°), 1–3 mm beim MAG (50–60°) und 2–4 mm beim WIG (60–70°). Die Wurzel einer V-Naht an 10 mm Blech schweißt man mit 3,2-mm-Elektrode bei 90–140 A in Wannenlage und achtet auf das Schlüsselloch: Kein Schlüsselloch in der offenen Wurzel heißt kein Einbrand. Die Wurzellage Schritt für Schritt steht weiter unten.
Mangelnder Einbrand oder Bindefehler?
Sie werden in einem Atemzug genannt und sind nicht dasselbe. Ein Bindefehler (401) ist eine Naht, die den Grundwerkstoff berührt, aber nicht aufgeschmolzen hat: die Raupe liegt richtig, die Verbindung fehlt. Mangelnder Einbrand (402) ist eine Wurzel, die der Lichtbogen gar nicht erreicht hat.
Der Unterschied zählt, weil die Abhilfe an verschiedenen Stellen liegt. Der Bindefehler ist eine Frage von Wärme und Technik und wird am Gerät und in der Hand gelöst. Der Einbrand ist überwiegend eine Frage der Geometrie und wird am Zusammenbautisch gelöst, bevor der Lichtbogen brennt. Der andere Fehler hat eine eigene Seite — Bindefehler.
Ungenügende Durchschweißung, Wurzelfehler, mangelnder Einbrand: ein Fehler
Die ISO-6520-1-Liste auf dieser Seite nennt 402 ungenügende Durchschweißung (Wurzelfehler); AWS A3.0 sagt incomplete joint penetration; in der Werkstatt heißt es „die Wurzel ist nicht durch“. Gemeint ist immer dasselbe: Die Naht ist nicht über die volle Dicke aufgeschmolzen, und der ungeschweißte Teil sitzt in der Wurzel.
Die Geometrie entscheidet mehr als der Strom
Bevor du am Strom drehst, sieh nach, was die Naht dem Lichtbogen überhaupt anbietet. Spalt, Steg und Öffnungswinkel entscheiden, ob der Lichtbogen den Grund physisch erreicht. Ein Steg von 3 mm an 6 mm Blech lässt der Wurzellage den halben Querschnitt zum Aufschmelzen — und keine Stromstärke macht das in Zwangslage sicher.
| Dicke s, mm | Nahtvorbereitung | Winkel α | Steghöhe c, mm | Spalt b, mm | Wann |
|---|---|---|---|---|---|
| ≤ 3 … 4 | I-Naht — ohne Anschrägung | — | — | 0–3 | Dünner Werkstoff: den Einbrand gibt der Spalt selbst |
| 3 … 12 | V-Naht | 50–70° | 1–2 | 1–4 | Der Regelfall bei Zugang von einer Seite |
| 12 … 40 | X-Naht (Doppel-V) | 50–60° | 1–3 | 1–3 | Zugang von beiden Seiten: etwa halb so viel Schweißgut wie bei V |
| > 30 | U-Naht | 8–12° | 1–3 | 1–3 | Große Dicke, Zugang von einer Seite; erfordert spanende Bearbeitung |
| > 40 | Doppel-U-Naht | 8–12° | 1–3 | 1–3 | Sehr große Dicke, Zugang von beiden Seiten |
| 5 … 20 | HV-Naht (halbe V-Naht) | 45–55° | 1–3 | 1–3 | T-Stoß mit voller Durchschweißung |
| > 15 | K-Naht (Doppel-HV) | 45–55° | 1–3 | 1–3 | T-Stoß mit voller Durchschweißung, Zugang von beiden Seiten |
| — | Kehlnaht ohne Anschrägung | — | — | 0–2 | Wenn volle Durchschweißung nicht gefordert ist |
Zwei Zahlen aus der Tabelle leisten das meiste. Der Spalt lässt den Lichtbogen in die Naht hinein — schließe ihn mit einer dicken Heftstelle, und mit ihm schließt sich die Wurzel. Der Steg ist das, was die Wurzellage aufschmelzen muss, und er beträgt 1–2 mm. Miss ihn nach: eine brenngeschnittene Kante ist selten die der Zeichnung.

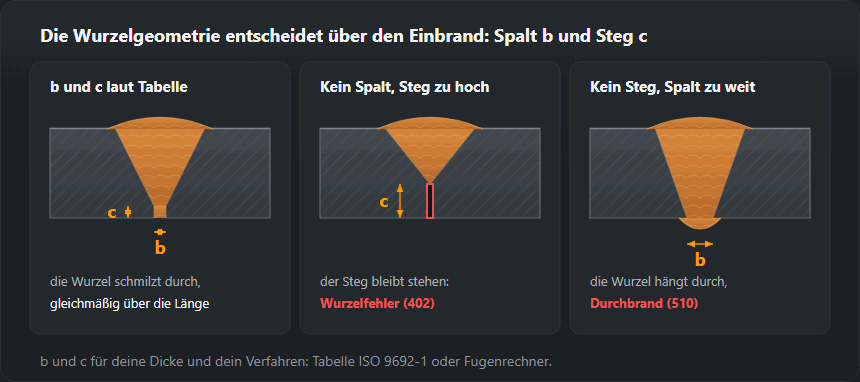
Die Wurzellage Schritt für Schritt
Beispiel: eine V-Naht an 10 mm Blech, einseitig geschweißt; Zahlen aus dem Nahtvorbereitungsrechner.
- Zusammenbau. Steg 1–2 mm bei jedem Verfahren. Stabelektrode (E-Hand): 60° und 2–4 mm Spalt; MAG: 50–60° und 1–3 mm; WIG: 60–70° und 2–4 mm. Den Steg an beiden Enden und in der Mitte messen, den Spalt mit Abstandshaltern einstellen. Schneiden und Säubern der Fuge: Nahtvorbereitung.
- Heften. Jede Heftstelle schrumpft und zieht den Spalt zu, also nach jeder nachmessen. Die Enden der Heftstellen keilförmig anschleifen, sonst lässt die Wurzel beim Überschweißen dort eine ungeschweißte Stelle.
- Wurzelstrom gegen Füllstrom. Fülllagen an 10 mm: 4,0-mm-Elektrode bei 140–180 A (Einstelltabelle E-Hand). Die Wurzel schweißt man meist eine Nummer kleiner, damit die Spitze den Steg erreicht: 3,2 mm bei 90–140 A in Wannenlage, 75–120 A steigend, 70–110 A über Kopf (Stromtabelle mit Positionsfaktoren). Bei MAG läuft die Wurzel im Kurzlichtbogen in den offenen Spalt; die für 8–10 mm genannten 220–280 A sind Füllwerte.
- Winkel. Quer zur Naht bleibt Elektrode oder Brenner auf der Wurzelmitte, damit beide Stege gleich viel Wärme bekommen. Längs wird die Stabelektrode 5–15° aus der Senkrechten schleppend geführt, die Schlacke bleibt hinter dem Bad.
- Schlüsselloch. Eine durchschweißende Wurzel zeigt vorn im Bad ein kleines Loch, in das beide Stege einschmelzen. Halte es gleich groß: Geht es zu, langsamer werden, Lichtbogen kürzen, Spalt prüfen; wird es größer, kommt ein Durchbrand (510). Kein Schlüsselloch bei offener Wurzel heißt keine Durchschweißung.
Neun Ursachen und das Merkmal, das sie unterscheidet
Jede Ursache unten zeigt sich am Blech anders — und genau das sagt dir, welche du vor dir hast. Lies zuerst die mittlere Spalte, dann die dritte.
| Ursache | Woran man es erkennt | Was zu ändern ist |
|---|---|---|
| Der Wurzelspalt hat sich geschlossen | Die Wurzel bleibt über die ganze Länge unverschmolzen, als gleichmäßiges Band und nicht stellenweise | Den Spalt wiederherstellen: kürzere und dichtere Heftstellen, Keile gegen den Schrumpf, von der Mitte nach außen heften |
| Steg zu dick | Die Flanken sind verschmolzen, in der Wurzelmitte steht eine dunkle Linie | Steg 1–2 mm und gemessen, nicht geschätzt. Einen zu dicken vor dem Zusammenbau abschleifen |
| Strom zu niedrig für die Dicke | Schmale, überhöhte Raupe, keilförmiger Einbrand, Schlacke geht schwer ab | Strom auf den Tabellenwert anheben und beim E-Hand für die Wurzellage eine Elektrodengröße höher wählen |
| Schweißgeschwindigkeit zu hoch | Das Bad kommt nicht zum Fließen, der Einbrand wird schmal und unruhig | Langsamer werden, bis das Bad etwa doppelt so breit ist wie der Spalt |
| Öffnungswinkel zu eng | Die Decklage ist in Ordnung, der Lichtbogen erreicht die Wurzel nicht | Auf die Werte nach ISO 9692-1 öffnen — die Nahtvorbereitungstabelle steht weiter oben |
| Elektrode nicht in der Wurzelachse | Eine Flanke verschmolzen, die andere nicht — über die ganze Länge | Auf der Spaltachse führen und das Bad beobachten, nicht den Lichtbogen; am Rohr die Hand öfter umsetzen |
| Langer Lichtbogen beim E-Hand-Schweißen | Die Wurzel ist von oben zugelaufen, aber nicht aufgeschmolzen | Den Lichtbogen etwa einen Elektrodendurchmesser lang halten und in der Wurzel die Elektrode fast anlegen |
| MAG-Kurzlichtbogen an dickem Material | Oben eine saubere Raupe, im Makroschliff eine unberührte Wurzel | Auf Sprühlichtbogen wechseln oder einen Wurzelspalt vorsehen. Der Kurzlichtbogen gehört an dünnes Blech und an eine gespaltene Wurzel |
| Wurzel vor der Gegenlage nicht ausgefugt | Zwischen erster Lage und Gegenlage bleibt ein Spalt mit Schlacke | Die Wurzel vor der Gegenlage bis auf blankes Metall ausfugen oder ausschleifen |
Sechs Fälle: Befund, Ursache, Abhilfe
An den Heftstellen durch, dazwischen nicht
Der Spalt war richtig und ist zugegangen, als die Heftstellen schrumpften: Eine auf 3 mm eingestellte E-Hand-Wurzel, die unter 2 mm gezogen wurde, liegt außerhalb ihres Bereichs. Nach jeder Heftstelle messen, lieber mehr Heftstellen setzen als dickere, und bei Teilen, die immer wieder zugehen, den Spalt mit Keilen offen halten.
Beide Kanten angeschmolzen, dunkle Linie in der Mitte
Ein Steg von 3 mm an 10 mm Blech gegenüber 1–2 mm in der Tabelle — meist eine brenngeschnittene oder von Hand geschliffene Kante, die niemand gemessen hat. Vor dem Zusammenbau auf 1–2 mm schleifen; mehr Strom verbreitert nur das Bad oben.
Ein Steg eingeschmolzen, der andere unberührt
Kantenversatz (507): Der Lichtbogen schmilzt die höhere Kante und geht über die tiefere hinweg. Schon ein Versatz innerhalb der ISO-5817-Grenzen kann den tieferen Steg ungeschweißt lassen. Die Kanten vor dem Heften mit Zwingen oder Keilen fluchten; bleibt die Stufe, den Lichtbogen zur tieferen Seite hin führen.
Dünne, ausgefranste Durchschweißung
Zu schnell geschweißt: Das Bad kommt nicht dazu, auf beide Stege zu laufen. Langsamer werden, bis das Bad etwa doppelt so breit ist wie der Spalt — bei 3 mm Spalt rund 6 mm.
Wurzel überbrückt, Schlacke im Spalt
Die Elektrode ist zu dick für die Fuge, der Lichtbogen brennt auf den Flanken: eine für MAG auf 50° vorbereitete Naht, deren Wurzel mit einer 4,0-mm-Stabelektrode geschweißt wird, die 60° braucht. Eine Nummer größer hilft nur, wenn allein der Strom fehlt und die Spitze noch den Grund erreicht. Die Wurzel mit 3,2 mm schweißen oder die Fuge auf 60° öffnen.
Rohr: unten keine Wurzel
Ein fest liegendes waagerechtes Rohr (5G steigend, PF/PH) ist an den Seiten und oben in Ordnung, aber um sechs Uhr ist die Wurzel ungeschweißt oder zeigt Wurzelrückfall (515). Dort wird über Kopf geschweißt, das Bad sackt weg, der Lichtbogen wird länger. Unten mit dem Überkopfbereich beginnen (3,2 mm: 70–110 A), dort den kürzesten Lichtbogen halten und jedes Ende vor dem Anbinden keilförmig anschleifen — siehe Schweißpositionen am Rohr und Schweißpositionen.
Ihn vor dem Prüfer sehen
Von der Decklage her gar nicht, und darin liegt die ganze Schwierigkeit: eine nicht aufgeschmolzene Wurzel sieht von oben aus wie eine gute Naht. Bleiben die Sichtprüfung der Wurzel von hinten, wo Zugang besteht, der Makroschliff an der Probe und Durchstrahlung oder Ultraschall in der Fertigung.
Am einseitig geschweißten Rohrstoß wird die Wurzellage geprüft, bevor die Fülllagen darüberkommen. Danach kostet das Finden eine Ausfugung.
Die Wurzel prüfen ohne Zugang von hinten
- Endoskop oder Videoskop durch ein offenes Ende oder eine Bohrung: zeigt, ob die Raupe auf ganzer Länge durchgekommen ist, ob sie Rückfall zeigt oder durchgebrannt ist. Die schnellste Prüfung am Rohr vor dem Füllen.
- Durchstrahlung und Ultraschall. Im Film ist der Wurzelfehler eine gerade dunkle Linie in der Nahtmitte; Ultraschall findet ihn und bewertet ihn als Reflektor in der Wurzel.
- Eine absichtlich gebrochene Probenaht. Gleicher Zusammenbau, gleiche Einstellung, dann Bruchprüfung oder Biegeprobe mit der Wurzel außen. Eine ungeschweißte Wurzel reißt beim Biegen auf oder zeigt sich im Bruch als glatter, nicht aufgeschmolzener Streifen.
Was die Norm zulässt
ISO 5817 führt ihn als 402, ungenügende Durchschweißung. In Gruppe B nicht zulässig, in Gruppe C nicht zulässig, und erst in Gruppe D erscheint überhaupt eine Grenze: 0,2·t, höchstens 2 mm. An jedem ernsthaften Bauteil heißt das, es gibt keinen Spielraum — die Naht ist entweder durchgeschweißt oder sie wird repariert. die Bewertungsgruppen nach ISO 5817.
Grenzen für 10 mm
Jede Grenze ist der kleinere Wert aus Formel und Obergrenze. 402: in B und C unzulässig; in D 0,2·t = 2 mm. Wurzelrückfall (515): 0,5, 1,0 und 2,0 mm in B, C und D. Kantenversatz (507): 0,10·t, 0,15·t und 0,25·t, also 1,0, 1,5 und 2,5 mm. Andere Dicken: der ISO-5817-Rechner.
Wenn nur eine Seite zugänglich ist
Rohrleitungen und geschlossene Profile geben keine zweite Chance an der Wurzel, und es gibt drei Antworten. Eine Badsicherung oder ein Stützring macht aus der Wurzel eine Kehlnaht gegen ein Blech statt eines offenen Stoßes. Eine abschmelzende Einlage tut dasselbe und wird Teil der Naht.
Die WIG-Wurzellage, danach mit Stabelektrode oder Fülldraht aufgefüllt, ist am Rohr das Standardverfahren: der WIG-Lichtbogen ist beherrschbar genug, um die Wurzel bewusst zu legen, und die langsame erste Lage zahlt sich dadurch aus, dass sie nicht ausgefugt werden muss. Welche der drei zulässig ist, sagt die Schweißanweisung, nicht die Vorliebe.
Badsicherung und Wurzelausbildung
- Keramische Badsicherung: Kacheln auf Klebeband unter dem Spalt. Sie formen eine glatte Wurzel und werden danach abgenommen.
- Kupferschiene: Das Schweißgut haftet nicht daran, ihre Nut formt die Wurzel. Sie muss satt anliegen — wo sie absteht, fällt das Bad durch.
- Bleibende Stahlunterlage: ein Flachstahl oder Ring, der für immer eingeschweißt wird. Der Lichtbogen muss beide Stege und die Unterlage aufschmelzen; ob die verbleibende Kerbe zulässig ist, entscheidet die Konstruktion.
- Formieren mit Argon bei Edelstahl: Ohne Wurzelschutz oxidiert die Wurzelrückseite, die Raupe wird rau und bröckelig — siehe Edelstahl.
Mangelnden Einbrand ausbessern
Mit Zugang zur Rückseite: entlang des Fehlers ausfugen oder ausschleifen, bis die dunkle Linie verschwunden ist und die Fuge blankes Metall zeigt; nach dem Fugenhobeln die aufgekohlte Schicht abschleifen. Dann eine Kapplage mit Wurzeleinstellung.
Ohne Zugang: die Naht heraustrennen und auf neuer Fuge neu schweißen oder die ganze Naht von der Decklage bis zur Wurzel ausschleifen.
Warum „von oben durchbrennen“ nicht funktioniert: Zwischen Lichtbogen und Wurzel liegen schon mehrere Lagen. Hoher Strom schmilzt deren Oberseite, nicht die Stege, die fast die ganze Blechdicke tiefer liegen, und bringt Einbrandkerben oder einen Durchbrand neben dem Fehler. Die Wurzel bleibt ungeschweißt, nur tiefer vergraben.
Häufige Fragen
Kann ich einen zugegangenen Spalt mit mehr Strom ausgleichen?
Nicht zuverlässig. Ab einem Punkt verbreitert der Mehrstrom das Bad und unterschneidet die oberen Kanten, bevor er den Grund erreicht, und in Steig- oder Überkopflage fällt das Bad zuerst heraus. Der Spalt ist die billigere Abhilfe: einmal beim Zusammenbau eingestellt und beim Schweißen kostenlos.
Im Makroschliff ist eine dunkle Linie — welcher Fehler ist das?
Je nachdem, wo sie verläuft. Entlang der Flanke, auf der Schmelzlinie, ist es ein Bindefehler. Am Grund der Naht, zwischen den beiden Stegen, ist es mangelnder Einbrand. Beide sind in B und C unzulässig; nur 402 hat in D eine Grenze.
Warum tritt er am Rohr auf und vor allem unten?
Weil sich die Position unter der Hand ändert. In 5G und 6G durchläuft dieselbe Hand in einer Lage Überkopf, Steigend und Wannenlage, und das Bad verhält sich in jeder anders. Unten am Rohr, über Kopf, will das Bad von der Wurzel wegsacken — dort muss der Lichtbogen am kürzesten gehalten werden.
Wie wird mangelnder Einbrand ausgebessert?
Mit Zugang zur Rückseite: die Wurzel von dort ausfugen oder ausschleifen, bis blankes Metall kommt und die dunkle Linie verschwunden ist, dann eine Kapplage schweißen. Ohne Zugang: die Naht heraustrennen, neu anfasen und neu schweißen. Eine heißere Lage von oben erreicht keine Wurzel, die unter einer vollen Naht liegt.
Welcher Spalt ist für volle Durchschweißung nötig?
Für eine V-Naht an 10 mm gibt der Nahtvorbereitungsrechner dieser Seite 2–4 mm für Stabelektrode und WIG und 1–3 mm für MAG an, bei einem Steg von 1–2 mm. Der Spalt wird nach dem Heften gemessen, nicht davor.
Wie vermeide ich einen Wurzelfehler?
Steg auf 1–2 mm gemessen, Spalt im Bereich des Verfahrens und nach jeder Heftstelle nachgemessen, Kanten ohne Versatz. Dann eine Elektrode, die bis zum Nahtgrund reicht, der Strom für die Position und ein Schlüsselloch, das vor dem Bad offen gehalten wird.
Aktualisiert: