Falta de penetração na raiz
A raiz da junta não chega a fundir. A face parece boa, as medidas batem certo e a junta aguenta uma fracção do que foi calculada para aguentar. Número 402 na ISO 6520-1 e, nos níveis de qualidade B e C, não é admitida. Se o cordão apenas encosta à parede do chanfro ou ao cordão anterior sem se fundir com eles, trata-se de falta de fusão (401) e não de falta de penetração — veja falta de fusão.
Resposta curta
A falta de penetração (402 na ISO 6520-1) é uma raiz a que o arco não chegou, e não é admitida nos níveis de qualidade B e C. Quase sempre é problema de preparação: talão de 1–2 mm em todos os processos, folga de 2–4 mm em MMA (chanfro de 60°), 1–3 mm em MAG (50–60°) e 2–4 mm em TIG (60–70°). A raiz de um V em chapa de 10 mm faz-se com eléctrodo de 3,2 mm a 90–140 A na posição plana, atento ao olho de fechadura: sem olho de fechadura numa raiz aberta não há penetração. A passagem de raiz passo a passo está mais abaixo.
Falta de penetração ou falta de fusão?
Nomeiam-se juntas e não são a mesma coisa. A falta de fusão (401) é uma soldadura que tocou o metal de base sem o fundir: o cordão está onde deve, a ligação não. A falta de penetração (402) é uma raiz onde o arco nem sequer chegou.
A diferença conta porque a solução está em sítios diferentes. A fusão é uma questão de calor e de técnica, resolve-se na máquina e na mão. A penetração é sobretudo uma questão de geometria e resolve-se na bancada de montagem, antes de o arco acender. O outro defeito tem página própria — a falta de fusão.
Penetração incompleta, falta de penetração na raiz: um só defeito
A lista ISO 6520-1 do site chama à 402 falta de penetração na raiz; a AWS A3.0 diz incomplete joint penetration; na oficina diz-se «a raiz não passou». É sempre a mesma coisa: a junta não foi fundida em toda a espessura e a parte por fundir fica na raiz.
A geometria decide mais do que a corrente
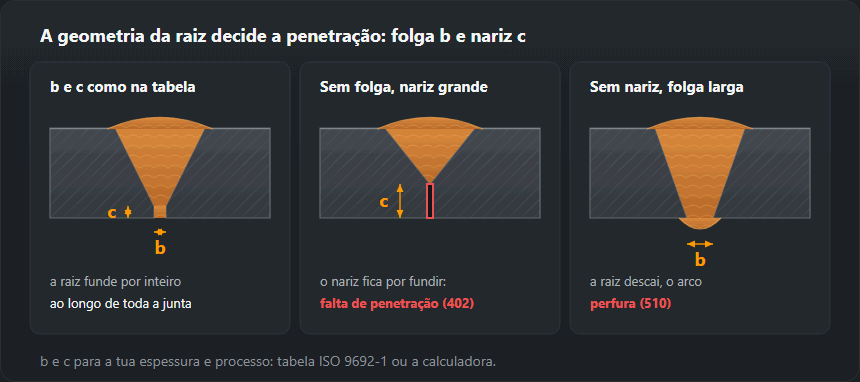
Antes de mexer na corrente, veja o que a junta dá ao arco. Folga, nariz e ângulo do chanfro decidem se o arco chega fisicamente ao fundo. Um nariz de 3 mm em chapa de 6 mm deixa metade da secção para o passe de raiz fundir — e não há amperagem que torne isso fiável em posição.
| Espessura s, mm | Preparação | Ângulo α | Nariz c, mm | Folga b, mm | Quando |
|---|---|---|---|---|---|
| ≤ 3 … 4 | I — sem chanfro | — | — | 0–3 | Material fino: a penetração é dada pela própria folga |
| 3 … 12 | V simples | 50–70° | 1–2 | 1–4 | A opção base quando só há acesso por um lado |
| 12 … 40 | X (duplo V) | 50–60° | 1–3 | 1–3 | Acesso pelos dois lados: cerca de metade do depósito da V |
| > 30 | U simples | 8–12° | 1–3 | 1–3 | Grande espessura com acesso por um lado; exige maquinagem |
| > 40 | Duplo U | 8–12° | 1–3 | 1–3 | Espessura muito grande, acesso pelos dois lados |
| 5 … 20 | Meio V (½V) | 45–55° | 1–3 | 1–3 | Ligação em T com penetração total |
| > 15 | K (duplo chanfro) | 45–55° | 1–3 | 1–3 | Em T com penetração total, acesso pelos dois lados |
| — | Ângulo sem chanfro | — | — | 0–2 | Quando não é exigida penetração total |
Dois números da tabela fazem quase todo o trabalho. A folga é o que deixa o arco descer para dentro da junta: feche-a com um ponto grosso e com ela fecha a raiz. O nariz é o que o passe de raiz tem de fundir, e são 1–2 mm. Meça-o: um bordo de oxicorte raramente é o do desenho.

O passe de raiz passo a passo
Exemplo: junta topo a topo em V em chapa de 10 mm, soldada de um só lado; valores da calculadora de chanfro.
- Montagem. Nariz de 1–2 mm em qualquer processo. Eléctrodo revestido (MMA): 60° e folga de 2–4 mm; MAG: 50–60° e 1–3 mm; TIG: 60–70° e 2–4 mm. Meça o nariz nas duas pontas e ao meio; acerte a folga com espaçadores. Corte e limpeza do chanfro: preparação de juntas.
- Pontos. Cada ponto contrai e fecha a folga, por isso meça depois de cada um. Rebarbe as pontas dos pontos em cunha, senão a raiz deixa um sítio por fundir onde entra neles.
- Corrente de raiz contra enchimento. Passes de enchimento em 10 mm: eléctrodo de 4,0 mm a 140–180 A (tabela de parâmetros MMA). A raiz faz-se normalmente com um eléctrodo uma medida abaixo, para a ponta chegar ao nariz: 3,2 mm a 90–140 A ao baixo, 75–120 A na vertical, 70–110 A ao tecto (tabela de corrente com factores de posição). Em MAG a raiz vai em curto-circuito para uma folga aberta; os 220–280 A indicados para 8–10 mm são valores de enchimento.
- Ângulo. Na transversal, o eléctrodo ou a tocha fica no eixo da raiz, para os dois narizes receberem o mesmo calor. Na longitudinal, o eléctrodo revestido vai arrastado 5–15° em relação à vertical, com a escória atrás do banho.
- Buraco de fechadura. Uma raiz que penetra mostra um pequeno furo à frente do banho, onde fundem os dois narizes. Mantenha-o do mesmo tamanho: se fecha, abrande, encurte o arco e verifique a folga; se cresce, vem aí uma perfuração (510). Sem buraco de fechadura numa raiz aberta não há penetração.
Nove causas e o sinal que as distingue
Cada causa abaixo manifesta-se de maneira diferente no metal, e é isso que lhe diz qual tem. Leia primeiro a coluna do meio e depois a terceira.
| Causa | Que aspecto tem | O que mudar |
|---|---|---|
| A folga na raiz fechou | A raiz fica por fundir em todo o comprimento, como uma banda uniforme e não aos bocados | Repor a folga: pontos mais curtos e mais próximos, cunhas contra a contracção, pontear do meio para fora |
| Nariz demasiado espesso | Os bordos estão fundidos, mas a meio da raiz fica uma linha escura | Nariz de 1–2 mm e medido, não a olho. Se vier espesso, rebaixá-lo antes da montagem |
| Corrente baixa para a espessura | Cordão estreito e convexo, penetração em cunha, a escória sai com dificuldade | Subir a corrente para o valor de tabela; um eléctrodo mais grosso na raiz só ajuda se a ponta ainda chegar ao fundo do chanfro |
| Velocidade de avanço excessiva | O banho não chega a espalhar-se; a penetração sai estreita e irregular | Abrandar até o banho ficar cerca do dobro da largura da folga |
| Ângulo do chanfro demasiado fechado | A parte de cima está bem, mas o arco não chega à raiz | Abrir para os valores da ISO 9692-1 — a tabela de preparação está mais acima na página |
| O eléctrodo não vai no eixo da raiz | Um bordo fundido e o outro não, em todo o comprimento | Seguir o eixo da folga e olhar para o banho, não para o arco; em tubo, reposicionar a mão mais vezes |
| Arco longo no eléctrodo revestido | A raiz fica coberta de metal por cima, mas sem fundir | Manter um arco do diâmetro do eléctrodo e, na raiz, quase apoiar o eléctrodo nos bordos |
| Arco curto MAG em material espesso | Por fora um cordão bonito e, na macrografia, a raiz intacta | Passar a transferência spray ou deixar folga na raiz. O arco curto é para chapa fina e raiz com folga |
| Raiz não escavada antes do passe de fecho | Entre o primeiro passe e o de fecho fica uma fenda com escória | Escavar ou esmerilar a raiz até metal limpo antes do passe de fecho |
Seis casos: sintoma, causa, solução
Penetrada nos pontos, por fundir entre eles
A folga estava certa e fechou quando os pontos contraíram: uma raiz a eléctrodo acertada a 3 mm que desceu abaixo de 2 mm está fora da banda. Meça depois de cada ponto, ponha mais pontos em vez de pontos mais grossos e, nas peças que continuam a fechar, mantenha a folga com cunhas.
Os dois bordos fundidos, linha escura ao meio
Um nariz de 3 mm em chapa de 10 mm contra 1–2 mm na tabela — quase sempre um bordo de oxicorte ou rebarbado à mão que ninguém mediu. Rebarbe-o para 1–2 mm antes da montagem; mais corrente só alarga o banho em cima.
Um nariz fundido, o outro intacto
Desalinhamento linear (507): o arco funde o bordo mais alto e passa por cima do mais baixo. Mesmo um degrau dentro dos limites da ISO 5817 pode deixar o nariz de baixo por fundir. Nivele os bordos com grampos ou cunhas antes de pontear; se o degrau ficar, puxe o arco para o lado baixo.
Penetração fina e irregular
Velocidade alta de mais: o banho não chega a espalhar-se pelos dois narizes. Abrande até o banho ter cerca do dobro da largura da folga — uns 6 mm com folga de 3 mm.
Raiz tapada em ponte, escória na folga
O eléctrodo é grosso de mais para o chanfro e o arco queima nos flancos: uma junta preparada a 50° para MAG e com a raiz feita com eléctrodo revestido de 4,0 mm, que pede 60°. Subir de medida só ajuda quando falta corrente e a ponta ainda chega ao fundo. Faça a raiz com 3,2 mm ou abra o chanfro para 60°.
Tubo: sem raiz em baixo
Um tubo horizontal fixo (5G ascendente, PF/PH) sai bem nos lados e em cima, mas por volta das seis horas a raiz fica por fundir ou côncava (515). Aí solda-se ao tecto, o banho descai e o arco alonga. Comece em baixo com a banda de tecto (3,2 mm: 70–110 A), mantenha aí o arco mais curto e rebarbe cada paragem em cunha antes de ligar — ver posições em tubo e posições de soldadura.
Vê-la antes do inspetor
Pela face não dá, e é aí que está toda a dificuldade: uma raiz que não fundiu parece, vista de cima, uma boa soldadura. Restam a inspecção visual da raiz pelo reverso onde há acesso, a macrografia num provete e a radiografia ou os ultrassons em produção.
Num topo de tubo soldado por um só lado, o passe de raiz inspecciona-se antes de ser tapado pelos de enchimento. Depois, encontrá-la custa uma goivagem.
Verificar a raiz sem acesso pelo verso
- Endoscópio ou videoscópio por uma ponta aberta ou um furo: mostra se o cordão passou em todo o comprimento, se está côncavo ou perfurado. A verificação mais rápida em tubo antes do enchimento.
- Radiografia e ultrassons. No filme, a falta de penetração é uma linha escura recta ao longo do centro do cordão; os ultrassons encontram-na e dimensionam-na como reflector na raiz.
- Um provete partido de propósito. A mesma montagem, os mesmos parâmetros, depois um ensaio de fractura ou uma dobragem com a raiz para fora. Uma raiz por fundir abre na dobragem ou aparece na fractura como uma faixa lisa, não fundida.
O que a norma admite
A ISO 5817 regista-a como 402, falta de penetração. No nível B não é admitida, no nível C não é admitida, e só no nível D aparece um limite: 0,2·t, até 2 mm. Em qualquer estrutura séria isso significa que não há tolerância: ou a junta está penetrada, ou vai a reparação. os níveis de qualidade da ISO 5817.
Limites para 10 mm
Cada limite é o menor entre a fórmula e o tecto. 402: não admitida em B e C; em D 0,2·t = 2 mm. Concavidade da raiz (515): 0,5, 1,0 e 2,0 mm em B, C e D. Desalinhamento linear (507): 0,10·t, 0,15·t e 0,25·t, ou seja 1,0, 1,5 e 2,5 mm. Outras espessuras: a calculadora ISO 5817.
Quando só há um lado
As tubagens e os perfis fechados não dão segunda oportunidade à raiz, e há três respostas. Uma barra ou um anel de suporte transforma a raiz num cordão de ângulo contra uma chapa, em vez de um topo aberto. Um inserto consumível faz o mesmo e passa a fazer parte da soldadura.
O passe de raiz em TIG, cheio depois com eléctrodo revestido ou fio fluxado, é o procedimento habitual em tubo: o arco TIG é controlável o suficiente para assentar a raiz de propósito, e o primeiro passe lento paga-se por não ter de ser goivado. Qual das três é permitida di-lo o procedimento, não a preferência.
Suporte de raiz e formação do cordão
- Suporte cerâmico: pastilhas em fita adesiva por baixo da folga. Formam um cordão liso e tiram-se depois.
- Barra de cobre: a soldadura não pega a ela e o seu sulco dá forma à raiz. Tem de assentar bem — onde se afasta, o banho cai.
- Suporte permanente em aço: uma chapa ou anel fundido para sempre na junta. O arco tem de fundir os dois narizes e o suporte; se o entalhe que fica é aceitável decide o projecto.
- Protecção de raiz com árgon em inox: sem ela a raiz oxida por trás e o cordão sai rugoso e quebradiço — ver aço inoxidável.
Reparar a falta de penetração
Com acesso pelo verso: goivar ou rebarbar ao longo do defeito até a linha escura desaparecer e o sulco mostrar metal limpo; depois da goivagem a arco-ar, rebarbar a camada carburada. Depois um passe de selagem com parâmetros de raiz.
Sem acesso: cortar a junta e soldá-la de novo num chanfro novo, ou rebarbar todo o cordão desde a face até à raiz.
Porque «queimar por cima» não resulta: entre o arco e a raiz já há vários passes. A corrente alta funde a parte de cima deles, não os narizes que estão quase toda a espessura mais abaixo, e junta mordedura ou uma perfuração ao lado do defeito. A raiz continua por fundir, só mais enterrada.
Perguntas frequentes
Posso compensar com corrente uma folga que fechou?
De forma fiável, não. A partir de certo ponto a corrente a mais alarga o banho e morde os bordos de cima antes de chegar ao fundo, e em vertical ou ao tecto o banho cai primeiro. A folga é a solução barata: põe-se uma vez na montagem e não custa nada a soldar.
Tenho uma linha escura na macrografia — que defeito é?
Depende de por onde vai. Ao longo do chanfro, pela linha de fusão, é falta de fusão. No fundo da junta, entre os dois narizes, é falta de penetração. Nenhuma é admitida nos níveis B e C; só a 402 tem limite no nível D.
Porque aparece em tubo e sobretudo em baixo?
Porque a posição muda debaixo da mão. Em 5G e 6G a mesma mão passa, num só passe, por tecto, vertical e horizontal, e o banho comporta-se de modo diferente em cada uma. Em baixo no tubo, a soldar ao tecto, o banho quer descair da raiz — é aí que o arco tem de ir mais curto.
Como se repara a falta de penetração?
Com acesso pelo verso: goivar ou rebarbar a raiz desse lado até metal limpo, até a linha escura desaparecer, e dar um passe de selagem. Sem acesso: cortar a junta, voltar a chanfrar e soldar de novo. Um passe mais quente por cima não chega a uma raiz enterrada debaixo de um cordão completo.
Que folga é precisa para penetração total?
Para um chanfro em V em 10 mm, a calculadora de chanfro do site dá 2–4 mm para eléctrodo revestido e TIG e 1–3 mm para MAG, com um nariz de 1–2 mm. A folga mede-se depois de pontear, não antes.
Como evitar a falta de penetração na raiz?
Nariz medido em 1–2 mm, folga dentro da banda do processo e verificada de novo depois de cada ponto, bordos nivelados. Depois, um eléctrodo que chegue ao fundo do chanfro, a corrente para a posição e um buraco de fechadura mantido aberto à frente do banho.
Actualizado: