Непровар кореня шва
Корінь з’єднання не розплавляється взагалі. Лице має добрий вигляд, розміри сходяться, а з’єднання несе частку того, на що його рахували. Номер 402 за ISO 6520-1 — на рівнях якості B і C не допускається. Якщо валик лише прилягає до стінки розробки або до попереднього валика і не сплавився з ними, це несплавлення (401), а не непровар — див. несплавлення у шві.
Коротка відповідь
Непровар кореня (402 за ISO 6520-1) — це корінь, до якого дуга не дійшла; у класах якості B і C він не допускається. Найчастіше причина в підготовці стику: притуплення 1–2 мм за будь-якого способу, зазор 2–4 мм для MMA (скіс 60°), 1–3 мм для MAG (50–60°) і 2–4 мм для TIG (60–70°). Корінь V-подібного стику на листі 10 мм проварюють електродом 3,2 мм за 90–140 А в нижньому положенні й стежать за «замковою щілиною»: немає щілини на відкритому корені — немає провару. Кореневий прохід по кроках — нижче.
Непровар чи несплавлення?
Їх називають разом, а це не те саме. Несплавлення (401) — шов, який торкнувся основного металу, але не розплавив його: валик там, де треба, з’єднання немає. Непровар (402) — корінь, до якого дуга взагалі не дійшла.
Різниця істотна, бо лікується це в різних місцях. Несплавлення — питання тепла й техніки, розв’язується на апараті та в руці. Непровар здебільшого питання геометрії, і розв’язується він на складальному столі, до того як спалахне дуга. Подробиці — несплавлення і непровар.
Непровар, неповний провар, непровар кореня: один дефект
Перелік ISO 6520-1 на сайті називає 402 непроваром кореня шва; в AWS A3.0 це incomplete joint penetration; у цеху кажуть «корінь не пройшов». Йдеться завжди про одне: стик не проплавлений на всю товщину, і непроплавлена частина сидить у корені.
Геометрія вирішує більше, ніж струм
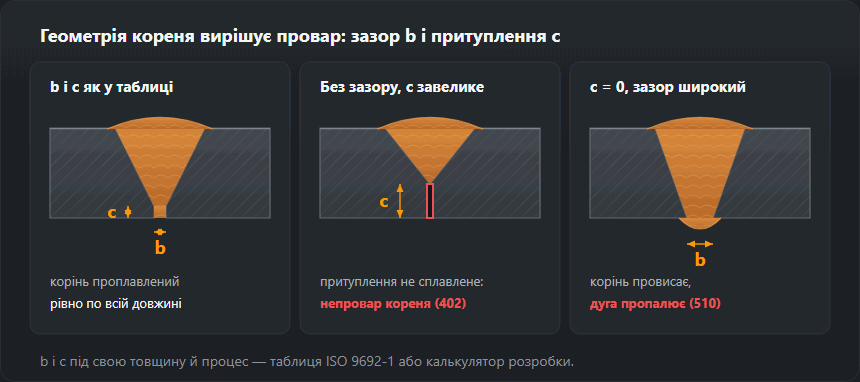
Перш ніж чіпати струм, подивіться, що з’єднання взагалі дає дузі. Зазор, притуплення й кут розробки вирішують, чи дотягнеться дуга до дна фізично. Притуплення 3 мм на листі 6 мм лишає кореневому проходу половину перерізу на проплавлення — і жодними амперами це не зробити надійним у положенні.
| Товщина s, мм | Оброблення | Кут α | Притуплення c, мм | Зазор b, мм | Коли |
|---|---|---|---|---|---|
| ≤ 3 … 4 | I — без оброблення | — | — | 0–3 | Тонкий метал: проплавлення дає сам зазор |
| 3 … 12 | V одностороннє | 50–70° | 1–2 | 1–4 | Основний варіант за доступу з одного боку |
| 12 … 40 | X двостороннє | 50–60° | 1–3 | 1–3 | Доступ з обох боків: майже вдвічі менше наплавлення, ніж у V |
| > 30 | U одностороннє | 8–12° | 1–3 | 1–3 | Велика товщина, доступ з одного боку; потрібна механічна обробка |
| > 40 | 2U двостороннє | 8–12° | 1–3 | 1–3 | Дуже велика товщина, доступ з обох боків |
| 5 … 20 | ½V — скіс однієї кромки | 45–55° | 1–3 | 1–3 | Таврове з’єднання з повним проплавленням |
| > 15 | K — двосторонній скіс однієї кромки | 45–55° | 1–3 | 1–3 | Таврове з повним проплавленням, доступ з обох боків |
| — | Кутовий шов без оброблення | — | — | 0–2 | Коли повне проплавлення не потрібне |
Два числа з таблиці роблять більшу частину роботи. Зазор — це те, що впускає дугу вглиб з’єднання: закрийте його товстою прихваткою, і разом із ним закриється корінь. Притуплення — це те, що кореневому проходу треба проплавити, і воно 1–2 мм. Міряйте: кромка після газового різання рідко така, як на кресленні.

Кореневий прохід по кроках
Приклад: стикове з’єднання з V-подібним обробленням, лист 10 мм, зварювання з одного боку; числа з калькулятора оброблення.
- Складання. Притуплення 1–2 мм для будь-якого способу. Ручне дугове (MMA): 60° і зазор 2–4 мм; MAG: 50–60° і 1–3 мм; TIG: 60–70° і 2–4 мм. Притуплення заміряйте з обох кінців і посередині, зазор виставте на проставках. Різання й зачищення оброблення — підготовка кромок.
- Прихватки. Кожна прихватка сідає і стягує зазор, тому міряйте після кожної. Кінці прихваток зішліфуйте на клин, інакше корінь залишить біля них непроплавлене місце.
- Струм кореня проти струму заповнення. Заповнювальні проходи на 10 мм: електрод 4,0 мм на 140–180 А (таблиця режимів MMA). Корінь зазвичай ведуть електродом на розмір менше, щоб кінчик діставав до притуплення: 3,2 мм на 90–140 А в нижньому положенні, 75–120 А у вертикальному, 70–110 А в стельовому (таблиця струму з коефіцієнтами положення). У MAG корінь іде короткою дугою у відкритий зазор; зазначені для 8–10 мм 220–280 А — це цифри для заповнення.
- Кут. Поперек стику електрод або пальник тримаються осі кореня, щоб обидві кромки отримали однаково тепла. Уздовж — покритий електрод нахилений на 5–15° від вертикалі кутом назад, щоб шлак лишався за ванною.
- «Замкова щілина». Проплавний корінь показує маленький отвір на передньому краю ванни, в який оплавлюються обидва притуплення. Тримайте його одного розміру: закривається — сповільніться, вкоротіть дугу й перевірте зазор; росте — буде пропал (510). Немає отвору при відкритому корені — немає провару.
Дев’ять причин і ознака, за якою їх розрізняють
Кожна причина нижче показує себе на металі по-своєму — саме це й каже, з якою ви маєте справу. Читайте спершу середній стовпець, потім третій.
| Причина | Як виглядає | Що змінити |
|---|---|---|
| Зазор у корені закрився | Корінь не проварено по всій довжині рівною смугою, а не місцями | Відновити зазор: прихватки коротші й частіші, розпірки за усадки, прихоплювати від середини до країв |
| Притуплення більше за норму | Кромки сплавлені, а посередині кореня темна лінія | Притуплення 1–2 мм і міряти, а не «на око». Товсте зняти шліфмашинкою до складання |
| Струм малий для товщини | Шов вузький і опуклий, провар клином, шлак відходить важко | Підняти струм за таблицею, а за MMA взяти в корінь електрод на діаметр більший |
| Швидкість зварювання завелика | Ванна не встигає розлитися, провар вузький і рваний | Уповільнити, доки ванна не стане приблизно вдвічі ширшою за зазор |
| Кут розробки малий | Верх шва в порядку, до кореня дуга не дістає | Розкрити до значень ISO 9692-1 — таблиця розробки вище на сторінці |
| Електрод не по осі кореня | Одна кромка проварена, друга ні — по всій довжині | Вести по осі зазора й дивитися на ванну, а не на дугу; на трубі частіше переставляти руку |
| Довга дуга за MMA | Корінь залито металом згори, але не проплавлено | Тримати дугу завдовжки з діаметр електрода, у корені майже спирати електрод на кромки |
| Коротка дуга MAG на товстому металі | Ззовні гладкий шов, а на макрошліфі корінь не зачеплено | Перейти на струминне перенесення або дати зазор у корені. Коротка дуга — це тонкий лист і корінь із зазором |
| Корінь не вибрано перед підварювальним проходом | Між першим проходом і підваркою лишається щілина зі шлаком | Вистругати або вишліфувати корінь до чистого металу перед підваркою |
Шість випадків: ознака, причина, що робити
Біля прихваток проварено, між ними — ні
Зазор був правильний і закрився, коли прихватки сіли: корінь під електрод, виставлений на 3 мм і стягнутий менше ніж до 2 мм, уже поза діапазоном. Міряйте після кожної прихватки, ставте їх частіше замість того, щоб робити товщими, а на деталях, що вперто сходяться, розклинюйте зазор.
Обидві кромки оплавлені, темна лінія посередині
Притуплення 3 мм на листі 10 мм проти 1–2 мм за таблицею — зазвичай кромка після газового різання або ручного зачищення, яку ніхто не міряв. Зішліфуйте її до 1–2 мм до складання; більший струм лише розширить ванну згори.
Одна кромка оплавлена, інша незаймана
Лінійне зміщення кромок (507): дуга плавить верхню кромку й проходить над нижньою. Навіть зміщення в межах ISO 5817 може залишити нижнє притуплення непроплавленим. Вирівняйте кромки струбцинами або клинами до прихоплення; якщо сходинка лишилася, ведіть дугу ближче до нижнього боку.
Тонкий рваний провар
Надто швидке зварювання: ванна не встигає розтектися на обидва притуплення. Сповільніться, поки ванна не стане приблизно вдвічі ширшою за зазор — при зазорі 3 мм близько 6 мм.
Корінь перекритий містком, у зазорі шлак
Електрод затовстий для оброблення, і дуга горить на скосах: стик оброблений на 50° під MAG, а корінь ведуть покритим електродом 4,0 мм, якому потрібно 60°. Більший діаметр допомагає, лише якщо бракує саме струму, а кінчик досі дістає до дна. Корінь — електродом 3,2 мм або розкрийте оброблення до 60°.
Труба: унизу немає кореня
Неповоротний горизонтальний стик труби (5G на підйом, PF/PH) добрий з боків і згори, але в районі «шостої години» корінь непроварений або ввігнутий (515). Там іде стельове зварювання, ванна відстає донизу, дуга подовжується. Починайте знизу зі стельовим струмом (3,2 мм: 70–110 А), тримайте там найкоротшу дугу й зішліфуйте кожен кратер на клин перед замиканням — див. положення під час зварювання труб і просторові положення.
Побачити раніше за контролера
З лицьового боку — ніяк, і в цьому вся складність: корінь, який не сплавився, згори має вигляд доброго шва. Лишається огляд кореня зі зворотного боку там, де є доступ, макрошліф на зразку та радіографія або ультразвук на виробництві.
На односторонньому трубному стику кореневий прохід оглядають до того, як його закриють заповнювальні. Пізніше пошук обходиться у вибирання кореня.
Як перевірити корінь без доступу зсередини
- Ендоскоп або відеоскоп через відкритий кінець чи отвір: видно, чи пройшов валик по всій довжині, чи немає ввігнутості або пропалу. Найшвидша перевірка на трубі перед заповненням.
- Радіографія і УЗК. На знімку непровар — пряма темна лінія посередині шва; ультразвук знаходить його й оцінює розмір як відбивач у корені.
- Контрольний стик, зламаний навмисно. Те саме складання, той самий режим, потім злам або загин коренем назовні. Непроплавлений корінь розкривається на загині або видно у зламі як гладку неоплавлену смугу.
Що допускає норма
ISO 5817 веде його як 402, непровар. На рівні B не допускається, на рівні C не допускається, і лише на рівні D з’являється межа: 0,2·t, не більше ніж 2 мм. На будь-якій серйозній конструкції це означає, що допуску немає — з’єднання або проварене, або йде в ремонт. рівні якості за ISO 5817.
Межі для 10 мм
Кожна межа — менше з формули й обмеження. 402: не допускається на B і C; на D 0,2·t = 2 мм. Ввігнутість кореня (515): 0,5, 1,0 і 2,0 мм на B, C і D. Лінійне зміщення (507): 0,10·t, 0,15·t і 0,25·t, тобто 1,0, 1,5 і 2,5 мм. Інші товщини — калькулятор ISO 5817.
Коли доступ лише з одного боку
Трубопроводи й замкнені профілі другого шансу на корінь не дають, і відповідей три. Підкладка або підкладне кільце перетворює корінь на кутовий шов по пластині замість відкритого стику. Розплавна вставка робить те саме й стає частиною шва.
Кореневий прохід TIG, який потім заповнюють електродом чи порошковим дротом, — стандарт на трубі: дуга TIG керована настільки, що корінь укладають свідомо, а повільний перший прохід окупається тим, що його не доводиться вибирати. Яке з трьох рішень допустиме, каже технологічна інструкція, а не уподобання.
Підкладки й формування кореня
- Керамічна підкладка: плитки на клейкій стрічці під зазором. Формують гладкий зворотний валик і знімаються після зварювання.
- Мідна підкладка: метал до неї не приварюється, а її канавка формує корінь. Прилягати має щільно — де відходить, ванна провалюється.
- Залишкова сталева підкладка: смуга або кільце, вплавлені назавжди. Дуга має проплавити обидва притуплення й підкладку; чи допустимий залишений нею надріз — рішення конструктора.
- Піддув аргону для нержавійки: без нього корінь зі зворотного боку окиснюється, валик виходить шорстким і пухким — див. нержавна сталь.
Виправлення непровару
З доступом до зворотного боку: строгати або шліфувати вздовж дефекту, поки не зникне темна лінія й у канавці не з’явиться чистий метал; після повітряно-дугової строжки зішліфувати науглецьований шар. Потім підварювальний шов на режимі кореня.
Без доступу: вирізати стик і заварити наново за новим обробленням або прошліфувати весь шов з лиця до самого кореня.
Чому «пропалити згори» не виходить: між дугою й коренем уже лежать кілька проходів. Великий струм плавить їхній верх, а не притуплення, що лежать майже на всю товщину нижче, і додає підріз або пропал поруч із дефектом. Корінь лишається непроплавленим, лише схованим глибше.
Часті питання
Чи можна добрати струмом зазор, який закрився?
Надійно — ні. Вище певної межі зайвий струм розширює ванну й підрізає верхні кромки раніше, ніж доходить до дна, а у вертикальному та стельовому положенні ванна спершу вивалюється. Зазор дешевший: він ставиться один раз на складанні й нічого не коштує під час зварювання.
На макрошліфі темна лінія — який це дефект?
Залежно від того, де вона йде. Уздовж розробки, по межі сплавлення — це несплавлення. На дні з’єднання, між двома притупленнями — це непровар. Обидва не допускаються на рівнях B і C; межа на рівні D є лише в 402.
Чому він вилазить на трубі й переважно знизу?
Бо положення змінюється під рукою. У 5G і 6G та сама рука за один прохід минає стельове, вертикальне й нижнє, і ванна в кожному поводиться інакше. Унизу труби, у стельовому положенні, ванна хоче відійти від кореня — там дугу й треба тримати найкоротшою.
Як виправити непровар?
Якщо є доступ до зворотного боку — вибрати корінь із цього боку строжкою або шліфуванням до чистого металу, поки не зникне темна лінія, і накласти підварювальний шов. Якщо доступу немає — вирізати стик, заново обробити кромки й переварити. Гарячіший прохід згори не дістане до кореня, закритого повним швом.
Який потрібен зазор для повного провару?
Для V-подібного оброблення на 10 мм калькулятор оброблення на сайті дає 2–4 мм для ручного дугового і TIG та 1–3 мм для MAG при притупленні 1–2 мм. Зазор міряють після прихоплення, а не до нього.
Як уникнути непровару кореня шва?
Притуплення заміряне й дорівнює 1–2 мм, зазор у діапазоні для свого способу й перевірений після кожної прихватки, кромки без зміщення. Далі — електрод, що дістає до дна оброблення, струм під положення і «замкова щілина», яку тримають відкритою перед ванною.
Оновлено: