Підготовка кромок під зварювання
Оброблення вирішує, скільки наплавленого металу піде у стик, чи проплавиться корінь і чи не прилипне шов до стінки. Нижче кут, притуплення та зазор на кожну товщину за ISO 9692-1 — і те, що за цими цифрами стоїть.

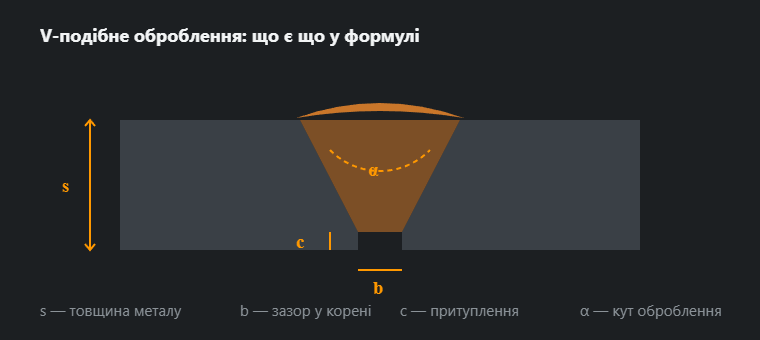
Коротка відповідь
Будь-яку підготовку кромки описують чотири величини:
- s — товщина з’єднуваного металу;
- α — кут оброблення, тобто розкриття;
- c — притуплення, необроблена частина кромки біля кореня;
- b — зазор у корені між деталями.
Вибір зводиться до двох питань: яка товщина і чи є доступ з обох боків. До 3–4 мм кромку не обробляють узагалі, до 12 мм вистачає V, вище — X за двостороннього доступу або U за одностороннього.
Товщина і вид оброблення
| Товщина s, мм | Оброблення | Кут α | Притуплення c, мм | Зазор b, мм | Коли |
|---|---|---|---|---|---|
| ≤ 3 … 4 | I — без оброблення | — | — | 0–3 | Тонкий метал: проплавлення дає сам зазор |
| 3 … 12 | V одностороннє | 50–70° | 1–2 | 1–4 | Основний варіант за доступу з одного боку |
| 12 … 40 | X двостороннє | 50–60° | 1–3 | 1–3 | Доступ з обох боків: майже вдвічі менше наплавлення, ніж у V |
| > 30 | U одностороннє | 8–12° | 1–3 | 1–3 | Велика товщина, доступ з одного боку; потрібна механічна обробка |
| > 40 | 2U двостороннє | 8–12° | 1–3 | 1–3 | Дуже велика товщина, доступ з обох боків |
| 5 … 20 | ½V — скіс однієї кромки | 45–55° | 1–3 | 1–3 | Таврове з’єднання з повним проплавленням |
| > 15 | K — двосторонній скіс однієї кромки | 45–55° | 1–3 | 1–3 | Таврове з повним проплавленням, доступ з обох боків |
| — | Кутовий шов без оброблення | — | — | 0–2 | Коли повне проплавлення не потрібне |
Кут залежить від процесу
Той самий лист під MMA і під MAG обробляють на різний кут, і це не справа звички:
| Процес | Кут оброблення α | Чому |
|---|---|---|
| MMA (111) | 60° | Електрод із покриттям потребує місця, щоб увійти в розробку і щоб відбити шлак |
| MAG (135) | 50–60° | Дуга йде глибше, тому розробку роблять вужчою — менше наплавлення й менша усадка |
| TIG (141) | 60–70° | Пальник широкий і потрібен огляд ванни; вузька розробка загрожує несплавленням |
Різниця виглядає непомітною, але на листі 20 мм зміна кута з 60 на 50 градусів зменшує переріз оброблення приблизно на шосту частину — тобто рівно настільки ж менше наплавлення, газу й часу на кожен метр шва.
ISO 9692-1 охоплює дугове зварювання сталей — з неї цифри вище. -2 стосується зварювання сталей під флюсом, -3 — зварювання алюмінію методами MIG і TIG, -4 — плакованих виробів. В алюмінію кути інші, ніж у сталі, тому переносити ці таблиці на нього — помилка.
Чому це не вільний вибір
Надто вузьке оброблення — це несплавлення по кромці (4011). Електрод не дістає до дна під потрібним кутом, дуга гріє стінку ковзно, метал шва прилягає без з’єднання. Дефект площинний, за ISO 5817 не допускається на жодному рівні якості — і гірше за всі інші видно на знімку.
Надто широке оброблення не безпечніше, а просто дорожче. Переріз росте разом із розкриттям, і кожні зайві десять градусів додають близько шостої частини наплавлення, газу й часу. Разом із наплавленням росте вкладене тепло, а з ним усадка та жолоблення: конструкцію веде тим сильніше, чим більше металу в неї поклали.
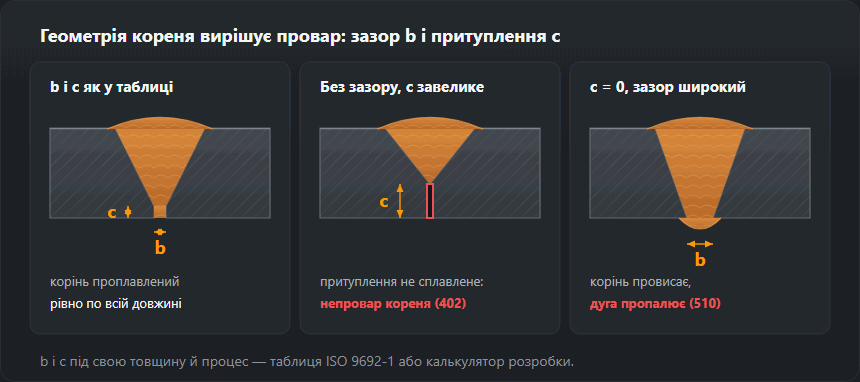
Завеликий зазор закінчується пропаленням (510) або натіком у корені, замалий — непроваром (402): дузі нічим дістати до дна. Тому зазор виставляють під час прихоплення й тримають за шаблоном, а не «на око після зачищення».
Притуплення — те, що рятує корінь від пропалення. Без нього перший прохід пропалює стик, з ним корінь плавиться керовано. Завелике притуплення дає зворотну біду: корінь лишається непроплавленим.

Як готують кромку
Порядок завжди один: різання — зняття грату й перегрітої зони — зачищення — прихоплення з витримкою зазору.
Чистота стосується не лише самого оброблення, а й 20–30 мм обабіч нього. Іржа, фарба, цинк, олива й волога — джерела водню та пор: фарба й олива дають пори одразу, цинк — до того ж високотоксичні дими, а конденсат на холодному листі — часта причина пористості в неопалюваному цеху. Що саме лишає на кромці кожен спосіб різання, показує таблиця нижче.
Оброблення U і 2U виконують механічно — фрезою або кромкорізом. Різаком такого профілю не отримати, а спроба «наблизити» його широкою V з’їдає всю економію, заради якої U і застосовують.
Підготовка кромок під зварювання покроково
Таблиця каже, яким має бути оброблення; порядок нижче — як воно таким стає в цеху. Кожен пропущений крок згодом повертається своїм дефектом, і біля кожного кроку написано, яким саме.
- Прочитати креслення і WPS (технологічну карту). Умовне позначення шва дає форму оброблення, часто й кут, притуплення, зазор; карта — процес і діапазони, що пройшли атестацію. Якщо одне суперечить іншому, зварник працює за картою, а питання йде до технолога. Як читати позначення — позначення швів.
- Вибрати, чим знімати фаску — за металом, товщиною і тим, наскільки точним має бути притуплення (порівняння способів — у наступному розділі).
- Розмітити й різати. Лінію притуплення намітити рисувалкою на кромці до різання: за лінією різак чи болгарка йдуть певніше, ніж «на око».
- Обробити поверхню різу. Зняти оксиди, грат і перегрітий шар до чистого металу. Кут перевірити кутоміром (шаблоном зварника), притуплення — штангенциркулем, на обох кінцях і посередині. Нерівне притуплення дає корінь, який то пропалюється, то не проплавляється.
- Зачистити навколошовну зону — 20–30 мм обабіч оброблення, і зі зворотного боку там, де вийде корінь. Спершу знежирити, потім щітка або круг: щітка по оливі її лише розмазує.
- Зібрати на прихватках. Зазор виставити вставками (шматок дроту або щуп потрібної товщини), прихопити спершу кінці, потім середину і після кожної прихватки міряти зазор знову — кожна прихватка сідає і стягує зазор. Перевірити зміщення кромок: сходинка між листами лишає нижню кромку непроплавленою, про це в статті про непровар кореня.
- Перевірка перед коренем. Зазор по всій довжині, притуплення, чистота, прихватки сточені на клин, щоб корінь по них пройшов, і підігрів, якщо сталь його вимагає, — чи вимагає, скаже калькулятор підігріву.
Чим знімати фаску: газове різання, плазма, лазер, кромкоріз, болгарка
Кут дасть будь-який спосіб. Різниця в тому, що кожен лишає на кромці і скільки роботи лишається до першого проходу.
| Спосіб | Для чого | Що лишається на кромці | Перед зварюванням |
|---|---|---|---|
| Кисневе (газове) різання | Вуглецева й низьколегована сталь, середні й великі товщини. Нержавійку й алюміній не ріже | Окалина, шлак знизу, у сталей з підвищеним вуглецем — підгартована кромка | Зашліфувати до чистого металу; у сталей, що гартуються, оглянути кромку на тріщини |
| Плазма | Будь-який струмопровідний метал, зокрема нержавійка й алюміній | Грат знизу, окиснена чи кольорова поверхня, невеликий скіс різу | Видалити грат, зашліфувати поверхню |
| Лазер | Тонкий і середній лист, точні деталі | Вузька зона термічного впливу; при різанні киснем — тонка оксидна плівка | Зняти оксидну плівку, знежирити |
| Кромкоріз, фрезерування кромки | Довгі прямі кромки, торці труб, оброблення U, нержавійка | Чиста, холодна поверхня з точним кутом і притупленням | Лише знежирити |
| Болгарка (КШМ) | Короткі шви, ремонт, монтаж | Кут і притуплення такі, яка рука її тримала | Перевірити кут шаблоном, стежити за притупленням |
| Повітряно-дугове стругання вугільним електродом | Виборка кореня під підварювання, видалення дефектів | Навуглецьований поверхневий шар і шлак | Зішліфувати поверхневий шар до зварювання |
Чому кромка після газового різання буває твердою: смуга біля різу нагрівається вище температури перетворення, а потім її гартує холодний лист за нею. У S235 це ролі не грає; у сталей з вищим вуглецевим еквівалентом кромка може загартуватися так, що трісне від усадки першого проходу. Тому поверхню й зішліфовують — не для краси.
Підготовка кромок нержавійки й алюмінію
Нержавійці потрібен свій інструмент: круги, напилки й щітки з нержавіючого дроту, які жодного разу не торкалися чорної сталі. Втиснуті в поверхню частинки звичайної сталі згодом іржавіють і лишають руді плями вздовж шва. Кольори мінливості після плазми чи лазера зішліфовують, а на трубах і швах, де важливий бік кореня, піддув аргоном планують до складання, а не після — докладніше в статті про зварювання нержавіючої сталі.
Алюміній вкритий оксидом, що плавиться приблизно при 2050 °C, а сам метал — при 660 °C. Порядок: знежирити розчинником, потім пройти нержавіючою щіткою, якою працюють лише по алюмінію, і варити невдовзі після цього, бо плівка наростає знову. Кути оброблення для алюмінію дає ISO 9692-3, а не таблиця для сталі вище — див. зварювання алюмінію.
Типові помилки підготовки кромок і як вони проявляються
- Фаска знята «на око», притуплення гуляє по довжині — корінь то пропалений, то непроплавлений (402).
- Гостра кромка без притуплення за широкого зазору — пропал (510) і провис кореня.
- Зазор стягнули прихватки — непровар рівно на ділянці між двома прихватками.
- Оброблення надто вузьке для електрода чи пальника — несплавлення по кромці (4011), розібране в статті про несплавлення.
- Грат чи оксид лишили на плазмовому різі — шлакові включення (303) і пори.
- Ґрунт або цинк біля оброблення — пори в шві й отруйний дим біля дуги, див. зварювальний аерозоль.
- Корінь після стругання не зашліфований — пори й включення в підварювальному шві.
- Оброблення вибране за таблицею, а не за доступом — V на деталі, яку можна було перевернути, або X на тій, яку перевернути не можна.
Приклад: лист 20 мм, MAG
За доступу з обох боків таблиця дає X-подібне оброблення: 50–60°, зазор 1–3 мм, притуплення 1–3 мм. Калькулятор оцінює його переріз приблизно в 137 мм², тобто 1,07 кг наплавленого металу на метр. Якщо деталь не перевернути, той самий лист отримує V: близько 240 мм² і 1,88 кг на метр. Кантування деталі заощаджує понад дві п’ятих наплавлення.
Порядок роботи з X: вирізати й обробити обидві фаски, прихопити із зазором близько 2 мм, зварити корінь з першого боку, перевернути, вибрати корінь зі зворотного боку струганням або кругом до здорового металу, а потім заповнювати обидва боки по черзі — кутова усадка одного боку гасить усадку іншого.
Що далі
Конкретні значення під свою товщину, процес і доступ видасть калькулятор добору оброблення — цифри там ті самі, що в таблиці вище. Скільки наплавлення й електродів забере так підготовлений стик, порахує калькулятор витрат електродів. Як оброблення записують на кресленні — позначення швів. Що буває, коли підготовка була поганою — несплавлення й непровар.
Часті питання
З якої товщини обробляють кромки?
При MMA і TIG приблизно з 3 мм, при MAG — з 4 мм: дуга MAG іде глибше й довше обходиться без оброблення. Нижче цієї межі проплавлення забезпечує сам зазор, а оброблення лише додає наплавлення й деформацій.
V чи X при листі 20 мм?
Є доступ з обох боків — X. Вона забирає майже вдвічі менше наплавленого металу, ніж V (на 20 мм — близько 137 проти 240 мм²), і вдвічі зменшує кутову усадку, бо шов лягає симетрично щодо осі листа. Якщо доступ лише з одного боку, лишається V, а на більших товщинах — U: вона знімає ще менше металу, але потребує механічної обробки кромки.
Чим загрожує надто вузьке оброблення?
Несплавленням по кромці — дефектом 4011 за ISO 6520-1. Електрод або пальник не дістає до дна під потрібним кутом, дуга гріє стінку ковзно замість того, щоб її розплавити, і метал шва прилягає до неї без з’єднання. Дефект площинний: на рівнях якості B і C у нього нульовий допуск, а на радіографічному знімку його видно гірше, ніж будь-який інший дефект.
Що входить у підготовку кромок під зварювання?
Чотири речі в такому порядку: форма оброблення та її розміри (кут, притуплення, зазор), обробка поверхні різу (оксиди, грат і перегрітий шар зішліфовані), зачищення 20–30 мм обабіч оброблення і складання — зазор, прихватки, зміщення кромок. Пропуск будь-якої повертається своїм дефектом: несплавленням, непроваром, включеннями чи порами.
Чи можна знімати фаску на нержавійці або алюмінії газовим різаком?
Ні. Кисневе різання працює лише по вуглецевій і низьколегованій сталі; нержавійку й алюміній ріжуть плазмою чи лазером або обробляють механічно. Для нержавійки — лише круги й щітки, що не торкалися чорної сталі.
Чи треба шліфувати кромку після плазмового різання?
Так. Плазма лишає грат знизу й окиснену поверхню; інакше і те, і те йде у ванну включеннями та порами. Зашліфуйте кромку до чистого металу і заразом перевірте шаблоном кут і притуплення.
Оновлено: