Зварювання алюмінію
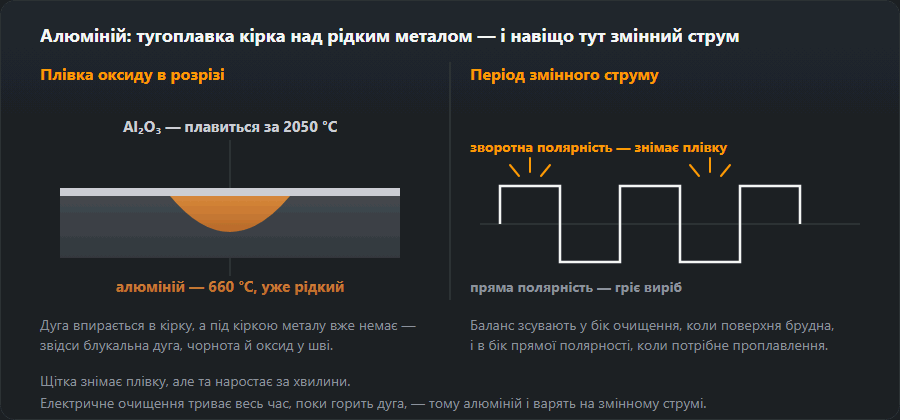
Алюміній плавиться за 660 °C, а його оксидна плівка — за 2050 °C. Уся техніка зварювання алюмінію побудована навколо цієї суперечності: спочатку треба прибрати плівку, і лише потім варити.
Оксидна плівка
Оксид алюмінію утворюється миттєво на повітрі, тугоплавкий і не пропускає дугу до металу. Прибирають його двома способами, і зазвичай застосовують обидва одразу.
- Механічно — нержавіючою щіткою безпосередньо перед зварюванням. Не наждаком: абразив вбиває частинки в м’який метал.
- Дугою — на змінному струмі. У напівперіод зворотної полярності дуга руйнує плівку катодним розпиленням; це і є причина, з якої алюміній варять на AC.
Між зачищенням і зварюванням має минути якомога менше часу: плівка відновлюється за хвилини.
Сталь попереджає про перегрів кольором, алюміній — ні. Він виглядає однаково до самого моменту, коли деталь провалюється. Орієнтуються за блиском ванни та за поведінкою кромки, а на тонкому металі — за часом.

Струм і газ
| Параметр | TIG | MIG |
|---|---|---|
| Рід струму | AC, баланс 30 % очищення | DC, зворотна полярність |
| Газ | Ar 100 %, товстий метал Ar + He | Ar 100 %, від 6 мм Ar + 30 % He |
| Електрод | WZ-8 (білий), кулька на кінці | — |
| Подача | присадка вручну | механізм штовхально-тягнучий |
Гелій піднімає тепловкладення й потрібен на товстому металі: без нього провару не досягти, бо алюміній відводить тепло втричі швидше за сталь. Діаметр вольфраму підбирає калькулятор вольфраму: на змінному струмі він береться із запасом.
Присадка: 4043 чи 5356
| ER 4043 (Si) | ER 5356 (Mg) | |
|---|---|---|
| Плинність | вища, шов гладший | нижча |
| Міцність | нижча | вища |
| Тріщиностійкість | краща | гірша на деяких сплавах |
| Анодування | темніє | колір зберігається |
| Подача в MIG | м’яка, схильна плутатися | жорсткіша, подається рівніше |
Практичне правило: ливарні сплави та серії 6xxx частіше варять 4043, конструкції з 5xxx і все, що піде на анодування, — 5356.
| Властивість | ER 4043 | ER 5356 |
|---|---|---|
| Основа сплаву | Близько 5 % кремнію | Близько 5 % магнію |
| Міцність шва | Нижча | Вища |
| Поведінка ванни | Рідша, легше вкладається | Густіша, потребує впевненішої руки |
| Гарячі тріщини | Краще на сплавах 6xxx | Ризик на 6xxx, добре на 5xxx |
| Після анодування | Темніє, сірий відтінок | Тримає колір матеріалу |
| Подача в MIG | Дріт м’який, схильний до клубків | Жорсткіший, іде рівніше |
| Робота за підвищеної температури | Без обмежень | Не рекомендований вище 65 °C: корозійне розтріскування |
Пори
Пористість — головний дефект алюмінієвих швів, і причина майже завжди водень. Його джерела: волога на кромках і на присадці, олива, оксидна плівка, підсмоктування повітря в пальник. Тому кромки знежирюють, присадку зберігають у сухому місці й не торкаються голими руками, а перед роботою перевіряють щільність газового тракту.
З підігрівом алюмінію обережність потрібна у зворотний бік, ніж зі сталлю. Вище приблизно 120 °C сплави 6xxx втрачають зміцнення, і зона термічного впливу лишається розм’якшеною назавжди — підігрів «про всяк випадок» псує з’єднання, а не рятує його. Посібники Hobart і ESAB з посиланням на AWS D1.2 дають для термозміцнюваних сплавів (і серії 5xxx з магнієм понад 3 %) межу підігріву й міжпрохідної температури 120 °C, причому тримати метал за неї не довше 15 хвилин. І ще: алюміній перед розплавленням не змінює кольору, тому дивляться на ванну, а не на метал.
Який це сплав і яка присадка
Перш ніж обирати дріт, треба знати, що лежить на столі. Перша цифра позначення сплаву говорить про основну добавку, і це визначає присадку сильніше, ніж товщина чи процес.
| Серія | Приклади | Присадка | На що зважати |
|---|---|---|---|
| 1xxx (чистий Al) | 1050, 1200 | 4043 | М’який, легко пропалити |
| 5xxx (Al-Mg) | 5754, 5083 | 5356 | 4043 на сплавах із високим вмістом магнію дає крихкий шов |
| 6xxx (Al-Mg-Si) | 6060, 6082 | 4043 або 5356 | Гарячі тріщини при зварюванні без присадки; знеміцнення ЗТВ |
| Ливарні Al-Si | корпуси, картери | 4043 | Пори з просоченого мастилом лиття |
| 7xxx (Al-Zn) | 7020, 7075 | 7020 — 5356 | 7075 не годиться для дугового зварювання |
Якщо деталь піде на анодування, вибір звужується до 5356 — 4043 темніє до сірого, це видно в порівняльній таблиці вище. Якщо з’єднання працюватиме за температури понад 65 °C, 5356 відпадає через корозійне розтріскування. Коли обидві умови збігаються, рішення ухвалюють разом із виробником присадки.
TIG на змінному струмі по кроках
- Баланс. Відправна точка — близько 30 % очищення, як у таблиці режимів. Більше очищення — ширша матова смуга біля шва й сильніше гріється електрод; менше — глибший провар, але оксид перестає сходити.
- Електрод. WZ-8 із кулькою на кінці або — у нових інверторах — за інструкцією апарата. Діаметр добере калькулятор вольфраму.
- Старт. Підвищений струм на початку, бо алюміній забирає тепло; педаль знімає струм, коли метал прогріється.
- Присадка. Пруток подають на передній край ванни й не виводять із газового захисту — нагрітий кінець прутка окиснюється за секунду.
- Читання шва. Світла матова смуга поруч із валиком — зона очищення, вона має бути. Чорний наліт на валику — ознака бруду, недостатнього очищення або нестачі газу.
Загальні правила процесу — на сторінці про зварювання TIG.
MIG по алюмінію: навіщо тягнучий механізм
Алюмінієвий дріт м’який. Проштовхуваний крізь кілька метрів рукава, він вигинається, плутається біля роликів і йде ривками. Тому в таблиці режимів стоїть штовхально-тягнучий механізм (push-pull), а якщо його немає, застосовують одне із замінних рішень:
- Пальник push-pull — другий мотор у руків’ї тягне дріт, ролики в подавальному механізмі його штовхають. Цехове рішення; при довгих рукавах єдино надійне.
- Spool gun — маленька котушка просто в пальнику, дріт проходить кілька сантиметрів. Зручно при епізодичній роботі.
- Короткий рукав із тефлоновим каналом, ролики U і слабкий притиск — працює з дротом 5356, він жорсткіший; із 4043 більше клопоту.
Струмовий наконечник для алюмінію на розмір більший за дріт, бо дріт розширюється від нагрівання. Пальник ведуть кутом уперед, штовхаючи, а не тягнучи, — тоді газ випереджає ванну. Газ: аргон, а з 6 мм — аргон із 30 % гелію, як у таблиці. Налаштування роликів і каналу описане в статті обслуговування апарата.
Приклад: рама з профілю 6082, 40×40×3
- Сплав 6082 — серія 6xxx, отже присадка 4043, а якщо раму анодуватимуть — 5356.
- Процес. На кілька рам — TIG на змінному, на серію — MIG із push-pull, краще імпульсний.
- Підготовка. Знежирення, нержавіюча щітка лише для алюмінію, зварювання протягом кількох хвилин після зачищення.
- Температура. Без підігріву понад приблизно 120 °C — сплав втрачає зміцнення. Між проходами чекати, доки деталь охолоне.
- Міцність. Зона термічного впливу в 6082 завжди слабша за основний метал — враховувати це має конструктор рами, а не зварник. Масу профілів порахує калькулятор маси алюмінію.
Типові помилки з алюмінієм
- Щітка, якою чистили сталь. Частинки заліза в шві — це корозія та включення.
- Абразивний круг для оброблення кромок. Абразив вбивається в м’який метал — краще фреза або напилок по алюмінію.
- Дріт із котушки, що лежала відкритою в цеху. Гідратований оксид на дроті — це водень у шві й пори.
- Зварювання MIG кутом назад. Ванна виходить з-під газового захисту, шов чорніє.
Часті питання
Чому алюміній варять на змінному струмі?
Через оксидну плівку. У напівперіод зворотної полярності дуга руйнує її катодним розпиленням, у напівперіод прямої — плавить метал. На чистому постійному струмі плівка лишається, і шов виходить із несплавленнями. Виняток — MIG, де очищення забезпечує постійний струм зворотної полярності.
Чим зачищати алюміній перед зварюванням?
Щіткою з нержавіючого дроту, окремою, якою не торкалися сталі. Наждачний круг не підходить: абразив вбивається в м’який метал і потім дає включення у шві. Знежирення — розчинником, який не лишає плівки.
Чому пропалює тонкий алюміній?
Алюміній відводить тепло приблизно втричі швидше за сталь, тому на старті потрібен більший струм, а далі метал прогрівається й починає провалюватися. Звідси прийом: починати з підвищеного струму і знижувати його по ходу, для чого й потрібна педаль або функція зниження струму на пальнику.
4043 чи 5356 для сплаву 6082?
Застосовують обидва. У 4043 рідша ванна, і він краще переносить схильність серії 6xxx до гарячих тріщин; 5356 дає міцніший шов і зберігає колір після анодування. Якщо з’єднання працює понад 65 °C, лишається 4043.
Чи можна варити алюміній напівавтоматом без push-pull?
Можна — на короткому рукаві з тефлоновим каналом, роликами U, слабким притиском і наконечником на розмір більшим за дріт, краще дротом 5356, він жорсткіший. Інший шлях — spool gun із котушкою в пальнику. При довгих рукавах і серійній роботі push-pull — єдине надійне рішення.
Чи можна варити алюміній електродами?
Можна, для ремонту: у каталозі електродів є ОЗА-1, ОЗА-2 та ESAB OK 96.20 (E Al Si 12), усі на DC+. Шлак корозійно активний, його треба ретельно видаляти, а якість шва поступається TIG і MIG, тож для конструкцій їх не використовують.
Оновлено: