Pourquoi l’aluminium se soude autrement que l’acier : conseils TIG et MIG
L’aluminium sanctionne les habitudes prises sur l’acier. Il fond à une température deux fois plus basse mais demande plus de chaleur, il ne prévient pas par un changement de couleur avant de s’effondrer, et il est recouvert d’un oxyde qui fond à trois fois la température du métal.
La couche d’oxyde
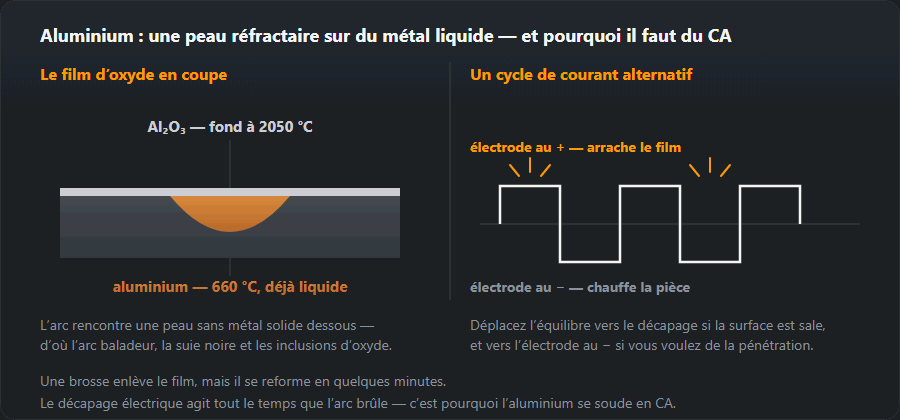
Toute surface d’aluminium porte une couche d’Al₂O₃ qui se reforme en quelques minutes après avoir été enlevée. Elle fond à environ 2050 °C contre 660 °C pour le métal : l’arc rencontre donc une peau réfractaire posée sur un bain déjà liquide en dessous. C’est ce qui provoque l’arc errant, la suie noire dans la soudure et les inclusions d’oxyde.
Deux nettoyages, et les deux sont nécessaires. Mécaniquement : une brosse métallique inox réservée exclusivement à l’aluminium, utilisée juste avant le soudage — pas une heure avant. Électriquement : l’alternance électrode au + du cycle alternatif en TIG arrache la couche de la surface devant l’arc. Ce décapage cathodique est toute la raison pour laquelle l’aluminium se soude au TIG en courant alternatif.

La chaleur, et l’absence d’avertissement
L’aluminium conduit la chaleur environ cinq fois plus vite que l’acier : il évacue la chaleur du joint et un départ à froid ne fond pas. Sur les fortes épaisseurs, un léger réchauffage aide au départ et chasse la condensation — mais pour les alliages 6xxx le plafond est d’environ 120 °C, préchauffage et température entre passes confondus, et pour 15 minutes au plus (limite AWS D1.2 pour les alliages à durcissement structural et les 5xxx à plus de 3 % de Mg, telle que citée par Hobart et ESAB). Au-delà, la ZAT perd définitivement son état de traitement.
Le point qui piège tout le monde : l’aluminium ne rougit pas avant de fondre. L’acier prévient en devenant rouge ; l’aluminium passe de l’apparence du froid à l’effondrement en trou sans rien entre les deux. Le seul avertissement est la surface qui devient brillante et liquide, environ une seconde avant qu’il soit trop tard.
Réglages TIG
Courant alternatif, avec la balance réglée sur plus de temps électrode au − quand on veut de la pénétration et plus de temps électrode au + quand la surface demande du décapage — environ 70/30 est un point de départ normal. La fréquence du courant alternatif resserre le cône de l’arc quand elle monte : 100–120 Hz pour un arc concentré sur les tôles minces.
Tungstène : pur (vert) ou zirconié (blanc) si le poste donne une onde sinusoïdale, car tous deux conservent le bout en boule qui lui convient ; lanthané (bleu) affûté en pointe sur un poste inverter moderne à onde carrée. Diamètre avec une marge par rapport à la valeur en courant continu, car le courant alternatif chauffe plus l’électrode — le calculateur de tungstène en tient compte.
Gaz : argon pur, et en plus grande quantité que sur l’acier — 8–14 l/min — car l’argon doit chasser l’air d’un bain qui s’oxyde instantanément.
Réglages MIG
Argon pur, transfert par pulvérisation axiale ou pulsé, et jamais en court-circuit : le court-circuit sur l’aluminium donne des collages à froid qui ressemblent à une soudure et n’en sont pas.
Le problème de l’alimentation domine tout. Le fil d’aluminium est assez mou pour flamber sous la pression nécessaire pour le pousser dans une torche normale, donc : galets d’entraînement à gorge en U, gaine PTFE, pression de galets minimale, la torche la plus courte avec laquelle vous pouvez travailler, tendue droite. Dès que le travail dépasse l’occasionnel, un pistolet à bobine ou une torche push-pull n’est pas un luxe.
| Paramètre | TIG | MIG |
|---|---|---|
| Type de courant | CA avec env. 30 % de décapage | CC, polarité inverse |
| Gaz | Ar 100 % ; Ar + He sur fortes épaisseurs | Ar 100 % ; à partir de 6 mm Ar + 30 % He |
| Électrode | WZ-8 (blanche), pointe en boule | — |
| Alimentation | baguette d’apport à la main | un dévidoir push-pull |
Porosités
L’hydrogène se dissout facilement dans l’aluminium fondu et presque pas dans l’aluminium solide : tout ce qui s’est dissous pendant le soudage ressort quand la soudure se solidifie. Les sources sont l’humidité en surface, l’huile et l’oxyde hydraté sur le matériau stocké à l’extérieur.
Les parades sont les plus ennuyeuses : dégraisser au solvant, brosser juste avant le soudage, garder la baguette d’apport propre et sèche, et ne pas souder un matériau froid couvert de condensation. Voir aussi les porosités dans les soudures.
ER 4043 ou ER 5356
| ER 4043 (Si) | ER 5356 (Mg) | |
|---|---|---|
| Fluidité | plus élevée, le cordon est plus lisse | plus faible |
| Résistance | plus faible | plus élevée |
| Résistance à la fissuration | meilleure | moins bonne sur certains alliages |
| Anodisation | fonce | la teinte tient |
| Dévidage en MIG | souple, risque de nid d’oiseau | plus rigide, dévidage plus régulier |
| Propriété | ER 4043 | ER 5356 |
|---|---|---|
| Base de l’alliage | Env. 5 % de silicium | Env. 5 % de magnésium |
| Résistance de la soudure | Plus faible | Plus élevée |
| Comportement du bain | Plus fluide, se dépose facilement | Plus raide, demande une main plus régulière |
| Fissuration à chaud | Meilleur sur les alliages 6xxx | Un risque sur 6xxx, bon sur 5xxx |
| Après anodisation | Fonce vers une teinte grise | Garde la couleur du métal de base |
| Dévidage en MIG | Fil mou, sujet au nid d’oiseau | Plus raide, dévide plus régulièrement |
| Service à température élevée | Aucune restriction | Déconseillé au-delà de 65 °C : corrosion sous contrainte |
Quel alliage, et quel métal d’apport
Avant de choisir le fil, il faut savoir ce qu’on a sur l’établi. Le premier chiffre de la désignation de l’alliage donne l’élément d’addition principal, et c’est lui qui décide du métal d’apport plus que l’épaisseur ou le procédé.
| Série | Exemples | Métal d’apport | Points d’attention |
|---|---|---|---|
| 1xxx (Al pur) | 1050, 1200 | 4043 | Mou, se perce facilement |
| 5xxx (Al-Mg) | 5754, 5083 | 5356 | Le 4043 sur les alliages à forte teneur en magnésium donne une soudure fragile |
| 6xxx (Al-Mg-Si) | 6060, 6082 | 4043 ou 5356 | Fissuration à chaud quand on soude sans métal d’apport ; adoucissement de la ZAT |
| Pièces moulées Al-Si | carters, bacs | 4043 | Porosités dues aux pièces moulées imprégnées d’huile |
| 7xxx (Al-Zn) | 7020, 7075 | 7020 — 5356 | Le 7075 ne convient pas au soudage à l’arc |
Si la pièce doit être anodisée, le choix se réduit au 5356 — le 4043 vire au gris, comme le montre le tableau comparatif ci-dessus. Si le joint travaille au-dessus de 65 °C, le 5356 est exclu à cause de la corrosion sous contrainte. Quand les deux conditions s’appliquent à la fois, prenez la décision avec le fabricant du métal d’apport.
TIG en courant alternatif, pas à pas
- Balance. Partez d’environ 30 % de décapage, comme dans le tableau des réglages. Plus de décapage donne une bande dépolie plus large à côté de la soudure et une électrode plus chaude ; moins donne plus de pénétration mais l’oxyde cesse de se soulever.
- Électrode. WZ-8 avec un bout en boule ou, sur les postes inverter plus récents, ce que précise la notice du poste. Le diamètre vient du calculateur de tungstène.
- Amorçage. Courant plus élevé au début, parce que l’aluminium absorbe la chaleur ; la pédale réduit le courant à mesure que la pièce chauffe.
- Métal d’apport. Amenez la baguette sur le bord avant du bain et gardez-la dans la protection gazeuse — un bout de baguette chaud s’oxyde en une seconde.
- Lire la soudure. Une bande brillante dépolie à côté du cordon est la zone de décapage et elle doit être là. De la suie noire sur le cordon signale de la saleté, un décapage insuffisant ou trop peu de gaz.
Les règles générales du procédé sont sur la page soudage TIG.
MIG sur aluminium : pourquoi le push-pull
Le fil d’aluminium est mou. Poussé dans plusieurs mètres de faisceau, il flambe, fait des nids d’oiseau aux galets et avance par à-coups. C’est pourquoi le tableau des réglages indique un dévidoir push-pull, et, quand il n’y en a pas, on recourt à l’un des remplacements :
- Torche push-pull — un second moteur dans la poignée tire le fil pendant que les galets du dévidoir le poussent. La solution d’atelier, et la seule fiable avec de longs faisceaux.
- Pistolet à bobine — une petite bobine dans le pistolet lui-même, de sorte que le fil ne parcourt que quelques centimètres. Pratique pour le travail occasionnel.
- Un faisceau court avec une gaine PTFE, des galets à gorge en U et une tension légère — fonctionne avec le 5356, plus rigide ; le 4043 donne plus de mal.
Le tube contact pour l’aluminium fait une taille de plus que le fil, car le fil se dilate à la chaleur. Soudez en poussant, pas en tirant, pour que le gaz précède le bain. Gaz : argon, et à partir de 6 mm argon avec 30 % d’hélium, comme dans le tableau. Le réglage des galets et de la gaine est traité dans l’entretien du poste à souder.
Exemple chiffré : un cadre en tube carré 6082, 40×40×3
- Alliage 6082 — série 6xxx, donc métal d’apport 4043, ou 5356 si le cadre doit être anodisé.
- Procédé. Pour quelques cadres, TIG en courant alternatif ; pour une série, MIG push-pull, de préférence pulsé.
- Préparation. Dégraisser, brosse inox réservée à l’aluminium seul, et souder dans les quelques minutes qui suivent le nettoyage.
- Température. Préchauffage sans dépasser la limite donnée dans la section sur la chaleur ci-dessus — au-delà, l’alliage perd son état de traitement. Laissez la pièce refroidir entre les passes.
- Résistance. La ZAT du 6082 est toujours plus faible que le métal de base — c’est au concepteur du cadre d’en tenir compte, pas au soudeur. Le poids des profilés vient du calculateur de poids d’aluminium.
Erreurs fréquentes sur l’aluminium
- Une brosse qui a touché de l’acier. Des particules de fer dans la soudure signifient corrosion et inclusions.
- Un disque abrasif pour la préparation des bords. Le grain s’incruste dans le métal mou — utilisez une fraise ou une lime à aluminium.
- Du fil d’une bobine laissée à l’air libre dans l’atelier. L’oxyde hydraté sur le fil, c’est de l’hydrogène dans la soudure et des porosités.
- Tirer la torche MIG. Le bain sort de la protection gazeuse et la soudure noircit.
Questions fréquentes
Pourquoi l’arc se promène-t-il et la soudure est-elle sale ?
À cause de la couche d’oxyde. L’oxyde d’aluminium fond à environ 2050 °C alors que le métal dessous fond à 660 °C : tant que la couche n’est pas enlevée, l’arc travaille sur une peau de céramique posée sur du métal liquide. Brossez avec une brosse inox réservée à cet usage juste avant de souder, et utilisez le courant alternatif en TIG pour l’effet de décapage.
Quel métal d’apport — 4043 ou 5356 ?
Le 4043 (aluminium-silicium) s’écoule bien, se soude plus facilement et convient aux pièces moulées et aux profilés extrudés en 6xxx. Le 5356 (aluminium-magnésium) est plus résistant, prend l’anodisation plus uniformément et se choisit pour la tôle 5xxx et la construction soudée. Si le joint doit être anodisé, le 4043 fonce et le 5356 non.
Le fil fait sans cesse des nids d’oiseau en MIG.
Le fil d’aluminium est mou et ne se pousse pas loin. Utilisez des galets à gorge en U, une gaine PTFE, une pression de galets minimale, la torche la plus courte possible tendue droite — ou un pistolet à bobine ou une torche push-pull, qui est la vraie réponse dès que le travail dépasse l’occasionnel.
4043 ou 5356 pour l’aluminium 6082 ?
Les deux s’emploient. Le 4043 donne un bain plus fluide et tolère mieux la tendance des alliages 6xxx à la fissuration à chaud ; le 5356 donne une soudure plus résistante et garde sa couleur après anodisation. Si le joint travaille au-dessus de 65 °C, il ne reste que le 4043.
Peut-on souder l’aluminium en MIG sans push-pull ni pistolet à bobine ?
Sur un câble court, avec une gaine PTFE, des galets à gorge en U, une tension légère et un tube contact d’une taille au-dessus du fil — idéalement avec du 5356, plus rigide. Sinon, un pistolet à bobine avec la bobine dans le pistolet. Pour les longs faisceaux et le travail en série, le push-pull est la seule réponse fiable.
Peut-on souder l’aluminium à l’électrode enrobée ?
Oui, pour des réparations : le catalogue d’électrodes cite les OZA-1, OZA-2 et ESAB OK 96.20 (E Al Si 12), toutes en courant continu, électrode au +. Le laitier est corrosif et doit être éliminé complètement, et la qualité de la soudure reste en dessous du TIG et du MIG : on ne les emploie donc pas sur des structures.
Mis à jour :