Teintes de revenu autour des soudures inox
Les teintes de revenu sont un mince film d’oxyde qui se forme sur l’inox à côté du cordon. Leur couleur indique la température atteinte en surface : sur un acier 18/8 chauffé à l’air, le paille clair apparaît vers 290 °C, le brun vers 390, le bleu vers 540–600 et le gris au-delà de 700 °C. Sous l’oxyde coloré, la surface a perdu du chrome : à partir du brun, on décape.
Réponse courte
Le paille et le doré sont souvent tolérés ; le brun, le pourpre et le bleu se décapent ; la calamine grise se meule, puis se décape. La quantité de teinte admise est fixée par la spécification du chantier, pas par la couleur elle-même. À l’intérieur des tubes hygiéniques, la référence est l’AWS D18.2, avec dix niveaux de 10 à 25 000 ppm d’oxygène dans le gaz de protection envers ; l’AWS D18.1 refuse le niveau 4 et au-delà à l’état brut de soudage, sauf accord contraire du maître d’ouvrage.
Tableau des teintes de revenu : couleur, température, que faire
Ces couleurs sont des teintes d’interférence d’un oxyde transparent, comme une tache d’huile sur l’eau. Le film s’épaissit avec la température et le temps, et la teinte avance sur l’échelle du paille vers le bleu et le gris.

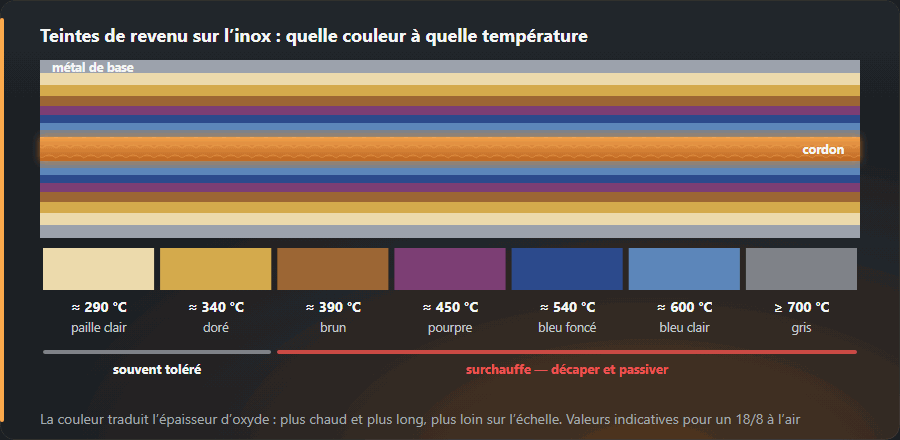
| Teinte | Température | Ce qu’elle signifie | Que faire |
|---|---|---|---|
| paille clair | vers 290 °C | l’oxyde visible le plus mince ; la surface dessous a peu perdu de chrome | souvent toléré ; en agroalimentaire ou en chimie, selon la spécification |
| doré | vers 340 °C | oxyde mince, encore proche du métal nu | souvent toléré ; à retirer si la spécification ou l’aspect l’exigent |
| brun | vers 390 °C | oxyde assez épais pour laisser dessous une couche appauvrie en chrome | décaper à la pâte ou au bain, puis rincer |
| pourpre | vers 450 °C | oxyde plus épais, davantage de chrome tiré de la surface | décaper ; vérifier la protection gazeuse et l’énergie de soudage |
| bleu foncé | vers 540 °C | oxyde épais ; tenue à la corrosion nettement réduite | décaper ; côté racine, améliorer la protection envers |
| bleu clair | vers 600 °C | oxyde très épais après un long maintien à haute température | décaper ; le brossage seul ne suffit pas |
| gris | au-delà de 700 °C | calamine épaisse ; dans un tube sans protection envers, la racine devient noire et granuleuse (racine « brûlée ») | brosser ou meuler la calamine, puis décaper ; une racine brûlée est en général refusée et refaite |
Les températures sont indicatives pour un 18/8 (1.4301, 304) chauffé à l’air. Un chauffage plus long donne la même teinte à plus basse température ; une bonne protection gazeuse la décale dans l’autre sens. Les aciers à autre teneur en chrome se colorent à d’autres températures : ce tableau n’est pas un thermomètre.
Pourquoi les teintes de revenu posent problème
L’inox résiste à la corrosion grâce à son film passif, quelques nanomètres d’oxyde de chrome. Quand la zone du cordon chauffe à l’air, le chrome migre dans l’oxyde coloré qui se forme, et le métal juste dessous en garde moins que le reste de la tôle. C’est là que démarrent la corrosion par piqûres et la corrosion caverneuse, surtout en présence de chlorures : ligne agroalimentaire, piscine couverte, bord de mer. Un cordon propre en apparence mais teinté de brun peut montrer des points de rouille en quelques semaines.
C’est un problème de surface, distinct de la sensibilisation en ZAT (carbures aux joints de grains, voir souder l’acier inoxydable), même si les deux viennent d’un excès de chaleur.
Quelles teintes de revenu sont admises
Il n’existe pas de limite unique. L’ISO 6520-1 donne à la coloration de revenu son propre numéro d’imperfection, le 610 (numéros des imperfections de soudage), mais la quantité admise relève de la spécification du produit ou du contrat. En charpente et en serrurerie, paille et doré restent souvent en place, et l’on décape à partir du brun. Pour les tubes hygiéniques, la référence est une planche photographique :
| Échantillon AWS D18.2 | O₂ dans le gaz envers, ppm | AWS D18.1:2009, brut de soudage |
|---|---|---|
| No. 1 | 10 | acceptable |
| No. 2 | 25 | acceptable |
| No. 3 | 50 | acceptable |
| No. 4 | 100 | refusé, sauf accord entre maître d’ouvrage et fabricant |
| No. 5 | 200 | refusé, sauf accord entre maître d’ouvrage et fabricant |
| No. 6 | 500 | refusé, sauf accord entre maître d’ouvrage et fabricant |
| No. 7 | 1 000 | refusé, sauf accord entre maître d’ouvrage et fabricant |
| No. 8 | 5 000 | refusé, sauf accord entre maître d’ouvrage et fabricant |
| No. 9 | 12 500 | refusé, sauf accord entre maître d’ouvrage et fabricant |
| No. 10 | 25 000 | refusé, sauf accord entre maître d’ouvrage et fabricant |
Les dix échantillons sont des soudures sur tube 316L réalisées avec de plus en plus d’oxygène dans le gaz envers ; le 304L se colore de la même façon. Le niveau admis s’écrit dans la spécification par numéro d’échantillon et non en ppm, car la teinte dépend aussi d’autres facteurs : l’humidité du gaz ou de la surface et les hydrocarbures l’assombrissent, l’hydrogène dans le gaz envers l’éclaircit, et l’état de surface change l’aspect. Dans l’AWS D18.1:1999, la limite était l’échantillon 5 ; l’édition 2009 l’a ramenée à 4. La norme pharmaceutique ASME BPE a utilisé la planche D18.2 jusqu’à l’édition 2009 et dispose depuis 2012 de ses propres planches pour les tubes polis mécaniquement et électropolis.
Éviter les teintes de revenu
- Protéger l’envers. Ar ou N₂+H₂ à 4–8 l/min dans le tube ou derrière la tôle, avec un temps de purge suffisant avant l’amorçage ; sur la planche D18.2, 100 ppm d’oxygène correspondent déjà à l’échantillon 4, au-delà de la limite D18.1. Choix du gaz : choisir le gaz de protection.
- Traînard sur les longs cordons et en TIG sur tôle : le métal chaud derrière le bain reste sous argon.
- Moins de chaleur. Une énergie de soudage plus faible (calcul de l’énergie de soudage) et une température entre passes sous 150 °C rétrécissent la bande colorée.
- Une surface propre. Huile, marqueur et traces de doigts foncent la teinte.
- Post-gaz assez long pour que le cratère refroidisse sous protection.
Enlever les teintes de revenu : décapage et passivation
- Mécaniquement. Une brosse métallique réservée à l’inox, un tampon non tissé ou un disque à lamelles fin enlève la couleur. La couche appauvrie en chrome ne part pas toujours avec, donc là où la corrosion compte, on décape ensuite.
- Décapage. Pâte ou gel sur le cordon, bain ou pulvérisation, en général acide nitrique et acide fluorhydrique, pendant la durée indiquée par le fabricant. Il dissout l’oxyde et la couche appauvrie.
- Nettoyage électrochimique. Pinceau ou tampon avec électrolyte et courant — courant pour les soudures TIG sur surfaces visibles, où la pâte ternirait la finition.
- Rincer abondamment à l’eau pauvre en chlorures ; les résidus d’acide sont eux-mêmes corrosifs.
- Passivation. L’acide nitrique ou citrique (ASTM A967) reforme plus vite le film passif ; à l’air, il se reconstitue seul en quelques heures à quelques jours.
- Contrôler. Une surface mate et homogène, sans liseré irisé ni points de rouille.
Les acides de décapage brûlent et l’acide fluorhydrique est toxique par la peau : gants anti-acide, écran facial, ventilation (équipements de protection du soudeur). L’enchaînement pour l’atelier figure aussi dans souder l’acier inoxydable.
Questions fréquentes
À quelle température l’inox devient-il bleu ?
Sur un 18/8 chauffé à l’air, bleu foncé vers 540 °C et bleu clair vers 600 °C. Le paille clair apparaît vers 290 °C, le brun vers 390. Ce sont des valeurs indicatives : un chauffage plus long donne la même teinte à plus basse température.
Une teinte paille est-elle acceptable ?
En charpente et en serrurerie, en général oui. Pour les tubes hygiéniques, la spécification décide : l’AWS D18.1 accepte à l’état brut de soudage les niveaux 1 à 3 de la planche D18.2. À partir du brun, on décape.
Les teintes de revenu réduisent-elles la tenue à la corrosion ?
Oui. L’oxyde coloré tire le chrome du métal sous-jacent, et cette couche appauvrie se corrode la première, surtout avec des chlorures. Enlever la couleur ne suffit pas : il faut aussi éliminer la couche appauvrie, ce que fait le décapage.
Comment enlever les teintes de revenu sur l’inox ?
Pâte ou gel de décapage sur le cordon (acides nitrique et fluorhydrique), rinçage à l’eau pauvre en chlorures et, si la spécification le demande, passivation à l’acide nitrique ou citrique. Le nettoyage électrochimique fait la même chose sur les soudures TIG visibles sans ternir la finition. Une brosse seule peut laisser la couche appauvrie.
Combien d’oxygène dans le gaz envers pour une racine propre ?
Sur la planche AWS D18.2, 50 ppm correspondent à l’échantillon 3, le dernier que la D18.1 accepte à l’état brut de soudage ; 100 ppm, c’est l’échantillon 4. Protéger l’envers avec Ar ou N₂+H₂ à 4–8 l/min et mesurer l’oxygène avant de souder plutôt que se fier au temps.
Mis à jour :