Barwy nalotowe przy spoinach ze stali nierdzewnej
Barwy nalotowe to cienka warstwa tlenków, która rośnie na stali nierdzewnej obok spoiny. Kolor pokazuje, jak gorąca była powierzchnia: na stali 18/8 w powietrzu barwa jasnosłomkowa pojawia się przy około 290 °C, brązowa przy 390, niebieska przy 540–600, a szara powyżej 700 °C. Pod barwnym tlenkiem powierzchnia straciła chrom, dlatego od brązowej w górę złącze się trawi.
Krótka odpowiedź
Jasnosłomkowa i złota są zwykle do przyjęcia, brązowa, purpurowa i niebieska idą do trawienia, szarą zgorzelinę się szlifuje, a potem trawi. Ile barwy może zostać, ustala specyfikacja zlecenia, a nie sam kolor. Wewnątrz rur higienicznych wzorcem jest AWS D18.2 z dziesięcioma poziomami od 10 do 25 000 ppm tlenu w gazie formującym; AWS D18.1 w stanie po spawaniu odrzuca poziom 4 i wyższe, chyba że inwestor zgodzi się inaczej.
Tabela barw nalotowych: kolor, temperatura, co zrobić
Barwy to kolory interferencyjne przezroczystego tlenku, jak plama oleju na wodzie. Warstwa rośnie z temperaturą i czasem, a kolor przesuwa się po skali od słomkowego ku niebieskiemu i szaremu.

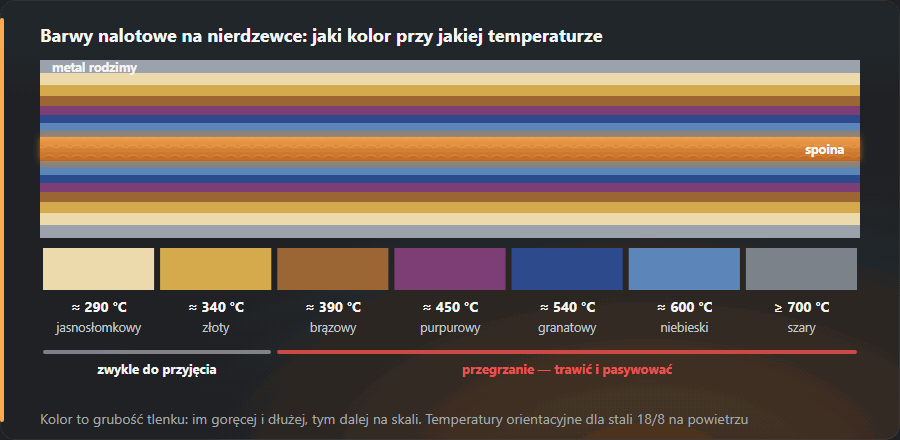
| Barwa | Temperatura | Co oznacza | Co zrobić |
|---|---|---|---|
| jasnosłomkowy | ok. 290 °C | najcieńszy widoczny tlenek; powierzchnia pod nim straciła niewiele chromu | zwykle do przyjęcia; w instalacjach spożywczych i chemicznych — według specyfikacji |
| złoty | ok. 340 °C | cienki tlenek, wciąż blisko gołej powierzchni | zwykle do przyjęcia; usunąć, gdy wymaga tego specyfikacja albo wygląd |
| brązowy | ok. 390 °C | tlenek na tyle gruby, że zostawia pod sobą warstwę zubożoną w chrom | trawić pastą lub w kąpieli, potem spłukać |
| purpurowy | ok. 450 °C | grubszy tlenek, więcej chromu wyciągniętego z powierzchni | trawić; sprawdzić osłonę gazową i energię liniową |
| granatowy | ok. 540 °C | gruby tlenek; odporność korozyjna wyraźnie mniejsza | trawić; po stronie grani poprawić formowanie |
| niebieski | ok. 600 °C | bardzo gruby tlenek po długim czasie w wysokiej temperaturze | trawić; samo szczotkowanie nie wystarczy |
| szary | powyżej 700 °C | gruba zgorzelina; w rurze bez gazu formującego grań robi się czarna i ziarnista („przepalona grań”) | zgorzelinę zeszczotkować lub zeszlifować, potem trawić; przepaloną grań zwykle się wycina i spawa od nowa |
Temperatury są orientacyjne dla stali 18/8 (1.4301, 304) nagrzewanej w powietrzu. Dłuższe grzanie daje ten sam kolor w niższej temperaturze, dobra osłona gazowa przesuwa go w drugą stronę. Stale o innej zawartości chromu barwią się w innych temperaturach, więc tabela nie jest termometrem.
Dlaczego barwy nalotowe szkodzą
Stal nierdzewna jest odporna na korozję dzięki warstwie pasywnej — kilku nanometrom tlenku chromu. Gdy okolica spoiny nagrzewa się w powietrzu, chrom dyfunduje do rosnącego barwnego tlenku, a metal tuż pod nim ma mniej chromu niż reszta blachy. Właśnie tam zaczyna się korozja wżerowa i szczelinowa, zwłaszcza przy chlorkach: na linii spożywczej, na basenie, nad morzem. Czysto wyglądająca spoina z brązowym nalotem potrafi po kilku tygodniach pokazać rdzawe punkty.
To problem powierzchni, czym innym jest uczulenie w SWC (węgliki na granicach ziaren, patrz spawanie stali nierdzewnej), choć oba biorą się z nadmiaru ciepła.
Jakie barwy nalotowe są dopuszczalne
Jednej granicy nie ma. ISO 6520-1 daje barwom nalotowym własny numer niezgodności, 610 (numery niezgodności spawalniczych), ale ile ich wolno zostawić, ustala specyfikacja wyrobu albo zlecenia. W konstrukcjach i balustradach słomkowy i złoty zwykle zostają, od brązowego w górę się trawi. Dla rur higienicznych wzorcem jest tablica zdjęć:
| Wzorzec AWS D18.2 | O₂ w gazie formującym, ppm | AWS D18.1:2009, stan po spawaniu |
|---|---|---|
| No. 1 | 10 | dopuszczalny |
| No. 2 | 25 | dopuszczalny |
| No. 3 | 50 | dopuszczalny |
| No. 4 | 100 | niedopuszczalny, chyba że inwestor i wykonawca uzgodnią inaczej |
| No. 5 | 200 | niedopuszczalny, chyba że inwestor i wykonawca uzgodnią inaczej |
| No. 6 | 500 | niedopuszczalny, chyba że inwestor i wykonawca uzgodnią inaczej |
| No. 7 | 1 000 | niedopuszczalny, chyba że inwestor i wykonawca uzgodnią inaczej |
| No. 8 | 5 000 | niedopuszczalny, chyba że inwestor i wykonawca uzgodnią inaczej |
| No. 9 | 12 500 | niedopuszczalny, chyba że inwestor i wykonawca uzgodnią inaczej |
| No. 10 | 25 000 | niedopuszczalny, chyba że inwestor i wykonawca uzgodnią inaczej |
Dziesięć wzorców to spoiny na rurze 316L wykonane przy rosnącej zawartości tlenu w gazie formującym; 304L barwi się tak samo. Dopuszczalny poziom wpisuje się do specyfikacji numerem wzorca, a nie w ppm, bo kolor zależy też od innych rzeczy: wilgoć w gazie lub na powierzchni i węglowodory go przyciemniają, wodór w gazie formującym rozjaśnia, a chropowatość zmienia wygląd. W AWS D18.1:1999 granicą był wzorzec 5, wydanie 2009 przesunęło ją na 4. Norma farmaceutyczna ASME BPE korzystała z tablicy D18.2 do wydania 2009, a od 2012 ma własne tablice dla rur polerowanych mechanicznie i elektrochemicznie.
Jak nie dopuścić do barw nalotowych
- Formować grań. Ar lub N₂+H₂ w ilości 4–8 l/min wewnątrz rury albo za blachą, z wystarczającym przedmuchem przed zajarzeniem; na tablicy D18.2 już 100 ppm tlenu to wzorzec 4, poza granicą D18.1. Dobór gazu — dobór gazu osłonowego.
- Osłona wleczona przy długich spoinach i przy TIG na blasze: gorący metal za jeziorkiem zostaje pod argonem.
- Mniej ciepła. Mniejsza energia liniowa (kalkulator energii liniowej) i temperatura międzyściegowa poniżej 150 °C (temperatura międzyściegowa) zwężają barwny pas.
- Czysta powierzchnia. Olej, marker i odciski palców przyciemniają nalot.
- Wypływ gazu po spawaniu na tyle długi, żeby krater wystygł pod osłoną.
Jak usunąć barwy nalotowe: trawienie i pasywacja
- Mechanicznie. Szczotka druciana używana tylko do nierdzewki, włóknina albo drobna ściernica listkowa zdejmuje kolor. Warstwa zubożona w chrom nie zawsze przy tym znika, więc tam, gdzie liczy się korozja, potem się trawi.
- Trawienie. Pasta lub żel na spoinę, kąpiel albo natrysk, zwykle kwas azotowy z fluorowodorowym, przez czas podany przez producenta. Rozpuszcza tlenek i warstwę zubożoną.
- Czyszczenie elektrochemiczne. Pędzel lub nakładka z elektrolitem i prądem — typowe dla spoin TIG na powierzchniach widocznych, gdzie pasta zmatowiłaby wykończenie.
- Spłukać obficie wodą o małej zawartości chlorków; resztki kwasu same powodują korozję.
- Pasywacja. Kwas azotowy albo cytrynowy (ASTM A967) szybciej odbudowuje warstwę pasywną; w powietrzu tworzy się ona sama w ciągu godzin lub dni.
- Sprawdzić. Równomiernie matowa powierzchnia bez tęczowego brzegu i bez rdzawych kropek.
Kwasy trawiące parzą, a kwas fluorowodorowy jest toksyczny przez skórę: rękawice kwasoodporne, osłona twarzy, wentylacja (środki ochrony przy spawaniu). Kolejność prac w warsztacie jest też w spawaniu stali nierdzewnej.
Częste pytania
W jakiej temperaturze stal nierdzewna robi się niebieska?
Na stali 18/8 w powietrzu granatowa przy około 540 °C, niebieska przy około 600 °C. Jasnosłomkowa zaczyna się przy około 290 °C, brązowa przy 390. To wartości orientacyjne: dłuższe grzanie daje ten sam kolor w niższej temperaturze.
Czy słomkowy nalot jest dopuszczalny?
W konstrukcjach i balustradach zwykle tak. W rurach higienicznych decyduje specyfikacja: AWS D18.1 dopuszcza w stanie po spawaniu poziomy 1–3 tablicy D18.2. Od brązowego w górę powierzchnię się trawi.
Czy barwy nalotowe obniżają odporność na korozję?
Tak. Barwny tlenek wyciąga chrom z metalu pod sobą, a ta zubożona warstwa koroduje pierwsza, zwłaszcza przy chlorkach. Samo usunięcie koloru nie wystarczy — musi zniknąć też warstwa zubożona, i to właśnie robi trawienie.
Jak usunąć przebarwienia ze stali nierdzewnej po spawaniu?
Pasta lub żel trawiący na spoinę (kwas azotowy z fluorowodorowym), spłukanie wodą o małej zawartości chlorków i, jeśli wymaga tego specyfikacja, pasywacja kwasem azotowym albo cytrynowym. Czyszczenie elektrochemiczne robi to samo na widocznych spoinach TIG bez matowienia. Sama szczotka może zostawić warstwę zubożoną.
Ile tlenu w gazie formującym daje czystą grań?
Na tablicy AWS D18.2 50 ppm odpowiada wzorcowi 3, ostatniemu, który D18.1 dopuszcza w stanie po spawaniu; 100 ppm to wzorzec 4. Formować gazem Ar lub N₂+H₂ w ilości 4–8 l/min i przed spawaniem zmierzyć tlen, zamiast liczyć na czas.
Aktualizacja: