Numery wad spoin wg ISO 6520-1
401, 5011, 2011 — w protokole badań wizualnych, radiograficznych i ultradźwiękowych niezgodność zapisuje się numerem, a nie nazwą. Poniżej pełna tabela w sześciu grupach, z nazwą przy każdym numerze i odesłaniem do artykułu tam, gdzie wada jest opisana szczegółowo.
Krótka odpowiedź
Numery, które najczęściej trafiają do protokołu:
- 100 — pęknięcie, 104 — pęknięcie w kraterze
- 2011 — pojedynczy por, 2012 — porowatość równomierna
- 3041 — wtrącenie wolframu (typowe przy TIG)
- 401 — przyklejenie, 402 — brak przetopu
- 5011 — podtopienie ciągłe
- 507 — przesunięcie liniowe brzegów
- 510 — przepalenie
- 602 — odpryski
Jak czytać numer
Pierwsza cyfra to grupa niezgodności: 1 — pęknięcia, 2 — pustki i pory, 3 — wtrącenia stałe, 4 — przyklejenia i brak przetopu, 5 — nieprawidłowy kształt i wymiary, 6 — pozostałe. Kolejne cyfry uszczegóławiają rodzaj, a ostatnia — miejsce albo postać.
Na przykładzie 5011: 5 — grupa kształtu,
501 — podtopienie, 5011 — podtopienie ciągłe.
Podobnie 1013 to pęknięcie podłużne (101) położone w strefie
wpływu ciepła. Im dłuższy numer, tym dokładniej opisuje, co i gdzie
kontroler zobaczył.

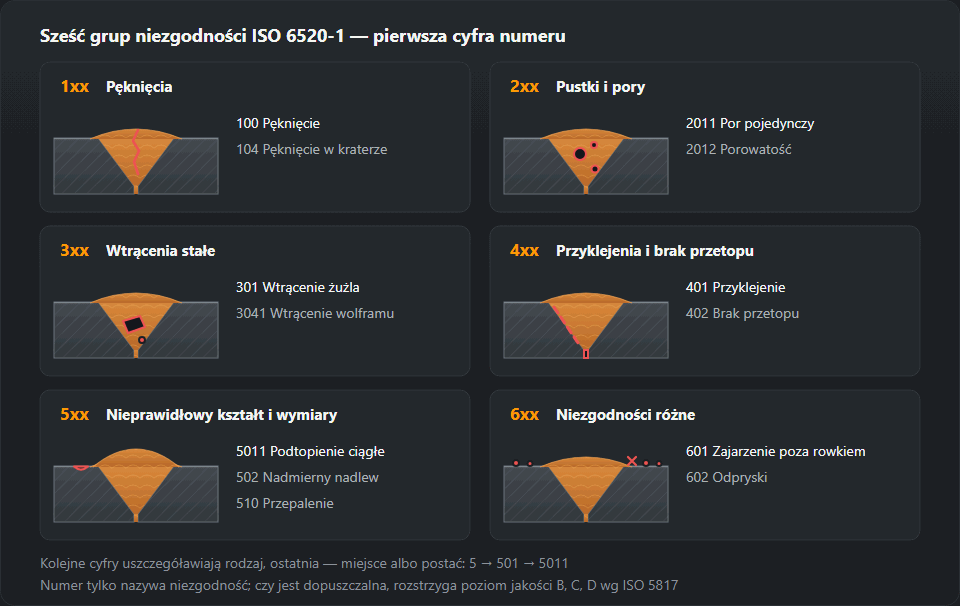
Tabela numerów
1 — Pęknięcia
| Nr | Nazwa niezgodności | Gdzie o tym więcej |
|---|---|---|
| 100 | Pęknięcie | Pęknięcia spoin |
| 101 | Pęknięcie podłużne | Pęknięcia spoin |
| 1011 | Pęknięcie podłużne w spoinie | — |
| 1012 | Pęknięcie podłużne na granicy wtopienia | — |
| 1013 | Pęknięcie podłużne w SWC | — |
| 1014 | Pęknięcie podłużne w materiale rodzimym | — |
| 102 | Pęknięcie poprzeczne | Pęknięcia spoin |
| 103 | Pęknięcia promieniste | — |
| 104 | Pęknięcie w kraterze | Pęknięcia spoin |
| 105 | Grupa pęknięć rozproszonych | — |
| 106 | Pęknięcie rozgałęzione | — |
2 — Pustki i pory
| Nr | Nazwa niezgodności | Gdzie o tym więcej |
|---|---|---|
| 200 | Pustka | — |
| 201 | Pęcherz gazowy | Pory w spoinie |
| 2011 | Por pojedynczy | Pory w spoinie |
| 2012 | Porowatość równomiernie rozłożona | Pory w spoinie |
| 2013 | Porowatość skupiona (gniazdo porów) | Pory w spoinie |
| 2014 | Porowatość liniowa (łańcuch porów) | — |
| 2015 | Pęcherz wydłużony | — |
| 2016 | Pęcherz kanalikowy | Pory w spoinie |
| 2017 | Por powierzchniowy | — |
| 202 | Jama skurczowa | — |
| 2024 | Jama skurczowa w kraterze | — |
3 — Wtrącenia stałe
| Nr | Nazwa niezgodności | Gdzie o tym więcej |
|---|---|---|
| 300 | Wtrącenie stałe | — |
| 301 | Wtrącenie żużla | — |
| 3011 | Wtrącenie żużla liniowe | — |
| 3012 | Wtrącenie żużla pojedyncze | — |
| 3013 | Wtrącenia żużla skupione | — |
| 302 | Wtrącenie topnika | — |
| 303 | Wtrącenie tlenkowe | — |
| 304 | Wtrącenie metaliczne | — |
| 3041 | Wtrącenie wolframu | — |
| 3042 | Wtrącenie miedzi | — |
4 — Przyklejenia i brak przetopu
| Nr | Nazwa niezgodności | Gdzie o tym więcej |
|---|---|---|
| 401 | Przyklejenie (brak wtopienia) | Przyklejenie spoiny |
| 4011 | Przyklejenie na boku rowka | Przyklejenie spoiny |
| 4012 | Przyklejenie międzyściegowe | Przyklejenie spoiny |
| 4013 | Przyklejenie w grani | Przyklejenie spoiny |
| 402 | Brak przetopu (niepełny przetop grani) | Brak przetopu w grani |
5 — Nieprawidłowy kształt i wymiary
| Nr | Nazwa niezgodności | Gdzie o tym więcej |
|---|---|---|
| 500 | Nieprawidłowy kształt | — |
| 501 | Podtopienie | — |
| 5011 | Podtopienie ciągłe | Podtopienie |
| 5012 | Podtopienie przerywane | Podtopienie |
| 5014 | Podtopienie międzyściegowe | Podtopienie |
| 502 | Nadmierny nadlew spoiny czołowej | — |
| 503 | Nadmierna wypukłość spoiny pachwinowej | — |
| 504 | Nadmierny przetop grani | — |
| 505 | Nieprawidłowy kąt przejścia lica | — |
| 506 | Zachodzenie lica na materiał rodzimy | — |
| 507 | Przesunięcie liniowe brzegów | — |
| 508 | Przesunięcie kątowe brzegów | — |
| 509 | Zwis spoiny | — |
| 510 | Przepalenie | — |
| 511 | Niepełne wypełnienie rowka | — |
| 512 | Nadmierna asymetria spoiny pachwinowej | — |
| 513 | Nierówna szerokość spoiny | — |
| 514 | Nierówne lico | — |
| 515 | Wklęśnięcie grani | — |
| 516 | Porowatość grani | — |
| 517 | Zła jakość ponownego zajarzenia | — |
| 520 | Nadmierne odkształcenie | — |
| 521 | Nieprawidłowe wymiary spoiny | — |
| 5211 | Nadmierna grubość spoiny | — |
| 5213 | Niewystarczająca grubość spoiny | — |
6 — Niezgodności różne
| Nr | Nazwa niezgodności | Gdzie o tym więcej |
|---|---|---|
| 600 | Niezgodność inna | — |
| 601 | Zajarzenie łuku poza rowkiem | — |
| 602 | Odpryski | — |
| 603 | Rozdarcie powierzchni po zerwaniu | — |
| 604 | Ślad po szlifowaniu | — |
| 605 | Ślad po dłutowaniu | — |
| 606 | Nadmierne zeszlifowanie | — |
| 610 | Nalot cieplny (przebarwienie) | — |
| 615 | Pozostałości żużla | — |
| 617 | Przesunięcie ściegów przeciwległych | — |
| 618 | Wadliwe sczepienie | — |
ISO 6520-1 ma około dwustu pozycji, w tym takie, które w praktyce nie pojawiają się nigdy. W tabeli są niezgodności trafiające do protokołów VT, RT i UT. Numer spoza listy da się odczytać po samej strukturze: pierwsza cyfra zawsze wskazuje grupę.
Numer nie mówi, czy spoina jest do odrzutu
To najczęstsze nieporozumienie wokół tej normy. ISO 6520-1 tylko nazywa i numeruje — jest słownikiem, a nie kryterium. Ocenę robi ISO 5817, która dla stali dzieli wymagania na trzy poziomy jakości: B (najostrzejszy), C i D. Dla spoin aluminiowych tę samą rolę pełni ISO 10042.
Dlatego ten sam zapis „5011, głębokość 0,4 mm” bywa jednocześnie dopuszczalny i niedopuszczalny: na poziomie D podtopienie tej głębokości przy blasze 6 mm przejdzie, na poziomie B — nie. Poziom jakości wynika z dokumentacji wykonawczej, a nie z uznania kontrolera. Granice dla konkretnej grubości i poziomu przelicza kalkulator dopuszczalnych wad ISO 5817.
Osobna rzecz to wady płaskie — przyklejenia (401) i pęknięcia (100). Mają zerową tolerancję na poziomach B i C nie dlatego, że są duże, lecz dlatego, że działają jak karb: koncentrują naprężenie i rosną przy obciążeniu zmiennym. Pęcherz o tej samej wielkości jest o wiele mniej groźny niż przyklejenie.
Jak te wady wyglądają, skąd się biorą i jak ich uniknąć — katalog wad spoin.
Jak numer zapisuje się w protokole
Sam numer to za mało, żeby ktoś inny odnalazł wadę i ocenił ją tak samo. Kompletny wpis w protokole badań wizualnych albo radiograficznych ma zwykle cztery elementy:
- numer wg ISO 6520-1 — tak szczegółowy, jak pozwala metoda;
- wymiar — głębokość, wysokość, średnica albo długość, w milimetrach;
- położenie — odległość od znacznika początku spoiny, strona (lico, grań), a na rurze — pozycja zegarowa;
- ocena względem poziomu z dokumentacji — zgodne albo niezgodne.
Przykład: „5011; 0,3 mm; 120–180 mm od znacznika A, lico; poziom C — zgodne”. Taki wpis da się sprawdzić po naprawie, porównać z kolejnym badaniem i obronić przy odbiorze. Wpis „podtopienie, drobne” — nie. Gotowy układ protokołu, z numerami i limitami podstawianymi automatycznie, daje generator protokołu badań wizualnych ISO 17637.
Trzy czy cztery cyfry — którego numeru użyć
Numer czterocyfrowy jest dokładniejszy, ale tylko wtedy, gdy metoda pozwala potwierdzić to, co mówi ostatnia cyfra. Kontroler, który na zdjęciu radiograficznym widzi pęknięcie podłużne, ale nie potrafi rozstrzygnąć, czy leży w spoinie (1011), czy na linii wtopienia (1012), wpisuje 101 — a nie zgaduje. Z kolei przy badaniu wizualnym różnicę między porem wewnętrznym (2011) a powierzchniowym (2017) widać od razu: jeśli por jest widoczny okiem, to jest 2017.
Numer trzycyfrowy zakończony zerami (100, 200, 500) oznacza całą grupę. W protokole używa się go rzadko — głównie wtedy, gdy wynik wymaga dalszych badań, a rodzaj niezgodności nie jest jeszcze ustalony.
Która grupa, jaką metodą
Pierwsza cyfra numeru mówi też, jaką metodą wadę się zwykle znajduje:
- grupa 5 i 6 (kształt, odpryski, zajarzenia) — badanie wizualne i spoinomierz, bez aparatury;
- grupa 2 i 3 (pory, wtrącenia) — wewnątrz spoiny widoczne najlepiej na zdjęciu radiograficznym, bo mają objętość;
- grupa 1 i 4 (pęknięcia, przyklejenia, brak przetopu) — wady płaskie; radiografia wykrywa je tylko przy korzystnym ustawieniu, pewniej znajduje je badanie ultradźwiękowe, a na powierzchni — penetracyjne albo magnetyczno-proszkowe.
Dlatego wynik „bez wskazań” po samym badaniu wizualnym nie mówi nic o grupie 4. Różnice w obrazie przyklejenia i braku przetopu na zdjęciu i w ultradźwiękach opisuje strona o braku przetopu i przyklejeniu.
Numery, które najczęściej się myli
- 5011 a 515. Podtopienie leży przy brzegu lica, w materiale rodzimym; wklęśnięcie grani — po stronie przetopu, na środku grani. Limity na poziomie C przy blasze 8 mm: 0,5 wobec 0,8 mm.
- 502 a 504. Nadmierny nadlew dotyczy lica, nadmierny przetop — grani. Oba liczy się od szerokości, ale innymi współczynnikami.
- 511 a 5014. Niepełne wypełnienie rowka to brak metalu na całej szerokości lica poniżej powierzchni blachy; podtopienie międzyściegowe — rowek między sąsiednimi ściegami lica.
- 507 a 508. Przesunięcie liniowe to uskok — brzegi równoległe, ale na różnej wysokości; kątowe — brzegi pod kątem do siebie. Pierwsze mierzy się w milimetrach, drugie w stopniach.
- 104 a 2024. W kraterze może być pęknięcie (104) albo jama skurczowa (2024). Pierwsze jest niedopuszczalne jak każde pęknięcie, drugie ocenia się jak pustkę.
- 3011 a 4012. Liniowe wtrącenie żużla i przyklejenie międzyściegowe dają na zdjęciu podobną ciemną linię. Rozstrzyga ultradźwięk albo zgład — a stawka jest wysoka, bo przyklejenie jest niedopuszczalne na każdym poziomie.
- 601 a 602. Zajarzenie łuku poza rowkiem to ślad łuku na materiale rodzimym, często z zahartowaną warstwą pod spodem; odpryski to przyklejone krople. Pierwsze bywa miejscem startu pęknięcia, drugie zwykle tylko przeszkadza powłoce.
Przykład: od protokołu do oceny
Blacha 8 mm, poziom C, w protokole VT cztery wpisy: 5011 — 0,3 mm; 507 — 1,2 mm; 515 — 0,5 mm; 602. Po kolei:
- 5011: limit 0,1·8 = 0,8, ale pułap 0,5 mm — 0,3 jest zgodne;
- 507: limit 0,15·8 = 1,2 mm — wynik leży dokładnie na granicy, czyli jest zgodny, choć bez zapasu;
- 515: limit 0,1·8 = 0,8 mm — 0,5 jest zgodne;
- 602: ISO 5817 nie podaje dla odprysków wymiaru, o ich usunięciu decyduje zastosowanie — np. wymagania powłoki antykorozyjnej.
Ta sama spoina oceniana na poziomie B odpada dwa razy: na przesunięciu (limit 0,1·8 = 0,8 mm) i na wklęśnięciu grani (0,05·8 = 0,4 mm). Podtopienie 0,3 mm na B jeszcze przechodzi (limit 0,4 mm). Takie przeliczenia robi kalkulator dopuszczalnych wad, a pełną tabelę limitów i wybór poziomu dla wyrobu opisuje strona o poziomach jakości ISO 5817.
Częste pytania
Co znaczy 401 w protokole badań?
Przyklejenie, czyli brak wtopienia: metal spoiny przylega do brzegu rowka albo do poprzedniego ściegu, ale się z nim nie połączył. Uszczegółowienia mówią gdzie: 4011 — na boku rowka, 4012 — między ściegami, 4013 — w grani.
Czym różni się 401 od 402?
401 to przyklejenie — powierzchnie się stykają, lecz nie są zespolone. 402 to brak przetopu — grań nie została przetopiona na całej wymaganej głębokości i po prostu brakuje w niej metalu. Obie są wadami płaskimi, obie źle widać na zdjęciu radiograficznym i obie zwykle mają zerową tolerancję na poziomie jakości B.
Czy numer ISO 6520-1 mówi, że spoina jest do odrzutu?
Nie. ISO 6520-1 tylko nazywa i numeruje niezgodność, nie ocenia jej. O tym, czy dana wada jest dopuszczalna, decyduje poziom jakości B, C albo D wg ISO 5817, a przy spoinach aluminiowych — ISO 10042. Ta sama wada 5011 bywa dopuszczalna na poziomie D i niedopuszczalna na B.
Co oznacza wada spawalnicza 2011?
Pojedynczy por — kulisty pęcherz gazowy wewnątrz spoiny. Gdy por wychodzi na powierzchnię, zapisuje się go jako 2017. W kalkulatorze tego serwisu to dwie osobne pozycje: por 2011 na poziomie C — 0,3·t, najwyżej 4 mm (przy blasze 8 mm 2,4 mm), por powierzchniowy 2017 — 0,2·t, najwyżej 2 mm (1,6 mm), a na poziomie B jest on niedopuszczalny. Skupiska (2013) i łańcuchy porów (2014) ocenia się osobno.
Czym różnią się 5011 i 5012?
Oba to podtopienie (501). 5011 jest ciągłe — biegnie wzdłuż brzegu lica bez przerw, 5012 jest przerywane — krótkie odcinki z nienaruszonym brzegiem pomiędzy. ISO 5817 ocenia głębokość obu tym samym wzorem, np. na poziomie C 0,1·t, najwyżej 0,5 mm.
Czym ISO 6520-1 różni się od ISO 6520-2?
Część 1 klasyfikuje niezgodności spoin wykonanych spawaniem, a więc łukowo, gazowo, wiązką — wszystkim, co opisuje ta tabela. Część 2 dotyczy zgrzewania, na przykład zgrzein punktowych i doczołowych, i ma własne numery. Numeru z jednej części nie przenosi się do drugiej.
Aktualizacja: