Pory w spoinie: przyczyny i jak się ich pozbyć
Numer 2011 wg ISO 6520-1. Najczęstsza wada, a przy tym najlepiej diagnozowalna: po rozmieszczeniu i kształcie porów niemal zawsze widać, co dokładnie poszło nie tak — gaz, wilgoć czy przygotowanie.
Skąd bierze się gaz w spoinie
Ciekły metal rozpuszcza gazy wielokrotnie chętniej niż stały. Przy krzepnięciu rozpuszczalność gwałtownie spada, gaz się wydziela — i jeśli spoina zastygła szybciej, niż pęcherzyk zdążył wyjść, zostaje w środku.
Źródła gazu są trzy i wszystkie da się usunąć:
- Wilgoć — w otulinie elektrody, na krawędziach, w wężu, w butli. Daje wodór, a wodór grozi nie tylko porami, ale i pęknięciami zimnymi.
- Zanieczyszczenia — olej, farba, rdza, grunt, ślady markera, cynk. Przy nagrzewaniu rozkładają się z wydzieleniem gazu.
- Powietrze — wchodzi tam, gdzie osłona gazowa nie działa: przeciąg, zapchana dysza, za duży wylot, za długi łuk.
Po wyglądzie porów widać przyczynę

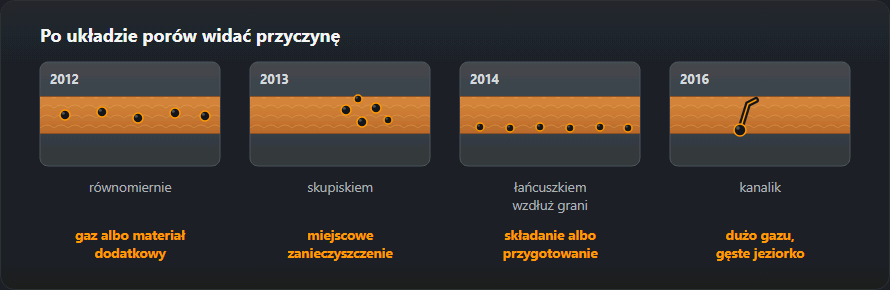
| Jak wygląda | Co to znaczy | Co sprawdzić najpierw |
|---|---|---|
| Równomiernie na całej długości spoiny | Stałe źródło: gaz albo materiał dodatkowy | Przepływ gazu, skład mieszanki, wilgoć w elektrodach |
| Skupiskami w pojedynczych miejscach | Miejscowe zanieczyszczenie | Czyszczenie krawędzi, resztki farby i gruntu |
| Łańcuszkiem wzdłuż grani | Problem w składaniu albo w przygotowaniu | Odstęp, próg, rdza w rowku |
| Pojedyncze duże, na początku spoiny | Brak przedmuchu gazem | Pre-flow 0,5–2 s, przedmuchać wąż po zmianie butli |
| Na końcu spoiny, w kraterze | Brak wydmuchu po zakończeniu | Post-flow ≈ 1 s na każde 10 A prądu |
| Kanaliki wychodzące na powierzchnię | Dużo gazu, jeziorko gęste | Zwolnij, podnieś energię liniową, wysusz materiał |
MMA: co daje pory
- Zawilgocona otulina. Elektrody zasadowe nabierają wody w kilka godzin od otwarcia opakowania. Suszenie — 300–350 °C przez 2 godziny; szczegóły w artykule o rodzajach otuliny.
- Długi łuk. Trzymaj go mniej więcej na średnicę elektrody: im dłuższy, tym więcej powietrza wciąga do jeziorka.
- Dmuch magnetyczny. Łuk odchodzi w bok, osłona się rwie. Pomaga przełożenie zacisku masy i spawanie od strony masy.
MIG/MAG: co daje pory
- Dysza zapchana odpryskami. Najczęstsza przyczyna. Czyścić i spryskiwać środkiem antyodpryskowym regularnie, a nie „jak już całkiem”.
- Przepływ gazu. Orientacyjnie litry na minutę odpowiadają średnicy dyszy w milimetrach. Powyżej 20 l/min robi się gorzej, nie lepiej.
- Długi wylot drutu. Dysza oddala się od jeziorka, strefa osłonięta się przesuwa. Trzymać 10–15 mm.
- Ocynk i grunt. Cynk wrze w 907 °C, czyli wprost w jeziorku. Krawędzie oczyszcza się do czystego metalu na co najmniej 25 mm w każdą stronę.
- Nieszczelny wąż. Zasysanie powietrza przez pęknięcie daje pory przy formalnie poprawnym przepływie. Sprawdza się wodą z mydłem.
TIG: co daje pory
- Brudne spoiwo. Pręt bierze się czystymi rękawicami i przeciera; odcisk palca to już tłuszcz.
- Brak osłony grani. Na rurach nierdzewnych grań utlenia się od środka — potrzebny argon do wnętrza rury.
- Krótki wypływ końcowy. Orientacyjnie sekunda na każde 10 A. Niebieski albo czarny wolfram to objaw wprost.
- Zanieczyszczony argon. Resztki poniżej 10–15 bar lepiej nie używać do złączy odpowiedzialnych.
Co zrobić, gdy spoina już jest porowata
- Ustalić granice wadliwego odcinka — wzrokowo, a przy wątpliwości badaniem penetracyjnym.
- Wybrać metal szlifierką albo wyciąć do czystego materiału, z zapasem 15–20 mm poza granice wady.
- Oczyścić, odtłuścić i osuszyć krawędzie.
- Usunąć przyczynę — inaczej powtórzy się dokładnie to samo.
- Spawać od nowa na parametrach z instrukcji, w razie potrzeby z podgrzewaniem.
- Skontrolować ponownie.
Połóż krótki ścieg na czystej płytce tymi samymi parametrami. Jeśli pory zniknęły — problem tkwi w przygotowaniu albo w materiale podstawowym. Jeśli zostały — przyczyna jest w gazie, materiale dodatkowym albo w sprzęcie.
Rodzaje porów i ich numery w protokole
W protokole badań pory nie są „porami”, tylko konkretnymi numerami ISO 6520-1. Każdy numer podpowiada przyczynę:
- 2011 — por pojedynczy. Kulisty, wewnątrz spoiny. Pojedynczy por bywa przypadkiem, np. kropla z zanieczyszczonej dyszy.
- 2012 — porowatość równomierna. Pory rozsiane po całej długości: stałe źródło gazu, najczęściej osłona.
- 2013 — gniazdo porów. Skupisko w jednym miejscu: miejscowe zanieczyszczenie albo miejsce zajarzenia i przerwania łuku.
- 2014 — łańcuch porów. Pory w linii wzdłuż osi spoiny, często w grani albo na granicy ściegów.
- 2016 — pęcherz kanalikowy. Wydłużony „robak” — gaz uchodzący przez krzepnący metal, zwykle przy zimnym jeziorku albo wilgoci.
- 2017 — por powierzchniowy. Otwarty na zewnątrz; typowy przy ocynku, farbie i silnym przeciągu.
Pełną listę z pozostałymi pustkami znajdziesz w tabeli numerów wad ISO 6520-1.
Ile porów dopuszcza ISO 5817
Pory to wada z najłagodniejszymi limitami — ale limity są. Dla pojedynczego pora kalkulator serwisu liczy dopuszczalną średnicę ze wzoru od grubości t, z pułapem:
- poziom B: 0,2·t, najwyżej 3 mm;
- poziom C: 0,3·t, najwyżej 4 mm;
- poziom D: 0,4·t, najwyżej 5 mm.
Przy blasze 6 mm daje to 1,2, 1,8 i 2,4 mm, przy 10 mm — 2,0, 3,0 i 4,0 mm, a od 20 mm limity stoją na pułapach 3, 4 i 5 mm. Poza pojedynczym porem norma ocenia osobno gniazda, łańcuchy i łączną powierzchnię porów na rzucie spoiny — spoina bez ani jednego „za dużego” pora może więc odpaść, bo porów jest za dużo. Konkretną wartość dla swojej grubości sprawdzisz w kalkulatorze dopuszczalnych wad ISO 5817.
Te trzy limity dotyczą pora wewnątrz spoiny (2011). Por powierzchniowy (2017) ma w ISO 5817 osobną, ostrzejszą pozycję: na poziomie B jest niedopuszczalny, na C wolno 0,2·t, najwyżej 2 mm — i to tylko przy grubości powyżej 3 mm, na D 0,3·t, najwyżej 3 mm. Przy blasze 10 mm daje to kolejno: odrzut, 2,0 i 3,0 mm. Właśnie ten wiersz stosuje się przy badaniu wizualnym, bo okiem widać tylko pory otwarte.
Przepływ gazu: wartości orientacyjne
Osłona gazowa to najczęstsze źródło porów w MIG/MAG i TIG. Zakresy, od których się zaczyna:
| Metoda | Gaz | Przepływ, l/min |
|---|---|---|
| MAG, stal | CO₂ lub Ar+18 % CO₂ | 10–16 |
| MIG/MAG, nierdzewka | Ar+2 % CO₂ (M12), Ar+He (I3) | 12–16 |
| MIG, aluminium | Ar, Ar+He | 14–20 |
| TIG, stal i nierdzewka | Ar 99,99 | 6–10 |
| TIG, aluminium (AC) | Ar 99,99 | 8–12 |
| Osłona grani w rurze | Ar, N₂+H₂ | 4–8 |
Wartości dla dyszy 12–16 mm w zaciszu. W przeciągu nie podkręcaj przepływu, tylko zasłoń stanowisko: za duży strumień staje się turbulentny i sam wciąga powietrze.
Trzy uwagi praktyczne. Przepływ mierzy się rotametrem przyłożonym do dyszy, a nie odczytuje z reduktora: reduktor pokazuje, ile gazu wypuszcza butla, a nie ile dociera do jeziorka. Górna granica zakresu nie jest „bezpieczniejsza” — za duży przepływ robi wir i zasysa powietrze. Na wolnym powietrzu zwiększanie przepływu nie zastąpi osłony od wiatru. Zużycie i zapas butli na zmianę policzy kalkulator zużycia gazu.
Gdzie są pory — i co to znaczy
- Tylko na początku spoiny. Za krótki wypływ wstępny gazu albo zajarzenie na zimnym, brudnym miejscu. Zajarzaj w rowku przed spoiną i wprowadzaj łuk.
- Tylko w kraterze na końcu. Za krótki wypływ końcowy albo zbyt gwałtowne zerwanie łuku.
- Tylko na niektórych blachach. Farba podkładowa, olej po cięciu, ocynk albo zgorzelina — materiał, nie ustawienia.
- W linii w grani. Brak osłony od spodu albo zasysanie powietrza przez szczelinę; na rurach — nieudane płukanie grani.
Typowe błędy przy walce z porami
- Podkręcanie gazu jako pierwszy ruch. Najpierw dysza, wąż i przeciąg — to one odpowiadają za większość przypadków.
- Zaspawanie porów od góry. Nowy ścieg przykrywa pory, ale ich nie usuwa; w radiogramie zostają, a gaz z nich potrafi zapowietrzyć kolejny ścieg.
- Szlifowanie samego pora powierzchniowego. 2017 zwykle ma pod sobą kolejne pory. Po wyszlifowaniu sprawdź dno, najlepiej badaniem penetracyjnym.
- Zmiana kilku rzeczy naraz. Jeśli jednocześnie wymienisz butlę, dyszę i drut, a pory znikną, nie wiesz, co było przyczyną — i wrócą przy następnej okazji.
- Traktowanie porów jako kosmetyki. Pory same bywają dopuszczalne, ale źródło porów — wilgoć w elektrodzie zasadowej — to także wodór, który w stalach wyższej wytrzymałości daje pęknięcia zimne.
Częste pytania
Dlaczego spoina jest porowata tylko na dworze?
Wiatr zdmuchuje osłonę gazową. Dla MIG/MAG krytyczny jest już przeciąg 2 m/s, dla TIG jeszcze mniejszy. Zwiększanie przepływu nie pomaga: powyżej 20 l/min strumień staje się turbulentny i sam zasysa powietrze. Pomagają osłony, a na montażu — przejście na MMA albo drut proszkowy samoosłonowy.
Pory pojawiły się po wymianie butli — dlaczego?
Trzy częste przyczyny: w butli jest inny gaz, ciśnienie resztkowe jest za niskie (poniżej 10–15 bar z dna idzie wilgoć i zanieczyszczenia), albo po wymianie nie przedmuchano węża. Zapas w butli sprawdzisz w kalkulatorze zużycia gazu.
Czy pory można zaspawać od góry?
Nie. Porowaty odcinek wybiera się do czystego metalu i spawa od nowa, po usunięciu przyczyny. Napoina położona na pory zostawia je w środku spoiny — przestają być widoczne, ale wytrzymałość złącza nie wraca.
Ile porów dopuszcza ISO 5817?
Dla pojedynczego pora wewnątrz spoiny (2011) kalkulator serwisu liczy średnicę do 0,2·t na poziomie B (najwyżej 3 mm), 0,3·t na C (najwyżej 4 mm) i 0,4·t na D (najwyżej 5 mm). Przy blasze 10 mm to 2,0, 3,0 i 4,0 mm. Por powierzchniowy (2017) ocenia się ostrzej: na B jest niedopuszczalny, na C wolno 0,2·t, najwyżej 2 mm, na D 0,3·t, najwyżej 3 mm. Gniazda, łańcuchy i łączna powierzchnia porów mają w normie osobne pozycje.
Jaki przepływ gazu ustawić, żeby nie było porów?
Orientacyjnie: MAG na stali 10–16 l/min, TIG na stali i nierdzewce 6–10 l/min, MIG na aluminium 14–20 l/min, osłona grani w rurze 4–8 l/min. Przepływ mierzy się na dyszy rotametrem, a nie odczytuje z reduktora — nieszczelność między butlą a uchwytem reduktor pokazuje jako „dobry” przepływ.
Czym różni się por 2011 od 2017?
2011 to por wewnątrz spoiny — widać go na zdjęciu radiograficznym albo po przeszlifowaniu. 2017 to por powierzchniowy, otwarty na zewnątrz i widoczny okiem. Por powierzchniowy zwykle oznacza, że pod nim są następne, więc po jego wyszlifowaniu sprawdza się, co jest głębiej.
Aktualizacja: