المسامية في اللُّحام: من أين تأتي وكيف توقفها
أكثر العيوب ظهورًا وأسهلها كشفًا — وأكثرها إثارةً للحيرة، لأن السبب نادرًا ما يكون حيث يُبحث عنه أوّلًا.
الجواب المختصر
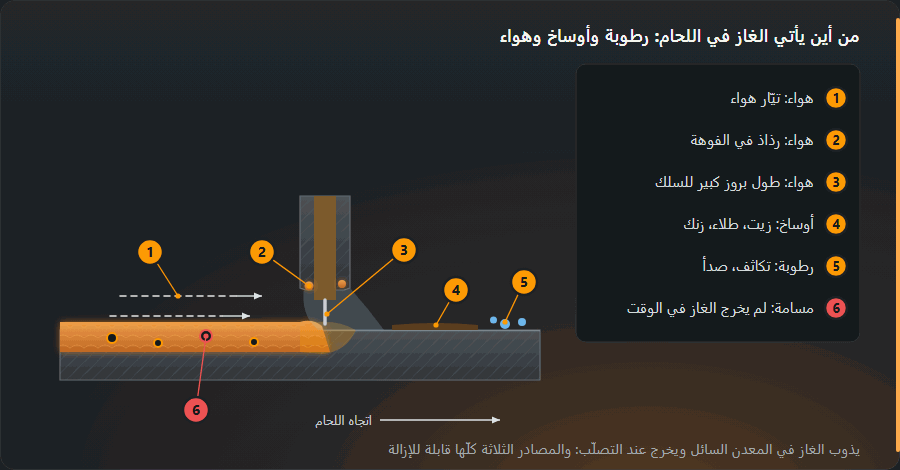
للمسامّية في اللحام ثلاثة مصادر، ويمكن إزالتها كلها: الرطوبة (الكسوة والحواف والخرطوم والأسطوانة)، والملوّثات (الزيت والطلاء والصدأ والزنك)، والهواء حيث تفشل الحماية الغازية. افحص بهذا الترتيب: فوهة مسدودة بالرذاذ، والتدفق (MAG على الفولاذ 10–16 l/min؛ وفوق 20 l/min يسوء الأمر)، وتيار هواء فوق 2 m/s، وبروز السلك 10–15 mm، وجفاف الأقطاب (القاعدية 300–350 °C لمدة ساعتين). ولا تُغطّى المسامات بطبقة جديدة: يُزال المقطع حتى المعدن النظيف ويُعاد لحامه.
ما الذي يحدث
المعدن المنصهر يذيب الغازات كما يذيب الماء السكّر، وعند التجمّد يفقد هذه القدرة فجأةً. الغاز المحبوس لا يجد وقتًا للخروج فيتجمّد داخل اللُّحام على شكل فقاعات. ومصدر الغاز واحد من ثلاثة: رطوبة، أو تلوّث عضوي كالزيت والدهان، أو هواء تسرّب إلى الحوض.


ماذا يقول توزّع المسامّ
| كيف يبدو | ماذا يعني | ما الذي يُفحص أوّلًا |
|---|---|---|
| بانتظام على طول اللحام كلّه | مصدر ثابت: الغاز أو المادة الاستهلاكية | تدفّق الغاز وتركيب الخليط ورطوبة الأقطاب |
| في تجمّعات بمواضع متفرّقة | تلوّث موضعي | تنظيف الحوافّ وبقايا الطلاء والبطانة |
| في سلسلة على امتداد الجذر | المشكلة في التجميع أو في التحضير | الفجوة ووجه الجذر والصدأ في التجويف |
| مفردة وكبيرة عند بداية اللحام | لا تدفّق غاز مسبق | تدفّق مسبق 0.5–2 s، وطهّر الخرطوم بعد تبديل الأسطوانة |
| في نهاية اللحام داخل الفوّهة | لا تدفّق لاحق | تدفّق لاحق ≈ 1 s لكلّ 10 A من التيّار |
| مسامّ أنبوبية: قنوات ممتدّة نحو السطح | غاز كثير وحوض لزج | أبطئ وارفع الطاقة الخطّية وجفّف المادة |
والعنقود المفاجئ في وسط لحام سليم يقع كثيرًا عند تغيير القطب، حين تنقطع الحماية لحظةً. أمّا المسامة الدودية فتجمع غالبًا تبريدًا سريعًا وتلوّثًا شديدًا: الغاز يحاول الخروج مع تقدّم التجمّد فيُحبس في طريقه.
الترتيب الصحيح للعلاج
- نظافة الحافّة. صدأ، قشرة، دهان، زيت، رطوبة — بالجلخ والمذيب، لا بزيادة التيار.
- المادة. أقطاب قاعدية مجفّفة، سلك غير صدئ، بكرة لم تبت ليلةً في جوّ رطب.
- الغاز. التدفّق حسب قطر فوهة المشعل، والخرطوم سليم، والفوهة نظيفة من الرذاذ.
- الجوّ. ساتر ضدّ الريح، وإغلاق تيّار الهواء من الباب والمروحة.
تغيير خليط الغاز أول ما يخطر على البال وآخر ما يجب فعله. في أغلب الحالات السبب على المعدن نفسه: بقعة زيت أو رطوبة متكثّفة على قطعة أُدخلت من الخارج في يوم بارد. جرّب على قصاصة نُظّفت لتوّها — إن اختفت المسامية فقد وجدت السبب دون أن تنفق شيئًا.
المسامّية: السبب والفحص والعلاج
المصادر بالترتيب الذي يستحقّ الفحص: الرخيص أولًا والضبط في الآخر. غيّر شيئًا واحدًا في كل مرة، وإلا فلن تعرف ما الذي أصلح الأمر.
| # | السبب | كيف تتحقّق | ما العمل |
|---|---|---|---|
| 1 | زيت أو طلاء أو أساس أو صدأ أو زنك | مسامّ في تجمّعات أو على بعض الصفائح فقط | اجلخ الحواف حتى المعدن اللامع، بما في ذلك الغلفنة |
| 2 | فوهة مسدودة بالرذاذ | انظر داخل الفوهة: الرذاذ يضيّق تيار الغاز | نظّف الفوهة أو ركّب واحدة جديدة |
| 3 | تدفّق الغاز قليل أو زائد | قِسه بمقياس تدفّق ملاصق للفوهة، لا بمانومتر المنظّم | MAG على الفولاذ: 10–16 l/min؛ وفوق 20 l/min يضطرب التيار ويسحب الهواء |
| 4 | تيار هواء | مسامّ في الخارج فقط أو قرب باب مفتوح | ضع حاجزًا: فوق 2 m/s تُنفخ الحماية بعيدًا، ومزيد من الغاز لا يفيد |
| 5 | رطوبة في الكسوة أو على الحواف | الأقطاب القاعدية تبصق وتطقطق، والعلبة بقيت مفتوحة؛ تكاثف على صفيحة باردة | جفّف الأقطاب القاعدية عند 300–350 °C لمدة 2 h، وجفّف الحواف قبل اللحام |
| 6 | قوس طويل (MMA) أو بروز سلك كبير (MIG/MAG) | القوس أطول من قطر القطب؛ بروز السلك فوق 15 mm | الحم أقرب: قوس بمقدار قطر القطب تقريبًا، وبروز 10–15 mm |
| 7 | لا تدفّق غاز مسبق أو لاحق | مسامّ كبيرة مفردة عند البداية أو مسامّ في نهاية اللحام | تدفّق مسبق 0.5–2 s، وطهّر الخرطوم بعد تبديل الأسطوانة. تدفّق لاحق ≈ 1 s لكلّ 10 A من التيّار |
أنواع المسام وأرقامها في التقرير
في تقرير الفحص لا تُكتب المسام «مسامًا»، بل أرقامًا محدّدة من ISO 6520-1، وكلّ رقم يشير إلى سبب:
- 2011 — مسامة منفردة. كروية داخل اللحام. وقد تكون مصادفة، كقطرة سقطت من فوهة متّسخة.
- 2012 — مسامية منتظمة التوزّع. مسام على طول اللحام كلّه: مصدر غاز ثابت، وغالبًا الحماية الغازية.
- 2013 — تجمّع مسام. عشّ في موضع واحد: تلوّث موضعي أو مكان إشعال القوس وقطعه.
- 2014 — مسام خطية. مسام في صفّ على طول محور اللحام، كثيرًا في الجذر أو على الحدّ بين الطبقات.
- 2016 — مسامة دودية. «دودة» ممتدّة: غاز يخرج عبر معدن يتجمّد، ونموذجيًّا مع حوض بارد أو رطوبة.
- 2017 — مسامة سطحية. مفتوحة إلى الخارج؛ نموذجية مع الجلفنة والطلاء وتيّار الهواء القوي.
القائمة الكاملة مع بقيّة التجاويف في جدول أرقام العيوب ISO 6520-1.
كم مسامة تسمح بها ISO 5817
للمسام أوسع الحدود بين العيوب، لكنّ لها حدودًا. وللمسامة المنفردة تحسب حاسبة الموقع القطر المسموح من السُمك t مع سقف:
- المستوى B: 0.2·t بحدّ أقصى 3 mm؛
- المستوى C: 0.3·t بحدّ أقصى 4 mm؛
- المستوى D: 0.4·t بحدّ أقصى 5 mm.
على صفيحة 6 mm يعطي ذلك 1.2 و1.8 و2.4 mm، وعلى 10 mm يعطي 2.0 و3.0 و4.0 mm، ومن 20 mm تقف الحدود عند سقوفها 3 و4 و5 mm. وإلى جانب المسامة المنفردة تقيّم المواصفة على حدة التجمّعات والمسام الخطية ومجموع مساحة المسام على مسقط اللحام — فقد يُرفض لحام ليس فيه مسامة واحدة «كبيرة» لأنّ المسام كثيرة. والقيمة لسُمكك تعطيها حاسبة حدود القبول ISO 5817.
هذه الحدود الثلاثة للمسامة داخل اللحام (2011). أمّا المسامة السطحية (2017) فلها في ISO 5817 سطر مستقلّ أشدّ: في المستوى B غير مسموحة، وفي C 0.2·t بحدّ أقصى 2 mm وبشرط أن يزيد السُمك على 3 mm، وفي D 0.3·t بحدّ أقصى 3 mm. وعلى صفيحة 10 mm يعني ذلك الرفض ثم 2.0 ثم 3.0 mm. وهذا السطر هو ما يُطبَّق في الفحص البصري، لأنّ العين لا ترى إلا المسام المفتوحة.
تدفّق الغاز: قيم البداية
الحماية الغازية أشيع مصادر المسام في MIG/MAG وTIG. وهذه المجالات التي يُبدأ منها:
| الطريقة | الغاز | التدفّق، l/min |
|---|---|---|
| MAG، فولاذ | CO₂ أو Ar+18 % CO₂ | 10–16 |
| MIG/MAG، مقاوم للصدأ | Ar+2 % CO₂ (M12), Ar+He (I3) | 12–16 |
| MIG، ألمنيوم | Ar, Ar+He | 14–20 |
| TIG، فولاذ ومقاوم للصدأ | Ar 99.99 | 6–10 |
| TIG، ألمنيوم (AC) | Ar 99.99 | 8–12 |
| حماية الجذر داخل الأنبوب | Ar, N₂+H₂ | 4–8 |
قيم لفوّهة 12–16 mm بلا تيّار هواء. عند وجود تيّار هواء لا تزد التدفّق بل احجب الموقع: تدفّق الغاز القويّ جدًّا يصبح مضطربًا ويسحب الهواء بنفسه. ومدى MAG 10–16 l/min للتيّارات المعتادة حتى نحو 220 A؛ أمّا على لوح حتى 1 mm فتكفي 8–10، وفي الانتقال الرذاذي فوق 220 A مع فوّهة أوسع 16–20 l/min، كما في جدول إعدادات MIG/MAG.
ثلاث ملاحظات عملية. يُقاس التدفّق بمقياس أنبوبي يُسند إلى الفوهة ولا يُقرأ من المنظّم: المنظّم يبيّن ما يخرج من الأسطوانة لا ما يصل إلى الحوض. والحدّ الأعلى للمجال ليس «أأمن» — الغاز الزائد يضطرب ويسحب الهواء. وفي الخلاء لا يغني مزيد من الغاز عن ساتر للريح. والاستهلاك ومدّة الأسطوانة لكل وردية تحسبها حاسبة استهلاك الغاز.
أين المسام — وماذا يعني ذلك
- في بداية اللحام فقط. تدفّق مسبق قصير جدًّا أو إشعال على موضع بارد متّسخ. أشعل القوس في التجهيز قبل اللحام ثم اسحبه إليه.
- في الفوهة عند النهاية فقط. تدفّق لاحق قصير جدًّا أو قطع مفاجئ للقوس.
- في الخلاء أو قرب باب مفتوح فقط. التيّار يطيّر الحماية. الساتر يفيد، ومزيد الغاز لا.
- منذ تغيير الأسطوانة. خليط غير السابق، أو رطوبة في الصمّام، أو وصلة جديدة تسرّب.
- على صفائح بعينها فقط. طلاء أساس أو زيت قطع أو جلفنة أو قشرة دلفنة — العلّة في المادّة لا في الضبط.
- صفًّا في الجذر. لا حماية من الخلف أو هواء يُسحب عبر الفجوة؛ وفي الأنابيب — حماية جذر فاشلة.
أخطاء شائعة في مكافحة المسام
- رفع الغاز أوّلًا. افحص الفوهة والخرطوم وتيّار الهواء قبل ذلك — فهي وراء أغلب الحالات.
- اللحام فوق المسام. الطبقة الجديدة تغطّيها ولا تزيلها؛ تبقى في الصورة الإشعاعية، وقد يُفسد غازها الطبقة التالية.
- فتح مسامة سطحية والتوقّف. تحت 2017 غيرها عادةً. بعد التجليخ افحص القاع، ويُفضّل بالسوائل النافذة.
- تغيير أشياء كثيرة معًا. إن غيّرت الأسطوانة والفوهة والسلك دفعة واحدة واختفت المسام، بقي السبب مجهولًا — وتعود.
- عدّ المسام أمرًا شكليًّا. قد تكون المسام نفسها مقبولة، لكنّ مصدرها — الرطوبة في القطب القاعدي — هو أيضًا هيدروجين يسبّب في أنواع الفولاذ الأعلى مقاومةً التشقّق البارد.
كيف يُصلَح لحام مسامي
- حدّد امتداد الجزء المسامي — بالعين، وبالسوائل النافذة عند الشكّ.
- اجلخ أو أزل المعدن حتى تبلغ المعدن السليم متجاوزًا الطرفين الظاهرين قليلًا.
- نظّف الأخدود وأزل الدهون وجفّفه.
- أزل السبب أوّلًا — وإلا خرج الإصلاح مساميًّا للسبب نفسه.
- أعد اللحام بمعاملات WPS وافحص بالطريقة نفسها.
المواصفات والمراجع
إصدار المواصفة والبند أو الجدول وما تأخذه هذه الصفحة منه. رُوجعت الأرقام على الفهارس التي ينشرها ناشرو المواصفات، أمّا النصوص الكاملة فتبيعها هيئات التقييس.
- EN ISO 5817:2023، الجدول 1، رقم 1.3 — المسامة السطحية (2017) وحدود المسامية
- EN ISO 6520-1:2007، البند 3 — الأرقام المرجعية للعيوب ومجموعاتها
أسئلة متكرّرة
المسام صغيرة ومتفرّقة — هل تُرفض الوصلة؟
ليس بالضرورة. ISO 5817 تضع حدًّا لقطر المسامة الواحدة ولمجموع مساحتها في طول معيّن، والحدّ يعتمد على مستوى الجودة B أو C أو D وعلى سُمك الجدار. الحساب يعطيه حاسبة حدود القبول.
من أين تأتي الرطوبة إن كان المعدن جافًّا؟
من كسوة القطب إن كان قاعديًّا ولم يُجفَّف، ومن الهواء الرطب على معدن بارد — يتكثّف عليه الماء من غير أن يُرى — ومن خرطوم غاز قديم امتصّ الرطوبة. وفي الورش القريبة من البحر يكفي ترك العلبة مفتوحة ليلةً.
رفعت التدفّق ولم تختفِ المسامية. لماذا؟
لأن التدفّق الزائد يدوّم عند فوهة المشعل فيسحب الهواء بدل أن يزيحه. القاعدة: عدد اللترات في الدقيقة يقارب قطر الفوهة بالمليمتر. وإن كان السبب ريحًا، فالحلّ ساتر لا زيادة غاز.
ما الفرق بين المسامة 2011 والمسامة 2017؟
الرقم 2011 مسامة داخل اللحام، تظهر في الصورة الإشعاعية أو بعد التجليخ. والرقم 2017 مسامة سطحية مفتوحة إلى الخارج تُرى بالعين. والمسامة السطحية تعني غالبًا أنّ تحتها غيرها، لذلك يُفحص ما هو أعمق بعد فتحها بالمجلخة.
ما تدفّق الغاز المناسب لتجنّب المسام؟
نقطة بداية: MAG على الفولاذ 10–16 l/min، وTIG على الفولاذ والمقاوم للصدأ 6–10 l/min، وMIG على الألمنيوم 14–20 l/min، وحماية الجذر داخل الأنبوب 4–8 l/min. ويُقاس التدفّق بمقياس عند الفوهة لا من المنظّم: التسرّب بين الأسطوانة والمشعل يظهر على المنظّم تدفّقًا «سليمًا».
هل تُسقط المسامية اختبار اللحّام؟
فقط إن تجاوزت حدود المستوى المعتمد في الاختبار. وقطعة اختبار ISO 9606-1 تُقيَّم بالمستوى B الأشدّ: المسامة السطحية تُسقطها في الفحص البصري نفسه، وعلى صفيحة 10 mm تُسقطها في الصورة الإشعاعية مسامة داخلية يزيد قطرها على 2 mm. وقد تسقط قطعة مليئة بمسام ضمن الحدّ في الصورة الإشعاعية بسبب مجموع مساحة المسام.
آخر تحديث: