ما الحدود المسموح بها في مستويات جودة ISO 5817
قد يكون العيب نفسه مقبولًا ومرفوضًا في آن واحد — بحسب مستوى الجودة المدوَّن في الوثائق. في الأسفل الجدول الكامل للحدود في المستويات الثلاثة، ومن أين يأتي المستوى.
جواب مختصر
تقسّم ISO 5817 المتطلّبات إلى ثلاثة مستويات:
- B — صارم. أضيق الحدود، ويُعتمد عادةً في المنشآت المسؤولة وتحت الحمل المتغيّر.
- C — متوسط. الأشيع في منشآت المباني المعتادة.
- D — متساهل. العناصر قليلة التحميل.
والمستوى ليس تقييمًا للحّام ولا مقياسًا لعنايته، بل معيار قبول. تختاره الوثائق لا من ينظر إلى اللحام.
ما هو معيار ISO 5817: وما الفرق بين EN ISO 5817 وDIN EN ISO 5817
ISO 5817 هو المعيار الذي يحدّد مقدار العيب المسموح به في وصلة ملحومة بالانصهار قبل أن تُرفض الوصلة. وهو يشمل الفولاذ والنيكل والتيتانيوم وسبائكها بسُمك يبدأ من 0.5 mm؛ أمّا الألومنيوم فمعياره المقابل هو ISO 10042.
EN ISO 5817 هو النشر الأوروبي للنصّ نفسه، وأمّا DIN EN ISO 5817 وPN-EN ISO 5817 وBS EN ISO 5817 وUNE-EN ISO 5817 فهي صيغه الوطنية. والبادئة تدلّ على الجهة التي أصدرت الوثيقة لا على الحدود المطبّقة — فالأرقام في الجدول أدناه هي نفسها.
المعيار ليس طريقة لحام. فكيفية تنفيذ الوصلة تحدّدها WPS، أمّا ISO 5817 فيعطي الحدود التي يقارن بها الفاحص ما قاسه فقط. وأرقام سُمك وعرض وصلة معيّنين تحسبها حاسبة العيوب المقبولة.
القيم المسموح بها
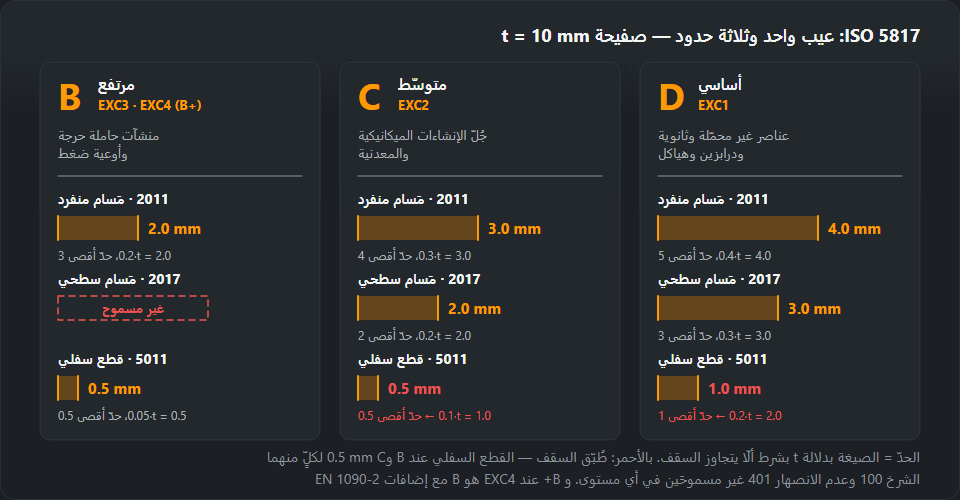
القيمة المسموحة هي عادةً الأصغر من اثنتين: ناتج الصيغة والحدّ الأقصى المذكور
بجانبها. وt سُمك المعدن، وb عرض اللحام أو وجهه.
| الرقم | العيب | B — صارم | C — متوسط | D — متساهل |
|---|---|---|---|---|
| 100 | شرخ | غير مسموح | غير مسموح | غير مسموح |
| 401 | عدم الانصهار | غير مسموح | غير مسموح | غير مسموح |
| 402 | عدم اختراق الجذر | غير مسموح | غير مسموح | 0.2·t حدّ أقصى 2 mm |
| 2011 | مَسام منفرد | 0.2·t حدّ أقصى 3 mm | 0.3·t حدّ أقصى 4 mm | 0.4·t حدّ أقصى 5 mm |
| 2017 | مَسام سطحي | غير مسموح | 0.2·t حدّ أقصى 2 mm (t > 3 mm) | 0.3·t حدّ أقصى 3 mm |
| 5011, 5012 | قطع سفلي مستمر | 0.05·t حدّ أقصى 0.5 mm | 0.1·t حدّ أقصى 0.5 mm | 0.2·t حدّ أقصى 1 mm |
| 502 | زيادة مفرطة في تحدّب اللحام التناكبي | 1 + 0.1·b حدّ أقصى 5 mm | 1 + 0.15·b حدّ أقصى 7 mm | 1 + 0.25·b حدّ أقصى 10 mm |
| 503 | تحدّب مفرط في لحام الزاوية | 1 + 0.1·b حدّ أقصى 3 mm | 1 + 0.15·b حدّ أقصى 4 mm | 1 + 0.25·b حدّ أقصى 5 mm |
| 504 | اختراق مفرط عند الجذر (b — عرض الجذر) | 1 + 0.2·b حدّ أقصى 3 mm | 1 + 0.6·b حدّ أقصى 4 mm | 1 + 1·b حدّ أقصى 5 mm |
| 507 | إزاحة خطية للحواف | 0.1·t حدّ أقصى 3 mm | 0.15·t حدّ أقصى 4 mm | 0.25·t حدّ أقصى 5 mm |
| 511 | عدم امتلاء التجهيز | غير مسموح | 0.1·t حدّ أقصى 1 mm | 0.25·t حدّ أقصى 2 mm |
| 515 | تقعّر الجذر | 0.05·t حدّ أقصى 0.5 mm | 0.1·t حدّ أقصى 1 mm | 0.2·t حدّ أقصى 2 mm |
تصف المواصفة عشرات الأنواع من العيوب وتفرّق فوق ذلك بين مديات السُّمك والحالات الخاصّة. وفي الجدول ما يصل فعلًا إلى تقارير الفحص. أمّا القيمة لسُمك وعرض بعينهما فتحسبها حاسبة العيوب المقبولة بالأرقام نفسها الواردة هنا. ويبقى النصّ الكامل للمتطلّبات، بحواشيه واستثناءاته، في المواصفة ذاتها.
ما لا يُسمح به في أيّ مستوى
صفّان أعلاه يحملان «غير مسموح» في الأعمدة الثلاثة كلّها، وليس ذلك تشدّدًا لأجل التشدّد:
الشرخ (100) وعدم الانصهار (401) عيبان مستويان. وخطرهما لا يتعلّق بالحجم بل بالشكل: يعملان عمل الحزّ، فيركّزان الإجهاد وينمُوان تحت الحمل المتغيّر. أمّا المَسام بالطول نفسه فأقلّ خطرًا بما لا يُقاس، لأنّ حوافّه مستديرة وهو يوزّع الإجهاد بدل أن يجمعه.
وعدم اختراق الجذر (402) مقبول عند المستوى D وحده، وبصفته عيبًا قصيرًا فقط. وفي B وC لا يَرِد أصلًا — للسبب نفسه.
والنتيجة العملية: حجم العيب المستوي ليس حجّة في الحديث مع الفاحص. وعبارة «بالكاد يُرى» لا تغيّر التصنيف.
من أين يأتي المستوى في الوثائق
في المنشآت الفولاذية الخاضعة لـEN 1090-2 ينبع المستوى مباشرة من فئة التنفيذ:
| فئة التنفيذ EN 1090-2 | مستوى الجودة | الاستخدام المعتاد |
|---|---|---|
| EXC1 | D | منشآت قليلة التحميل ومبانٍ زراعية وخدمية |
| EXC2 | C | منشآت المباني المعتادة — الحالة الأشيع بفارق كبير |
| EXC3 | B | منشآت يهدّد انهيارُها الناس: قاعات عامّة وجسور |
| EXC4 | B+ | منشآت حرجة تترتّب على انهيارها عواقب جسيمة |
وB+ عند EXC4 ليست مستوى رابعًا في المواصفة، بل المستوى B مع متطلّبات إضافية تضيفها EN 1090-2 فوق ISO 5817 لبعض العيوب. وخارج الإنشاءات تحدّد المستوى مواصفةُ المنتج: ففي معدّات الضغط والخزّانات والأنابيب تتولّى ذلك المواصفة المعنيّة لتلك الفئة أو مواصفات الطالب.
كيف تختار المستوى B أو C أو D لمنتج ما
سؤال «أيّ مستوى من ISO 5817 أحتاج؟» لا جواب عنه داخل المواصفة نفسها. فهي تعطي حدود المستويات الثلاثة وتترك الاختيار لمن يضع متطلّبات المنتج. وفي الواقع العملي يُتَّخذ القرار دائمًا بالترتيب نفسه:
- الرسم والعقد وخطّة الفحص. إن كان المستوى مكتوبًا هناك — «ISO 5817-C» أو «مستوى الجودة B» في ملاحظات اللحام — فذلك هو الجواب، ولا يغيّره أحد في الورشة.
- مواصفة المنتج أو فئة التنفيذ. إن سكت الرسم، يُنظَر في المواصفة التي يُصنَع المنتج وفقها. فهي، أو الفئة التي تمنحها للمنشأة أو للّحام، ما يدلّ على المستوى.
- وبعد ذلك فقط المستوى نفسه. إن لم يَرِد لا في الأوراق ولا في مواصفة المنتج، يُتَّفق عليه كتابةً مع الطالب قبل اللحام — لا أن يُنتقى بعد أن يكون اللحام قد فُحص.
المنشآت الفولاذية — EN 1090-2
أقصر الطرق: فئة التنفيذ تعطي المستوى مباشرة، كما في الجدول أعلاه. فالمصمّم الذي يكتب EXC2 على الرسم قد اختار المستوى C، حتى لو لم يظهر الحرف C في أيّ مكان من اللوحة.
المركبات السككية — EN 15085-3
في العربات السككية — الهياكل والعربات الدوّارة (البوجي) والقطع المثبّتة عليها، بما فيها خزّان الرمل — لا يأتي المستوى من الرسم مباشرة. إذ تمنح EN 15085-3 أوّلًا كلّ لحام فئة أداء (CP A … CP D) بحسب الإجهاد في الوصلة وفئة السلامة، ثمّ يربط جدول في تلك المواصفة الفئة بمستوى جودة من ISO 5817 للفولاذ أو من ISO 10042 للألمنيوم. ويُقرأ هذا الربط في إصدار EN 15085-3 المذكور في العقد؛ ولا نورده هنا عن قصد، لأنّ المصادر المنشورة تختلف فيه.
الأوعية والأنابيب والألمنيوم واختبار اللحّام
- أوعية الضغط والأنابيب — تحدّد المستوى، أو معايير قبول خاصّة بها، مواصفةُ المنتج أو مواصفات الطالب؛ وتسري ISO 5817 حيث تُحيل إليها تلك الوثيقة.
- الألمنيوم — ليس ISO 5817 أصلًا، بل ISO 10042 بمستوياتها وأرقامها الخاصّة (انظر أدناه).
- اختبار اللحّام حسب ISO 9606-1 — يُجرى الفحص البصري لعيّنة الاختبار عادةً وفق المستوى B. والمزيد في مقال تأهيل اللحّام.
لماذا لا يُكتب B في كلّ مكان «احتياطًا»
يبدو ذلك حذرًا، لكنّه يكلّف مالًا ولا يجعل المنتج أكثر أمانًا حيث لا حاجة إلى ذلك. فالحدود الأضيق تعني لحامات أكثر خارجها: إصلاحات أكثر، وإعادة فحص أكثر، وجدالًا أكثر عند الاستلام. والفئات الأعلى في مواصفات المنتجات تجلب عادةً أيضًا نطاق فحص ووثائق أوسع، ويضطرّ اللحّام إلى العمل أبطأ والتجليخ أكثر. وفي درابزين قليل التحميل لا يكون المستوى D أقلّ أمانًا — إنّه ببساطة مناسب للمهمّة. فالمستوى يتبع الحمل وعواقب الانهيار، لا الرغبة في الظهور بمظهر المتشدّد.

كيف يُستعمل هذا عند الاستلام
الترتيب واحد دائمًا. أوّلًا يُقرأ مستوى الجودة من الوثائق. ثمّ يُعطى العيب رقمًا حسب ISO 6520-1 — فبلا رقم لا شيء يُبحَث، إذ إنّ «شيئًا يشبه التقعّر» ليس بندًا في أيّ جدول. وعندئذٍ فقط، بالرقم والمستوى معًا، يُنظَر في الحدّ ويُقاس العيب.
أرقام العيوب — جدول ISO 6520-1. وكيف تبدو العيوب ومن أين تأتي — كتالوج عيوب اللحام. وبمَ يختلف المستوى عن مدى تأهيل الإجراء — WPQR.
كيف يُقرأ جدول ISO 5817: مثال محلول
لنأخذ لحامًا تناكبيًا في لوح سُمكه 8 mm ووجهه بعرض 12 mm:
t = 8 mm وb = 12 mm.
t سُمك المعدن، وعليه تتوقّف حدود القطع السفلي والمسام وعدم اختراق
الجذر وإزاحة الحواف وعدم امتلاء التجهيز. وb عرض وجه اللحام: يُقاس
على اللحام نفسه، عرضيًا من حافّة إلى حافّة، بمسطرة أو بمقياس اللحام. ولا يدخل
b إلّا في صفوف التحدّب (502 و503) والنفاذ (504) — لكنه في 504 مقدار آخر: عرض الجذر من الجهة الخلفية، ويُقاس منفصلًا من أسفل الوصلة.

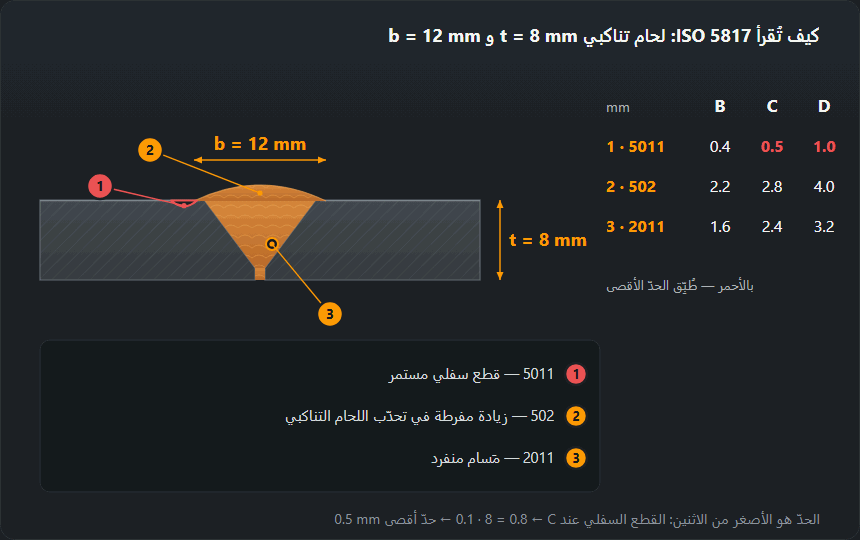
في كلّ خانة من الجدول جزآن: صيغة وحدّ أقصى. تُحسب الصيغة بقيمة t
أو b لديك، ثمّ تُقارَن بالحدّ الأقصى ويُؤخذ الأصغر من
الاثنين. وللوصلة نفسها، البنود الستّة الأكثر ورودًا:
| العيب | B | C | D |
|---|---|---|---|
| 5011 قطع سفلي | 0.05·8 = 0.4 ← 0.4 | 0.1·8 = 0.8 ← 0.5 (حدّ أقصى) | 0.2·8 = 1.6 ← 1.0 (حدّ أقصى) |
| 502 زيادة التحدّب | 1 + 0.1·12 = 2.2 | 1 + 0.15·12 = 2.8 | 1 + 0.25·12 = 4.0 |
| 2011 مَسام منفرد | 0.2·8 = 1.6 | 0.3·8 = 2.4 | 0.4·8 = 3.2 |
| 402 عدم اختراق الجذر | غير مسموح | غير مسموح | 0.2·8 = 1.6 |
| 511 عدم امتلاء التجهيز | غير مسموح | 0.1·8 = 0.8 | 0.25·8 = 2.0 |
| 507 إزاحة خطية للحواف | 0.1·8 = 0.8 | 0.15·8 = 1.2 | 0.25·8 = 2.0 |
كلّ الحدود في هذه الصفحة وفي الحاسبة محسوبة وفق ISO 5817:2014، ولم تغيّر طبعة 2023 هذه الأسطر من الجدول.
جميع القيم بالـmm. في التحدّب لا تُبلَغ الحدود القصوى 5 و7 و10 mm عند
b = 12 mm، فالصيغة هي التي تحكم. وفي القطع السفلي العكس:
عند المستوى C تتجاوز الصيغة 0.5 mm بمجرّد أن يزيد سُمك اللوح على 5 mm،
ومن هناك يحكم الحدّ الأقصى وحده. لذلك فالقطع السفلي هو الصفّ الذي يُساء فهمه
أكثر من غيره.
والآن التطبيق. قطع سفلي مَقيس بعمق 0.6 mm يمرّ عند المستوى D (1.0)، ولا يمرّ عند C ولا B. ومسام منفرد قطره 2.8 mm يمرّ عند D (3.2) ولا يمرّ عند C (2.4). وتحدّب ارتفاعه 3.0 mm — عند D نعم (4.0)، وعند C لا (2.8). لحام واحد وثلاثة أحكام — ولهذا يجب أن يُعرف المستوى قبل أن يمسك أحدٌ بالمقياس. ولسُمكك وعرضك أنت تُجري حاسبة ISO 5817 الحساب بالبيانات نفسها.
أخطاء شائعة عند التقييم وفق ISO 5817
- القياس قبل التسمية. قد يتشابه القطع السفلي (5011) وتقعّر الجذر (515)، لكنّ حدودهما مختلفة: عند المستوى C في لوح 8 mm هي 0.5 mm مقابل 0.8 mm. فأوّلًا الرقم من جدول ISO 6520-1.
- الصيغة بلا حدّ أقصى. في لوح 20 mm تعطي صيغة القطع السفلي عند المستوى C قيمة 2 mm، ويبقى المسموح 0.5 mm.
- الخلط بين t وb. إن وُضع في صيغة التحدّب السُّمك 8 بدل عرض الوجه 12، ينكمش المستوى C من 2.8 إلى 2.2 mm — ويُرفض لحام سليم بلا سبب.
- تقييم الألمنيوم وفق ISO 5817. لحامات الألمنيوم تُقيَّم وفق ISO 10042، وأرقام الفولاذ لا تنتقل إليها.
- الخلط بين المستوى ونطاق الفحص. المستوى يقول ما المسموح فيما يُفحص. أمّا كم لحامًا يُفحص وبأيّ طريقة — بصريًا أو بالأشعّة أو بالموجات فوق الصوتية — فتحدّده مواصفة المنتج أو خطّة الفحص. وتُدوَّن نتائج الفحص البصري في تقرير مثل الذي يُعدّه مولّد تقرير الفحص البصري ISO 17637.
- قراءة المستوى كتقييم للّحّام. اللحام المرفوض عند B والمقبول عند D ليس «أسوأ» في عمل مستواه D — إنّه ببساطة يستوفي معيار ذلك العمل.
- «بالكاد يُرى» في العيوب المستوية. الشرخ أو عدم الانصهار بأيّ طول لا يمرّ في أيّ مستوى، ولا حتى D.
ISO 5817 وISO 10042: ما الفرق
تؤدّي المواصفتان العمل نفسه — مستويات الجودة B وC وD لوصلات اللحام، مبنيّة بالطريقة نفسها حول أرقام ISO 6520-1 — لكن لمواد مختلفة. فـISO 5817 تغطّي الفولاذ والنيكل والتيتانيوم وسبائكها، وISO 10042 تغطّي الألمنيوم وسبائكه. الحروف متطابقة، والأرقام لا: فالحدّ المقروء من جدول ISO 5817 لا يُطبَّق على لحام ألمنيوم، ولا العكس. وحيث يجمع منتج واحد المادّتين — والحالة المعتادة هي المركبات السككية — تحدّد الوثائق أيّ مواصفة تسري على أيّ لحام، وEN 15085-3 نفسها تُحيل إلى ISO 5817 للفولاذ وإلى ISO 10042 للألمنيوم. والجدول والحاسبة في هذا الموقع يتضمّنان قيم ISO 5817 وحدها.
أسئلة متكرّرة
من يختار مستوى الجودة؟
لا الفاحص ولا اللحّام، بل الوثائق. يأتي المستوى من التصميم أو من مواصفة المنتج أو من العقد؛ وفي المنشآت الفولاذية ينبع مباشرة من فئة التنفيذ EXC حسب EN 1090-2. وإن خلت الأوراق من المستوى فتلك ثغرة تُثار قبل اللحام لا تُخمَّن بعده.
أيّ قطع سفلي يمرّ عند المستوى C في لوح 10 mm؟
حتى 0.5 mm. تعطي الصيغة 0.1·t أي 1 mm، لكن يسري كذلك حدّ أقصى قدره 0.5 mm — ويُؤخَذ الأصغر من الاثنين. وعند المستوى B تكون 0.05·t = 0.5 mm بالحدّ نفسه، وعند المستوى D تكون 0.2·t = 2 mm على ألّا تتجاوز 1 mm.
هل تسري ISO 5817 على الألمنيوم؟
لا. تغطّي ISO 5817 وصلات اللحام بالانصهار في الفولاذ والنيكل والتيتانيوم وسبائكها من سُمك 0.5 mm فأكثر. أمّا الألمنيوم وسبائكه فتؤدّي الدور نفسه له ISO 10042، بمستوياتها وقيمها الخاصّة.
ما المستوى C حسب ISO 5817؟
هو المستوى المتوسط بين مستويات القبول الثلاثة. ففي لوح 8 mm بوجه عرضه 12 mm يعني مثلًا: قطعًا سفليًا حتى 0.5 mm، ومسامًا منفردًا حتى 2.4 mm، وتحدّبًا حتى 2.8 mm، وإزاحة حواف حتى 1.2 mm؛ أمّا الشروخ وعدم الانصهار وعدم اختراق الجذر فغير مسموحة. وفي المنشآت الفولاذية يقابل المستوى C فئة التنفيذ EXC2 حسب EN 1090-2. والكتابة «ISO 5817-C» على الرسم تعني هذا المستوى بالذات.
ما الفرق بين ISO 10042 وISO 5817؟
المادّة. كلتاهما تحدّد مستويات الجودة B وC وD لوصلات اللحام، لكنّ ISO 5817 للفولاذ والنيكل والتيتانيوم وسبائكها، وISO 10042 للألمنيوم وسبائكه، بقيم حدّية خاصّة بها. ولا تُستعمل أرقام إحداهما للحامات التي تغطّيها الأخرى.
آخر تحديث: