Qué imperfecciones admite cada nivel de calidad de la ISO 5817
La misma imperfección puede ser admisible e inadmisible a la vez: depende del nivel de calidad escrito en la documentación. Abajo, la tabla completa de límites para los tres niveles y de dónde sale el nivel.
Respuesta corta
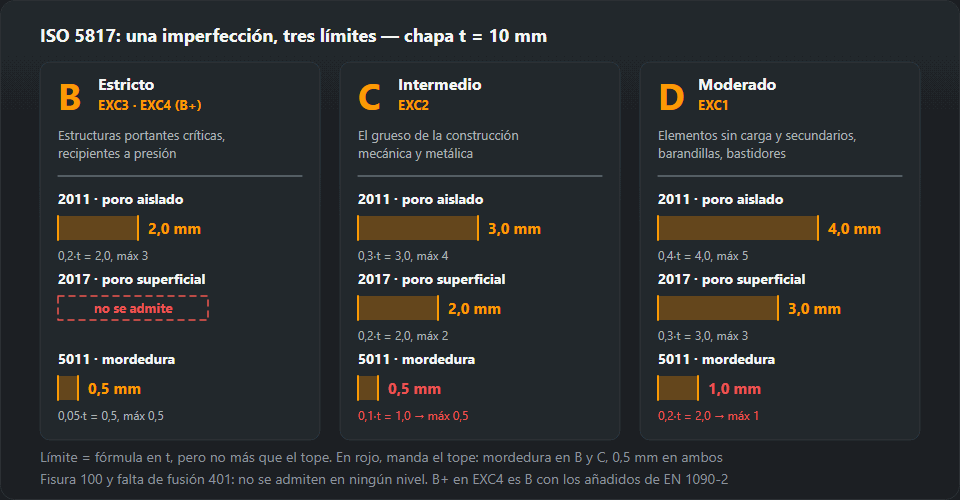
ISO 5817 divide las exigencias en tres niveles:
- B — estricto. Los límites más ajustados, habitual en estructuras responsables y bajo carga variable.
- C — intermedio. El más frecuente en estructuras de edificación corrientes.
- D — moderado. Elementos poco cargados.
El nivel no es una nota para el soldador ni una medida de su esmero: es un criterio de aceptación. Lo elige la documentación, no quien mira el cordón.
Qué es la ISO 5817: EN ISO 5817, DIN EN ISO 5817 y UNE-EN ISO 5817
La ISO 5817 es la norma que dice cuán grande puede ser una imperfección en una unión soldada por fusión antes de rechazar la soldadura. Abarca acero, níquel, titanio y sus aleaciones desde 0,5 mm de espesor; para el aluminio la norma equivalente es la ISO 10042.
La EN ISO 5817 es la publicación europea del mismo texto, y la UNE-EN ISO 5817, DIN EN ISO 5817, PN-EN ISO 5817 y BS EN ISO 5817 son sus versiones nacionales. El prefijo indica quién publicó el documento, no qué límites se aplican: las cifras de la tabla siguiente son las mismas.
La norma no es un método de soldeo. Cómo se hace la soldadura lo fija la EPS (especificación del procedimiento), y la ISO 5817 solo da los límites con los que el inspector compara lo medido. Para un espesor y un ancho de soldadura concretos, la calculadora de límites de aceptación saca las cifras.
Valores admisibles
El valor admisible suele ser el menor de dos: el resultado de la fórmula
y el tope indicado al lado. t es el espesor del material
y b la anchura del cordón o de la cara.
| N.º | Imperfección | B — estricto | C — intermedio | D — moderado |
|---|---|---|---|---|
| 100 | Fisura | no se admite | no se admite | no se admite |
| 401 | Falta de fusión | no se admite | no se admite | no se admite |
| 402 | Falta de penetración en la raíz | no se admite | no se admite | 0,2·t máx 2 mm |
| 2011 | Poro aislado | 0,2·t máx 3 mm | 0,3·t máx 4 mm | 0,4·t máx 5 mm |
| 2017 | Poro superficial | no se admite | 0,2·t máx 2 mm (t > 3 mm) | 0,3·t máx 3 mm |
| 5011, 5012 | Mordedura continua | 0,05·t máx 0,5 mm | 0,1·t máx 0,5 mm | 0,2·t máx 1 mm |
| 502 | Sobreespesor excesivo (soldadura a tope) | 1 + 0,1·b máx 5 mm | 1 + 0,15·b máx 7 mm | 1 + 0,25·b máx 10 mm |
| 503 | Convexidad excesiva (soldadura en ángulo) | 1 + 0,1·b máx 3 mm | 1 + 0,15·b máx 4 mm | 1 + 0,25·b máx 5 mm |
| 504 | Penetración excesiva (b — anchura de la raíz) | 1 + 0,2·b máx 3 mm | 1 + 0,6·b máx 4 mm | 1 + 1·b máx 5 mm |
| 507 | Desalineación lineal | 0,1·t máx 3 mm | 0,15·t máx 4 mm | 0,25·t máx 5 mm |
| 511 | Llenado incompleto del chaflán | no se admite | 0,1·t máx 1 mm | 0,25·t máx 2 mm |
| 515 | Concavidad en la raíz | 0,05·t máx 0,5 mm | 0,1·t máx 1 mm | 0,2·t máx 2 mm |
La norma describe varias decenas de tipos de imperfección y distingue además rangos de espesor y casos particulares. En la tabla están las que realmente llegan a los informes. Para un espesor y una anchura concretos, la calculadora de defectos admisibles da la cifra, con los mismos números que aquí. El texto completo de los requisitos, con sus notas y excepciones, sigue estando en la norma.
Lo que ningún nivel admite
Dos filas de arriba llevan «no se admite» en las tres columnas, y no es rigor por el rigor:
La fisura (100) y la falta de fusión (401) son defectos planos. Su peligro no depende del tamaño sino de la forma: actúan como una entalla, concentran la tensión y crecen bajo carga variable. Un poro de la misma longitud es incomparablemente menos peligroso, porque tiene bordes redondeados y reparte la tensión en lugar de reunirla.
La falta de penetración (402) se admite solo en el nivel D y únicamente como imperfección corta. En B y C no aparece en absoluto, por la misma razón.
Consecuencia práctica: el tamaño de un defecto plano no es un argumento frente al inspector. «Apenas se ve» no cambia la clasificación.
De dónde sale el nivel en la documentación
En estructuras de acero bajo EN 1090-2 el nivel se deduce directamente de la clase de ejecución:
| Clase de ejecución EN 1090-2 | Nivel de calidad | Uso típico |
|---|---|---|
| EXC1 | D | Estructuras poco cargadas, naves agrícolas y auxiliares |
| EXC2 | C | Estructuras de edificación corrientes — el caso más habitual |
| EXC3 | B | Obras con riesgo para las personas: recintos públicos, puentes |
| EXC4 | B+ | Estructuras críticas con consecuencias graves en caso de fallo |
B+ en EXC4 no es un cuarto nivel de la norma, sino el nivel B con requisitos adicionales que EN 1090-2 añade sobre ISO 5817 para parte de las imperfecciones. Fuera de la edificación, el nivel lo marca la norma de producto: en equipos a presión, depósitos y tuberías lo hace la norma correspondiente de esa familia o la especificación del cliente.
Cómo elegir el nivel B, C o D para un producto
La pregunta «¿qué nivel de la ISO 5817 necesito?» no tiene respuesta dentro de la propia norma. Esta da los límites de los tres niveles y deja la elección a quien especifica el producto. En la práctica la decisión se toma siempre en el mismo orden:
- Plano, contrato, plan de inspección. Si el nivel figura ahí —«ISO 5817-C», «nivel de calidad B» en las notas de soldadura—, esa es la respuesta y nadie en taller la cambia.
- Norma de producto o clase de ejecución. Si el plano no dice nada, se mira con qué norma se fabrica el producto. Ella, o la clase que asigna a la estructura o a la soldadura, indica el nivel.
- Acuerdo por escrito. Si el nivel no sale ni de los papeles ni de la norma de producto, se acuerda por escrito con el cliente antes de soldar, no se elige después de haber inspeccionado el cordón.
Estructura metálica: EN 1090-2
El camino más corto: la clase de ejecución da el nivel directamente, como en la tabla de arriba. El proyectista que escribe EXC2 en el plano ya ha elegido el nivel C, aunque la letra C no aparezca en ninguna parte de la hoja.
Vehículos ferroviarios: EN 15085-3
En material rodante —cajas, bogies y piezas que se les fijan, incluido el arenero— el nivel no sale directamente del plano. La EN 15085-3 asigna primero a cada soldadura una clase de ejecución (CP A … CP D) según la solicitación de la unión y su categoría de seguridad, y una tabla de esa norma enlaza la clase con un nivel de calidad de la ISO 5817 para acero o de la ISO 10042 para aluminio. La correspondencia se lee en la edición de la EN 15085-3 que cita el contrato; aquí no la damos a propósito, porque las fuentes publicadas no coinciden.
Recipientes, tuberías, aluminio, examen del soldador
- Recipientes a presión y tuberías: el nivel, o sus propios criterios de aceptación, los fija la norma de producto o la especificación del cliente; la ISO 5817 se aplica donde ese documento remite a ella.
- Aluminio: nada de ISO 5817, sino ISO 10042, con niveles y cifras propios (ver abajo).
- Examen del soldador según ISO 9606-1: la inspección visual de la probeta se hace normalmente con el nivel B. Más en el artículo sobre la homologación del soldador.
Por qué no poner B en todo «por si acaso»
Suena prudente, pero cuesta dinero y no hace el producto más seguro donde no hace falta. Límites más estrictos significan más cordones fuera de ellos: más reparaciones, más reinspección, más discusiones en la recepción. Las clases más altas de las normas de producto suelen traer además más alcance de ensayos y más papeleo, y el soldador tiene que ir más despacio y amolar más. En una barandilla poco cargada, el nivel D no es menos seguro: simplemente está ajustado a la función. El nivel debe seguir a la carga y a las consecuencias de un fallo, no al deseo de parecer exigente.

Cómo se usa esto en la recepción
El orden es siempre el mismo. Primero se lee el nivel de calidad en la documentación. Después la imperfección recibe un número según ISO 6520-1: sin número no hay de qué hablar, porque «una especie de hundido» no es una entrada en ninguna tabla. Solo con el número y el nivel se consulta el límite y se mide el defecto.
Los números de las imperfecciones — la tabla ISO 6520-1. Cómo son los defectos y de dónde vienen — el catálogo de defectos de soldadura. En qué se diferencia el nivel del rango de una cualificación de procedimiento — WPQR.
Cómo leer la tabla de la ISO 5817: un ejemplo resuelto
Tomemos una soldadura a tope en chapa de 8 mm con una cara de 12 mm
de ancho: t = 8 mm, b = 12 mm.
t es el espesor del material y marca los límites de mordedura, poros,
falta de penetración, desalineación y llenado incompleto. b es el
ancho de la cara del cordón: se mide sobre el propio cordón, de borde a borde,
con regla o galga de soldadura. b solo aparece en las filas de
sobreespesor (502, 503) y de penetración (504), pero en la 504 es otra medida: allí b es la anchura de la raíz por el reverso y se mide aparte, por debajo de la unión.

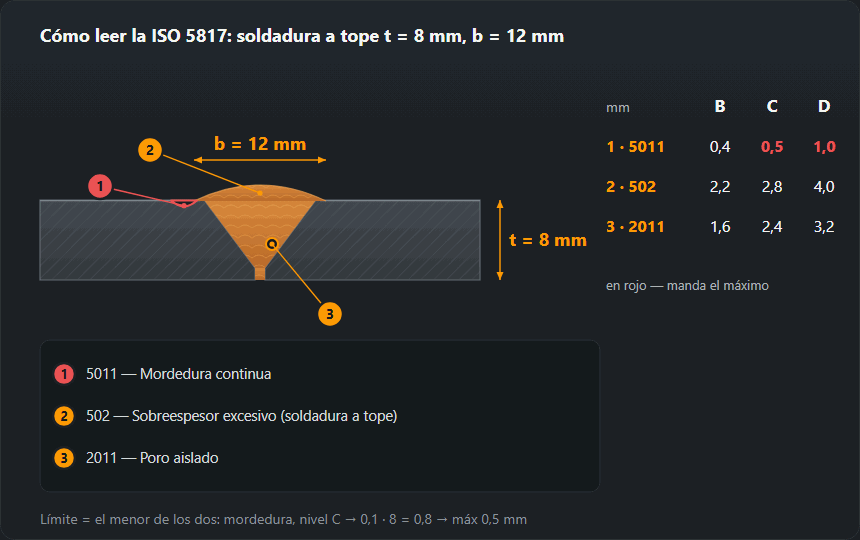
Cada celda de la tabla tiene dos partes: una fórmula y un tope («máx»). Se
calcula la fórmula con tu t o tu b, se compara con el
tope y se toma el menor de los dos. Para la misma unión, las seis
entradas más frecuentes:
| Imperfección | B | C | D |
|---|---|---|---|
| 5011 mordedura | 0,05·8 = 0,4 → 0,4 | 0,1·8 = 0,8 → 0,5 (tope) | 0,2·8 = 1,6 → 1,0 (tope) |
| 502 sobreespesor excesivo | 1 + 0,1·12 = 2,2 | 1 + 0,15·12 = 2,8 | 1 + 0,25·12 = 4,0 |
| 2011 poro | 0,2·8 = 1,6 | 0,3·8 = 2,4 | 0,4·8 = 3,2 |
| 402 falta de penetración | no se admite | no se admite | 0,2·8 = 1,6 |
| 511 llenado incompleto | no se admite | 0,1·8 = 0,8 | 0,25·8 = 2,0 |
| 507 desalineación lineal | 0,1·8 = 0,8 | 0,15·8 = 1,2 | 0,25·8 = 2,0 |
Todos los límites de esta página y de la calculadora se calculan según ISO 5817:2014; la edición 2023 no cambió estas filas de la tabla.
Todos los valores en mm. En el sobreespesor los topes de 5, 7 y 10 mm no
se alcanzan con b = 12 mm, así que manda la fórmula.
En la mordedura es al revés: en el nivel C la fórmula supera 0,5 mm en cuanto
la chapa pasa de 5 mm, y a partir de ahí decide solo el tope. Por eso la
mordedura es la fila que más a menudo se lee mal.
Ahora, la aplicación. Una mordedura medida de 0,6 mm pasa en el nivel D (1,0), pero no en C ni en B. Un poro aislado de 2,8 mm pasa en D (3,2) y no en C (2,4). Un sobreespesor de 3,0 mm: D sí (4,0), C no (2,8). El mismo cordón, tres veredictos; por eso hay que conocer el nivel antes de que nadie tome la galga. Para tu espesor y tu ancho, la calculadora ISO 5817 hace las cuentas con los mismos datos.
Errores típicos al evaluar según la ISO 5817
- Medir antes de nombrar. La mordedura (5011) y la concavidad en la raíz (515) pueden parecerse, pero sus límites difieren: en el nivel C y chapa de 8 mm, 0,5 mm frente a 0,8 mm. Primero el número de la tabla ISO 6520-1.
- Fórmula sin tope. En chapa de 20 mm la fórmula de la mordedura en el nivel C da 2 mm; lo admisible sigue siendo 0,5 mm.
- Confundir t y b. Si en la fórmula del sobreespesor se mete el espesor 8 en lugar del ancho de cara 12, el nivel C baja de 2,8 a 2,2 mm y se rechaza sin motivo un cordón bueno.
- Evaluar aluminio con la ISO 5817. Las soldaduras de aluminio se evalúan con la ISO 10042; las cifras del acero no se trasladan.
- Confundir nivel con alcance de la inspección. El nivel dice qué se admite en lo que se inspecciona. Cuántas soldaduras y con qué método —VT, RT, UT— lo fija la norma de producto o el plan de inspección. Los hallazgos visuales van a un informe como el que genera la herramienta de informe de inspección visual ISO 17637.
- Tomar el nivel como nota del soldador. Un cordón rechazado en B y aceptado en D no es «peor» en un trabajo de nivel D: simplemente cumple el criterio de ese trabajo.
- «Apenas se ve» en defectos planos. Una fisura o una falta de fusión de cualquier longitud no pasa en ningún nivel, tampoco en D.
ISO 5817 e ISO 10042: en qué se diferencian
Las dos normas hacen lo mismo —niveles de calidad B, C y D para uniones soldadas, construidos igual, en torno a los números de la ISO 6520-1—, pero para materiales distintos. La ISO 5817 cubre acero, níquel, titanio y sus aleaciones; la ISO 10042, aluminio y sus aleaciones. Las letras coinciden, las cifras no: un límite leído en la tabla de la ISO 5817 no debe aplicarse a una soldadura de aluminio, ni al revés. Cuando un mismo producto combina ambos materiales —el caso típico es el material rodante—, la documentación indica qué norma rige cada soldadura, y la propia EN 15085-3 remite a la ISO 5817 para acero y a la ISO 10042 para aluminio. La tabla y la calculadora de este sitio contienen solo valores de la ISO 5817.
Preguntas frecuentes
¿Quién elige el nivel de calidad?
Ni el inspector ni el soldador: la documentación. El nivel viene del proyecto, de la norma de producto o del contrato; en estructura metálica se deduce directamente de la clase de ejecución EXC de EN 1090-2. Si en los papeles no aparece, es una laguna que se plantea antes de soldar, no algo que se adivine después.
¿Qué mordedura pasa en el nivel C con chapa de 10 mm?
Hasta 0,5 mm. La fórmula da 0,1·t, es decir 1 mm, pero rige además un tope de 0,5 mm: se toma el menor de los dos. En el nivel B sería 0,05·t = 0,5 mm con el mismo tope; en el nivel D, 0,2·t = 2 mm, pero no más de 1 mm.
¿ISO 5817 se aplica al aluminio?
No. ISO 5817 cubre uniones soldadas por fusión en acero, níquel, titanio y sus aleaciones a partir de 0,5 mm de espesor. Para el aluminio y sus aleaciones el papel equivalente lo cumple ISO 10042, con sus propios niveles y sus propios valores.
¿Qué significa el nivel C de la ISO 5817?
Que las soldaduras se aceptan con los límites del nivel intermedio C. En chapa de 8 mm con cara de 12 mm supone, por ejemplo: mordedura hasta 0,5 mm, poro aislado hasta 2,4 mm, sobreespesor hasta 2,8 mm, desalineación hasta 1,2 mm; fisuras, faltas de fusión y faltas de penetración no se admiten. En estructura metálica el nivel C corresponde a la clase de ejecución EXC2 de la EN 1090-2. La indicación «ISO 5817-C» en un plano significa exactamente eso.
¿En qué se diferencia la ISO 10042 de la ISO 5817?
En el material. Ambas definen niveles de calidad B, C y D para uniones soldadas, pero la ISO 5817 es para acero, níquel, titanio y sus aleaciones, y la ISO 10042 para aluminio y sus aleaciones, con sus propios valores límite. Las cifras de una no se usan para soldaduras cubiertas por la otra.
¿Con qué nivel se evalúa la probeta en el examen del soldador?
La inspección visual de la probeta según ISO 9606-1 se hace normalmente con el nivel B, el más exigente. Es el criterio del examen, no el nivel que rige luego en producción: allí decide la documentación del producto.
Actualizado: