Homologación de soldador según EN ISO 9606-1: examen y certificado
Qué pasa el día del examen, qué significa el código del certificado y qué te permite —y qué no— ese papel.
Respuesta corta
El certificado es una sola cadena del tipo 135 P FW FM1 S t10 PB ml: proceso, producto, tipo de cordón, grupo de aporte, espesor, posición. Cada campo es un límite, no una descripción: fuera de él el certificado ya no vale. Dura tres años, con firma cada seis meses.
Cómo es el examen ISO 9606-1, paso a paso
El día del examen es corto. Casi todo lo que decide el resultado se fija antes de cebar el arco, así que conviene conocer el orden.
- Solicitud a un organismo acreditado. El certificado lo emite un examinador u organismo de examen, no tu empresa. Los centros de formación suelen trabajar con uno, y a menudo la solicitud pasa por ellos.
- Qué se cualifica. Proceso (111, 135, 136, 141…), chapa o tubo, a tope o en ángulo, grupo de aporte, espesor o diámetro de la probeta y posición. Cada elección se convierte en un campo del código y en un límite de lo que podrás soldar después: lee el apartado siguiente antes de firmar la solicitud.
- La instrucción para la probeta. Se suelda según un WPS o un pWPS con la preparación, el aporte, el gas y la banda de parámetros. Si la empresa ya tiene un WPS cualificado para ese tipo de unión, normalmente se usa ese; si no, se prepara un pWPS para el examen.
- Marcado. Antes de soldar, el examinador marca la probeta, para que la pieza que va a ensayos sea demostrablemente la tuya y en la posición en que la soldaste.
- Soldeo bajo vigilancia. Sueldas chapa o tubo en la posición y con el proceso que se cualifican, delante del examinador, que mira el soldeo y no solo el resultado. No se pide nada exótico: una unión sana en condiciones normales y siguiendo una instrucción escrita.
- Primero, inspección visual, contra los niveles de aceptación de ISO 5817 — normalmente nivel B. Todo lo que rechace la inspección visual termina ahí el asunto, y por eso los diez minutos extra de acabado de la probeta están bien invertidos.
- Después, según material y espesor, radiografía (RT) o ultrasonidos (UT), o en su lugar ensayos de doblado o de rotura. Puede tomarse una macrografía.
- El certificado. Si todo pasa, el organismo emite el certificado con el código y el rango de cualificación. Revísalo antes de guardarlo: proceso, espesor, diámetro y posición tienen que coincidir con lo que soldaste.
Si vas a trabajar en Polonia con un certificado de fuera de la UE: por regla general no se reconoce directamente y el examen se repite en un centro polaco acreditado. El camino está en cualificaciones de soldador en Polonia y en trabajo de soldador en la UE para extranjeros.
Leer el código del certificado
Una designación tiene este aspecto:
EN ISO 9606-1 135 P FW FM1 S t10 PB ml

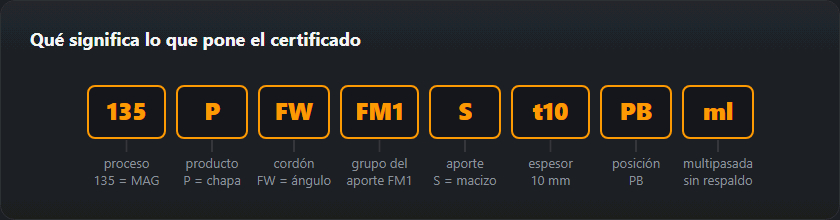
- 135 — el proceso; aquí MAG con hilo macizo.
- P — chapa (T sería tubo).
- FW — cordón en ángulo (BW, a tope).
- FM1 — el grupo del material de aporte.
- S — hilo macizo.
- t10 — espesor de probeta 10 mm.
- PB — la posición.
- ml — multicapa, es decir, más de una pasada. Soldar por un lado y sin respaldo son campos aparte (ss, nb) de la tabla de abajo.
Cada campo limita lo que puedes soldar. El que más se pasa por alto es el grupo de material: un certificado en acero del grupo 1 no dice nada sobre el inoxidable. Los rangos de espesor, diámetro y posición los calcula la calculadora de alcance.
| Campo | Qué codifica | Valores habituales |
|---|---|---|
141 | El proceso según ISO 4063 | 111 — MMA, 135 — MAG, 136 — hilo tubular, 141 — TIG |
P | Producto | P — chapa, T — tubo |
BW | Tipo de cordón | BW — a tope, FW — en ángulo |
FM1 | Grupo del aporte según EN ISO 9606-1 | FM1 — aceros no aleados y de grano fino, FM5 — inoxidables y refractarios, FM6 — níquel y sus aleaciones |
S | Material de aporte | S — hilo macizo o varilla, M — hilo de núcleo metálico |
t8 | Espesor de la probeta, mm | t3, t8, t12 — de ella sale el rango de espesores |
PF | Posición según ISO 6947 | PA, PC, PF, PE, H-L045 |
ss | Soldeo por un solo lado | bs — por ambos lados |
nb | Sin respaldo | mb — con respaldo |
Una línea del certificado, campo a campo
Así puede figurar en el certificado de un soldador de tubería: ISO 9606-1 135 T BW FM1 S t5,5 D60,3 H-L045 ss nb. Se lee de izquierda a derecha; la última columna dice qué te permite soldar cada campo. Espesor, diámetro y posiciones siguen las mismas reglas que las tablas de rangos de esta página y la calculadora del rango ISO 9606-1. Para el grupo de aporte y los detalles de la soldadura la web no calcula rango: se leen en la columna de rango del propio certificado.
| Campo | Qué significa | Qué cubre |
|---|---|---|
ISO 9606-1 | Norma, parte 1: aceros | Solo aceros; aluminio, cobre, níquel y titanio tienen sus propias partes de ISO 9606 |
135 | MAG con hilo macizo (ISO 4063) | Cubre: 135 y 138. No cubre: 136, 131, 114 |
T | Tubo | Tubo y, con D mayor de 25 mm, también chapa |
BW | Soldadura a tope | A tope; en ángulo solo con una probeta adicional en ángulo |
FM1 | Grupo de aporte: aceros no aleados y de grano fino | FM1; otros grupos, si los hay, van en la columna de rango del certificado |
S | Hilo macizo | Se lee junto con el proceso: 135 cubre también 138, el hilo de núcleo metálico (M) |
t5,5 | Espesor de pared de la probeta, mm | 3…11 mm (3 ≤ t < 12: de 3 mm a 2·t) |
D60,3 | Diámetro exterior del tubo, mm | ≥ 30,2 mm (D > 25 mm: desde 0,5·D, nunca por debajo de 25 mm) |
H-L045 | Tubo fijo a 45°, ascendente | A tope: PA, PC, PE, PF, PH, H-L045. En ángulo: solo con probeta en ángulo |
ss nb | Por un solo lado, sin respaldo | Con los procesos 13, 14 y 15, el examen sin respaldo (nb) cubre también la soldadura con respaldo de material o de gas (interpretación de ISO/TC 44/SC 11 a la tabla 11, 2015). El resto del rango figura en el certificado; aquí no se calcula |
Plazos: la primera confirmación toca a los seis meses del examen y el certificado vence a los tres años si no se renueva. Con la fecha del examen, la calculadora te da las dos fechas.
Qué significan los rangos en la práctica
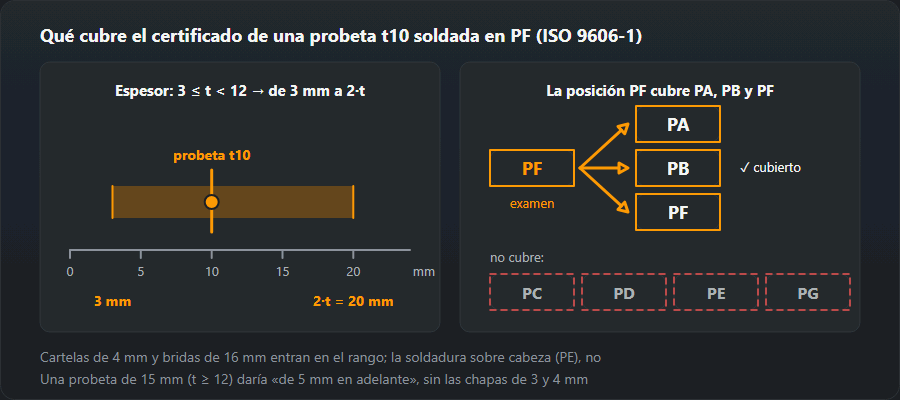
Una probeta de chapa de 10 mm cubre de 3 a 20 mm. Un examen en tubo de 114,3 mm de diámetro exterior cubre de 57,2 mm hacia arriba.
Tres números del certificado deciden todo: espesor, diámetro y posición. Debajo, lo que cubre cada uno.
Espesor
| Espesor de la probeta t, mm | Rango cubierto |
|---|---|
| t < 3 | de t a 3 mm o a 2·t, lo que sea mayor |
| 3 ≤ t < 12 | de 3 mm a 2·t |
| t ≥ 12 | de 3 mm en adelante |
Diámetro del tubo
| Diámetro de la probeta D, mm | Rango cubierto |
|---|---|
| 21,3 | 21,3…42,6 mm |
| 25,0 | 25,0…50,0 mm |
| 33,7 | ≥ 25,0 mm |
| 48,3 | ≥ 25,0 mm |
| 60,3 | ≥ 30,2 mm |
| 88,9 | ≥ 44,5 mm |
| 114,3 | ≥ 57,2 mm |
| 168,3 | ≥ 84,2 mm |
| 219,1 | ≥ 109,6 mm |
Posición
| Aprobado en posición | Cubre |
|---|---|
| PA — plana | soldaduras a tope: PA soldaduras en ángulo: PA |
| PB — horizontal en ángulo | soldaduras a tope: — soldaduras en ángulo: PA, PB |
| PC — horizontal | soldaduras a tope: PA, PC soldaduras en ángulo: PA, PB, PC |
| PD — en ángulo sobre cabeza | soldaduras a tope: — soldaduras en ángulo: PA, PB, PC, PD, PE |
| PE — sobre cabeza | soldaduras a tope: PA, PC, PE soldaduras en ángulo: PA, PB, PC, PD, PE |
| PF — vertical ascendente | soldaduras a tope: PA, PF soldaduras en ángulo: PA, PB, PF |
| PG — vertical descendente | soldaduras a tope: PG soldaduras en ángulo: PG |
| PH — tubo fijo, ascendente | soldaduras a tope: PA, PE, PF, PH soldaduras en ángulo: PA, PB, PC, PD, PE, PF, PH |
| H-L045 — tubo a 45°, ascendente | soldaduras a tope: PA, PC, PE, PF, PH, H-L045 soldaduras en ángulo: — |
| J-L045 — tubo a 45°, descendente | soldaduras a tope: PA, PC, PE, PG, PJ, J-L045 soldaduras en ángulo: — |
Chapa o tubo es un límite aparte, fuera de estas tablas: se explica en «¿Chapa o tubo?», más abajo.
Cómo elegir la probeta para que el certificado cubra tu trabajo
Hay que ir al revés: apunta las uniones que realmente sueldas —espesor, chapa o tubo, diámetro, posiciones— y elige la única probeta cuyo rango las contenga. Los ejemplos usan las mismas reglas que las tablas de arriba y la calculadora.
Los tres casos de abajo en una tabla, calculados con las mismas reglas que la calculadora del rango (el tubo D60,3 está desglosado campo a campo más arriba):
| Probeta | Espesores cubiertos | Diámetros cubiertos | Posiciones a tope cubiertas |
|---|---|---|---|
| chapa t = 10 mm, PF | 3…20 mm | — | PA, PF |
| chapa t = 15 mm, PE | ≥ 3 mm | — | PA, PC, PE |
| tubo D = 21,3 mm, t = 2,8 mm, PC | 2,8…5,6 mm | 21,3…42,6 mm | PA, PC |
Chapa de 10 mm, a tope, en PF
10 mm cae en la banda 3 ≤ t < 12, así que el rango va de 3 mm a 2·t: de 3 a 20 mm. PF a tope cubre PA y PF; PB es una posición de ángulo y solo entra en el alcance con una probeta adicional en ángulo. Es casi todo lo que ve un taller de estructura metálica: cartelas de 4 mm y bridas de 16 mm entran; una unión sobre cabeza (PE), no.

Probetas más gruesas y más finas
Una probeta de 15 mm está en la banda t ≥ 12: de 3 mm en adelante, sin límite superior. La norma exige soldarla en al menos tres capas: el examen es más largo y difícil, pero el certificado llega también a los perfiles pesados. En el otro extremo, una de 2 mm cubre de t a 3 mm o a 2·t, lo que sea mayor, es decir, de 2 a 4 mm: un certificado de chapa fina que no se estira hasta la estructura. Si tu trabajo va de cartelas finas a chapa de 20 mm, la probeta de 10 mm es la que encaja.
Diámetro del tubo
Por encima de 25 mm el rango empieza en 0,5·D, nunca por debajo de 25 mm, sin límite superior: un examen en 60,3 mm cubre de 30,2 mm hacia arriba. El tubo pequeño sigue otra regla: hasta 25 mm el rango es de D a 2·D, así que un examen en 21,3 mm cubre solo de 21,3 a 42,6 mm. Quien suelda a la vez líneas de instrumentación y tubería de proceso de 60,3 mm tiene que mirarlo bien: el examen en 60,3 mm no baja a 21,3 mm.
Posiciones: un examen en tubo para casi todo
H-L045 —tubo fijo a 45°, soldeo ascendente— cubre a tope PA, PC, PE y PF, más PH y la propia H-L045: todas las posiciones a tope salvo la descendente. No cubre ni PG ni PJ, que solo cubre un examen descendente. PB y PD son posiciones de ángulo y piden una probeta en ángulo. En chapa, PE a tope cubre PA, PC y PE y PC a tope cubre PA y PC; PE en ángulo cubre PA, PB, PC, PD y PE.
¿Chapa o tubo?
Una probeta en tubo de más de 25 mm cubre también chapa. Una probeta en chapa cubre tubo solo desde 75 mm si el tubo gira (y entonces en PA, PB, PC y PD), y tubo fijo desde 500 mm. Si parte de tu trabajo es tubo de menos de 500 mm soldado en posición fija, el examen tiene que ser en tubo.
La regla práctica: examínate en la posición más difícil que sueldes de verdad en producción, sobre el producto que cubra el resto. Las posiciones fáciles vienen solas; al revés, nunca. Comprueba la elección en la calculadora de alcance antes de reservar el examen.
EN 287-1 e ISO 9606-1
La EN 287-1 es la norma europea anterior para la cualificación de soldadores de acero; la EN ISO 9606-1 la sustituyó. La idea no cambió —una probeta, un rango que sale de ella, una firma cada seis meses—, pero el código se escribe de otra forma. El campo que se lee mal es el cuarto: en la ISO 9606-1 es el grupo de aporte (FM1–FM6), mientras que los certificados antiguos por EN 287-1 llevaban ahí el grupo de acero. Los exámenes nuevos se hacen por ISO 9606-1. Si todavía tienes un certificado EN 287-1, pregunta al cliente o al inspector si lo aceptan antes de contar con él.
ISO 9606-1 y las demás partes de ISO 9606
ISO 9606-1 es la parte 1 de una serie: Cualificación de soldadores — Soldeo por fusión — Parte 1: Aceros. El texto vigente es ISO 9606-1:2012; en Europa se publica como EN ISO 9606-1:2017, con las correcciones posteriores, y en cada país como UNE, DIN, PN o BS EN ISO 9606-1: mismas reglas, otro editor. Está en preparación una revisión de la serie (ISO/DIS 9606). Los demás metales tienen sus propias partes:
| Parte | Materiales |
|---|---|
| ISO 9606-1 | Aceros (al carbono, de baja aleación, inoxidables) |
| ISO 9606-2 | Aluminio y sus aleaciones |
| ISO 9606-3 | Cobre y sus aleaciones |
| ISO 9606-4 | Níquel y sus aleaciones |
| ISO 9606-5 | Titanio, circonio y sus aleaciones |
La soldadura totalmente mecanizada y automática queda fuera de ISO 9606: los operadores de esos equipos se cualifican según ISO 14732.
Por qué se suspende: causas frecuentes
Los suspensos se agrupan por fases del ensayo, y casi todos se ven antes de que la probeta salga de tus manos.
En la inspección visual
Mordeduras, chaflán sin llenar del todo, sobreespesor excesivo, raíz irregular. El nivel B deja poco margen; solo la mordedura y el exceso de metal (sobreespesor, convexidad, descolgamiento de raíz) se juzgan por el nivel C: la mordedura se limita a 0,1·t y nunca más de 0,5 mm, así que en chapa de 10 mm el techo es 0,5 mm, y el llenado incompleto no se admite en absoluto. Los límites para tu espesor están en la calculadora ISO 5817; qué significa cada nivel, en la página de la ISO 5817.
En el doblado y la rotura
Falta de fusión en la raíz o entre pasadas. Desde fuera puede no verse, pero el doblado la abre a lo largo de la línea de fusión. La falta de fusión (401) no se admite en ningún nivel. Viene de poco calor en los bordes: avance demasiado rápido, ángulo de antorcha o de electrodo equivocado, una pasada montada sobre la anterior en vez de meterse en el rincón.
En la radiografía
Poros, escoria, falta de fusión entre pasadas. En nivel B un poro aislado puede llegar a 0,2·t y no más de 3 mm. Los poros suelen venir de mala protección gaseosa —corrientes de aire, tobera llena de proyecciones— o de una unión sucia o húmeda.
Antes del arco
Preparación y limpieza: un chaflán amolado desigual, una separación en raíz que cambia a lo largo de la unión, calamina u óxido en las caras, escoria sin quitar entre pasadas. Eso no lo arregla el examinador, y todo aparece en los ensayos.
Mantenerlo vivo
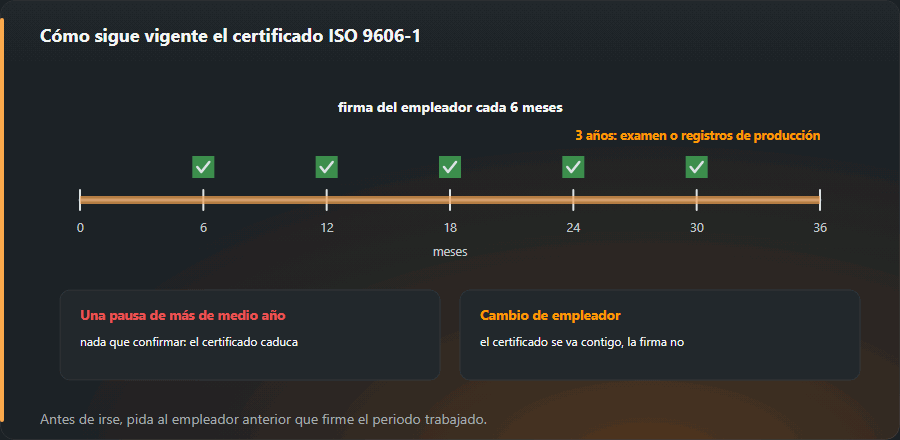
Cada seis meses, una firma de la empresa confirmando que has trabajado dentro del alcance. Cada tres años, o un nuevo examen o —donde exista esa vía— una prórroga basada en ensayos de producción documentados. Guarda copias del certificado y de cada firma: los certificados se pierden con facilidad en la empresa que los custodia, y pedir un duplicado al organismo es más fácil que volver a examinarse.
Tres vías de renovación según el apartado 9.3
Tras el examen, ISO 9606-1 ofrece tres maneras de mantener el certificado en vigor (apartado 9.3). La confirmación semestral se exige en todas, y qué vía tienes abierta lo decide el organismo que emitió el certificado.
| Vía | Qué exige | Cuánto dura después |
|---|---|---|
| 9.3 a — nuevo examen | Una probeta nueva, soldada y ensayada como la primera | Certificado nuevo, tres años |
| 9.3 b — soldaduras de producción | Dos soldaduras de los últimos seis meses, ensayadas con resultado aceptable y documentadas | Dos años más |
| 9.3 c — sistema de calidad | El mismo fabricante, sistema de calidad según ISO 3834-2 o -3, calidad de soldadura documentada | Sin fecha de fin mientras se cumplan las condiciones |
Saltarse una confirmación semestral cierra las tres vías: el certificado caduca ese día y la vuelta pasa por un examen nuevo.
Quién firma
La empresa; en la práctica, el coordinador de soldeo o el responsable de soldadura. La firma dice una sola cosa: en los últimos seis meses has soldado dentro del alcance de este certificado. No es un trámite: sin ella, las soldaduras hechas entretanto las hizo, sobre el papel, un soldador sin cualificar.
Si cambias de empresa
El certificado es tuyo y se va contigo. La firma, no: la empresa nueva solo puede confirmar el trabajo hecho para ella. Antes de irte, pide a la anterior que firme por el periodo que trabajaste allí; entrega una copia a la nueva el primer día y asegúrate de que la siguiente firma llega dentro de los seis meses desde la última.
Más de seis meses sin soldar
Si llevas más de seis meses sin soldar con ese proceso —baja larga, otro oficio, una temporada fuera—, no hay nada que confirmar y el certificado pierde validez, diga lo que diga la fecha de los tres años. Lo normal entonces es volver a examinarse.
Lo que el certificado no hace es autorizar la unión por sí solo. El procedimiento también tiene que estar cualificado, y eso es el WPS. Los dos documentos, siempre.

Normas y referencias
Edición de la norma, apartado o tabla y lo que toma de ellos esta página. Los números se han comprobado en los índices que publican los editores de normas; los textos completos los venden los organismos de normalización.
- EN ISO 9606-1:2017 (ISO 9606-1:2012), apartados 5.2–5.9 — las variables esenciales y los rangos: proceso, producto, tipo de soldadura, aporte, dimensiones, posiciones
- EN ISO 9606-1:2017 (ISO 9606-1:2012), apartados 9.2, 9.3 — la confirmación cada 6 meses y las vías de prolongación
- EN ISO 9606-1:2017 (ISO 9606-1:2012), apartado 11 — cómo se construye la designación del certificado
Preguntas frecuentes
¿Cuánto tiempo es válido el certificado?
Tres años, pero solo si la empresa firma cada seis meses que has estado soldando dentro del alcance. Una firma que falta lo termina antes, y esa —no la fecha de los tres años— es la razón habitual de que un certificado resulte inválido en obra.
¿Vale un certificado de otro país de la UE?
Sí. EN ISO 9606-1 es una norma europea y un certificado emitido por un organismo acreditado se reconoce en toda la Unión. Lo que no viaja es la cualificación del procedimiento del fabricante ni su control de producción: eso se queda en la empresa.
¿En qué posición conviene examinarse?
En la más difícil que puedas aprobar. Las posiciones cubren hacia abajo, así que PF a tope cubre PA (en ángulo, además PB) mientras que PA no cubre nada más. En tubo, H-L045 es el examen a tope individual de mayor alcance: todas las posiciones a tope salvo la descendente. Pagar dos veces —una por el fácil y otra por el útil— es el camino caro.
¿Qué espesores cubre un examen en chapa de 10 mm?
De 3 a 20 mm. Para probetas desde 3 mm hasta menos de 12 mm el rango va de 3 mm al doble del espesor de la probeta. La posición y el producto son límites aparte: una chapa a tope en PF cubre soldaduras a tope en PA y PF en chapa, y tubo solo desde 75 mm girado o 500 mm fijo.
¿En qué se diferencia la ISO 9606-1 de la EN 287-1?
La EN 287-1 es la norma anterior para la cualificación de soldadores de acero, sustituida por la EN ISO 9606-1. El principio es el mismo —probeta, rango, firma cada seis meses—, pero el código se escribe distinto: el cuarto campo de la ISO 9606-1 es el grupo de aporte (FM1–FM6), donde los certificados antiguos ponían el grupo de acero. Los exámenes nuevos se hacen por ISO 9606-1. La ISO 9606 unificada, con las partes 1 a 5 en un solo documento, sigue siendo un proyecto (ISO/DIS 9606, prEN ISO 9606:2026; a noviembre de 2026).
¿Se puede renovar sin volver a examinarse?
A veces. La ISO 9606-1 da tres vías (apartado 9.3): un nuevo examen cada tres años, una prórroga cada dos años con dos soldaduras de producción ensayadas en los últimos seis meses o validez sin fecha final en un fabricante con sistema de calidad ISO 3834-2 o -3. Cuál te corresponde lo decide el organismo que emitió el certificado. Sin la cadena completa de firmas semestrales no vale ninguna.
Actualizado: