Egzamin spawacza wg EN ISO 9606-1: jak wygląda i co daje świadectwo
ISO 9606-1 to norma, wg której egzaminuje się spawacza, a nie spoinę:
spawasz jedną próbkę, ją badają, a świadectwo wylicza metody, grubości i pozycje,
które wolno ci potem spawać. Zastąpiła EN 287-1 i jest ważna trzy lata.
Niżej: przebieg egzaminu, zapis świadectwa 141 P BW FM1 S t8 PF ss nb
i wybór próbki; gotowe świadectwo sprawdzisz
kalkulatorem zakresu uznania.
Krótka odpowiedź
Świadectwo to jeden ciąg znaków w rodzaju 135 P FW FM1 S t10 PB ml: metoda, wyrób, rodzaj spoiny, grupa spoiwa, grubość, pozycja. Każde pole jest granicą, a nie opisem — poza nim świadectwo już nie obowiązuje. Ważne trzy lata, z podpisem co pół roku.

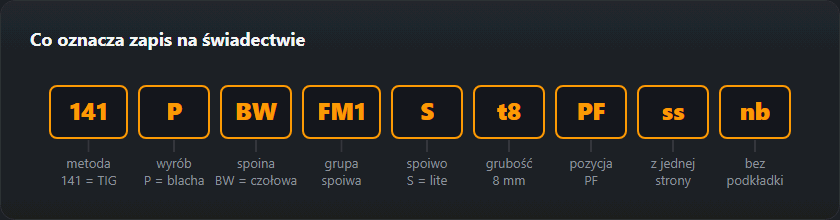
Pola po kolei
| Pole | Co koduje | Częste wartości |
|---|---|---|
141 | Metoda wg ISO 4063 | 111 — MMA, 135 — MAG, 136 — drut proszkowy, 141 — TIG |
P | Wyrób | P — blacha, T — rura |
BW | Rodzaj spoiny | BW — czołowa, FW — pachwinowa |
FM1 | Grupa spoiwa wg EN ISO 9606-1 | FM1 — stale niestopowe i drobnoziarniste, FM5 — nierdzewne i żaroodporne, FM6 — nikiel i stopy niklu |
S | Materiał dodatkowy | S — drut lity lub pręt, M — drut proszkowy metaliczny |
t8 | Grubość próbki, mm | t3, t8, t12 — od niej liczy się przedział grubości |
PF | Pozycja wg ISO 6947 | PA, PC, PF, PE, H-L045 |
ss | Spawanie jednostronne | bs — obustronne |
nb | Bez podkładki | mb — na podkładce |
Jeden zapis ze świadectwa, pole po polu
Tak może wyglądać zapis na świadectwie spawacza rur: ISO 9606-1 135 T BW FM1 S t5,5 D60,3 H-L045 ss nb. Czyta się go od lewej; ostatnia kolumna mówi, co dane pole pozwala spawać. Grubość, średnicę i pozycje liczą te same reguły co tabele zakresu na tej stronie i kalkulator zakresu uprawnień ISO 9606-1. Dla grupy spoiwa i szczegółów spoiny serwis zakresu nie liczy: te odczytuje się z kolumny zakresu na samym świadectwie.
| Pole | Znaczenie | Co obejmuje |
|---|---|---|
ISO 9606-1 | Norma, część 1: stale | Tylko stale; aluminium, miedź, nikiel i tytan mają własne części ISO 9606 |
135 | MAG drutem litym (ISO 4063) | Obejmuje: 135 i 138. Nie obejmuje: 136, 131, 114 |
T | Rura | Rury, a przy D powyżej 25 mm także blachy |
BW | Spoina czołowa | Spoiny czołowe; pachwinowe tylko z dodatkową próbką pachwinową |
FM1 | Grupa spoiwa: stale niestopowe i drobnoziarniste | FM1; ewentualne dalsze grupy wpisuje się w kolumnie zakresu świadectwa |
S | Drut lity | Czytać razem z metodą: 135 obejmuje też 138, czyli drut proszkowy metaliczny (M) |
t5,5 | Grubość ścianki próbki, mm | 3…11 mm (3 ≤ t < 12: od 3 mm do 2·t) |
D60,3 | Średnica zewnętrzna rury, mm | ≥ 30,2 mm (D > 25 mm: od 0,5·D, nie mniej niż 25 mm) |
H-L045 | Rura nieruchoma pod 45°, spawanie ku górze | Spoiny czołowe: PA, PC, PE, PF, PH, H-L045. Spoiny pachwinowe: tylko z próbką pachwinową |
ss nb | Spawanie jednostronne bez podkładki | Przy procesach 13, 14 i 15 egzamin bez podkładki (nb) obejmuje też spawanie z podkładką materiałową i gazową (interpretacja ISO/TC 44/SC 11 do tablicy 11, 2015). Resztę zakresu podaje świadectwo; tu nie jest liczona |
Terminy: pierwsze potwierdzenie przypada pół roku po egzaminie, a świadectwo kończy się po trzech latach, jeśli nie zostanie przedłużone. Po wpisaniu daty egzaminu kalkulator podaje obie daty.
Pole czwarte myli najczęściej. W samym zapisie stoi grupa spoiwa (FM1–FM6), a nie grupa stali. Grupę materiału rodzimego wg ISO 15608:2025 (wcześniej CEN ISO/TR 15608) — zapisywaną jako 1.1 czy 8.1 — świadectwo tylko odnotowuje: to stal, na której spawano próbkę. Zakres materiałowy wyznacza grupa spoiwa: wg ISO 9606-1 spawanie spoiwem z danej grupy FM obejmuje materiały rodzime grup od 1 do 11. Starsze świadectwa wg EN 287-1 miały w tym miejscu grupę stali; norma zmieniła się w 2013 roku. Świadectwo wystawione przed październikiem 2025 podaje grupę według raportu TR i tak się ją czyta.
Zakres uznania — to, co czytają na budowie
Świadectwo daje prawo nie do jednego punktu, lecz do przedziału wokół niego. Trzy reguły spotykane najczęściej.
- Grubość. Egzamin na próbce 8 mm obejmuje przedział od 3 do 16 mm (od 3 mm do 2·t) — pełne granice podaje tabela poniżej.
- Wyrób. Rura o średnicy powyżej 25 mm obejmuje blachę. Blacha obejmuje rury tylko wąsko — o tym niżej.
- Pozycja. Trudniejsza obejmuje łatwiejsze: czołowe PF obejmuje PA, pachwinowe PF — PA i PB, a czołowe H-L045 (6G) — wszystkie pozycje czołowe poza spawaniem w dół.
Jeśli spoina powstała poza zakresem uznania świadectwa, formalnie wykonał ją spawacz bez uprawnień. Przy odbiorze konstrukcji odpowiedzialnej to podstawa do zakwestionowania całej roboty, niezależnie od tego, jak spoina wygląda i co pokazały badania.
Trzy liczby ze świadectwa rozstrzygają o wszystkim: grubość, średnica i pozycja. Poniżej to, co każda z nich obejmuje.
Grubość
| Grubość próbki t, mm | Uznany zakres |
|---|---|
| t < 3 | od t do 3 mm lub do 2·t (większa z wartości) |
| 3 ≤ t < 12 | od 3 mm do 2·t |
| t ≥ 12 | od 3 mm w górę |
Średnica rury
| Średnica próbki D, mm | Uznany zakres |
|---|---|
| 21,3 | 21,3…42,6 mm |
| 25,0 | 25,0…50,0 mm |
| 33,7 | ≥ 25,0 mm |
| 48,3 | ≥ 25,0 mm |
| 60,3 | ≥ 30,2 mm |
| 88,9 | ≥ 44,5 mm |
| 114,3 | ≥ 57,2 mm |
| 168,3 | ≥ 84,2 mm |
| 219,1 | ≥ 109,6 mm |
Pozycja
| Zdane w pozycji | Uznaje |
|---|---|
| PA — podolna | spoiny czołowe: PA spoiny pachwinowe: PA |
| PB — naboczna | spoiny czołowe: — spoiny pachwinowe: PA, PB |
| PC — naścienna | spoiny czołowe: PA, PC spoiny pachwinowe: PA, PB, PC |
| PD — okapowa | spoiny czołowe: — spoiny pachwinowe: PA, PB, PC, PD, PE |
| PE — pułapowa | spoiny czołowe: PA, PC, PE spoiny pachwinowe: PA, PB, PC, PD, PE |
| PF — pionowa z dołu do góry | spoiny czołowe: PA, PF spoiny pachwinowe: PA, PB, PF |
| PG — pionowa z góry do dołu | spoiny czołowe: PG spoiny pachwinowe: PG |
| PH — rura stała, w górę | spoiny czołowe: PA, PE, PF, PH spoiny pachwinowe: PA, PB, PC, PD, PE, PF, PH |
| H-L045 — rura pod 45°, ku górze | spoiny czołowe: PA, PC, PE, PF, PH, H-L045 spoiny pachwinowe: — |
| J-L045 — rura pod 45°, w dół | spoiny czołowe: PA, PC, PE, PG, PJ, J-L045 spoiny pachwinowe: — |
Jedna rzecz spoza tabel: wg ISO 9606-1 próba na blasze obejmuje rury obracane od 75 mm średnicy (pozycje PA, PB, PC i PD), a rury nieruchome dopiero od 500 mm; próba na rurze o średnicy powyżej 25 mm obejmuje także blachę. Świadectwo z blachy rzadko zastępuje więc próbę na rurze.
Egzamin spawacza krok po kroku
Sam dzień egzaminu jest krótki. Większość tego, co przesądza o wyniku, rozstrzyga się, zanim zajarzysz łuk.
- Zgłoszenie do jednostki akredytowanej. Świadectwo wydaje egzaminator albo jednostka egzaminująca — Łukasiewicz – GIT, UDT-CERT, TÜV, Bureau Veritas i inne akredytowane — a nie pracodawca. Ośrodki szkolenia zwykle współpracują z jedną z nich i zgłoszenie idzie przez nie.
- Wybór, na co zdajesz. Metoda (111, 135, 136, 141…), blacha czy rura, spoina czołowa czy pachwinowa, grupa spoiwa, grubość lub średnica próbki, pozycja. Każdy wybór staje się polem kodu i granicą tego, co wolno ci potem spawać — przeczytaj następny rozdział, zanim podpiszesz zgłoszenie.
- Teoria. Podstawy procesu, materiały, BHP, czytanie oznaczeń spoin i instrukcji technologicznej.
- Instrukcja do próbki. Próbkę spawa się wg WPS albo pWPS z przygotowaniem brzegów, spoiwem, gazem i zakresem parametrów. Jeśli zakład ma już kwalifikowaną WPS na takie złącze, zwykle używa się jej; jeśli nie, na egzamin przygotowuje się pWPS — projekt złożysz w darmowym generatorze pWPS. Samą WPS kwalifikuje WPQR, który bada technologię, a nie ciebie; co obejmuje jedno badanie technologii, policzy kalkulator zakresu wg ISO 15614-1.
- Oznakowanie. Przed spawaniem egzaminator znakuje próbkę, żeby do badań trafił dowodnie twój element, w pozycji, w której go spawałeś.
- Spawanie pod nadzorem. Blacha albo rura, w zadanej pozycji i zadaną metodą. Egzaminator patrzy na samo spawanie, nie tylko na wynik.
- Najpierw badanie wizualne — kryteria to poziom jakości B wg ISO 5817 (dla nadmiernego nadlewu, wypukłości, grubości spoiny pachwinowej i nadmiernego przetopu — poziom C), o ile program nie stanowi inaczej. Próbka odrzucona wizualnie dalej nie idzie, dlatego dziesięć minut na porządne lico się opłaca.
- Dalej, zależnie od materiału i grubości — radiografia (RT) lub ultradźwięki (UT) albo zamiast nich próby zginania lub łamania; przy spoinach pachwinowych częściej badania niszczące: próba łamania, badanie makroskopowe.
- Świadectwo. Jeśli wszystko przeszło, jednostka wydaje świadectwo z kodem i zakresem uznania. Sprawdź je od razu: metoda, grubość, średnica i pozycja muszą się zgadzać z tym, co faktycznie spawałeś.
Jak wybrać próbkę, żeby świadectwo objęło twoją pracę
Liczy się od końca: wypisz złącza, które naprawdę spawasz — grubość, blacha czy rura, średnica, pozycje — i wybierz jedną próbkę, której zakres obejmie je wszystkie. Przykłady liczone są tymi samymi regułami co tabele wyżej i kalkulator zakresu uznania.
Trzy przypadki poniżej w jednej tabeli, policzone tymi samymi regułami co kalkulator zakresu (rurę D60,3 rozebrano pole po polu wyżej):
| Próbka | Obejmowane grubości | Obejmowane średnice | Pozycje spoin czołowych |
|---|---|---|---|
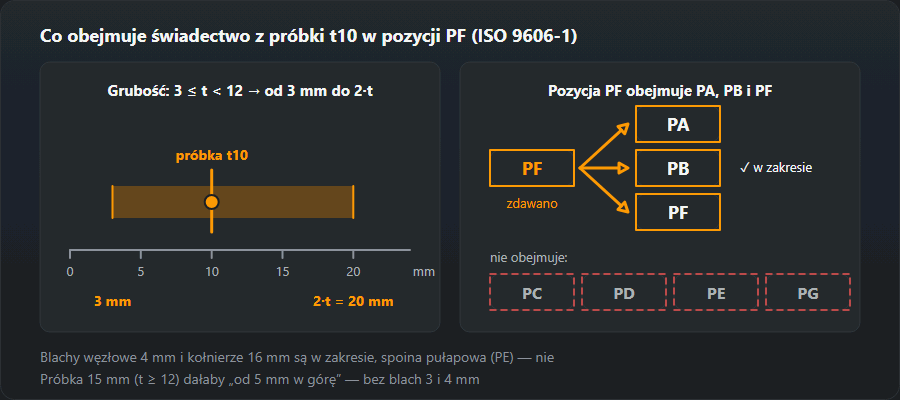
| blacha t = 10 mm, PF | 3…20 mm | — | PA, PF |
| blacha t = 15 mm, PE | ≥ 3 mm | — | PA, PC, PE |
| rura D = 21,3 mm, t = 2,8 mm, PC | 2,8…5,6 mm | 21,3…42,6 mm | PA, PC |
Blacha 10 mm, spoina czołowa w PF
10 mm mieści się w pasie 3 ≤ t < 12, więc zakres biegnie od 3 mm do 2·t: od 3 do 20 mm. Czołowa PF obejmuje PA i PF; PB to pozycja pachwinowa i wchodzi do zakresu dopiero z dodatkową próbką pachwinową. To większość tego, co spawa się w wytwórni konstrukcji: blachy węzłowe 4 mm i kołnierze 16 mm są w zakresie, spoina pułapowa (PE) — nie.

Próbka grubsza i cieńsza
Próbka 15 mm wpada w pas t ≥ 12: od 3 mm w górę, bez górnej granicy. Taką próbkę norma każe spawać co najmniej w trzech warstwach — egzamin jest dłuższy i trudniejszy, za to świadectwo obejmuje też ciężkie elementy. Na drugim końcu próbka 2 mm daje od t do większej z wartości 3 mm i 2·t, czyli od 2 do 4 mm — świadectwo na cienką blachę, które nie sięga konstrukcji. Jeśli spawasz od cienkich blach po 20 mm, pasuje próbka 10 mm.
Średnica rury
Powyżej 25 mm zakres zaczyna się od 0,5·D, ale nie niżej niż 25 mm, bez górnej granicy: egzamin na rurze 60,3 mm obejmuje od 30,2 mm w górę. Małe rury mają inną regułę — do 25 mm zakres to od D do 2·D, więc egzamin na 21,3 mm obejmuje tylko od 21,3 do 42,6 mm. Kto spawa i rurki impulsowe, i rurociągi 60,3 mm, musi uważać: egzamin na 60,3 mm nie schodzi do 21,3 mm.
Pozycje: jedna próba na rurze prawie na wszystko
H-L045 — rura nieruchoma pod 45°, spawana ku górze — w spoinie czołowej obejmuje PA, PC, PE i PF, a do tego PH i samo H-L045: wszystkie pozycje czołowe poza spawaniem w dół. Nie obejmuje PG ani PJ; te daje tylko egzamin w dół. PB i PD to pozycje pachwinowe — wymagają próbki pachwinowej. Na blasze czołowe PE obejmuje PA, PC i PE, a czołowe PC — PA i PC; pachwinowe PE obejmuje PA, PB, PC, PD i PE.
Blacha czy rura?
Próba na rurze powyżej 25 mm obejmuje także blachę. Próba na blasze obejmuje rury tylko od 75 mm, i to obracane (w PA, PB, PC i PD), a nieruchome od 500 mm. Jeśli choć część twojej pracy to rury poniżej 500 mm spawane na stałe, egzamin musi być na rurze.
Zasada praktyczna: zdawaj w najtrudniejszej pozycji, w której naprawdę spawasz na produkcji, na wyrobie, który obejmuje resztę. Łatwiejsze pozycje przychodzą same, odwrotnie — nigdy. Co certyfikować w typowych zakładach (wytwórnia, montaż, rurociągi, nierdzewka), opisujemy w artykule o uprawnieniach spawalniczych w Polsce.
EN 287-1 a ISO 9606-1
EN 287-1 to poprzednia europejska norma egzaminowania spawaczy stali; zastąpiła ją EN ISO 9606-1. Idea się nie zmieniła — próbka, wynikający z niej zakres, podpis co pół roku — ale kod zapisuje się inaczej, a najczęściej myli się czwarte pole (grupa spoiwa zamiast grupy stali, o czym wyżej). Nowe egzaminy zdaje się wg ISO 9606-1. Jeśli masz jeszcze świadectwo wg EN 287-1, zanim na nim oprzesz robotę, zapytaj zleceniodawcę albo inspektora, czy je uznaje.
ISO 9606-1 i pozostałe części ISO 9606
ISO 9606-1 to część 1 serii: Egzamin kwalifikacyjny spawaczy — Spawanie — Część 1: Stale. Aktualny tekst to ISO 9606-1:2012; w Europie wydano go jako EN ISO 9606-1:2017 z późniejszymi poprawkami, a w poszczególnych krajach jako PN, DIN, BS czy NF EN ISO 9606-1 — te same reguły, inny wydawca. Trwają prace nad nowelizacją serii (ISO/DIS 9606). Inne metale mają własne części:
| Część | Materiały |
|---|---|
| ISO 9606-1 | Stale (niestopowe, niskostopowe, nierdzewne) |
| ISO 9606-2 | Aluminium i jego stopy |
| ISO 9606-3 | Miedź i jej stopy |
| ISO 9606-4 | Nikiel i jego stopy |
| ISO 9606-5 | Tytan, cyrkon i ich stopy |
Spawanie w pełni zmechanizowane i automatyczne leży poza ISO 9606: operatorów takich urządzeń kwalifikuje się wg ISO 14732.
Dlaczego nie zdają: najczęstsze przyczyny
Oblania skupiają się na kolejnych etapach badań, a większość widać, zanim próbka wyjdzie z twoich rąk.
Na badaniu wizualnym
Podtopienia, niecałkowite wypełnienie rowka, zbyt wysoki nadlew lica, nierówna grań. Poziom B zostawia mało luzu; tylko podtopienie i nadmiar metalu (nadlew lica i grani, wypukłość) ocenia się wg poziomu C: podtopienie do 0,1·t i nigdy więcej niż 0,5 mm — na blasze 10 mm sufit to 0,5 mm — a niewypełnienie rowka nie jest dopuszczalne w ogóle. Granice dla twojej grubości pokaże kalkulator ISO 5817, a co znaczą poziomy — strona o normie ISO 5817.
Na próbie zginania i łamania
Przyklejenia w grani albo między ściegami. Z zewnątrz mogą być niewidoczne, ale zginanie otwiera je wzdłuż linii wtopienia. Przyklejenie (401) nie jest dopuszczalne na żadnym poziomie. Bierze się z za małej ilości ciepła na ściankach rowka: za szybkie prowadzenie, zły kąt uchwytu albo elektrody, ścieg położony na poprzednim zamiast wprowadzony w naroże.
Na radiogramie
Pory, wtrącenia żużla, przyklejenia między ściegami. Na poziomie B pojedynczy por może mieć do 0,2·t, najwyżej 3 mm. Pory biorą się zwykle ze słabej osłony gazowej — przeciąg, zachlapana dysza — albo z brudnego lub wilgotnego złącza.
Zanim zajarzysz łuk
Przygotowanie i czyszczenie: nierówno zeszlifowany ukos, szczelina w grani zmieniająca się na długości złącza, zgorzelina lub rdza na ściankach, żużel nieusunięty między ściegami. Tego egzaminator za ciebie nie poprawi, a wszystko wychodzi w badaniach.
Jak nie stracić ważności
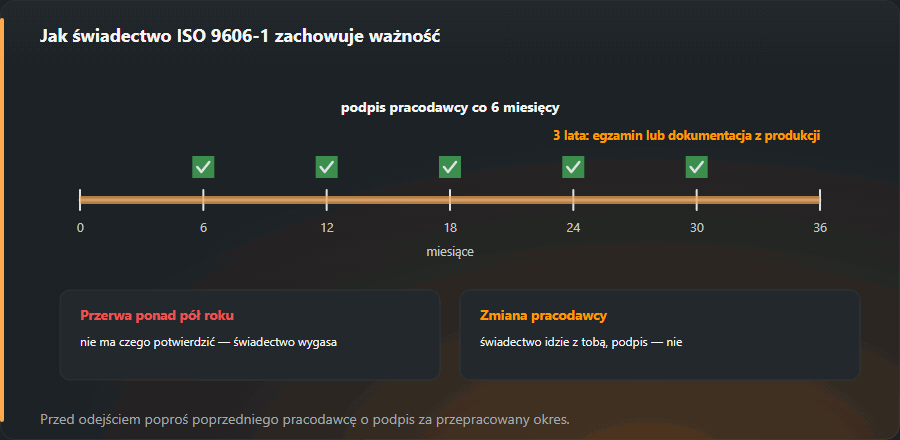
Termin to trzy lata, ale opiera się na potwierdzeniach: co sześć miesięcy pracodawca albo osoba nadzorująca spawanie podpisuje, że spawacz nadal pracuje tą metodą. Bez podpisu świadectwo traci ważność przed czasem. Przedłużenie po trzech latach następuje albo przez ponowny egzamin, albo na podstawie udokumentowanych wyników badań produkcyjnych — co jest możliwe w twoim przypadku, powie jednostka, która wydała dokument.
Trzy drogi przedłużenia wg pkt 9.3
Po egzaminie ISO 9606-1 daje trzy sposoby utrzymania świadectwa w mocy (pkt 9.3). Potwierdzenie co pół roku obowiązuje na każdej z nich, a o tym, która droga jest dla ciebie otwarta, decyduje jednostka, która wydała świadectwo.
| Droga | Czego wymaga | Na jak długo |
|---|---|---|
| 9.3 a — ponowny egzamin | Nowa próbka, spawana i badana jak za pierwszym razem | Nowe świadectwo na trzy lata |
| 9.3 b — spoiny produkcyjne | Dwie spoiny z ostatnich sześciu miesięcy, zbadane z wynikiem pozytywnym i udokumentowane | Kolejne dwa lata |
| 9.3 c — system jakości | Ten sam producent, system jakości wg ISO 3834-2 lub -3, udokumentowana jakość spoin | Bez daty końcowej, dopóki te warunki są spełnione |
Brak półrocznego potwierdzenia zamyka wszystkie trzy drogi: świadectwo wygasa z tym dniem, a powrót prowadzi przez nowy egzamin.
Kto podpisuje
Pracodawca — w praktyce koordynator spawalnictwa albo osoba nadzorująca spawanie. Podpis stwierdza jedno: w ostatnich sześciu miesiącach spawałeś w zakresie tego świadectwa. To nie formalność — bez niego spoiny wykonane w międzyczasie na papierze zrobił spawacz bez uprawnień.
Zmiana pracodawcy
Świadectwo jest twoje i idzie z tobą. Podpis nie: nowy pracodawca może potwierdzić tylko pracę wykonaną u niego. Przed odejściem poproś starego o podpis za okres, który u niego przepracowałeś; nowemu daj kopię pierwszego dnia i pilnuj, żeby kolejny podpis przyszedł w ciągu sześciu miesięcy od poprzedniego.
Przerwa dłuższa niż pół roku
Jeśli ponad sześć miesięcy nie spawałeś daną metodą — choroba, inna praca, wyjazd — nie ma czego potwierdzać i świadectwo wygasa, niezależnie od daty trzyletniej. Normalną drogą powrotu jest wtedy nowy egzamin.
Kopie
Trzymaj skan świadectwa i każdej strony z potwierdzeniami. Oryginały giną w firmach, które je przechowują, a duplikat z jednostki wydającej jest prostszy niż ponowny egzamin — o ile znasz numer świadectwa. Książeczka spawacza tego nie zastąpi: to zeszyt zapisów, a nie uprawnienie.
Jak zdobyć uprawnienia od zera, opisujemy w artykule o uprawnieniach spawalniczych w Polsce, a co z dokumentami z zagranicy — w tekście o pracy spawacza dla cudzoziemców. Jak czyta się instrukcję, wg której będziesz egzaminowany — w rozbiorze WPS.

Normy i źródła
Wydanie normy, punkt lub tablica i to, co z nich bierze ta strona. Numery sprawdzono w spisach treści wydawców norm; pełne teksty sprzedają organizacje normalizacyjne.
- EN ISO 9606-1:2017 (ISO 9606-1:2012), pkt 5.2–5.9 — zmienne zasadnicze i zakresy: proces, rodzaj wyrobu, rodzaj spoiny, spoiwo, wymiary, pozycje
- EN ISO 9606-1:2017 (ISO 9606-1:2012), pkt 9.2, 9.3 — potwierdzanie co 6 miesięcy i drogi przedłużenia uprawnień
- EN ISO 9606-1:2017 (ISO 9606-1:2012), pkt 11 — budowa oznaczenia na świadectwie
Częste pytania
Czy egzamin na rurze obejmuje blachę?
Tak: próba na rurze o średnicy powyżej 25 mm obejmuje także blachę. W drugą stronę działa to wąsko — próba na blasze obejmuje rury obracane dopiero od 75 mm średnicy (pozycje PA, PB, PC i PD), a rury nieruchome od 500 mm. Zakres zależy jeszcze od grubości, pozycji i rodzaju złącza, więc trzeba patrzeć w tablicę, nie w zasadę ogólną.
Jak długo ważne jest świadectwo?
Wg EN ISO 9606-1 trzy lata, pod warunkiem że co sześć miesięcy pracodawca albo osoba nadzorująca spawanie potwierdza podpisem, że spawacz nadal pracuje tą metodą. Brak potwierdzenia kończy ważność wcześniej.
Czy jedno świadectwo obejmuje wszystkie metody?
Nie. Egzamin jest przypisany do metody: 111, 135 i 141 zdaje się osobno. Spawacz pracujący elektrodą i półautomatem ma dwa świadectwa albo jedno z kilkoma zapisami.
Jakie grubości obejmuje egzamin na blasze 10 mm?
Od 3 do 20 mm. Dla próbek od 3 mm do grubości mniejszej niż 12 mm zakres biegnie od 3 mm do podwójnej grubości próbki. Pozycja i wyrób to osobne granice: spoina czołowa na blasze w PF obejmuje spoiny czołowe w PA i PF na blasze, a rury tylko obracane od 75 mm albo nieruchome od 500 mm.
Czym ISO 9606-1 różni się od EN 287-1?
EN 287-1 to poprzednia norma egzaminowania spawaczy stali, zastąpiona przez EN ISO 9606-1. Zasada jest ta sama — próbka, zakres uznania, potwierdzenie co pół roku — ale inaczej zapisuje się kod: czwarte pole wg ISO 9606-1 to grupa spoiwa (FM1–FM6), a stare świadectwa miały tam grupę stali. Nowe egzaminy zdaje się wg ISO 9606-1. Połączona norma ISO 9606, z częściami 1–5 w jednym dokumencie, jest na razie projektem (ISO/DIS 9606, prEN ISO 9606:2026; stan na listopad 2026).
Czy świadectwo można przedłużyć bez ponownego egzaminu?
Czasem tak. ISO 9606-1 daje trzy drogi (pkt 9.3): ponowny egzamin co trzy lata, przedłużenie co dwa lata na podstawie dwóch spoin produkcyjnych zbadanych w ostatnich sześciu miesiącach albo ważność bez daty końcowej u producenta z systemem jakości wg ISO 3834-2 lub -3. Która dotyczy ciebie, rozstrzyga jednostka, która wydała świadectwo. Bez ciągłości półrocznych potwierdzeń nie działa żadna.
Aktualizacja: