ISO 10042: poziomy jakości spoin aluminium i czym różnią się od ISO 5817
Te same litery B, C i D, te same numery niezgodności — i inne liczby. ISO 10042 to odpowiednik ISO 5817 dla złączy aluminium spawanych łukowo, a różnice między nimi nie są kosmetyczne: w kilku miejscach aluminiowa norma jest łagodniejsza, w innych ostrzejsza od stalowej. Poniżej porównanie wiersz po wierszu, z liczbami tylko tam, gdzie zgadzają się dwa otwarte źródła.
Krótka odpowiedź
ISO 5817 ocenia spoiny stali, niklu i tytanu, ISO 10042 — aluminium i jego stopów (grubość powyżej 0,5 mm, procesy MIG, TIG i plazmowy). Obie mają trzy poziomy: B — ostry, C — pośredni, D — łagodny. Najważniejsze różnice: por powierzchniowy na poziomie B stal wyklucza, a aluminium dopuszcza do 1 mm (powyżej 3 mm grubości); podtopienie ciągłe na B jest odwrotnie — stal je dopuszcza, aluminium nie; pułap nadlewu jest dla aluminium wyższy (6/8/10 mm wobec 5/7/10 mm). Norm nie wolno zamieniać: spoinę aluminiową ocenia się według ISO 10042.

Co obejmuje ISO 10042
Pełny tytuł normy to „Spawanie — Złącza spawane łukowo w aluminium i jego stopach — Poziomy jakości dla niezgodności”. Aktualne jest trzecie wydanie z 2018 roku, w Polsce jako PN-EN ISO 10042. Zakres według przedmowy i rozdziału 1:
- materiał — aluminium i stopy aluminium o grubości powyżej 0,5 mm;
- procesy — spawanie MIG, TIG i plazmowe;
- spoiny — czołowe, pachwinowe i połączenia króćców, ręczne, zmechanizowane i automatyczne, we wszystkich pozycjach;
- poza zakresem — aspekty metalurgiczne (wielkość ziarna, twardość) i ocena przydatności wyrobu do celu: poziom opisuje jakość wykonania, a nie to, czy konstrukcja wytrzyma.
Tak samo jak w ISO 5817, poziom B to najwyższe wymagania, a norma sama nie wybiera poziomu dla wyrobu — robi to norma wyrobu, projektant albo umowa. Przedmowa zaleca, żeby poziom był ustalony przed rozpoczęciem produkcji, najlepiej już na etapie zapytania ofertowego. W jednym wyrobie różne złącza mogą mieć różne poziomy.
Dlaczego aluminium ma osobną normę
Aluminium zachowuje się w jeziorku inaczej niż stal, więc i inne niezgodności są w jego spoinach „normalne”. Trzy różnice fizyczne tłumaczą większość tabeli:
- Wodór i porowatość. Ciekłe aluminium rozpuszcza wodór z wilgoci i zanieczyszczeń, a przy krzepnięciu wydziela go w postaci porów. Porowatość jest w aluminium zjawiskiem typowym nawet przy poprawnej technologii — dlatego norma nie wyklucza porów tak radykalnie jak ISO 5817, ale ogranicza ich wielkość i udział powierzchniowy.
- Tlenek i przewodność cieplna. Warstwa Al₂O₃ topi się w znacznie wyższej temperaturze niż metal pod nią, a ciepło szybko ucieka z jeziorka. Stąd skłonność do przyklejeń na początku spoiny i do wyższego, bardziej wypukłego lica. Pułapy nadlewu w ISO 10042 są wyższe niż w stali.
- Wrażliwość karbu. Aluminium ma niższą wytrzymałość zmęczeniową i ostry karb szkodzi mu bardziej, więc podtopienie ciągłe na poziomie B jest niedopuszczalne.
Szerzej o przygotowaniu, gazie i drucie — w artykule spawanie aluminium.
ISO 10042 i ISO 5817 w jednej tabeli
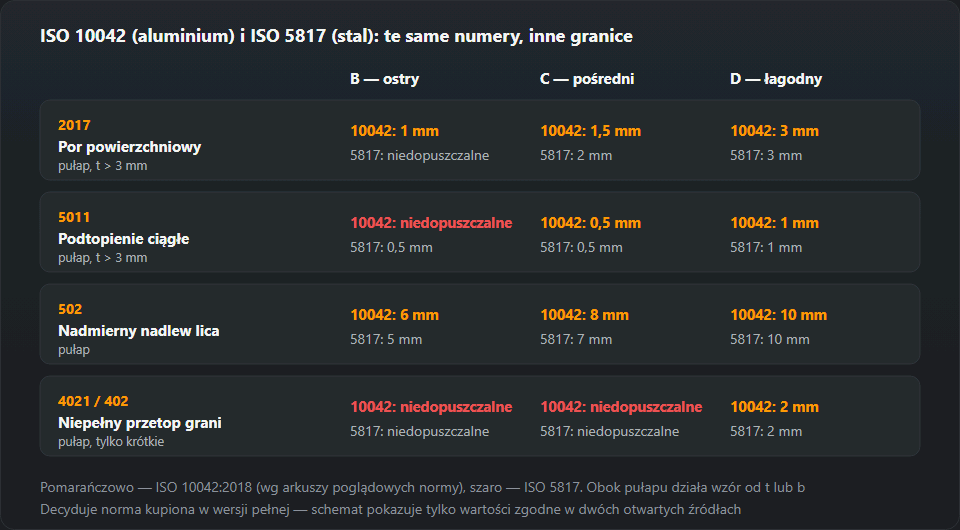
W każdej komórce dwie wartości: górna według ISO 10042, dolna według ISO 5817. Dla aluminium podajemy pułapy, które zgadzają się w dwóch otwartych źródłach (arkusze poglądowe ISO 10042:2018 i artykuł Instytutu Spawalnictwa omawiający tę normę); współczynniki wzorów od grubości są tylko w pełnym tekście, więc tu ich nie ma. Strona stalowa to dokładnie te same wartości, co w naszej tabeli ISO 5817.
| Nr | Niezgodność | B | C | D |
|---|---|---|---|---|
| 2017 | Por powierzchniowy (pułap przy t > 3 mm) | ISO 10042: max 1 mm ISO 5817: nie dopuszcza się | ISO 10042: max 1,5 mm ISO 5817: 0,2·t max 2 mm (t > 3 mm) | ISO 10042: max 3 mm ISO 5817: 0,3·t max 3 mm |
| 5011 | Podtopienie ciągłe (pułap przy t > 3 mm) | ISO 10042: nie dopuszcza się ISO 5817: 0,05·t max 0,5 mm | ISO 10042: max 0,5 mm ISO 5817: 0,1·t max 0,5 mm | ISO 10042: max 1 mm ISO 5817: 0,2·t max 1 mm |
| 502 | Nadmierny nadlew spoiny czołowej (pułap) | ISO 10042: max 6 mm ISO 5817: 1 + 0,1·b max 5 mm | ISO 10042: max 8 mm ISO 5817: 1 + 0,15·b max 7 mm | ISO 10042: max 10 mm ISO 5817: 1 + 0,25·b max 10 mm |
| 402 | Brak przetopu (niepełny przetop grani) (tylko krótkie, pułap) | ISO 10042: nie dopuszcza się ISO 5817: nie dopuszcza się | ISO 10042: nie dopuszcza się ISO 5817: nie dopuszcza się | ISO 10042: max 2 mm ISO 5817: 0,2·t max 2 mm |
Jak czytać: pułap to górna granica niezależnie od grubości. Rzeczywista granica to mniejsza z dwóch wartości — wzoru od grubości (albo szerokości lica) i pułapu. Na cienkiej blasze decyduje wzór, na grubej — pułap. Oznaczenia t, s, a, b są te same co w ISO 5817: grubość materiału, nominalna grubość spoiny czołowej, grubość spoiny pachwinowej i szerokość lica.
Różnice po kolei
2017 — por powierzchniowy
Największa różnica i ta, o którą najczęściej pytają kontrolerzy przechodzący ze stali. W ISO 5817 por powierzchniowy na poziomie B jest niedopuszczalny, a na C tylko przy grubości powyżej 3 mm. ISO 10042 dopuszcza go na każdym poziomie, z pułapami 1 mm (B), 1,5 mm (C) i 3 mm (D) dla grubości powyżej 3 mm.
Przykład dla blachy 3 mm (zakres 0,5–3 mm w ISO 10042): największy dopuszczalny por to 0,3 mm na B, 0,6 mm na C i 0,9 mm na D. Ta sama grubość w stali według ISO 5817: na B i C por niedopuszczalny (C wymaga grubości powyżej 3 mm), na D — 0,3·t, czyli 0,9 mm. Na poziomie D obie normy dają więc przy 3 mm ten sam wynik, a różnią się na B i C.
Porowatość jako zjawisko (wiele porów) ISO 10042 ocenia procentem powierzchni — osobno dla obrazu rzutowanego (radiogram) i przekroju, z przykładami w załączniku A. Wartości procentowe są w pełnym tekście normy; w otwartych źródłach znaleźliśmy je tylko w jednym, więc ich nie podajemy.
5011 — podtopienie ciągłe
Tu kierunek jest odwrotny. ISO 5817 dopuszcza na poziomie B podtopienie do 0,05·t, max 0,5 mm. ISO 10042 na poziomie B podtopienia ciągłego nie dopuszcza wcale; na C i D pułapy są takie same jak w stali — 0,5 mm i 1 mm przy grubości powyżej 3 mm. Podtopienie przerywane (5012) ISO 10042 opisuje osobno i przy nim wymaga łagodnego przejścia; nie jest ono uznawane za niezgodność systematyczną.
502 — nadmierny nadlew lica
Pułapy ISO 10042 to 6 mm na B, 8 mm na C i 10 mm na D. W ISO 5817 wynoszą 5, 7 i 10 mm, przy wzorze 1 mm + 0,10·b, 0,15·b i 0,25·b. Aluminium ma więc o milimetr więcej luzu na poziomach B i C. W obu normach wymagane jest łagodne przejście lica w materiał rodzimy — wysoki, ale „zawinięty” nadlew z ostrym kątem jest gorszy niż niższy i płynny.
402 — niepełny przetop grani
W obu normach niedopuszczalny na poziomach B i C. Na poziomie D dopuszczalne są tylko niezgodności krótkie, z pułapem 2 mm; ISO 10042 dodaje, że nie mogą być systematyczne. W tym wierszu normy się zgadzają.
2025 — krater końcowy i pęknięcia
Krater końcowy (wklęsłość na końcu spoiny) ISO 10042 dopuszcza na D do 3 mm, na C do 1,5 mm, a na B wcale. Pęknięcia (100) są niedopuszczalne na każdym poziomie w obu normach — tak samo jak przyklejenie w ISO 5817. Pęknięcia w kraterze ISO 10042 dopuszcza tylko na D, w ograniczonym wymiarze.
Jak kontrolować spoiny aluminiowe według ISO 10042
Norma wprost nadaje się do badań wizualnych — i od nich zaczyna się każda ocena. Praktyczny porządek, taki sam jak przy stali w protokole VT:
- Ustal poziom i wydanie. „ISO 10042 poziom C” bez roku to za mało: wydanie 2018 zmieniło kilka wierszy względem 2005.
- Zmierz grubość t i szerokość lica b. Od nich zależy, czy działa wzór, czy pułap, a przy porze i podtopieniu — który zakres grubości obowiązuje.
- Oceniaj każdy rodzaj niezgodności osobno. Tak każe rozdział 5 normy; niezgodności różnych typów w jednym przekroju wymagają osobnego rozpatrzenia (niezgodności wielokrotne).
- Łącz sąsiednie niezgodności. Dwie niezgodności bliżej siebie niż większy wymiar mniejszej z nich traktuje się jak jedną.
- Sprawdź, czy niezgodność nie jest systematyczna. Niezgodności systematyczne — powtarzające się wzdłuż całej spoiny — dopuszcza tylko poziom D.
- Badania nieniszczące dobieraj przez ISO 17635. To ona wiąże poziom jakości z poziomem akceptacji RT, UT czy PT.
„Niezgodność krótka” znaczy tu to samo co w ISO 5817: przy spoinie 100 mm i dłuższej — łącznie nie więcej niż 25 mm na każde 100 mm, przy krótszej — nie więcej niż 25 % długości spoiny.
Wydania 2005 i 2018 — co się zmieniło
Wydanie 2018 to według przedmowy „drobna rewizja” wydania 2005. Najważniejsze zmiany: porowatość powierzchniową oznaczono numerem 2018 (wcześniej 2012 — porowatość równomierna), zmieniono granice przyklejenia na B i C, niepełnego przetopu na C, zachodzenia lica na D, dodano rysunki. Dodano też trzy niezgodności z wartościami przejętymi z ISO 5817: złe wznowienie, zajarzenie łuku poza rowkiem i rozprysk. Wcześniej rozprysku ISO 10042 w ogóle nie oceniała, co zauważali autorzy z Instytutu Spawalnictwa, omawiając wydanie 2005.
ISO 5817 — najczęstsze pytania przy okazji
Kto trafia na ISO 10042, zwykle zna już ISO 5817. Kilka pytań, które wracają:
- Czy B jest ostrzejszy od D? Tak, w obu normach B to najwyższe wymagania, D — najłagodniejsze. Pełna tabela stalowa jest na stronie poziomy jakości ISO 5817, a pojedynczą niezgodność przeliczysz w kalkulatorze dopuszczalnych wad — to kalkulator dla stali, do aluminium go nie używaj.
- Co to jest DIN EN ISO 5817 albo PN-EN ISO 5817? Ta sama norma w wydaniu krajowym. Liczby są identyczne, różni się okładka i przedmowa.
- Skąd numery niezgodności? Z ISO 6520-1; obie normy używają tej samej numeracji, więc „502” w protokole aluminiowym i stalowym to ta sama niezgodność. Pełny wykaz — numery wad ISO 6520.
- Czy poziom z normy obowiązuje sam z siebie? Nie. Wskazuje go norma wyrobu, rysunek albo umowa; dla konstrukcji stalowych robi to EN 1090-2 przez klasy wykonania. Dla konstrukcji aluminiowych odpowiednikiem jest EN 1090-3 — przypisanie klas do poziomów trzeba odczytać z niej samej.
Typowe błędy
- ISO 5817 w protokole z aluminium. Zdarza się, gdy warsztat ma jeden wzór protokołu. Skutek: odrzucone dobre spoiny (por na B) i przepuszczone złe (podtopienie na B).
- Kalkulator stalowy do aluminium. Wzory i pułapy się różnią; wynik będzie liczbą, ale nie tą z normy.
- Brak poziomu w zamówieniu. Uzgadnianie poziomu po spawaniu kończy się sporem. Norma zaleca ustalenie go przed produkcją.
- Mylenie poziomu jakości z poziomem akceptacji. „Poziom 2 według ISO 10675” to kryterium radiogramu, a nie poziom jakości spoiny.
- Ocena porowatości jednym porem. Pojedynczy por i porowatość powierzchniowa to dwa różne wiersze tabeli z różnymi kryteriami.
Źródła wartości dla aluminium: arkusze poglądowe ISO 10042:2018 (standards.iteh.ai, tabela 1) oraz S. Sikora, K. Staniszewski, „Zagadnienia wizualnej oceny jakości złączy spawanych z aluminium i jego stopów według obowiązujących norm”, Biuletyn Instytutu Spawalnictwa nr 3/2010. W sporze rozstrzyga pełny tekst normy w wydaniu wskazanym w dokumentacji.
Częste pytania
Czym różni się ISO 10042 od ISO 5817?
Materiałem i granicami. ISO 5817 dotyczy stali, niklu, tytanu i ich stopów, ISO 10042 — złączy aluminium i jego stopów spawanych łukowo. Obie mają poziomy B, C i D oraz numerację niezgodności z ISO 6520-1, ale liczby są inne: np. por powierzchniowy na poziomie B ISO 5817 jest niedopuszczalny, a ISO 10042 dopuszcza go do 1 mm na blachach grubszych niż 3 mm; podtopienie ciągłe jest odwrotnie — w ISO 10042 na B wykluczone.
Czy do spoin aluminiowych można stosować ISO 5817?
Nie powinno się. ISO 5817 w swoim zakresie wymienia stal, nikiel i tytan, a dla aluminium jest osobna norma — ISO 10042. Ocena aluminium według ISO 5817 daje błędne wyniki w obie strony: odrzuci por powierzchniowy, który ISO 10042 na poziomie B dopuszcza, i przepuści podtopienie ciągłe, którego ISO 10042 na B nie dopuszcza.
Od jakiej grubości stosuje się ISO 10042?
Norma obejmuje materiał o grubości powyżej 0,5 mm. Część granic jest podana osobno dla zakresu 0,5–3 mm i dla grubości powyżej 3 mm — tak jest przy porze powierzchniowym i przy podtopieniu.
Jakie procesy obejmuje ISO 10042?
Wydanie 2018 wymienia spawanie MIG, TIG i plazmowe. Obejmuje wszystkie rodzaje spoin (czołowe, pachwinowe, króćce), spawanie ręczne, zmechanizowane i automatyczne oraz wszystkie pozycje. Nie dotyczy zagadnień metalurgicznych, takich jak wielkość ziarna czy twardość.
Co oznacza PN-EN ISO 10042 albo DIN EN ISO 5817?
To ta sama norma ISO przyjęta jako europejska (EN) i krajowa: PN w Polsce, DIN w Niemczech, BS w Wielkiej Brytanii. Treść techniczna jest identyczna z ISO, zmienia się okładka, przedmowa krajowa i czasem tłumaczenie. Ważne jest wydanie (rok) — to ono musi się zgadzać z dokumentacją.
Czy poziom jakości to to samo co poziom akceptacji w badaniach nieniszczących?
Nie. Poziom jakości B, C lub D opisuje spoinę, a poziom akceptacji — kryterium konkretnej metody badań (RT, UT, PT). Powiązanie jednego z drugim podaje ISO 17635; sama ISO 10042 nie opisuje metod wykrywania i wprost nadaje się do badań wizualnych.
Aktualizacja: