ISO 10042: уровни качества швов алюминия и чем они отличаются от ISO 5817
Те же буквы B, C и D, те же номера несплошностей — и другие числа. ISO 10042 — это аналог ISO 5817 для дуговых соединений алюминия, и разница между ними не косметическая: местами алюминиевая норма мягче стальной, местами строже. Ниже — сравнение строка за строкой, с числами только там, где сходятся два открытых источника.
Короткий ответ
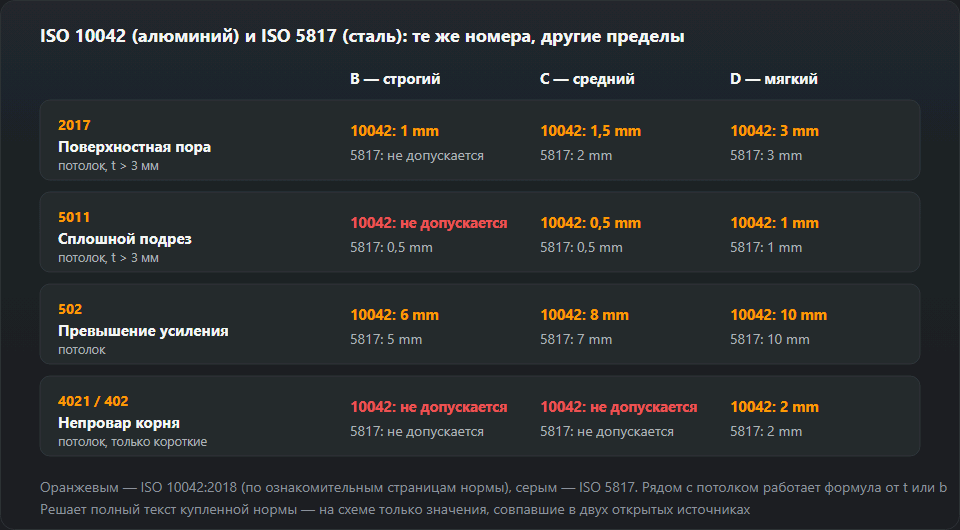
ISO 5817 оценивает швы стали, никеля и титана, ISO 10042 — алюминия и его сплавов (толщина более 0,5 мм, процессы MIG, TIG и плазменный). Уровней в обеих три: B — строгий, C — средний, D — мягкий. Главные различия: поверхностную пору на уровне B сталь не допускает, а алюминий допускает до 1 мм (при толщине более 3 мм); со сплошным подрезом на B наоборот — сталь его допускает, алюминий нет; потолок превышения усиления у алюминия выше (6/8/10 мм против 5/7/10 мм). Нормы не взаимозаменяемы: алюминиевый шов оценивают по ISO 10042.

Что охватывает ISO 10042
Полное название — «Сварка. Соединения из алюминия и его сплавов, выполненные дуговой сваркой. Уровни качества для несплошностей». Действует третья редакция 2018 года (в Европе — EN ISO 10042, в Германии DIN EN ISO 10042, в Польше PN-EN ISO 10042). Область применения по предисловию и разделу 1:
- материал — алюминий и его сплавы толщиной более 0,5 мм;
- процессы — сварка MIG, TIG и плазменная;
- швы — стыковые, угловые и приварка патрубков, ручная, механизированная и автоматическая сварка, все положения;
- вне нормы — металлургия (размер зерна, твёрдость) и пригодность изделия по назначению: уровень описывает качество изготовления, а не то, выдержит ли конструкция.
Как и в ISO 5817, уровень B — самые высокие требования, и сама норма уровень для изделия не выбирает: это делает стандарт на изделие, конструктор или договор. Предисловие советует назначать уровень до начала производства, лучше всего ещё на стадии запроса или заказа. В одном изделии разные соединения могут иметь разные уровни.
Почему у алюминия своя норма
Алюминиевый шов портится иначе, чем стальной, поэтому и «нормальные» для него несплошности другие. Три физических различия объясняют большую часть таблицы:
- Водород и поры. Жидкий алюминий растворяет водород из влаги и загрязнений и выделяет его при кристаллизации в виде пор. Пористость для алюминия типична даже при правильной технологии — поэтому норма не запрещает поры так радикально, как ISO 5817, а ограничивает их размер и долю площади.
- Оксид и теплопроводность. Плёнка Al₂O₃ плавится при гораздо более высокой температуре, чем металл под ней, а тепло быстро уходит из ванны. Отсюда склонность к несплавлениям в начале шва и к высокому валику. Потолки превышения усиления в ISO 10042 выше стальных.
- Чувствительность к надрезу. Усталостная прочность алюминия ниже, острый надрез вредит ему сильнее, поэтому сплошной подрез на уровне B не допускается.
Подготовка, газ и проволока — в статье сварка алюминия.
ISO 10042 и ISO 5817 в одной таблице
В каждой ячейке два значения: верхнее — по ISO 10042, нижнее — по ISO 5817. Для алюминия даны потолки, совпадающие в двух открытых источниках (ознакомительные страницы ISO 10042:2018 и статья Института сварки в Гливице с разбором этой нормы); коэффициенты формул от толщины подтверждает только один из них, поэтому в таблице их нет. Стальная сторона — ровно те же значения, что в нашей таблице ISO 5817.
| Номер | Несплошность | B | C | D |
|---|---|---|---|---|
| 2017 | Поверхностная пора (потолок при t > 3 мм) | ISO 10042: макс. 1 мм ISO 5817: не допускается | ISO 10042: макс. 1,5 мм ISO 5817: 0,2·t макс. 2 мм (t > 3 мм) | ISO 10042: макс. 3 мм ISO 5817: 0,3·t макс. 3 мм |
| 5011 | Сплошной подрез (потолок при t > 3 мм) | ISO 10042: не допускается ISO 5817: 0,05·t макс. 0,5 мм | ISO 10042: макс. 0,5 мм ISO 5817: 0,1·t макс. 0,5 мм | ISO 10042: макс. 1 мм ISO 5817: 0,2·t макс. 1 мм |
| 502 | Избыточная выпуклость стыкового шва (потолок) | ISO 10042: макс. 6 мм ISO 5817: 1 + 0,1·b макс. 5 мм | ISO 10042: макс. 8 мм ISO 5817: 1 + 0,15·b макс. 7 мм | ISO 10042: макс. 10 мм ISO 5817: 1 + 0,25·b макс. 10 мм |
| 402 | Непровар корня шва (только короткие, потолок) | ISO 10042: не допускается ISO 5817: не допускается | ISO 10042: не допускается ISO 5817: не допускается | ISO 10042: макс. 2 мм ISO 5817: 0,2·t макс. 2 мм |
Как читать: потолок — верхняя граница независимо от толщины. Фактический предел — меньшее из двух: значение формулы от толщины (или ширины шва) и потолок. На тонком листе решает формула, на толстом — потолок. Обозначения t, s, a, b те же, что в ISO 5817: толщина металла, номинальная толщина стыкового шва, толщина углового шва и ширина шва.
Различия по порядку
2017 — поверхностная пора
Самое большое различие и самый частый вопрос контролёров, пришедших со стали. В ISO 5817 поверхностная пора на уровне B не допускается, а на C — только при толщине более 3 мм. ISO 10042 допускает её на любом уровне, с потолками 1 мм (B), 1,5 мм (C) и 3 мм (D) для толщины более 3 мм.
Пример для листа 3 мм (диапазон 0,5–3 мм в ISO 10042). По ознакомительным страницам ISO 10042:2018 пора здесь ограничена 0,1·t на B, 0,2·t на C и 0,3·t на D (второго открытого источника для этих коэффициентов нет, в споре решает полный текст), то есть 0,3 мм, 0,6 мм и 0,9 мм. Та же толщина стали по ISO 5817: на B и C пора не допускается (для C нужна толщина более 3 мм), на D — 0,3·t, то есть 0,9 мм. На уровне D обе нормы дают при 3 мм одно и то же, расходятся на B и C.
Пористость как явление (много пор) ISO 10042 оценивает процентом площади — отдельно для проекции (снимок) и для сечения, с примерами в приложении A. Проценты есть в полном тексте; в открытом доступе мы нашли их только в одном источнике и поэтому не приводим.
5011 — сплошной подрез
Здесь направление обратное. ISO 5817 допускает на уровне B подрез до 0,05·t, не более 0,5 мм. ISO 10042 на уровне B сплошного подреза не допускает вовсе; на C и D потолки те же, что у стали, — 0,5 мм и 1 мм при толщине более 3 мм. Прерывистый подрез (5012) ISO 10042 описывает отдельно, требует плавного перехода и систематической несплошностью его не считает.
502 — превышение усиления
Потолки ISO 10042 — 6 мм на B, 8 мм на C и 10 мм на D. В ISO 5817 — 5, 7 и 10 мм при формуле 1 мм + 0,10·b, 0,15·b и 0,25·b. У алюминия, выходит, на миллиметр больше запаса на уровнях B и C. В обеих нормах нужен плавный переход валика в основной металл: высокий, но «завёрнутый» валик с острым углом хуже низкого и плавного.
402 — непровар корня
В обеих нормах не допускается на уровнях B и C. На уровне D допустимы только короткие несплошности с потолком 2 мм; ISO 10042 добавляет, что систематическими они быть не могут. В этой строке нормы совпадают.
2025 — концевой кратер и трещины
Концевой кратер (впадину в конце шва) ISO 10042 допускает на D до 3 мм, на C — до 1,5 мм, на B — не допускает. Трещины (100) запрещены на любом уровне в обеих нормах — как и несплавление в ISO 5817. Кратерную трещину ISO 10042 допускает только на D и в ограниченном размере.
Как проверять алюминиевые швы по ISO 10042
Норма напрямую применима к визуальному контролю — с него и начинается любая оценка. Порядок такой же, как для стали в протоколе VT:
- Зафиксируйте уровень и редакцию. «ISO 10042, уровень C» без года — мало: редакция 2018 изменила несколько строк против 2005.
- Измерьте толщину t и ширину шва b. От них зависит, работает формула или потолок, а для поры и подреза — какой диапазон толщин действует.
- Оценивайте каждый тип несплошности отдельно. Так требует раздел 5; разные несплошности в одном сечении рассматривают особо (множественные несплошности).
- Объединяйте соседние. Две несплошности ближе друг к другу, чем больший размер меньшей из них, считаются одной.
- Проверьте систематичность. Систематические несплошности — повторяющиеся по всей длине шва — допускает только уровень D.
- НК подбирайте через ISO 17635. Она связывает уровень качества с уровнем приёмки RT, UT или PT.
«Короткая несплошность» — то же, что в ISO 5817: для шва 100 мм и длиннее — в сумме не более 25 мм на любые 100 мм, для более короткого — не более 25 % длины шва.
Редакции 2005 и 2018 — что изменилось
Редакция 2018 года по предисловию — «незначительный пересмотр» 2005-го. Главное: поверхностной пористости присвоен номер 2018 (раньше 2012 — равномерно распределённая пористость), изменены пределы несплавления на B и C, непровара на C, натёка на D, добавлены рисунки. Появились три несплошности со значениями, взятыми из ISO 5817: плохое возобновление, случайная дуга (поджиг вне разделки) и брызги. Раньше брызги ISO 10042 не оценивала вовсе — это отмечали авторы Института сварки, разбирая редакцию 2005 года.
ISO 5817 — частые вопросы заодно
Кто приходит к ISO 10042, обычно уже знаком с ISO 5817. Вопросы, которые возвращаются:
- B строже D? Да, в обеих нормах B — самые высокие требования, D — самые мягкие. Полная стальная таблица — на странице уровни качества ISO 5817, отдельную несплошность пересчитает калькулятор допустимых дефектов — он для стали, к алюминию его не применяйте.
- Откуда номера несплошностей? Из ISO 6520-1; обе нормы используют одну нумерацию, так что «502» в протоколе по алюминию и по стали — одна и та же несплошность. Полный перечень — номера дефектов ISO 6520.
- Уровень из нормы действует сам по себе? Нет. Его назначает стандарт на изделие, чертёж или договор; для стальных конструкций — EN 1090-2 через классы исполнения. Для алюминиевых аналог — EN 1090-3, соответствие классов уровням надо читать в ней самой.
Типичные ошибки
- ISO 5817 в протоколе по алюминию. Бывает, когда в цехе один бланк протокола. Итог: забракованы хорошие швы (пора на B) и пропущены плохие (подрез на B).
- Стальной калькулятор для алюминия. Формулы и потолки разные; число получится, но не то, что в норме.
- Нет уровня в заказе. Согласование уровня после сварки кончается спором. Норма советует назначать его до производства.
- Путаница уровня качества и уровня приёмки. «Уровень 2 по ISO 10675» — критерий для снимка, а не уровень качества шва.
- Пористость по одной поре. Одиночная пора и поверхностная пористость — две разные строки таблицы с разными критериями.
Источники значений для алюминия: ознакомительные страницы ISO 10042:2018 (standards.iteh.ai, таблица 1) и S. Sikora, K. Staniszewski, «Zagadnienia wizualnej oceny jakości złączy spawanych z aluminium i jego stopów według obowiązujących norm», Biuletyn Instytutu Spawalnictwa, № 3/2010. В споре решает полный текст нормы в редакции, указанной в документации.
Частые вопросы
Чем ISO 10042 отличается от ISO 5817?
Материалом и пределами. ISO 5817 — для стали, никеля, титана и их сплавов, ISO 10042 — для дуговых сварных соединений алюминия и его сплавов. Уровни B, C и D и нумерация несплошностей по ISO 6520-1 у них общие, а числа разные: поверхностная пора на уровне B по ISO 5817 не допускается, а ISO 10042 допускает её до 1 мм на металле толще 3 мм; со сплошным подрезом наоборот — в ISO 10042 на B он запрещён.
Можно ли оценивать швы алюминия по ISO 5817?
Не следует. В области применения ISO 5817 названы сталь, никель и титан, а для алюминия есть отдельная норма — ISO 10042. Оценка алюминия по ISO 5817 ошибается в обе стороны: забракует поверхностную пору, которую ISO 10042 на уровне B допускает, и пропустит сплошной подрез, который ISO 10042 на B не допускает.
С какой толщины применяется ISO 10042?
Норма распространяется на металл толщиной более 0,5 мм. Часть пределов дана отдельно для диапазона 0,5–3 мм и для толщины более 3 мм — так сделано для поверхностной поры и для подреза.
Какие процессы охватывает ISO 10042?
Редакция 2018 года называет сварку MIG, TIG и плазменную. Все типы швов (стыковые, угловые, приварка патрубков), ручная, механизированная и автоматическая сварка, все положения. Металлургические вопросы — размер зерна, твёрдость — в норму не входят.
Что такое DIN EN ISO 5817 или PN-EN ISO 10042?
Это та же норма ISO, принятая как европейская (EN) и национальная: DIN в Германии, PN в Польше, BS в Великобритании. Технический текст совпадает с ISO, меняются обложка, национальное предисловие и иногда перевод. Важен год редакции — он должен совпадать с документацией.
Уровень качества и уровень приёмки при контроле — одно и то же?
Нет. Уровень качества B, C или D описывает шов, уровень приёмки — критерий конкретного метода контроля (RT, UT, PT). Связь одного с другим даёт ISO 17635; сама ISO 10042 методов обнаружения не описывает и напрямую применима к визуальному контролю.
Обновлено: