Сварка алюминия
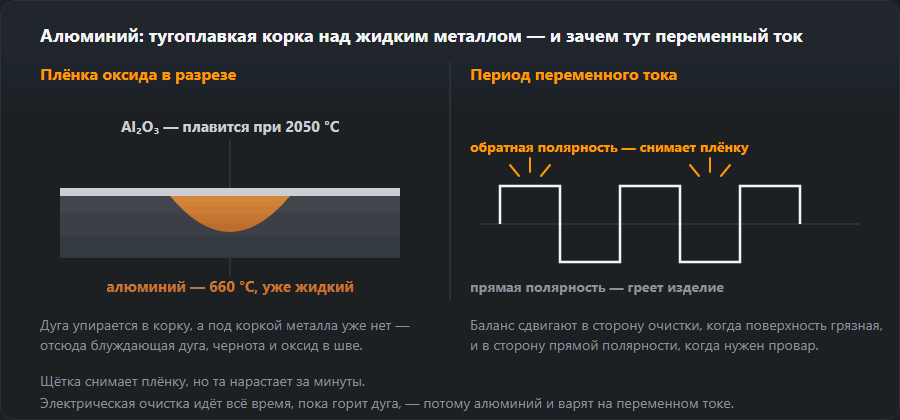
Алюминий плавится при 660 °C, а его оксидная плёнка — при 2050 °C. Вся техника сварки алюминия построена вокруг этого противоречия: сначала нужно убрать плёнку, и только потом варить.
Оксидная плёнка
Оксид алюминия образуется мгновенно на воздухе, тугоплавок и не пропускает дугу к металлу. Убирают его двумя способами, и обычно применяют оба сразу.
- Механически — нержавеющей щёткой непосредственно перед сваркой. Не наждаком: абразив вбивает частицы в мягкий металл.
- Дугой — на переменном токе. В полупериод обратной полярности дуга разрушает плёнку катодным распылением; это и есть причина, по которой алюминий варят на AC.
Между зачисткой и сваркой должно пройти как можно меньше времени: плёнка восстанавливается за минуты.
Сталь предупреждает о перегреве цветом, алюминий — нет. Он выглядит одинаково до самого момента, когда деталь проваливается. Ориентируются по блеску ванны и по поведению кромки, а на тонком металле — по времени.

Ток и газ
| Параметр | TIG | MIG |
|---|---|---|
| Род тока | AC, баланс 30 % очистки | DC, обратная полярность |
| Газ | Ar 100 %, толстый металл Ar + He | Ar 100 %, от 6 мм Ar + 30 % He |
| Электрод | WZ-8 (белый), шарик на конце | — |
| Подача | присадка вручную | механизм проталкивающе-тянущий |
Гелий поднимает тепловложение и нужен на толстом металле: без него провара не добиться, потому что алюминий отводит тепло втрое быстрее стали. Диаметр вольфрама подбирает калькулятор вольфрама: на переменном токе он берётся с запасом.
Присадка: 4043 или 5356
| ER 4043 (Si) | ER 5356 (Mg) | |
|---|---|---|
| Текучесть | выше, шов глаже | ниже |
| Прочность | ниже | выше |
| Трещиностойкость | лучше | хуже на некоторых сплавах |
| Анодирование | темнеет | цвет сохраняется |
| Подача в MIG | мягкая, склонна путаться | жёстче, подаётся ровнее |
Практическое правило: литые сплавы и серии 6xxx чаще варят 4043, конструкции из 5xxx и всё, что пойдёт на анодирование, — 5356.
| Свойство | ER 4043 | ER 5356 |
|---|---|---|
| Основа сплава | Около 5 % кремния | Около 5 % магния |
| Прочность шва | Ниже | Выше |
| Поведение ванны | Жиже, легче укладывается | Гуще, требует более уверенной руки |
| Горячие трещины | Лучше на сплавах 6xxx | Риск на 6xxx, хорошо на 5xxx |
| После анодирования | Темнеет, серый оттенок | Держит цвет материала |
| Подача в MIG | Проволока мягкая, склонна к клубкам | Жёстче, идёт ровнее |
| Работа при повышенной температуре | Без ограничений | Не рекомендуется выше 65 °C: коррозионное растрескивание |
Поры
Пористость — главный дефект алюминиевых швов, и причина почти всегда водород. Его источники: влага на кромках и на присадке, масло, оксидная плёнка, подсос воздуха в горелку. Поэтому кромки обезжиривают, присадку хранят в сухом месте и не трогают голыми руками, а перед работой проверяют плотность газового тракта.
С подогревом алюминия осторожность нужна в обратную сторону, чем со сталью. Выше примерно 120 °C сплавы 6xxx теряют упрочнение, и зона термического влияния остаётся размягчённой навсегда — подогрев «на всякий случай» портит соединение, а не спасает его. Руководства Hobart и ESAB со ссылкой на AWS D1.2 дают для термоупрочняемых сплавов (и серии 5xxx с магнием выше 3 %) предел подогрева и межпроходной температуры 120 °C, причём держать металл при ней не дольше 15 минут. И ещё: алюминий перед расплавлением не меняет цвет, поэтому смотрят на ванну, а не на металл.
Какой это сплав и какая присадка
Прежде чем выбирать проволоку, надо знать, что лежит на столе. Первая цифра обозначения сплава говорит об основной добавке, и это определяет присадку сильнее, чем толщина или процесс.
| Серия | Примеры | Присадка | На что смотреть |
|---|---|---|---|
| 1xxx (чистый Al) | 1050, 1200 | 4043 | Мягкий, легко прожечь |
| 5xxx (Al-Mg) | 5754, 5083 | 5356 | 4043 на сплавах с высоким содержанием магния даёт хрупкий шов |
| 6xxx (Al-Mg-Si) | 6060, 6082 | 4043 или 5356 | Горячие трещины при сварке без присадки; разупрочнение ЗТВ |
| Литейные Al-Si | корпуса, картеры | 4043 | Поры из пропитанного маслом литья |
| 7xxx (Al-Zn) | 7020, 7075 | 7020 — 5356 | 7075 не годится для дуговой сварки |
Если деталь пойдёт на анодирование, выбор сужается до 5356 — 4043 темнеет до серого, это видно в сравнительной таблице выше. Если соединение будет работать при температуре выше 65 °C, 5356 отпадает из-за коррозионного растрескивания. Когда оба условия совпадают, решение принимают вместе с производителем присадки.
TIG на переменном токе по шагам
- Баланс. Отправная точка — около 30 % очистки, как в таблице режимов. Больше очистки — шире матовая полоса у шва и сильнее греется электрод; меньше — глубже провар, но оксид перестаёт сходить.
- Электрод. WZ-8 с шариком на конце или — в новых инверторах — по инструкции аппарата. Диаметр подберёт калькулятор вольфрама.
- Старт. Повышенный ток в начале, потому что алюминий забирает тепло; педаль снимает ток, когда металл прогреется.
- Присадка. Пруток подают на передний край ванны и не выводят из газовой защиты — нагретый конец прутка окисляется за секунду.
- Чтение шва. Светлая матовая полоса рядом с валиком — зона очистки, она должна быть. Чёрный налёт на валике — признак грязи, недостаточной очистки или нехватки газа.
Общие правила процесса — на странице о сварке TIG.
MIG по алюминию: зачем нужен тянущий механизм
Алюминиевая проволока мягкая. Проталкиваемая через несколько метров рукава, она изгибается, путается у роликов и идёт рывками. Поэтому в таблице режимов стоит проталкивающе-тянущий механизм (push-pull), а если его нет, используют одно из заменяющих решений:
- Горелка push-pull — второй мотор в рукоятке тянет проволоку, ролики в подающем механизме её толкают. Цеховое решение; при длинных рукавах единственно надёжное.
- Spool gun — маленькая катушка прямо в горелке, проволока проходит несколько сантиметров. Удобно при эпизодической работе.
- Короткий рукав с тефлоновым каналом, ролики U и слабый прижим — работает с проволокой 5356, она жёстче; с 4043 больше мучений.
Токовый наконечник для алюминия на размер больше проволоки, потому что проволока расширяется от нагрева. Горелку ведут углом вперёд, толкая, а не таща, — тогда газ опережает ванну. Газ: аргон, а с 6 мм — аргон с 30 % гелия, как в таблице. Настройка роликов и канала описана в статье обслуживание аппарата.
Пример: рама из профиля 6082, 40×40×3
- Сплав 6082 — серия 6xxx, значит присадка 4043, а если раму будут анодировать — 5356.
- Процесс. На несколько рам — TIG на переменном, на серию — MIG с push-pull, лучше импульсный.
- Подготовка. Обезжиривание, нержавеющая щётка только для алюминия, сварка в течение нескольких минут после зачистки.
- Температура. Без подогрева выше примерно 120 °C — сплав теряет упрочнение. Между проходами ждать, пока деталь остынет.
- Прочность. Зона термического влияния в 6082 всегда слабее основного металла — учитывать это должен конструктор рамы, а не сварщик. Массу профилей посчитает калькулятор массы алюминия.
Типичные ошибки с алюминием
- Щётка, которой чистили сталь. Частицы железа в шве — это коррозия и включения.
- Абразивный круг для разделки кромок. Абразив вбивается в мягкий металл — лучше фреза или напильник по алюминию.
- Проволока с катушки, лежавшей открытой в цеху. Гидратированный оксид на проволоке — это водород в шве и поры.
- Сварка MIG углом назад. Ванна выходит из-под газовой защиты, шов чернеет.
Частые вопросы
Почему алюминий варят на переменном токе?
Из-за оксидной плёнки. В полупериод обратной полярности дуга разрушает её катодным распылением, в полупериод прямой — плавит металл. На чистом постоянном токе плёнка остаётся, и шов получается с несплавлениями. Исключение — MIG, где очистку обеспечивает постоянный ток обратной полярности.
Чем зачищать алюминий перед сваркой?
Щёткой из нержавеющей проволоки, отдельной, которой не трогали сталь. Наждачный круг не подходит: абразив вбивается в мягкий металл и потом даёт включения в шве. Обезжиривание — растворителем, который не оставляет плёнки.
Почему прогорает тонкий алюминий?
Алюминий отводит тепло примерно втрое быстрее стали, поэтому на старте нужен больший ток, а дальше металл прогревается и начинает проваливаться. Отсюда приём: начинать с повышенного тока и снижать его по ходу, для чего и нужна педаль или функция снижения тока на горелке.
4043 или 5356 для сплава 6082?
Применяют обе. У 4043 жиже ванна и она лучше переносит склонность серии 6xxx к горячим трещинам; 5356 даёт более прочный шов и сохраняет цвет после анодирования. Если соединение работает выше 65 °C, остаётся 4043.
Можно ли варить алюминий полуавтоматом без push-pull?
Можно — на коротком рукаве с тефлоновым каналом, роликами U, слабым прижимом и наконечником на размер больше проволоки, лучше проволокой 5356, она жёстче. Другой путь — spool gun с катушкой в горелке. При длинных рукавах и серийной работе push-pull — единственное надёжное решение.
Можно ли варить алюминий электродами?
Можно, для ремонта: в каталоге электродов есть ОЗА-1, ОЗА-2 и ESAB OK 96.20 (E Al Si 12), все на DC+. Шлак коррозионно активен и его надо тщательно удалять, а качество шва уступает TIG и MIG, поэтому для конструкций их не используют.
Обновлено: