Сварочная ванна
Сварочная ванна — это небольшой объём расплавленного дугой металла, который твердеет и превращается в шов, пока дуга уходит вперёд. Готовый шов говорит, что случилось, а ванна — что происходит прямо сейчас: это единственный показатель, работающий в реальном времени.
Что это, собственно, такое
Ванна — это область металла, расплавленного одновременно: кромок основного материала и добавленной присадки. Держат её на месте поверхностное натяжение и давление дуги, а размер вытекает из равновесия между теплом подводимым и отводимым вглубь материала.
Отсюда берётся всё остальное. Всё, что меняет это равновесие, — ток, скорость, толщина, начальная температура детали — меняет ванну немедленно, на глазах у сварщика, и на много секунд раньше, чем последствия станут видны в готовом шве.
Сварочная ванна: определение
Сварочная ванна — это металл, который дуга удерживает в жидком состоянии в месте сварки: расплавленный основной металл, перемешанный с присадкой; за источником тепла он кристаллизуется и образует валик шва. Застывший, это уже металл шва, а нагретый, но не расплавленный металл вокруг — зона термического влияния (ЗТВ).
Из чего состоит ванна
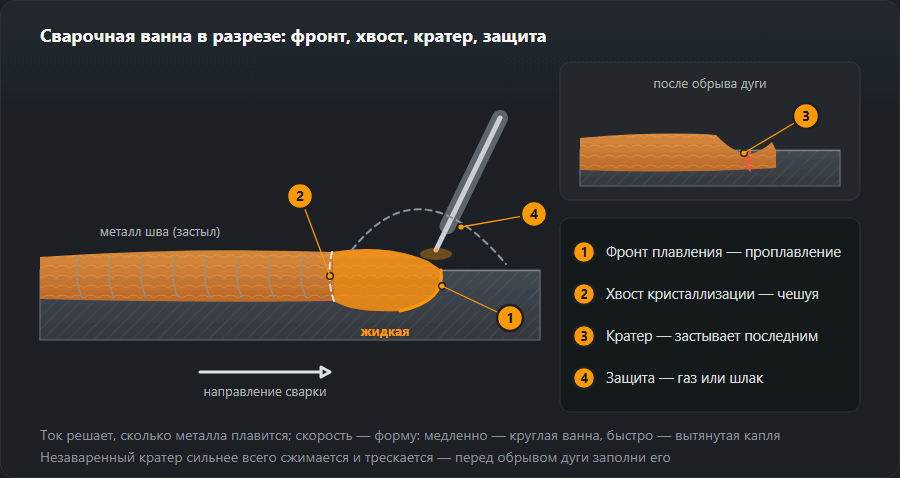
- Передний фронт плавления — под дугой и чуть впереди неё, где плавятся кромки. Здесь решается, будет ли сплавление.
- Хвостовая часть, фронт кристаллизации — металл застывает от кромок к оси шва. Чешуйки на поверхности шва — её следы.
- Кратер — углубление там, где оборвали дугу. Застывает последним и сильнее всего усаживается, поэтому незаваренный кратер трескается.
- Защита — шлак и газ от обмазки при ручной дуговой и порошковой проволоке, защитный газ при MIG/MAG и TIG. Нет защиты — ванна набирает поры.

Размер и форма: что меняет ванну
Ток определяет, сколько металла плавится: больше ампер — ванна шире и глубже. Скорость — сколько тепло стоит на одном месте: медленно — ванна круглая и высокая, быстро — вытягивается в каплю, валик узкий. Длина дуги (при MIG/MAG — вылет проволоки) рассеивает тепло: длинная дуга даёт ванну широкую и мелкую.
Ток и скорость сходятся в погонной энергии: E = U·I·60 / (v·1000) кДж/мм — формула из калькулятора погонной энергии. Вдвое меньшая скорость — вдвое больше энергии на миллиметр шва. Толстый холодный металл отбирает тепло и держит ванну маленькой; те же режимы на разогретой детали дают ванну заметно больше.
Как её читать
| Что видно | Что это значит | Что менять |
|---|---|---|
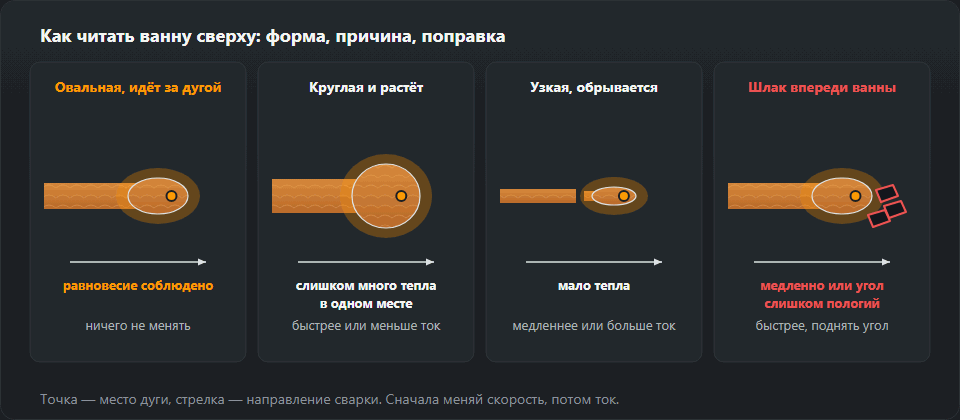
| Овальная, идёт ровно за дугой | Равновесие соблюдено | Ничего |
| Круглая и растёт под электродом | Слишком много тепла в одном месте | Ускориться или убавить ток |
| Узкая, обрывается за дугой | Слишком мало тепла | Замедлиться или добавить тока |
| Темнеет и густеет по ходу | Деталь остыла или ток просел | Проверить массу и кабель |
| Начинает стекать вниз | Объём превысил то, что удержит поверхностное натяжение | Тоньше валик, меньше ток |
| Шлак обгоняет ванну | Слишком медленно или слишком плоский угол электрода | Ускориться, поднять угол |
Самая важная из этих строк — последняя. Шлак, вытекший вперёд дуги, остаётся под жидким металлом и выходит включением (301) — а видно это ещё во время сварки, когда можно поправить.

На что смотреть через маску
- Блеск. Жидкий металл блестит как зеркало, застывший тускнеет. Если блестящее пятно всё растёт, тепло входит быстрее, чем уходит.
- Края. Смотреть на края ванны, а не в дугу. Тёмная черта между ванной и металлом с одной стороны — эта кромка не сплавляется.
- «Глазок» в корне. Маленькое отверстие впереди ванны значит, что притупление проплавлено насквозь. Глазок ровный — провар ровный; растёт — сейчас будет прожог; глазка нет — нет и провара.
- Шлак. Темнее и тусклее металла, должен оставаться сзади и по бокам. Шлак, забежавший вперёд дуги, будет залит.
Когда ванна не слушается
Растекается и стекает
Тепла слишком много для этой скорости. Сначала ускориться, потом убавить ток и укоротить дугу; в положении — электрод тоньше или колебания уже. Металл, натёкший на кромку без сплавления, — это наплыв.
Не смачивает кромки
Валик лежит на стыке «верёвкой» с резкими краями — начало несплавления. Задерживаться у каждой кромки, направлять дугу на «сухую» стенку, держать короткую дугу; при MIG/MAG проверить вылет и напряжение. Кромка проплавлена, но не заполнена — это подрез.
Проваливается
Глазок расширяется, и ванна вываливается с обратной стороны. Меньше тока или быстрее, меньше зазор, короткие участки или движение «вперёд-назад», которое даёт ванне застыть, — см. сварка тонкого металла.
Почему положение меняет всё
В нижнем положении ванну держит дно разделки. В вертикальном и потолочном её держит уже только поверхностное натяжение, а оно удерживает ограниченный объём жидкого металла — в несколько раз меньший, чем следовало бы из тока, которым удобно варить внизу.
Отсюда все правила позиционной сварки, которые иначе выглядят произвольными: ток ниже на 10–20 %, электрод тоньше на ступень, поперечное движение вместо прямой проводки. Каждое из них делает одно и то же: уменьшает объём ванны в данный момент. Подробности — положения сварки.
Цифры по положениям
Таблицы тока на сайте снимают 10 % в горизонтальном положении (PC), 15 % в вертикальном и 20 % в потолочном. Рутиловый электрод 3,2 мм на металле 6–8 мм, в нижнем 110–140 А, даёт 100–125 А в горизонтальном, 95–120 А в вертикальном и 90–110 А в потолочном. В горизонтальном ванна тянется на нижнюю кромку, поэтому подрез появляется сверху. Управлению ванной учит вертикаль снизу вверх — ванна поднимается по «полочке» застывшего металла с задержкой у кромок (сварка вертикального шва).
Ванна при MMA, MIG/MAG и TIG
Ручная дуговая (111): ванна под шлаком — металл ярче, шлак тусклее и подвижен медленнее. Дуга примерно на диаметр электрода, электрод подают по мере сгорания.
MIG/MAG (135): на короткой дуге (16–22 В) дуга зажигается 50–200 раз в секунду, ванна холодная — тонкий металл, все положения. Струйный перенос (от 26–28 В) даёт большую жидкую ванну — металл от 5 мм, нижнее положение. Ловушка: яркая середина при холодных краях.
TIG (141): тепло и присадка раздельно. Сначала сформировать ванну одной горелкой, дождаться, пока она смочит обе кромки, затем подать пруток в передний край. Вольфрам никогда не касается ванны.
Чтобы её прочесть, её надо видеть
Звучит банально, а это самая частая причина того, что сварщик «не читает» ванну: светофильтр степенью выше нужной прячет её границы. Видны тогда яркая дуга и темнота вокруг, поэтому электрод ведут по памяти, а шов уходит с разделки.
Степень подбирают под ток, а не под привычку — калькулятор степени DIN. Вторая половина проблемы — чистота защитного стекла: слой брызг снижает видимость сильнее, чем одна степень фильтра, а меняется оно за минуту.
Упражнения на управление ванной
- Проплавление без присадки — TIG по листу 1,5–3 мм, ванна ведётся по линии без прутка, ширина одна от начала до конца.
- Валики между двумя линиями — на пластине 6–8 мм ванна касается обеих линий мелом; чешуйки ровные, края без зарубки.
- Лесенка скоростей — один валик медленно, нормально, быстро, не трогая режим; сравнить ширину и форму чешуек.
- Наклон — те же валики на пластине, которую постепенно наклоняют до вертикали, ток снижают по коэффициентам выше.
Проверка — поперечный разрез валика: шлиф покажет, сплавилась ли ванна с металлом.
Примеры: от дефекта к ванне
Угловой шов MAG на 6 мм, валик лежит сверху. Проволока 1,0 мм, 200 А, 24 В — в полосе сайта для 5–6 мм (160–220 А, 22–25 В). При 300 мм/мин E = 24·200·60 / (300·1000) = 0,96 кДж/мм, Q = 0,8 × 0,96 = 0,77 кДж/мм — полоса тонкого металла. При 200 мм/мин Q = 1,15 кДж/мм, рабочий диапазон для стали, и ванна смачивает обе пластины. Ошибка была в скорости, не в режиме.
MMA вертикаль, ванна капает. Электрод 3,2 мм оставлен на 140 А с нижнего положения. Полоса для вертикали — 95–120 А; на 110 А с задержками у кромок ванна держится.
Открытый корень, глазок растёт к концу. Деталь прогрелась; вести чуть быстрее или убавить ток на ступень.
Что дальше
Подбор тока к диаметру — калькулятор тока сварки. Что происходит, когда ванна не достала до стенки разделки — несплавления и непровар. Как подготовить разделку, чтобы ванне было где работать — подготовка кромок.
Частые вопросы
Как должна выглядеть правильная ванна?
Как овальная, слегка вытянутая капля, которая идёт за дугой с той же скоростью, что и рука, и задняя кромка которой застывает ровным чешуйчатым рисунком. Круглая и растущая ванна значит, что вы стоите слишком долго; узкая и «убегающая» — что идёте слишком быстро или тока мало.
Почему в вертикальном положении ванна стекает?
Потому что на жидкий металл действует сила тяжести, а поверхностное натяжение удерживает лишь малое его количество. Отсюда вся техника позиционной сварки: ток меньше на 10–20 %, электрод тоньше и движение, которое даёт ванне время застыть, — вместо одного широкого валика несколько узких.
Через самозатемняющуюся маску ванну видно так же?
Видно, если степень затемнения подобрана под ток. Слишком тёмный светофильтр прячет границы ванны, и варить приходится «по памяти» — шов уходит с разделки, потому что не видно, где кончается жидкий металл. Степень подбирает калькулятор DIN.
Что такое сварочная ванна?
Это металл, который дуга держит в жидком состоянии в месте сварки, — расплавленные кромки основного металла вместе с присадкой. За источником тепла он кристаллизуется и становится швом.
Почему ванна не смачивает кромки?
Тепло не доходит до стенок соединения: ток мал, ведение слишком быстрое, дуга длинная или направлена в середину ванны, а не в металл. Замедлиться, задерживаться у каждой кромки и направлять дугу на ту стенку, что остаётся «сухой».
Какого размера должна быть сварочная ванна?
Постоянного размера нет. Ванна должна проплавлять обе кромки, а её задний край — застывать на одном и том же расстоянии за дугой. Если ванна всё время растёт, тепла больше, чем уносит скорость.
Обновлено: