Das Schweißbad
Das Schweißbad (Schmelzbad) ist die kleine Menge flüssigen Metalls unter dem Lichtbogen, die erstarrt und zur Naht wird, während der Lichtbogen weiterwandert. Die fertige Naht sagt, was geschehen ist; das Bad sagt, was gerade geschieht — die einzige Anzeige, die in Echtzeit arbeitet.
Was es eigentlich ist
Das Bad ist das Metall, das in einem Augenblick flüssig ist: die Kanten des Grundwerkstoffs und der Zusatz zusammen. Oberflächenspannung und Lichtbogendruck halten es an Ort und Stelle, seine Größe folgt aus dem Gleichgewicht zwischen eingebrachter und in den Werkstoff abgeleiteter Wärme.
Alles Weitere folgt daraus. Was immer dieses Gleichgewicht verschiebt — Strom, Geschwindigkeit, Dicke, Ausgangstemperatur des Bauteils — verändert das Bad sofort, vor den Augen des Schweißers, und zwar viele Sekunden bevor die Folgen an der fertigen Naht sichtbar werden.
Schweißbad: Definition
Das Schweißbad ist das Metall, das der Lichtbogen an der Schweißstelle flüssig hält — aufgeschmolzener Grundwerkstoff, vermischt mit Zusatzwerkstoff — und das hinter der Wärmequelle zur Schweißraupe erstarrt. Erstarrt ist es Schweißgut; der erwärmte, aber nicht geschmolzene Werkstoff daneben ist die Wärmeeinflusszone (WEZ).
Woraus das Bad besteht
- Aufschmelzfront — unter und knapp vor dem Lichtbogen, wo die Flanken schmelzen. Hier entscheidet sich die Bindung.
- Erstarrungsfront am Badende — das Metall erstarrt von den Flanken zur Nahtmitte. Die Schuppung der Raupe ist ihre Spur.
- Endkrater — die Mulde, wo der Lichtbogen abreißt. Er erstarrt zuletzt und schrumpft am stärksten, darum reißt ein nicht gefüllter Krater.
- Schutz — Schlacke und Gas aus der Umhüllung bei Stabelektrode und Fülldraht, Schutzgas bei MIG/MAG und WIG. Fehlt er, wird das Bad porig.

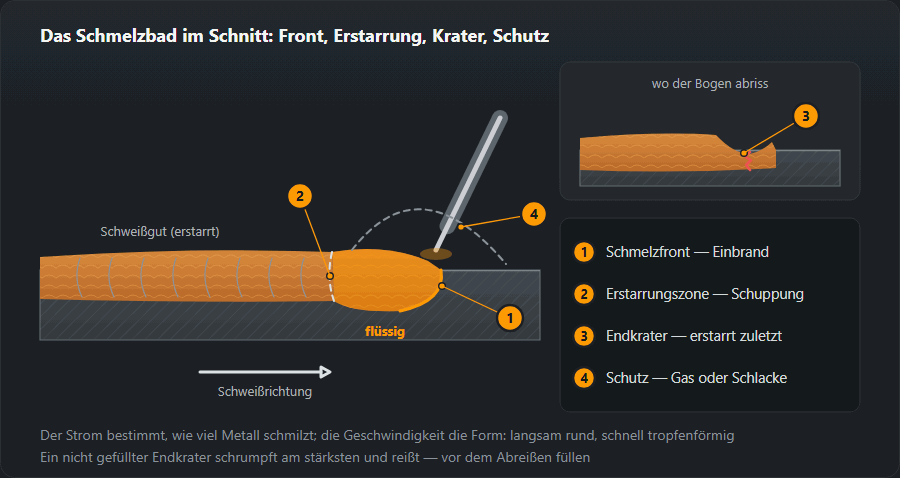
Größe und Form: was das Bad verändert
Der Strom bestimmt, wie viel Metall schmilzt: mehr Ampere, breiteres und tieferes Bad. Die Geschwindigkeit bestimmt, wie lange die Wärme an einer Stelle bleibt: langsam — rundes, hohes Bad, schnell — tropfenförmig gestreckt, schmale Raupe. Die Lichtbogenlänge (bei MIG/MAG das freie Drahtende) verteilt die Wärme: ein langer Bogen gibt ein breites, flaches Bad.
Strom und Geschwindigkeit treffen sich in der Streckenenergie: E = U·I·60 / (v·1000) kJ/mm, die Formel des Rechners für die Streckenenergie. Halbe Geschwindigkeit heißt doppelte Energie je Millimeter. Dickes, kaltes Blech zieht Wärme ab und hält das Bad klein; dieselben Werte an einem schon warmen Bauteil geben ein größeres.
Wie man es liest
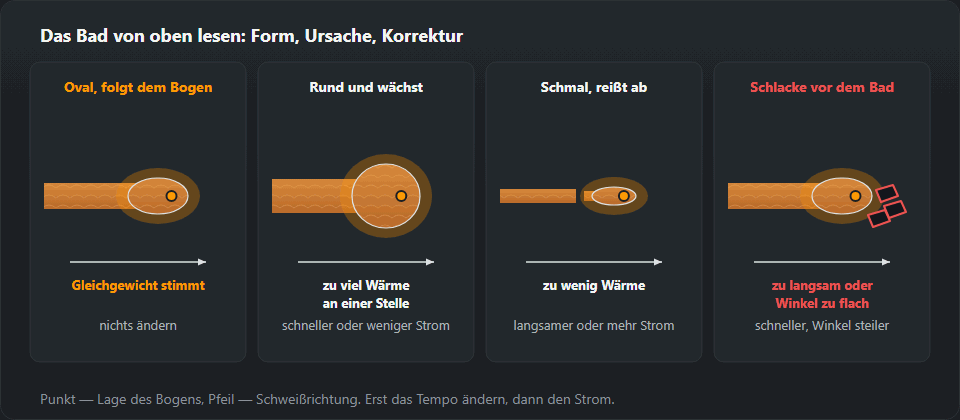
| Was zu sehen ist | Was es bedeutet | Was zu ändern ist |
|---|---|---|
| Oval, folgt dem Bogen gleichmäßig | Das Gleichgewicht stimmt | Nichts |
| Rund und wächst unter der Elektrode | Zu viel Wärme an einer Stelle | Schneller werden oder Strom zurücknehmen |
| Schmal, reißt hinter dem Bogen ab | Zu wenig Wärme | Langsamer werden oder Strom erhöhen |
| Wird unterwegs dunkler und zäher | Das Bauteil ist ausgekühlt oder der Strom gefallen | Masse und Leitungen prüfen |
| Beginnt nach unten zu hängen | Mehr Volumen, als die Oberflächenspannung hält | Schmalere Raupe, weniger Strom |
| Schlacke läuft dem Bad voraus | Zu langsam oder zu flacher Elektrodenwinkel | Schneller werden, Winkel aufrichten |
Die letzte Zeile ist die wichtigste. Schlacke, die vor den Bogen gelaufen ist, bleibt unter dem flüssigen Metall und wird zum Einschluss (301) — und man sieht es noch während des Schweißens, solange sich etwas ändern lässt.

Worauf man durch den Schirm achtet
- Glanz. Flüssiges Metall glänzt wie ein Spiegel, erstarrtes wird matt. Wächst die glänzende Fläche ständig, kommt mehr Wärme hinein als hinaus.
- Ränder. Auf die Badränder schauen, nicht in den Lichtbogen. Ein dunkler Strich zwischen Bad und Blech auf einer Seite heißt: diese Flanke bindet nicht.
- Schlüsselloch in der Wurzel. Ein kleines Loch vor dem Bad zeigt, dass der Steg ganz durchgeschmolzen ist. Gleichmäßiges Loch — gleichmäßige Durchschweißung; es wächst — Durchbrand droht; kein Loch — keine Durchschweißung.
- Schlacke. Dunkler und matter als das Metall, sie gehört hinter und neben das Bad. Schlacke, die dem Bogen vorausläuft, wird eingeschweißt.
Wenn das Bad nicht gehorcht
Es läuft breit und ab
Zu viel Wärme für die Geschwindigkeit. Zuerst schneller, dann Strom zurück und Bogen kürzen; in Zwangslage dünnere Elektrode oder schmaleres Pendeln. Metall, das ohne Bindung auf das Blech läuft, ist ein Schweißgutüberlauf.
Es benetzt die Flanken nicht
Die Raupe liegt wie ein Strick auf der Fuge, mit scharfen Übergängen — der Anfang eines Bindefehlers. An jeder Flanke halten, den Bogen auf die trockene Seite richten, kurz halten; bei MIG/MAG freies Drahtende und Spannung prüfen. Eine angeschmolzene, aber nicht gefüllte Flanke ist eine Einbrandkerbe.
Es fällt durch
Das Schlüsselloch wird größer und das Bad fällt nach hinten durch. Weniger Strom oder schneller, kleinerer Spalt, kurze Abschnitte oder eine Vor-zurück-Bewegung, die das Bad erstarren lässt — siehe Dünnblech schweißen.
Warum die Lage alles verändert
In der Wannenlage hält der Fugengrund das Bad. In der Steig- und Überkopflage hält es allein die Oberflächenspannung, und die trägt nur ein begrenztes Volumen flüssigen Metalls — ein Mehrfaches weniger, als der Strom hergäbe, mit dem sich liegend bequem schweißen lässt.
Daher stammt jede Regel der Zwangslagen, die sonst willkürlich wirkt: Strom um 10–20 % zurück, Elektrode eine Stufe dünner, Pendeln statt gerader Führung. Jede davon tut dasselbe — sie verringert das Volumen des Bades im jeweiligen Augenblick. Einzelheiten in den Schweißpositionen.
Die Zahlen nach Position
Die Stromtabellen der Seite ziehen in Querposition (PC) 10 % ab, steigend 15 % und über Kopf 20 %. Eine Rutilelektrode 3,2 mm auf 6–8 mm Blech, in Wannenlage 110–140 A, ergibt 100–125 A quer, 95–120 A steigend und 90–110 A über Kopf. In Querposition zieht das Bad auf das untere Blech, deshalb zeigt sich die Einbrandkerbe oben. Badführung lernt man steigend: Das Bad klettert auf einer Stufe aus erstarrtem Metall, mit Haltepunkt an jeder Flanke (Steignaht schweißen).
Das Bad beim E-Hand-, MIG/MAG- und WIG-Schweißen
E-Hand (111): Das Bad liegt unter Schlacke — das Metall ist heller, die Schlacke matter und träger. Lichtbogen etwa ein Elektrodendurchmesser, die Elektrode wird beim Abbrennen nachgeführt.
MIG/MAG (135): Beim Kurzlichtbogen (16–22 V) zündet der Bogen 50–200-mal je Sekunde neu, das Bad bleibt kalt — Dünnblech, alle Positionen. Der Sprühlichtbogen (ab 26–28 V) gibt ein großes, dünnflüssiges Bad, für Werkstoff ab 5 mm in Wannenlage. Die Falle: heller Badkern bei kalten Rändern.
WIG (141): Wärme und Zusatz sind getrennt. Das Bad nur mit dem Brenner bilden, warten, bis es beide Flanken benetzt, dann den Stab vorn ins Bad tupfen. Die Wolframelektrode berührt das Bad nie.
Um es zu lesen, muss man es zuerst sehen
Das klingt banal und ist der häufigste Grund, warum ein Schweißer das Bad gar nicht liest: ein dunklerer Filter als nötig verdeckt seine Ränder. Sichtbar bleibt ein heller Bogen und Dunkelheit ringsum, also wird die Elektrode aus dem Gedächtnis geführt und die Raupe wandert aus der Fuge.
Die Stufe wählt man nach dem Strom, nicht nach Gewohnheit — DIN-Schutzstufenrechner. Die andere Hälfte des Problems ist die Vorsatzscheibe: ein Belag aus Spritzern kostet mehr Sicht als eine ganze Schutzstufe und ist in einer Minute gewechselt.
Übungen zur Badführung
- Aufschmelzraupen ohne Zusatz — WIG auf 1,5–3 mm Blech, das Bad ohne Stab an einer Linie entlangführen, gleiche Breite von Anfang bis Ende.
- Raupen zwischen zwei Linien — auf 6–8 mm Blech berührt das Bad beide Kreidelinien; gleichmäßige Schuppung, Übergänge ohne Kerbe.
- Geschwindigkeitstreppe — eine Raupe langsam, normal, schnell, ohne am Gerät zu drehen; Breite und Schuppenform vergleichen.
- Neigung — dieselben Raupen auf einem Blech, das schrittweise bis senkrecht geneigt wird, Strom nach den Faktoren oben reduziert.
Prüfung: Raupe quer aufschneiden — der Schliff zeigt, ob das Bad mit dem Blech verschmolzen ist.
Beispiele: vom Fehler zurück zum Bad
MAG-Kehlnaht auf 6 mm, Raupe liegt obenauf. Draht 1,0 mm, 200 A, 24 V — im Band der Seite für 5–6 mm (160–220 A, 22–25 V). Bei 300 mm/min E = 24·200·60 / (300·1000) = 0,96 kJ/mm, Q = 0,8 × 0,96 = 0,77 kJ/mm — das Band für dünnen Werkstoff. Bei 200 mm/min Q = 1,15 kJ/mm, der Arbeitsbereich für Stahl, und das Bad benetzt beide Bleche. Falsch war die Geschwindigkeit, nicht die Einstellung.
E-Hand steigend, das Bad tropft. Elektrode 3,2 mm mit 140 A aus der Wannenlage übernommen. Das Band für steigend ist 95–120 A; mit etwa 110 A und Haltepunkten an den Flanken hält das Bad.
Offene Wurzel, Schlüsselloch wächst zum Ende. Das Bauteil hat sich erwärmt; etwas schneller führen oder den Strom eine Stufe zurücknehmen.
Wie es weitergeht
Strom nach Elektrodendurchmesser — Stromrechner. Was passiert, wenn das Bad die Fugenflanke nie erreicht hat — Bindefehler und ungenügende Durchschweißung. Wie die Fuge vorbereitet wird, damit das Bad Platz zum Arbeiten hat — Schweißnahtvorbereitung.
Häufige Fragen
Wie sieht ein richtiges Schmelzbad aus?
Wie ein ovaler, leicht gestreckter Tropfen, der dem Lichtbogen mit derselben Geschwindigkeit folgt wie die Hand, und dessen hintere Kante zu gleichmäßigen Schuppen erstarrt. Ein rundes, unter der Elektrode wachsendes Bad heißt: Sie verweilen zu lange. Ein schmales, das hinter dem Bogen abreißt: zu schnell oder zu wenig Strom.
Warum läuft das Bad in der Steignaht weg?
Weil die Schwerkraft am flüssigen Metall zieht und die Oberflächenspannung nur eine kleine Menge davon hält. Daher kommt die gesamte Technik der Zwangslagen: Strom um 10–20 % zurück, dünnere Elektrode und eine Bewegung, die dem Bad Zeit zum Erstarren lässt — mehrere schmale Raupen statt einer breiten.
Sieht man das Bad durch einen Automatikschirm genauso?
Ja, sofern die Schutzstufe zum Strom passt. Ein zu dunkler Filter verdeckt die Ränder des Bades, und man schweißt aus dem Gedächtnis — die Raupe wandert aus der Fuge, weil man nicht sieht, wo das flüssige Metall endet. Die Stufe wählt der DIN-Schutzstufenrechner.
Was ist ein Schweißbad?
Das Schweißbad ist das Metall, das der Lichtbogen an der Schweißstelle flüssig hält — aufgeschmolzener Grundwerkstoff zusammen mit dem Zusatzwerkstoff —, das hinter der Wärmequelle erstarrt und zur Naht wird. Gleichbedeutend spricht man vom Schmelzbad.
Warum benetzt das Bad die Flanken nicht?
Die Wärme kommt nicht an den Fugenflanken an: zu wenig Strom, zu schnell geführt, Lichtbogen zu lang oder auf die Badmitte statt auf den Werkstoff gerichtet. Langsamer werden, an jeder Flanke kurz halten und den Lichtbogen auf die Seite richten, die „trocken“ bleibt.
Wie groß sollte das Schweißbad sein?
Eine feste Größe gibt es nicht. Es muss beide Flanken aufschmelzen, während sein hinterer Rand in gleichbleibendem Abstand hinter dem Lichtbogen erstarrt. Wächst das Bad ständig, ist mehr Wärme da, als die Geschwindigkeit abführt.
Aktualisiert: