Jeziorko spawalnicze
Gotowa spoina mówi, co się stało. Jeziorko mówi, co się dzieje — i jest jedynym wskaźnikiem, który działa w czasie rzeczywistym. Nastawy spawarki są tylko przybliżeniem; potwierdzeniem jest to, co widać pod łukiem.
Jeziorko spawalnicze — definicja
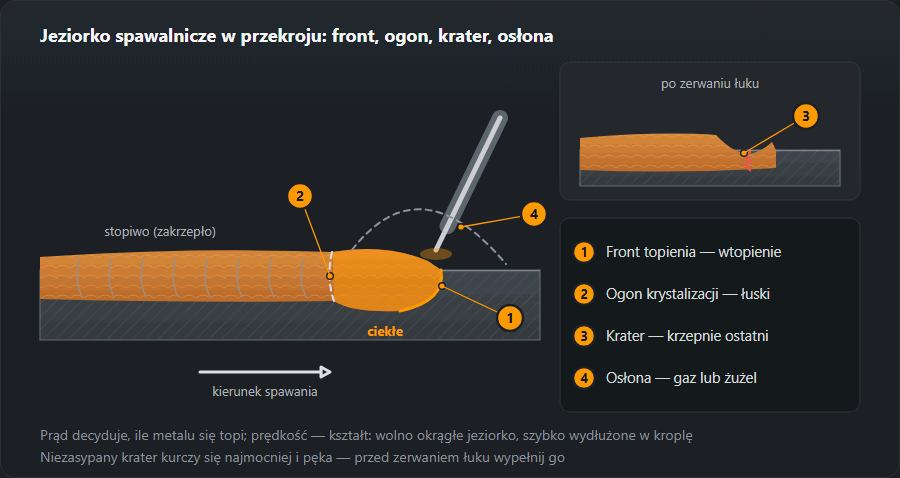
Jeziorko spawalnicze to metal, który łuk utrzymuje w stanie ciekłym w miejscu spawania — stopiony materiał rodzimy zmieszany ze spoiwem — i który krzepnie za źródłem ciepła, tworząc ścieg. Po zakrzepnięciu to już stopiwo, a nagrzany, ale niestopiony materiał wokół to strefa wpływu ciepła (SWC).
Jeziorko trzyma w miejscu napięcie powierzchniowe i ciśnienie łuku, a jego rozmiar wynika z równowagi między ciepłem doprowadzanym a odprowadzanym w głąb materiału. Stąd bierze się cała reszta. Wszystko, co zmienia tę równowagę — prąd, prędkość, grubość, temperatura początkowa elementu — zmienia jeziorko natychmiast, na oczach spawacza, i to na wiele sekund wcześniej, niż widać konsekwencje w gotowej spoinie.
Z czego składa się jeziorko
- Przednia krawędź (front topienia) — pod łukiem i tuż przed nim, tam gdzie topią się brzegi złącza. Tu rozstrzyga się wtopienie.
- Tylna krawędź (ogon krystalizacji) — tu metal krzepnie od materiału ku osi spoiny. Łuski na licu to jej ślady.
- Krater — wgłębienie w miejscu zerwania łuku. Krzepnie ostatni i kurczy się najmocniej, więc niewypełniony pęka.
- Osłona — żużel i gaz z otuliny przy MMA i drucie proszkowym, gaz osłonowy przy MIG/MAG i TIG. Bez niej jeziorko łapie pory.

Wielkość i kształt: co zmienia jeziorko
Prąd decyduje, ile metalu się topi: więcej amperów — szersze i głębsze jeziorko. Prędkość decyduje, jak długo ciepło stoi w jednym miejscu: wolno — jeziorko okrągłe i wysokie, szybko — wydłużone w kroplę, ścieg wąski. Długość łuku (przy MIG/MAG wolny wylot drutu) rozprasza ciepło: długi łuk daje jeziorko szerokie i płytkie.
Prąd i prędkość spotykają się w energii liniowej: E = U·I·60 / (v·1000) kJ/mm — wzór z kalkulatora energii liniowej. Połowa prędkości to dwa razy więcej energii na milimetr. Gruba, zimna blacha odbiera ciepło i trzyma jeziorko małe; te same nastawy na nagrzanym elemencie dają większe.
Jak je czytać
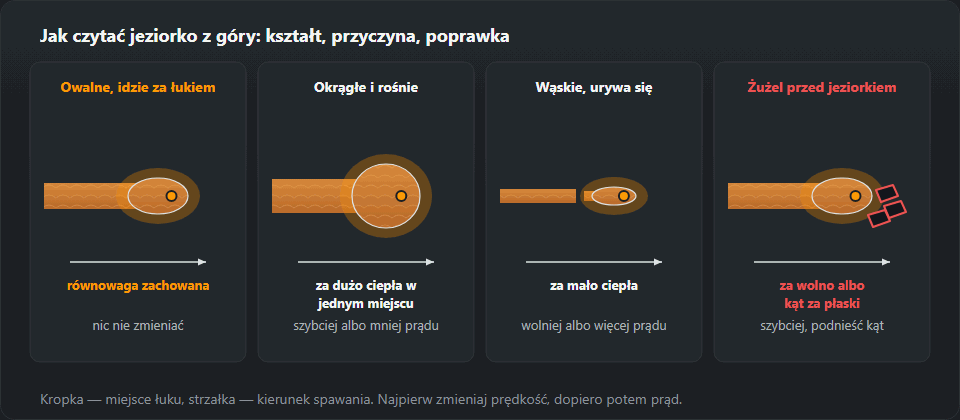
| Co widać | Co to znaczy | Co zmienić |
|---|---|---|
| Owalne, idzie równo za łukiem | Równowaga zachowana | Nic |
| Okrągłe i rośnie pod elektrodą | Za dużo ciepła w jednym miejscu | Przyspieszyć albo zmniejszyć prąd |
| Wąskie, urywa się za łukiem | Za mało ciepła | Zwolnić albo dodać prądu |
| Ciemnieje i gęstnieje w trakcie | Element się wychłodził albo prąd spadł | Sprawdzić masę i przewód |
| Zaczyna spływać w dół | Objętość przekroczyła to, co utrzyma napięcie powierzchniowe | Cieńszy ścieg, mniejszy prąd |
| Żużel wyprzedza jeziorko | Za wolno albo za płaski kąt elektrody | Przyspieszyć, podnieść kąt |
Najważniejszy z tych wierszy to ostatni. Żużel, który wypłynął przed łuk, zostaje pod ciekłym metalem i wychodzi wtrąceniem (301) — a widać to jeszcze w trakcie spawania, kiedy da się jeszcze poprawić.

Na co patrzeć przez przyłbicę
- Połysk. Ciekły metal błyszczy jak lustro, zakrzepły matowieje. Jeśli błyszczące pole ciągle rośnie, ciepło wchodzi szybciej, niż uchodzi.
- Brzegi. Patrz na boki jeziorka, nie w łuk. Ciemna kreska między jeziorkiem a materiałem po jednej stronie — ten brzeg się nie stapia.
- Oczko w grani. Mała dziurka z przodu jeziorka znaczy, że próg jest przetopiony na wskroś. Równe oczko — równy przetop; rośnie — zaraz będzie przepalenie; nie ma go — nie ma przetopu.
- Żużel. Ciemniejszy i bardziej matowy od metalu, ma zostawać z tyłu i po bokach. Żużel wyprzedzający łuk zostanie zalany.
Kiedy jeziorko nie słucha
Rozlewa się i spływa
Za dużo ciepła na tę prędkość. Najpierw przyspiesz, potem zmniejsz prąd i skróć łuk; w pozycji cieńsza elektroda albo węższy zakos. Metal, który wylewa się na materiał bez stopienia, to nawis.
Nie łapie brzegów
Ścieg leży na złączu jak wałek z ostrymi brzegami — początek przyklejenia. Zatrzymuj się przy każdym brzegu, celuj łukiem w suchą ściankę, trzymaj krótki łuk; przy MIG/MAG sprawdź wylot drutu i napięcie. Brzeg stopiony, ale niewypełniony, to podtopienie.
Przepala się
Oczko się rozszerza i jeziorko wypada od spodu. Mniej prądu albo szybciej, mniejszy odstęp, krótkie odcinki albo ruch „bicza”, który daje jeziorku zakrzepnąć — zob. spawanie cienkiej blachy.
Dlaczego pozycja wszystko zmienia
W pozycji podolnej jeziorko trzyma dno rowka. W pionowej i pułapowej trzyma je już tylko napięcie powierzchniowe, a ono utrzymuje ograniczoną objętość ciekłego metalu — kilkakrotnie mniejszą, niż wynikałoby z prądu, którym wygodnie spawa się w dole.
Stąd wszystkie reguły spawania pozycyjnego, które inaczej wyglądają na arbitralne: prąd niższy o 10–20 %, elektroda cieńsza o stopień, ruch zakosowy zamiast prostego prowadzenia. Każda z nich robi jedno i to samo: zmniejsza objętość jeziorka w danym momencie. Szczegóły — pozycje spawania.
Liczby dla pozycji
Tabele prądu na stronie odejmują 10 % w pozycji naściennej (PC), 15 % w pionowej i 20 % w pułapowej. Elektroda rutylowa 3,2 mm na blasze 6–8 mm, podolnie 110–140 A, daje 100–125 A naściennie, 95–120 A w pionie i 90–110 A w pułapie. W naściennej jeziorko ciągnie na dolną blachę, więc podtopienie pojawia się przy górnym brzegu. Panowania nad jeziorkiem uczy pion z dołu do góry — jeziorko wspina się po półce zakrzepłego metalu z przystankiem na brzegach (spawanie w pionie).
Jeziorko w MMA, MIG/MAG i TIG
MMA (111): jeziorko jest pod żużlem — metal jaśniejszy, żużel matowy i wolniejszy. Łuk mniej więcej na średnicę elektrody, dosuwany w miarę jej wypalania.
MIG/MAG (135): przy łuku zwarciowym (16–22 V) łuk zapala się 50–200 razy na sekundę, jeziorko zostaje zimne — cienka blacha, wszystkie pozycje. Natryskowy (od 26–28 V) daje jeziorko duże i bardzo płynne, do metalu od 5 mm w podolnej. Pułapka: jasny środek przy zimnych brzegach.
TIG (141): ciepło i spoiwo osobno. Najpierw uformuj jeziorko samym palnikiem, poczekaj, aż złapie oba brzegi, potem dotknij pręt do przedniej krawędzi. Wolfram nigdy nie dotyka jeziorka.
Żeby je zobaczyć, trzeba je widzieć
Brzmi banalnie, a jest najczęstszą przyczyną tego, że spawacz „nie czyta” jeziorka: filtr o stopniu wyższym niż potrzebny chowa jego granice. Widać wtedy jasny łuk i ciemność wokół, więc prowadzi się elektrodę po pamięci, a spoina schodzi z ukosowania.
Stopień dobiera się do prądu, nie do przyzwyczajenia — kalkulator stopnia DIN. Druga połowa problemu to czystość szybki ochronnej: warstwa odprysków obniża widoczność bardziej niż jeden stopień filtra, a wymienia się ją w minutę.
Ćwiczenia na prowadzenie jeziorka
- Przetapianie bez spoiwa — TIG na blasze 1,5–3 mm, jeziorko prowadzone wzdłuż kreski bez pręta, ta sama szerokość od początku do końca.
- Ściegi między dwiema liniami — na blasze 6–8 mm jeziorko dotyka obu linii kredy; łuski równe, brzegi bez karbu.
- Drabinka prędkości — jeden ścieg wolno, normalnie, szybko, bez ruszania nastaw; porównaj szerokość i kształt łusek.
- Pochylenie — te same ściegi na blasze pochylanej stopniowo do pionu, prąd zmniejszany według współczynników powyżej.
Sprawdzian: przetnij ścieg w poprzek — zgład pokaże, czy jeziorko się stopiło z materiałem.
Przykłady: od wady do jeziorka
Spoina pachwinowa MAG na 6 mm, ścieg leży na wierzchu. Drut 1,0 mm, 200 A, 24 V — w paśmie strony dla 5–6 mm (160–220 A, 22–25 V). Przy 300 mm/min E = 24·200·60 / (300·1000) = 0,96 kJ/mm, Q = 0,8 × 0,96 = 0,77 kJ/mm — pasmo cienkiego materiału. Przy 200 mm/min Q = 1,15 kJ/mm, zakres roboczy dla stali, i jeziorko łapie obie blachy. Błędna była prędkość, nie nastawy.
MMA w pionie, jeziorko kapie. Elektroda 3,2 mm zostawiona na 140 A z pozycji podolnej. Pasmo pionowe to 95–120 A; przy około 110 A z przystankami na brzegach jeziorko się trzyma.
Grań otwarta, oczko rośnie pod koniec. Element się nagrzał; prowadź trochę szybciej albo zdejmij prąd o stopień.
Co dalej
Dobór prądu do średnicy — kalkulator prądu spawania. Co się dzieje, gdy jeziorko nie sięgnęło ściany rowka — przyklejenia i brak przetopu. Jak przygotować rowek, żeby jeziorko miało gdzie pracować — przygotowanie brzegów.
Częste pytania
Jak powinno wyglądać prawidłowe jeziorko?
Jak owalna, lekko wydłużona kropla, która idzie za łukiem z tą samą prędkością co ręka, i której tylna krawędź krzepnie w równy łuseczkowy wzór. Okrągłe i rosnące jeziorko znaczy, że stoisz za długo; wąskie i „uciekające” — że idziesz za szybko albo masz za mało prądu.
Dlaczego w pozycji pionowej jeziorko spływa?
Bo grawitacja działa na ciekły metal, a napięcie powierzchniowe utrzymuje tylko małą jego ilość. Stąd cała technika pozycyjna: mniejszy prąd o 10–20 %, cieńsza elektroda i ruch, który daje jeziorku czas na zakrzepnięcie — zamiast jednego szerokiego ściegu kilka wąskich.
Czy przez przyłbicę samościemniającą widać jeziorko tak samo?
Widać, jeśli stopień zaciemnienia dobrany jest do prądu. Za ciemny filtr chowa granice jeziorka i spawa się wtedy „po pamięci” — spoina schodzi z ukosowania, bo nie widać, gdzie kończy się ciekły metal. Stopień dobiera kalkulator DIN.
Co to jest jeziorko spawalnicze?
To metal utrzymywany przez łuk w stanie ciekłym w miejscu spawania — stopione brzegi materiału rodzimego razem ze spoiwem — który krzepnie za źródłem ciepła i staje się spoiną. Na warsztacie mówi się po prostu „jeziorko”.
Dlaczego jeziorko nie łapie brzegów?
Bo ciepło nie dochodzi do ścianek złącza: za mały prąd, za szybkie prowadzenie, za długi łuk albo łuk skierowany w środek jeziorka zamiast w materiał. Zwolnij, zatrzymuj się przy każdym brzegu i celuj w ściankę, która zostaje sucha.
Jak duże powinno być jeziorko?
Nie ma jednej wielkości. Ma stopić oba brzegi złącza, a jego tylna krawędź ma krzepnąć w stałej odległości za łukiem. Jeśli jeziorko ciągle rośnie, ciepła jest za dużo na tę prędkość.
Aktualizacja: