O banho de fusão
O banho de fusão é o pequeno volume de metal fundido sob o arco que solidifica no cordão à medida que o arco avança. O cordão acabado diz o que aconteceu; o banho diz o que está a acontecer agora — o único indicador que funciona em tempo real.
O que é, na verdade
O banho é a zona de metal fundido ao mesmo tempo: os bordos do material base e a vareta acrescentada. Mantêm-no no lugar a tensão superficial e a pressão do arco, e o tamanho resulta do equilíbrio entre o calor que entra e o que é evacuado para dentro do material.
Daí vem todo o resto. Tudo o que muda esse equilíbrio — corrente, velocidade, espessura, temperatura inicial da peça — muda o banho de imediato, à frente do soldador, e muitos segundos antes de as consequências se verem no cordão acabado.
Banho de fusão: definição
O banho de fusão é o metal que o arco mantém líquido no ponto que está a ser soldado — metal base fundido misturado com o material de adição — e que solidifica atrás da fonte de calor, formando o cordão. Depois de sólido é metal depositado; o metal à volta, aquecido mas não fundido, é a zona afectada pelo calor (ZAC).
De que é feito o banho
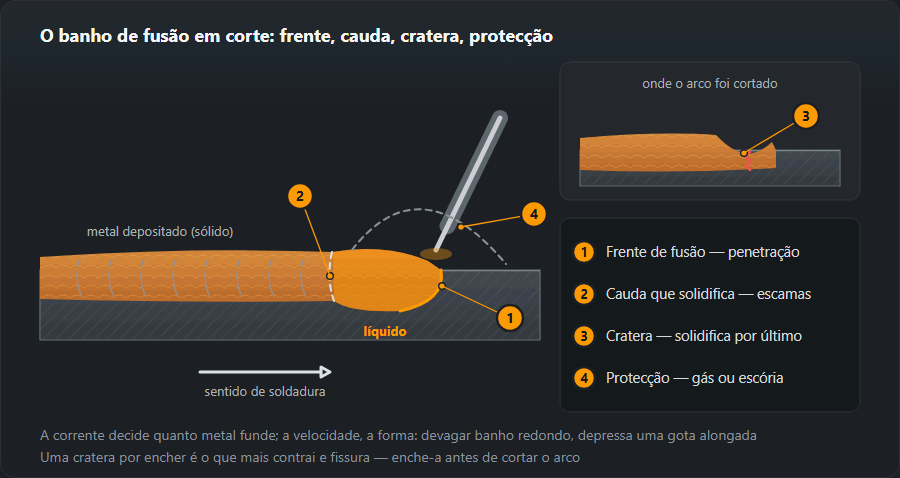
- Frente de fusão — sob o arco e logo à frente dele, onde os bordos fundem. É aqui que se decide a fusão lateral.
- Cauda de solidificação — o metal solidifica dos bordos para o eixo do cordão. As escamas do cordão são o seu rasto.
- Cratera — a cavidade que fica onde o arco se corta. Solidifica por último e contrai mais, por isso uma cratera por encher fissura.
- Protecção — escória e gás do revestimento no eléctrodo e no fio fluxado, gás de protecção no MIG/MAG e no TIG. Sem ela, o banho ganha poros.

Tamanho e forma: o que muda o banho
A corrente decide quanto metal funde: mais amperes, banho mais largo e fundo. A velocidade decide quanto tempo o calor fica num sítio: devagar, banho redondo e alto; depressa, estica em gota e o cordão sai estreito. O comprimento do arco (no MIG/MAG, o stick-out) espalha o calor: um arco longo dá um banho largo e pouco fundo.
Corrente e velocidade encontram-se na energia de soldadura: E = U·I·60 / (v·1000) kJ/mm, a fórmula da calculadora da energia de soldadura. Metade da velocidade, o dobro da energia por milímetro. Uma chapa grossa e fria rouba calor e mantém o banho pequeno; os mesmos parâmetros numa peça já quente dão um banho maior.
Como se lê
| O que se vê | O que significa | O que mudar |
|---|---|---|
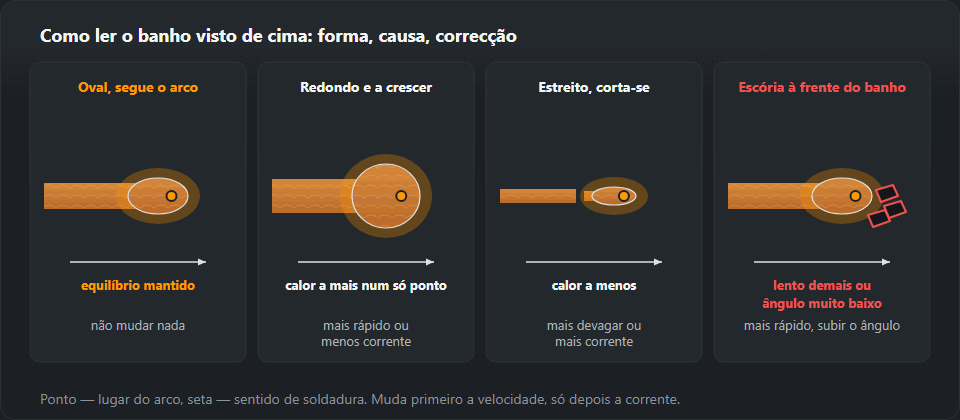
| Oval, segue certo atrás do arco | O equilíbrio mantém-se | Nada |
| Redondo e cresce sob o eléctrodo | Calor a mais num só ponto | Acelerar ou baixar a corrente |
| Estreito, corta-se atrás do arco | Falta calor | Abrandar ou subir a corrente |
| Escurece e engrossa pelo caminho | A peça arrefeceu ou a corrente caiu | Verificar massa e cabo |
| Começa a escorrer para baixo | O volume passou o que a tensão superficial sustenta | Cordão mais fino, menos corrente |
| A escória passa à frente do banho | Devagar demais ou ângulo do eléctrodo muito plano | Acelerar, levantar o ângulo |
A linha mais importante é a última. A escória que passou à frente do arco fica sob o metal líquido e sai como inclusão (301) — e isso vê-se ainda durante a soldadura, quando ainda se pode corrigir.

O que ver através da máscara
- Brilho. O metal líquido brilha como um espelho, o solidificado fica baço. Se a mancha brilhante não pára de crescer, entra calor mais depressa do que sai.
- Bordos. Olhe para os lados do banho, não para o arco. Uma linha escura entre banho e chapa de um lado significa que esse bordo não funde.
- Buraco de fechadura na raiz. Um pequeno furo à frente do banho mostra que o talão fundiu de lado a lado. Furo constante, penetração constante; se cresce, vem aí uma perfuração; sem furo, sem penetração.
- Escória. Mais escura e baça do que o metal, deve ficar atrás e aos lados. A escória que passa à frente do arco fica aprisionada.
Quando o banho não obedece
Espalha-se e escorre
Calor a mais para a velocidade. Primeiro acelere, depois baixe a corrente e encurte o arco; fora da posição plana, eléctrodo mais fino ou oscilação mais estreita. Metal que transborda para a chapa sem fundir é uma sobreposição.
Não molha os bordos
O cordão fica em cima da junta como uma corda, com bordos vivos — o início da falta de fusão. Pare em cada bordo, aponte o arco à face seca, mantenha o arco curto; no MIG/MAG verifique stick-out e tensão. Um bordo fundido mas não enchido é uma mordedura.
Cai
O furo alarga e o banho cai pelas costas. Menos corrente ou mais velocidade, menos folga, troços curtos ou movimento para a frente e para trás que deixe o banho solidificar — ver soldar chapa fina.
Porque é que a posição muda tudo
Ao baixo, o banho é sustentado pelo fundo do chanfro. Na vertical e ao tecto já só o sustenta a tensão superficial, e esta aguenta um volume limitado de metal líquido — várias vezes menor do que resultaria da corrente com que se solda comodamente ao baixo.
Daí todas as regras da soldadura em posição, que de outro modo parecem arbitrárias: corrente 10–20 % menor, eléctrodo um degrau mais fino, movimento oscilante em vez de avanço a direito. Cada uma delas faz uma e a mesma coisa: reduzir o volume do banho naquele instante. Pormenores — posições de soldadura.
Os números por posição
As tabelas de corrente do site retiram 10 % na horizontal (PC), 15 % na vertical e 20 % ao tecto. Um eléctrodo rutílico de 3,2 mm em chapa de 6–8 mm, com 110–140 A na plana, passa a 100–125 A na horizontal, 95–120 A na vertical e 90–110 A ao tecto. Na horizontal o banho puxa para a chapa de baixo, por isso a mordedura surge no bordo de cima. O controlo do banho aprende-se na vertical ascendente: o banho sobe sobre um «degrau» de metal já sólido, com pausa em cada bordo (soldadura vertical ascendente).
O banho no eléctrodo, MIG/MAG e TIG
Eléctrodo (111): o banho fica sob a escória — o metal é mais brilhante, a escória mais baça e mais lenta. Arco de cerca de um diâmetro de eléctrodo, que se vai aproximando à medida que arde.
MIG/MAG (135): em curto-circuito (16–22 V) o arco reacende 50–200 vezes por segundo e o banho fica frio: chapa fina, todas as posições. A pulverização (a partir de 26–28 V) dá um banho grande e fluido, para metal a partir de 5 mm na plana. A armadilha: centro brilhante com bordos frios.
TIG (141): calor e adição separados. Forme o banho só com a tocha, espere que molhe os dois bordos e toque a vareta na frente do banho. O tungsténio nunca toca no banho.
Para o ler é preciso vê-lo
Soa banal, e é a causa mais frequente de um soldador «não ler» o banho: um filtro um grau mais escuro do que o necessário tapa-lhe os bordos. Vê-se então o arco brilhante e escuridão à volta, portanto o eléctrodo é conduzido de memória e o cordão sai do chanfro.
O grau escolhe-se pela corrente e não pelo hábito — calculadora do grau DIN. A outra metade do problema é a limpeza do vidro de protecção: uma camada de salpicos baixa a visibilidade mais do que um grau de filtro, e troca-se num minuto.
Exercícios para controlar o banho
- Passes de fusão sem adição — TIG em chapa de 1,5–3 mm, levando o banho ao longo de uma linha sem vareta, com a mesma largura do princípio ao fim.
- Cordões entre duas linhas — em placa de 6–8 mm, o banho toca as duas linhas de giz; escamas regulares, bordos sem entalhe.
- Escada de velocidades — um cordão devagar, normal e depressa sem mexer na máquina; compare largura e forma das escamas.
- Inclinação — os mesmos cordões numa placa inclinada por passos até à vertical, com a corrente reduzida pelos coeficientes acima.
Verificação: corte o cordão em secção — o corte mostra se o banho fundiu com a chapa.
Exemplos: do defeito ao banho
Ângulo MAG em 6 mm, cordão pousado por cima. Fio 1,0 mm, 200 A, 24 V — dentro da faixa do site para 5–6 mm (160–220 A, 22–25 V). A 300 mm/min E = 24·200·60 / (300·1000) = 0,96 kJ/mm, Q = 0,8 × 0,96 = 0,77 kJ/mm, a faixa de material fino. A 200 mm/min Q = 1,15 kJ/mm, a gama de trabalho para aço, e o banho molha as duas chapas. Errada estava a velocidade, não os parâmetros.
Eléctrodo na vertical, o banho pinga. Eléctrodo de 3,2 mm deixado em 140 A desde a plana. A faixa para vertical é 95–120 A; com cerca de 110 A e pausas nos bordos o banho segura-se.
Raiz aberta, o furo cresce no fim. A peça aqueceu; avance um pouco mais depressa ou baixe a corrente um degrau.
O que se segue
Escolha da corrente pelo diâmetro — calculadora de corrente de soldadura. O que acontece quando o banho não chegou à parede do chanfro — falta de fusão e falta de penetração. Como preparar o chanfro para o banho ter onde trabalhar — preparação de bordos.
Perguntas frequentes
Que aspecto deve ter um banho correcto?
O de uma gota oval, ligeiramente alongada, que segue o arco à mesma velocidade da mão e cujo bordo de trás solidifica num desenho de escamas regular. Um banho redondo e a crescer significa que se está a demorar demais; um estreito e que «foge», que se vai depressa demais ou que falta corrente.
Porque é que na vertical o banho escorre?
Porque sobre o metal líquido actua a gravidade e a tensão superficial só sustenta uma quantidade pequena. Daí toda a técnica em posição: corrente 10–20 % menor, eléctrodo mais fino e um movimento que dê ao banho tempo de solidificar — em vez de um cordão largo, vários estreitos.
Com uma máscara de escurecimento automático vê-se o banho na mesma?
Vê-se, se o grau de escurecimento estiver escolhido para a corrente. Um filtro demasiado escuro esconde os bordos do banho e solda-se «de memória»: o cordão sai do chanfro porque não se vê onde acaba o metal líquido. O grau é escolhido pela calculadora DIN.
O que é o banho de fusão?
É o metal que o arco mantém líquido no ponto que está a ser soldado — bordos fundidos do metal base juntamente com o material de adição — e que solidifica atrás da fonte de calor, tornando-se o cordão.
Porque é que o banho não molha os bordos?
O calor não chega às faces da junta: corrente baixa, avanço rápido demais, arco longo ou arco apontado ao centro do banho em vez do metal. Abrande, pare um instante em cada bordo e aponte o arco à face que fica «seca».
Que tamanho deve ter o banho de fusão?
Não tem um tamanho fixo. Deve fundir os dois bordos da junta enquanto o seu bordo traseiro solidifica sempre à mesma distância atrás do arco. Se o banho não pára de crescer, há mais calor do que a velocidade consegue levar.
Actualizado: