Posições de soldadura pela EN ISO 6947 e equivalentes AWS
A posição não é um pormenor de conforto. Desloca a corrente, o diâmetro do eléctrodo e a técnica — e decide o que um ensaio aprovado cobre.
Resposta curta
Os códigos da ISO 6947: PA — ao baixo, PC — horizontal, PE — ao tecto, PF — vertical ascendente. Uma posição mais difícil cobre as mais fáceis, por isso um só certificado fecha vários tipos de trabalho — a tabela está abaixo.


As designações
| ISO 6947 | Português | AWS |
|---|---|---|
| PA | Ao baixo | 1G / 1F |
| PB | Horizontal em ângulo | 2F |
| PC | Horizontal | 2G |
| PD | Horizontal ao tecto, em ângulo | 4F |
| PE | Ao tecto | 4G |
| PF | Vertical ascendente | 3G ascendente |
| PG | Vertical descendente | 3G descendente |
| H-L045 | Tubo fixo a 45°, ascendente | 6G |
As duas notações circulam e as duas acabam nos documentos. PF e PG são estritamente posições de chapa: vertical ascendente e descendente. Para o tubo de eixo horizontal, a ISO 6947 tem designações próprias — PH para soldar a subir e PJ a descer — mas na prática de oficina e em muitos WPS escreve-se simplesmente PF e PG também para o tubo. O 5G americano não distingue por si o sentido, e por isso lhe é acrescentada a seta. O tubo a 45° designa-se H-L045 ascendente e J-L045 descendente; a AWS chama 6G a ambos.
O que muda com a posição
A corrente desce, o diâmetro do eléctrodo também, e a técnica passa do cordão recto e corrido para uma oscilação que dá tempo ao banho para solidificar. Ao baixo, a gravidade segura o banho na junta; em todas as outras posições trabalha contra, e a única resposta é um banho mais pequeno.
Ascendente ou descendente
PF é lento e dá boa penetração, porque o cordão já solidificado por baixo apoia o banho. PG é rápido e pouco profundo e pertence a chapa fina e a raízes de tubagem com eléctrodos celulósicos. A troca é cara: PG num cordão que suporta carga dá falta de fusão, ver falta de fusão e de penetração.
Posição a posição: montagem, eléctrodo, corrente e o defeito típico
Os coeficientes de corrente referem-se a PA e são os mesmos que a calculadora de corrente aplica: horizontal ×0,9 (−10 %), vertical ×0,85 (−15 %), ao tecto ×0,8 (−20 %); o ângulo PB fica entre ao baixo e horizontal, com ×0,95. Eléctrodos acima de 4 mm não servem na vertical nem ao tecto: o banho fica grande demais para se aguentar. Para cada posição: como está a peça, como se conduz o eléctrodo ou a tocha, que corrente e qual o defeito mais frequente.
PA — ao baixo
A junta está horizontal e solda-se por cima. O cordão de ângulo em PA faz-se em goteira: o T inclina-se até o vértice ficar virado para cima a 45°. Eléctrodo a 70–80° da superfície, inclinado 10–15° no sentido do avanço; em goteira fica na bissectriz, a 45° das duas abas. Corrente ×1,0, e a partir de cerca de 4 mm de espessura pode usar-se a parte alta da gama. O defeito típico não é escorrer, é aquecer demais: perfuração em chapa fina e escória que passa à frente de um banho demasiado lento. Mais em soldar ao baixo.
PB — ao baixo em ângulo (horizontal-vertical)
Uma chapa deitada, outra em pé sobre ela, e o cordão de ângulo corre na horizontal pelo canto. Eléctrodo a 45° das duas abas, ligeiramente puxado para a aba vertical para compensar a gravidade, inclinado 10–15° no avanço. Corrente ×0,95. O defeito típico são pernas desiguais: transbordamento na chapa de baixo e mordedura na vertical, que o calibre mostra logo. PB existe só para cordões de ângulo — ver soldadura de ângulo horizontal.
PC — horizontal
As chapas estão na vertical e a junta atravessa-as na horizontal (2G); um tubo vertical com cordão circunferencial também é PC. Eléctrodo apontado 5–15° acima da horizontal, arco curto e cordões estreitos do fundo do chanfro para cima, cada um sobre o anterior. Corrente ×0,9. O defeito típico é a mordedura no bordo de cima com o banho descaído sobre a chapa de baixo — o preço de uma oscilação larga. Mais em soldadura horizontal.
PD — em ângulo ao tecto
O canto entre uma chapa vertical e uma horizontal por cima da cabeça. Eléctrodo na bissectriz, puxado para a aba vertical, 10–15° no avanço, normalmente de 2,5 ou 3,2 mm. Corrente ×0,8 e arco muito curto. O defeito típico é o transbordamento onde quer que se pare; acima de 6 mm de perna nada se faz numa só passagem. Ver ângulo ao tecto.
PE — ao tecto
Uma junta topo a topo numa chapa horizontal soldada por baixo (4G). Eléctrodo quase perpendicular à chapa com ligeiro ângulo de arrasto, de 2,5 ou 3,2 mm, o arco mais curto que se consiga manter, cordões rectos e estreitos ou uma oscilação pequena sem parar ao centro. Corrente ×0,8. O defeito típico é um reforço pendurado e convexo e escória presa entre passagens — ao tecto agarra-se mais do que em qualquer outro lado. Técnica em pormenor: soldar ao tecto.
PF — vertical ascendente
A junta está na vertical e o cordão sobe de baixo. O degrau de metal já solidificado segura o banho, por isso o arco pode ficar na junta e penetrar. Oscilação em degrau ou em ziguezague, no ângulo em triângulo com o vértice para o canto, com meio segundo de pausa em cada bordo — a pausa enche o pé do cordão e evita a mordedura. A raiz faz-se com cordão recto, sem oscilar. Corrente ×0,85, eléctrodo de 4 mm no máximo. Defeitos típicos: mordeduras dos dois lados quando se pára ao centro em vez de nos bordos, e a gota que escorre quando o arco se alonga. Mais em soldadura vertical ascendente.
PG — vertical descendente
A mesma junta, a descer. Eléctrodo a 70–80° da chapa com a ponta para cima, arco curto dirigido ao banho e nunca à frente dele, avanço rápido, sem oscilação. A corrente não é inferior à de PF: é a velocidade que mantém o banho pequeno. O defeito típico é a falta de fusão escondida sob uma superfície bonita — o arco passa por cima de metal que já lhe fugiu à frente. PG é para chapa fina até cerca de 4 mm, raízes com celulósico em condutas e chapa galvanizada — ver soldadura descendente.

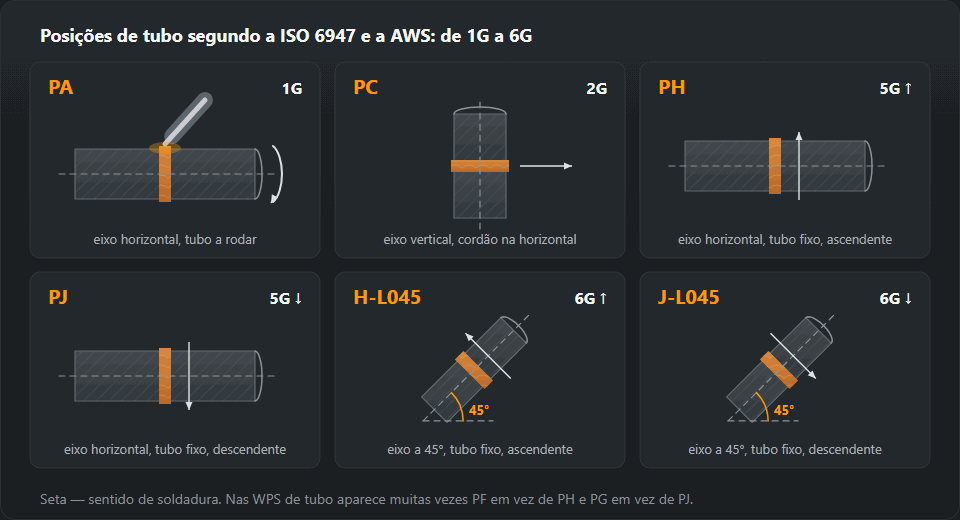
PH e PJ — tubo fixo de eixo horizontal
O eixo do tubo é horizontal e o tubo não roda (5G). Numa volta o cordão passa por tecto em baixo, vertical nos lados e ao baixo em cima, por isso a corrente fica no grupo tecto–vertical, ×0,8–0,85 de PA. Em PH cada metade solda-se a subir, de um pouco depois do ponto mais baixo até ao topo; em PJ a descer a partir do topo, a raiz celulósica habitual em condutas. O defeito típico é a falta de fusão nas emendas das seis e das doze horas, onde as metades se encontram: rebarbar o início de cada metade em cunha antes de a fechar. As montagens 1G a 6G comparam-se em posições de soldadura em tubo.
H-L045 e J-L045 — tubo fixo a 45°
O eixo do tubo está inclinado a 45° e o tubo fixo (6G): nenhum ponto da circunferência repete outro, e a própria junta é inclinada. H-L045 solda-se a subir, J-L045 a descer. A corrente segue o mesmo grupo ×0,8–0,85 de PH, e o acerto fino à volta do tubo faz-se com o comprimento do arco. O defeito típico é o banho escorregar para o lado baixo do chanfro — mordedura no bordo de cima, transbordamento no de baixo —, por isso o eléctrodo mantém-se ligeiramente apontado ao bordo superior. É o ensaio único mais amplo da tabela de domínio que está mais abaixo.
Exemplo resolvido: eléctrodo de 3,2 mm em todas as posições
A base vem da tabela de corrente: um eléctrodo de rutilo de 3,2 mm em aço não ligado de 3–6 mm leva 90–140 A em PA, 115 A ao centro. Multiplica-se pelo coeficiente da posição e arredonda-se a 5 A, tal como na calculadora:
- PB, ×0,95: 85–135 A, centro 110 A;
- PC, ×0,9: 80–125 A, centro 105 A;
- PF, ×0,85: 75–120 A, centro 100 A;
- PE e PD, ×0,8: 70–110 A, centro 90 A.
Começa-se pelo centro da faixa e corrige-se de 5 a 10 A conforme o que o banho mostra: se incha e escorre, há corrente a mais; se o cordão sai estreito e alto, a menos. Para eléctrodos de 5 e 6 mm não há linha de vertical nem de tecto — usam-se só ao baixo e na horizontal. Todos os diâmetros já recalculados estão na tabela de corrente e diâmetro.
PF ou PG: o que a WPS permite
A WPS tem um campo posição de soldadura preenchido com códigos da ISO 6947, e num cordão vertical o código já traz o sentido: PF é a subir, PG a descer. Se a WPS diz PF, a mesma junta soldada a descer fica fora do procedimento, mesmo que a superfície pareça boa: em PG a penetração e a entrega térmica são menores, e o procedimento cobre apenas o sentido que indica. Quando a WPS enumera várias posições, por exemplo PA, PB, PF, cada passagem pode ser feita em qualquer delas, mas nunca numa que não esteja na lista. O que mais a especificação fixa está na página da WPS.
O certificado também tem de cobrir a posição. Na tabela de domínio PF cobre PA, PB e PF; PG cobre só PG. Um soldador qualificado apenas em PF não pode soldar a descer, e um qualificado apenas em PG não pode soldar mais nada. Em tubo os documentos trazem muitas vezes PF/PG em vez de PH/PJ — leia-se o sentido, não a letra.
Ângulo ou topo a topo: que códigos vão com cada junta
Alguns códigos existem só para um tipo de junta. PB e PD são posições de soldadura de ângulo: o canto horizontal e o canto ao tecto. PC e PE são posições topo a topo: uma costura horizontal numa parede e uma costura por cima da cabeça. PA, PF e PG servem as duas: topo a topo em PA é 1G, ângulo em PA (em goteira) é 1F, na vertical 3G e 3F. PH, PJ, H-L045 e J-L045 descrevem juntas topo a topo de tubo. O sufixo americano diz o mesmo: G de groove, topo a topo; F de fillet, ângulo.
Por isso um «PB» numa junta topo a topo ou um «PC» num cordão de ângulo merece uma pergunta, não é uma variante exótica. Na designação do certificado o tipo de junta está ao lado da posição — BW topo a topo, FW ângulo — e as duas coisas lêem-se juntas.
Como tirar a posição do desenho e da WPS
O símbolo de soldadura no desenho normalmente não indica a posição: na cauda leva o número do processo e, muitas vezes, a referência à WPS. A posição resulta da WPS e de como a peça estará quando for soldada. Siga esta ordem:
- Topo a topo ou ângulo, pelo símbolo: o triângulo é ângulo; V, meio V e I são topo a topo.
- Por onde passa o eixo do cordão com a peça como vai ser soldada. Uma peça soldada na oficina pode muitas vezes rodar-se para PA; a mesma junta na estrutura montada, não.
- Eixo horizontal: por cima é PA (PB se for ângulo contra uma chapa vertical); ao longo de uma parede vertical, PC; por baixo, PE topo a topo e PD em ângulo.
- Eixo vertical: o sentido escrito na WPS — PF a subir, PG a descer. Se a WPS só dá PF, sobe-se.
- Tubo: roda? A rodar e soldado em cima é PA; fixo de eixo horizontal PH/PJ; fixo vertical PC; fixo a 45° H-L045 ou J-L045.
Depois confronte o resultado com dois documentos: o campo de posição da WPS e a posição do seu certificado. Se algum deles não a inclui, a junta precisa de um posicionador ou de outro procedimento, não de outra técnica.
A posição no ensaio
As posições formam uma escada: um ensaio na posição mais difícil cobre as mais fáceis. Por isso a escolha da posição de ensaio é uma decisão económica — a taxa é a mesma, o domínio não. A tabela é a leitura prudente, a mesma da calculadora: onde a norma deixa opções, figura só o que fica coberto sem dúvida.
| Aprovado na posição | Cobre |
|---|---|
| PA — ao baixo | PA |
| PB — ao baixo em ângulo | PA, PB |
| PC — horizontal | PA, PB, PC |
| PD — em ângulo ao tecto | PA, PB, PD, PE |
| PE — ao tecto | PA, PB, PC, PD, PE |
| PF — vertical ascendente | PA, PB, PF |
| PG — vertical descendente | PG |
| H-L045 — tubo a 45°, ascendente | PA, PB, PC, PD, PE, PF, PH, H-L045 |
| J-L045 — tubo a 45°, descendente | PA, PC, PE, PG, J-L045 |
Daqui saem duas coisas. PG fica à parte: não cobre nada além de si própria, e nenhuma posição em chapa a cobre. E um único ensaio em tubo H-L045 cobre exactamente o que três ensaios em chapa em PC, PE e PF cobrem juntos — PA, PB, PC, PD, PE e PF. O par descendente, J-L045, cobre PA, PC, PE, PG e J-L045, mas não PF. Mas a posição é só uma linha da designação: processo, espessura, diâmetro e tipo de junta estreitam ainda mais o domínio, e por isso a resposta final vem do domínio de validade EN ISO 9606.
Perguntas frequentes
O que significa H-L045?
A posição em tubo fixo inclinado a 45°, soldado no sentido ascendente. É a mais difícil das posições normalizadas e, no ensaio, cobre por isso praticamente todas as outras. Na numeração americana chama-se 6G.
Porquê menos corrente em posições difíceis?
Porque a gravidade deixa de segurar o banho dentro da junta. Um banho mais pequeno solidifica mais depressa e aguenta-se; um grande escorre. 10 a 20 % a menos do que ao baixo é o desconto habitual.
Posso soldar PG em vez de PF?
Só se a WPS o permitir. PG é rápido e de pouca penetração e pertence a chapa fina e a raízes com eléctrodo celulósico. Numa junta que suporta carga e onde está previsto PF, o PG produz falta de fusão quase de certeza.
O que significam PA, PB, PC e PF?
São os quatro códigos mais usados da EN ISO 6947: PA é ao baixo, soldado por cima; PB é o cordão de ângulo no canto entre uma chapa horizontal e uma vertical; PC é a horizontal, um cordão topo a topo que atravessa uma parede vertical; PF é a vertical ascendente, de baixo para cima. PB existe só para ângulos e PC só para topo a topo.
Que corrente em PF com eléctrodo de 3,2 mm?
Cerca de 15 % menos do que ao baixo: os 90–140 A de PA passam a 75–120 A em PF, com o centro, 100 A, como ponto de partida. Na horizontal PC fica em 80–125 A, ao tecto PE em 70–110 A. Eléctrodos acima de 4 mm não se usam na vertical.
Um ensaio em PG cobre PF?
Não, nem ao contrário. Na tabela de domínio PG cobre só PG, e PF cobre PA, PB e PF. Um ensaio em tubo J-L045 cobre PA, PC, PE, PG e J-L045, mas continua sem cobrir nada ascendente. Quem solda nos dois sentidos precisa das duas posições no certificado.
Actualizado: