Corrente por diâmetro de eléctrodo
O quadro que fica pendurado ao lado da máquina: gamas de corrente para eléctrodos de 1,6 a 6,0 mm, por posição e tipo de revestimento.
Resposta curta
Na posição plana: 2,0 mm — 50–80 A, 2,5 mm — 70–100 A, 3,0 mm — 80–130 A, 3,2 mm — 90–140 A, 4,0 mm — 130–190 A. A calculadora de corrente acrescenta a correcção de posição e revestimento e verifica o diâmetro face à espessura.
Tabela de corrente por diâmetro de eléctrodo e posição
| Espessura, mm | Eléctrodo, mm | Plana, A | Horizontal, A | Vertical, A | Tecto, A |
|---|---|---|---|---|---|
| 1–2 | 1,6 | 40–60 | 35–55 | 35–50 | 30–50 |
| 1,5–3 | 2,0 | 50–80 | 45–70 | 45–70 | 40–65 |
| 2–4 | 2,5 | 70–100 | 65–90 | 60–85 | 55–80 |
| 3–5 | 3,0 | 80–130 | 70–115 | 70–110 | 65–105 |
| 3–6 | 3,2 | 90–140 | 80–125 | 75–120 | 70–110 |
| 6–12 | 4,0 | 130–190 | 115–170 | 110–160 | 105–150 |
| 10–20 | 5,0 | 180–250 | 160–225 | — | — |
| a partir de 16 | 6,0 | 230–320 | 205–290 | — | — |


Como se lê a tabela
A base é I ≈ (30…40) · d. Os eléctrodos rutilos ficam a meio da gama, os básicos um pouco acima — o coeficiente está na tabela do revestimento. Em posições difíceis o valor desce 10 a
20 %, porque o banho tem de ser mais pequeno.
Os traços nos 5,0 e 6,0 mm não são uma omissão: eléctrodos tão grossos já não se usam em posições difíceis, porque o banho deixa de se aguentar.
A afinação fina
Corrente a menos dá um cordão alto e estreito com falta de fusão nos flancos. Corrente a mais dá um cordão largo com mordedura e muitos salpicos. Entre os dois há uma faixa útil surpreendentemente larga — por isso um erro de 10 A raramente faz mal, e um de 40 A faz sempre.

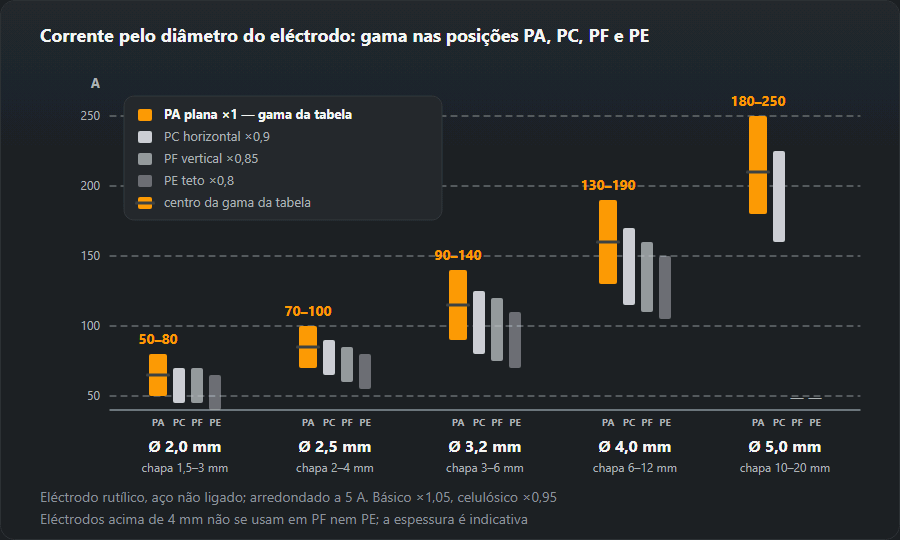
Correcção do revestimento
A tabela acima vale para eléctrodos de rutilo. Os básicos ficam cerca de 5 % acima, os celulósicos cerca de 5 % abaixo, e o tipo de corrente não é o mesmo para todos.
| Revestimento | Marcas habituais | Coeficiente | Corrente |
|---|---|---|---|
| Rutilo | OK 46.00, ER 146 | 1,00 | AC / DC± |
| Básico | OK 48.00, EB 150 | 1,05 | DC+ |
| Celulósico | OK 22.45 | 0,95 | DC+ / AC |
| Ácido | — | 1,00 | AC / DC |
Ficha do eléctrodo: corrente, unidades por quilo e grau DIN por diâmetro
Uma linha por diâmetro, para regular a máquina. O botão «Folha de parede» acima imprime só as tabelas, num tamanho que se lê do posto de trabalho.
| Ø, mm | Espessura, mm | Plana, A | Vertical, A | Tecto, A | Comprimento, mm | unid./kg | Grau DIN (MMA) |
|---|---|---|---|---|---|---|---|
| 2,0 | 1,5–3 | 50–80 | 45–70 | 40–65 | 300 | 80 | 10 |
| 2,5 | 2–4 | 70–100 | 60–85 | 55–80 | 350 | 44 | 10–11 |
| 3,0 | 3–5 | 80–130 | 70–110 | 65–105 | 350 | 30 | 10–11 |
| 3,2 | 3–6 | 90–140 | 75–120 | 70–110 | 350 | 27 | 11 |
| 4,0 | 6–12 | 130–190 | 110–160 | 105–150 | 450 | 13 | 11–12 |
| 5,0 | 10–20 | 180–250 | — | — | 450 | 8 | 12 |
A secagem depende do revestimento, não do diâmetro: rutilo 70–120 °C (1–2 h), básicos 300–350 °C (2 h); os celulósicos não se secam. Se a embalagem da sua marca disser outra coisa, siga a embalagem.
Diâmetro do eléctrodo e espessura do metal
A mesma tabela lida ao contrário: da espessura da peça ao diâmetro do eléctrodo. Onde servem dois ou três diâmetros, o mais fino usa-se na vertical, ao tecto e em juntas com folga; o mais grosso, na posição plana.
| Espessura do metal, mm | Eléctrodo, mm | Corrente na posição plana, A |
|---|---|---|
| 1 | 1,6 | 40–60 |
| 1,5 | 1,6 / 2,0 | 40–60 / 50–80 |
| 2 | 1,6 / 2,0 / 2,5 | 40–60 / 50–80 / 70–100 |
| 3 | 2,0 / 2,5 / 3,0 / 3,2 | 50–80 / 70–100 / 80–130 / 90–140 |
| 4 | 2,5 / 3,0 / 3,2 | 70–100 / 80–130 / 90–140 |
| 5 | 3,0 / 3,2 | 80–130 / 90–140 |
| 6 | 3,2 / 4,0 | 90–140 / 130–190 |
| 10 | 4,0 / 5,0 | 130–190 / 180–250 |
| 12 | 4,0 / 5,0 | 130–190 / 180–250 |
| 16 | 5,0 / 6,0 | 180–250 / 230–320 |
| 20 | 5,0 / 6,0 | 180–250 / 230–320 |
Cada diâmetro em separado, com a corrente por posição, as unidades por caixa, a secagem e a máquina necessária: Eléctrodo de 2 mm · Eléctrodo de 2,5 mm · Eléctrodo de 3,2 mm · Eléctrodo de 4 mm.
Quantos eléctrodos tem um quilo
| Diâmetro, mm | unid./kg com 300 mm | unid./kg com 350 mm | unid./kg com 450 mm |
|---|---|---|---|
| 2,0 | 80 | 68 | 53 |
| 2,5 | 51 | 44 | 34 |
| 3,0 | 35 | 30 | 24 |
| 3,2 | 31 | 27 | 21 |
| 4,0 | 20 | 17 | 13 |
| 5,0 | 13 | 11 | 8 |
Calculado a partir da massa do eléctrodo revestido, com a mesma fórmula com que a calculadora de consumo de eléctrodos converte quilos em unidades. Uma embalagem de 5 kg de eléctrodos de 3,2 × 350 mm tem cerca de 133.
Corrente errada: como se nota e o que mudar
Comece pelo meio da gama, faça um cordão num retalho e compare-o com a tabela.
| Sintoma | Causa | O que fazer |
|---|---|---|
| O eléctrodo cola, o arco apaga-se | Corrente baixa | Suba 10–15 A |
| Cordão estreito e alto, sem penetração | Corrente baixa | Suba a corrente ou avance mais devagar |
| Muitos salpicos, o eléctrodo fica rubro | Corrente alta | Baixe 10–20 A e use um eléctrodo mais fino |
| Perfurações, mordeduras nos bordos | Corrente alta | Baixe a corrente e demore-se menos no bordo |
| O banho escorre na vertical | Corrente alta para a posição | Baixe-a 15 % em relação à posição ao baixo |
Para o seu caso
A tabela dá o enquadramento; o número corrigido pela posição, pela espessura e pelo revestimento dá-o a calculadora de corrente. O calor que daí entra na peça calcula-o a energia de soldadura.
Como ler a tabela: três exemplos
A ordem é sempre a mesma: espessura → diâmetro do eléctrodo → coluna da posição → correcção do revestimento. Dentro da gama afina-se pelos detalhes — a folga, o número de passes, o quanto a peça já está quente.
- Chapa de 5 mm, ao baixo, rutilo. A espessura cai na linha de 3–6 mm — eléctrodo de 3,2 mm a 90–140 A. Começa-se pelo centro, cerca de 115 A.
- Cantoneira de 4 mm, cordão vertical. Chapa fina na vertical pede eléctrodo mais fino: 2,5 mm, coluna «Vertical» — 60–85 A. Com 3,2 também se faz, mas o banho segura-se pior.
- Viga de 10 mm, eléctrodo básico. Linha de 6–12 mm — eléctrodo de 4 mm, 130–190 A ao baixo; a correcção de 1,05 para revestimento básico dá 135–200 A. Um cordão ao tecto na mesma viga — 4 mm a 110–160 A (já com a correcção do revestimento) ou 3,2 em vários passes.
Quando a espessura cai entre duas linhas
As linhas sobrepõem-se de propósito: a mesma espessura solda-se bem com dois diâmetros. Decidem a posição e a folga.
- 3 mm é ao mesmo tempo 2,5 (2–4 mm), 3,0 e 3,2. Ao baixo e sem folga, o de 3 — mais rápido e regular. Na vertical, ao tecto ou com folga apreciável, o de 2,5: banho menor e menos risco de furar.
- 6 mm é a fronteira entre 3,2 e 4,0. Um cordão de ângulo ao baixo faz-se com o de 4 num passe; a vertical vai mais calma com 3,2.
- 10–12 mm é terreno de 4,0 e 5,0. O de 5 só se usa ao baixo e na horizontal; a raiz faz-se de qualquer modo com eléctrodo mais fino e o enchimento com o grosso.
Parte de baixo ou de cima da gama
A gama da tabela é larga — 50–60 A nos eléctrodos de 3–4 mm — e dentro dela o cordão comporta-se de maneira diferente.
- Para baixo: passe de raiz, folga maior do que o normal, bordo fino, peça já quente dos passes anteriores.
- Para cima: passes de enchimento, cordão de ângulo em chapa grossa ao baixo, peça fria e maciça que leva o calor.
- Como corrigir: o eléctrodo cola e o cordão sai estreito — suba 10–15 A; muitos salpicos e mordeduras — baixe 10–20 A. A tabela completa de sintomas está na calculadora de corrente.
A regra dos amperes por milímetro e porque a tabela é melhor
A estimativa rápida I ≈ (30…40) · d acerta no meio da série: para
3,2 mm dá 96–128 A, dentro dos 90–140 A da tabela. Nos extremos falha:
para o de 4 mm dá 120–160 A quando a tabela vai até 190 A, e para 1,6 mm
o seu valor de cima, 64 A, fica fora dos 40–60 A da tabela. A regra serve
para estimar junto à máquina; a tabela, para regular.
Como aplicar a correcção do revestimento
O coeficiente multiplica os dois extremos da gama. Eléctrodo de 3,2 mm ao baixo: rutilo 90–140 A, básico (×1,05) 95–145 A, celulósico (×0,95) 85–135 A. A diferença é pequena; pesa mais o tipo de corrente: os básicos querem, em regra, contínua com o eléctrodo no positivo (algumas marcas também trabalham em alternada) e os de rutilo trabalham bem também em alternada. Se a embalagem indicar outra corrente, tem razão o fabricante.
Perguntas frequentes
Porquê uma gama e não um número?
Porque a posição, a espessura e o revestimento deslocam o valor dentro da gama. A tabela dá o enquadramento, a afinação fá-la o cordão — e o número para cada caso concreto, a calculadora.
A tabela serve também para eléctrodos básicos?
Serve, com um acréscimo: os eléctrodos básicos trabalham com cerca de 5 % mais corrente do que os rutilos do mesmo diâmetro — o coeficiente está na tabela do revestimento mais abaixo. O que exigem a mais é arco curto e, em regra, corrente contínua no pólo positivo.
Como a imprimo?
Pelo botão de impressão. A folha de estilo de impressão tira a navegação e a barra lateral, de maneira que sai a tabela e o endereço da página — feita para a parede da oficina.
Que corrente para um eléctrodo de 3,2 mm na vertical?
Rutilo: 75–120 A; básico: 80–125 A. São menos 15 % do que ao baixo — na vertical o banho tem de ficar pequeno, senão escorre. Comece no centro da gama e corrija pelo cordão.
Que corrente para um eléctrodo de 4 mm?
Rutilo ao baixo 130–190 A, na horizontal 115–170 A, na vertical 110–160 A, ao tecto 105–150 A. Um básico de 4 mm ao baixo, 135–200 A. Serve espessuras de 6 a 12 mm.
Actualizado: