O que significam 111, 135 e 141: códigos de processo da ISO 4063
111, 135, 141 — o número do processo substitui o nome onde o documento tem de ser lido independentemente da língua: na WPS, no certificado do soldador, no WPQR e no desenho. Em baixo, a tabela completa com designações e abreviaturas internacionais.
Resposta curta
Os números que mais aparecem:
- 111 — Soldadura manual por arco com eléctrodo revestido (MMA · SMAW)
- 114 — Soldadura com fio fluxado autoprotegido (FCAW-S)
- 121 — Soldadura por arco submerso com fio maciço (SAW)
- 131 — Soldadura MIG com fio maciço em gás inerte (MIG · GMAW)
- 135 — Soldadura MAG com fio maciço em gás activo (MAG · GMAW)
- 136 — Soldadura MAG com fio fluxado (FCAW)
- 138 — Soldadura MAG com fio de enchimento metálico (MCAW)
- 141 — Soldadura TIG com vareta maciça (TIG · GTAW)
- 142 — Soldadura TIG sem material de adição (TIG)
- 311 — Soldadura oxiacetilénica (OAW)
Como o número é construído
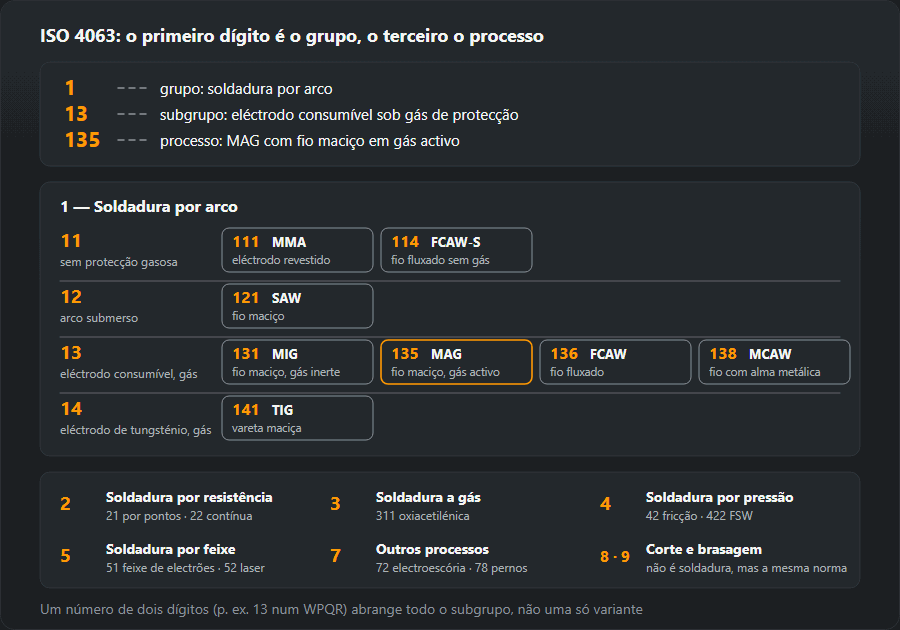
A numeração é hierárquica e lê-se da esquerda. O primeiro algarismo dá o grupo: 1 arco, 2 resistência, 3 gás, 4 pressão, 5 feixe, 7 outros processos, 8 corte e goivagem, 9 brasagem e soldadura branda. O segundo estreita o grupo e o terceiro nomeia o processo concreto.
No caso de 135: 1 soldadura por arco,
13 soldadura por arco com eléctrodo consumível sob gás,
135 com fio maciço em gás activo. É também por isso que surgem
números de dois algarismos: 13 num WPQR significa que a
qualificação abrangeu todo o subgrupo e não apenas uma variante.

111, 131, 135, 136, 138, 141, 311: o que significa cada número
Estes sete números são a maior parte do que aparece nos certificados de soldador e nas especificações WPS. Em cada bloco: que processo é, onde se usa e o que o número limita no papel. A regra por trás de todos é a mesma: um número cobre o seu próprio processo e nada mais.
111 — soldadura por arco com eléctrodo revestido (MMA, SMAW)
A soldadura «a eléctrodo» de sempre. O arco salta entre a alma do eléctrodo e a peça, e o revestimento transforma-se em gás e escória que protegem o banho. Sem garrafa nem alimentador de fio, por isso o 111 é o processo da montagem em obra, das reparações e do trabalho com vento. Paga-se no ritmo: cada eléctrodo significa parar, picar a escória e voltar a escorvar, e cada reinício é um ponto onde pode nascer um defeito. No código do certificado, 111 cobre só o eléctrodo revestido; o fio autoprotegido é o 114. Parâmetros e escolha de eléctrodos: soldadura a eléctrodo.
131 — soldadura MIG com fio maciço
A mesma tocha e o mesmo alimentador que em MAG, mas o gás é inerte — árgon, hélio ou uma mistura — e não entra nas reacções do banho. É disso que precisam o alumínio, o cobre e as suas ligas: um gás activo oxidava-os. O aço não ligado solda-se com o 135, e é precisamente o gás que separa os dois números. À máquina chama-se «MIG» seja qual for o gás que passa por ela; os papéis não são tão tolerantes, e um exame 131 em alumínio nada diz sobre o 135 em aço. Particularidades do alumínio: soldadura de alumínio.
135 — soldadura MAG com fio maciço
O cavalo de batalha da construção metálica: fio maciço com gás activo — árgon com CO₂ (grupo M21 da ISO 14175) ou CO₂ puro. O fio avança sem parar, a junta solda-se sem pausas para trocar de eléctrodo e, em vez de escória, ficam só salpicos e uma película vítrea fina. Nos certificados dos soldadores de estruturas, o 135 é o processo mais frequente; na WPS aparece junto com a designação do fio segundo a EN ISO 14341 e o grupo do gás. Parâmetros por espessura: soldadura MIG/MAG.
136 — soldadura MAG com fio fluxado
O fio é um tubo cheio de fluxo. Com os mesmos ajustes funde mais depressa que o maciço, porque a corrente passa só pela bainha fina, e a escória segura o banho por baixo e pelos lados — por isso o 136 solda em posição com intensidades a que o fio maciço escorreria da junta. Os custos são concretos: escória a retirar entre passes (se fica, torna-se inclusão), várias vezes mais fumo, fio mais caro. Para a qualificação do soldador, o 136 é um processo à parte. Mais em soldadura com fio fluxado 136 e 138.
138 — soldadura MAG com fio de núcleo metálico
Também é um fio tubular, mas cheio de pó metálico em vez de fluxo. Quase não deixa escória, a superfície sai limpa e o rendimento em cordões longos é alto. Dá menos forma ao cordão do que o 136, por isso perdoa menos em posição, e é mais exigente com o gás. No código do certificado, o campo do material de adição leva M — fio de núcleo metálico — onde o fio maciço levaria S. Para o soldador, a EN ISO 9606-1 trata os dois como vizinhos: um exame em 135 cobre o 138, e um exame em 138 cobre o 135.
141 — soldadura TIG com material de adição maciço
O arco sai de um eléctrodo de tungsténio não consumível em gás inerte, normalmente árgon puro, e a vareta adiciona-se à mão. O mais lento dos sete e o mais limpo: sem salpicos, sem escória, com o banho sob controlo total. Daí o seu lugar: raízes em tubo, inox, chapa fina, alumínio. O aço solda-se em corrente contínua com o eléctrodo no negativo; o alumínio, em alternada, pelo efeito de limpeza da camada de óxido. O TIG sem adição é outro número, o 142. Parâmetros e escolha do tungsténio: soldadura TIG.
311 — soldadura oxiacetilénica
Aqui não há arco: o calor vem da chama de oxigénio e acetileno, e a vareta entra no banho à mão. O processo resiste onde aquece com mais suavidade do que um arco — chapa de 0,5 a 3 mm, tubagem de pequeno diâmetro, reparações — e onde não há electricidade. Para o aço, a chama regula-se neutra. O oxipropano é o 312 e o oxi-hidrogénio o 313; a brasagem forte por fusão com o mesmo maçarico é o 971, outro processo porque o metal de base não funde. Regulação da chama e diâmetro da vareta: soldadura oxiacetilénica.
135, 136 e 138: qual é a diferença
Os três são MAG e na oficina saem muitas vezes da mesma máquina. O que os separa é o fio e, com ele, a escória e a papelada:
| N.º | Fio | Gás | Escória | Utilização típica |
|---|---|---|---|---|
| 135 | Maciço | Activo | Não | Construção metálica, a referência |
| 136 | Tubular, núcleo de fluxo | Activo | Sim, retirada entre passes | Secções grossas, soldadura em posição |
| 138 | Tubular, núcleo metálico | Activo | Vestígios | Cordões longos com face limpa |
| 114 | Tubular, autoprotegido | Nenhum | Sim | Obra com vento, sem garrafa |
131, 132 e 133 são o mesmo trio com gás inerte: MIG com fio maciço, fluxado e de núcleo metálico. Para os documentos resultam duas coisas. Uma WPS escrita para o 135 não passa a valer para o 136 por a máquina ser a mesma: o processo é uma variável essencial. E um soldador certificado em 135 que passa para fio fluxado precisa de certificado em 136 (o 138 já fica coberto pelo 135); o que um certificado cobre calcula-o a calculadora do domínio de validade.
Os três números lado a lado, na oficina e nos documentos: diferenças entre 135, 136 e 138.
A tabela
1 — Soldadura por arco
| N.º | Designação do processo | Abreviatura |
|---|---|---|
| 11 | Soldadura por arco com eléctrodo consumível sem protecção gasosa | — |
| 111 | Soldadura manual por arco com eléctrodo revestido | MMA · SMAW |
| 112 | Soldadura por gravidade com eléctrodo revestido | — |
| 114 | Soldadura com fio fluxado autoprotegido | FCAW-S |
| 12 | Soldadura por arco submerso | — |
| 121 | Soldadura por arco submerso com fio maciço | SAW |
| 122 | Soldadura por arco submerso com eléctrodo em fita | SAW |
| 125 | Soldadura por arco submerso com fio fluxado | SAW |
| 13 | Soldadura por arco com eléctrodo consumível sob protecção gasosa | — |
| 131 | Soldadura MIG com fio maciço em gás inerte | MIG · GMAW |
| 132 | Soldadura MIG com fio fluxado | FCAW |
| 133 | Soldadura MIG com fio de enchimento metálico | MCAW |
| 135 | Soldadura MAG com fio maciço em gás activo | MAG · GMAW |
| 136 | Soldadura MAG com fio fluxado | FCAW |
| 138 | Soldadura MAG com fio de enchimento metálico | MCAW |
| 14 | Soldadura por arco com eléctrodo de tungsténio sob gás | — |
| 141 | Soldadura TIG com vareta maciça | TIG · GTAW |
| 142 | Soldadura TIG sem material de adição | TIG |
| 143 | Soldadura TIG com vareta fluxada | TIG |
| 15 | Soldadura por plasma | — |
| 151 | Soldadura plasma-MIG | — |
| 152 | Enchimento por plasma com pó | — |
| 153 | Soldadura por plasma com arco transferido | PAW |
| 185 | Soldadura com arco deslocado magneticamente | MIAB |
2 — Soldadura por resistência
| N.º | Designação do processo | Abreviatura |
|---|---|---|
| 21 | Soldadura por resistência por pontos | RSW |
| 22 | Soldadura por resistência contínua (roletes) | RSEW |
| 23 | Soldadura por saliências | RPW |
| 24 | Soldadura por faiscamento | FW |
| 25 | Soldadura topo a topo por resistência | RBW |
| 291 | Soldadura por resistência de alta frequência | HFRW |
3 — Soldadura a gás
| N.º | Designação do processo | Abreviatura |
|---|---|---|
| 31 | Soldadura oxi-combustível | — |
| 311 | Soldadura oxiacetilénica | OAW |
| 312 | Soldadura oxipropano | — |
| 313 | Soldadura oxi-hidrogénio | — |
4 — Soldadura por pressão
| N.º | Designação do processo | Abreviatura |
|---|---|---|
| 41 | Soldadura por ultra-sons | USW |
| 42 | Soldadura por fricção | FRW |
| 421 | Soldadura por fricção rotativa | RFW |
| 422 | Soldadura por fricção linear com agitação (FSW) | FSW |
| 441 | Soldadura por explosão | EXW |
| 45 | Soldadura por difusão | DFW |
| 48 | Soldadura a frio por pressão | CW |
5 — Soldadura por feixe
| N.º | Designação do processo | Abreviatura |
|---|---|---|
| 51 | Soldadura por feixe de electrões | — |
| 511 | Soldadura por feixe de electrões em vácuo | EBW |
| 512 | Soldadura por feixe de electrões em atmosfera | EBW |
| 52 | Soldadura por laser | — |
| 521 | Soldadura com laser de estado sólido | LBW |
| 522 | Soldadura com laser de gás | LBW |
| 523 | Soldadura com laser de díodos | LBW |
7 — Outros processos de soldadura
| N.º | Designação do processo | Abreviatura |
|---|---|---|
| 71 | Soldadura aluminotérmica | TW |
| 72 | Soldadura por electroescória | ESW |
| 73 | Soldadura electrogás | EGW |
| 74 | Soldadura por indução | IW |
| 78 | Soldadura de pernos | SW |
| 783 | Soldadura de pernos por arco com anel cerâmico | SW |
| 784 | Soldadura de pernos por arco, ciclo curto | SW |
| 785 | Soldadura de pernos por descarga de condensadores | CD |
8 — Corte e goivagem
| N.º | Designação do processo | Abreviatura |
|---|---|---|
| 81 | Oxicorte | — |
| 82 | Corte por arco | — |
| 821 | Corte por arco-ar | — |
| 822 | Corte por arco-oxigénio | — |
| 83 | Corte por plasma | PAC |
| 84 | Corte por laser | LBC |
| 86 | Goivagem com chama | — |
| 87 | Goivagem por arco | — |
| 88 | Goivagem por plasma | — |
9 — Brasagem, soldadura branda e brasagem por arco
| N.º | Designação do processo | Abreviatura |
|---|---|---|
| 91 | Brasagem | B |
| 912 | Brasagem por chama | — |
| 916 | Brasagem por indução | — |
| 94 | Soldadura branda | S |
| 97 | Brasagem de união (soldobrasagem) | BW |
| 971 | Soldobrasagem a gás | — |
| 972 | Soldobrasagem por arco | — |
A ISO 4063 tem cerca de duzentas posições, algumas das quais se vêem uma vez na vida profissional. A tabela reúne os processos que aparecem na oficina e nos documentos. Se surgir nos papéis um número fora desta lista, o significado continua a ler-se da estrutura: o primeiro algarismo dá sempre o grupo.
Onde este número aparece
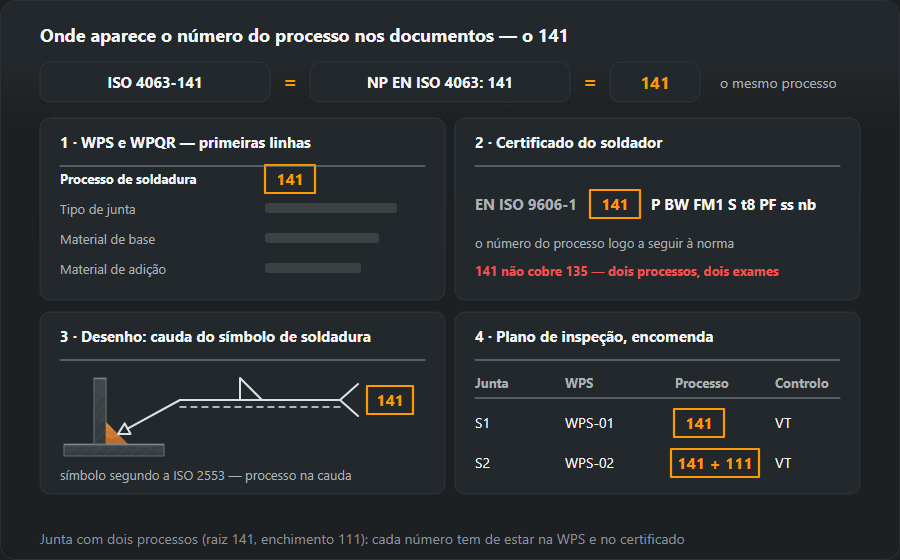
Na especificação do procedimento. Uma WPS conforme EN ISO 15609-1 começa pelo número do processo. É uma variável essencial, pelo que mudar de processo invalida a especificação e obriga a nova qualificação do procedimento.
No certificado do soldador. No código de qualificação conforme EN ISO 9606-1 o número do processo vem logo depois da norma. Uma qualificação com 141 não cobre 135 — dois processos, dois exames, por muito bem que o soldador domine ambos.
No WPQR e na encomenda de trabalhos de soldadura, onde o número é o único registo que ninguém pode interpretar à sua maneira: «semiautomática» quer dizer coisas diferentes em cada oficina, enquanto 135 quer dizer o mesmo em toda a parte.
O que está por trás destes números na prática é tratado à parte: MMA, MIG/MAG e TIG. Como se lê o código completo da qualificação — no artigo sobre o exame conforme EN ISO 9606.
Como ler «ISO 4063-141» e o número nos documentos
«ISO 4063-141», «NP EN ISO 4063: 141» e um simples «141» significam o mesmo: o processo 141 da lista da ISO 4063. O número aparece em quatro sítios. Nas primeiras linhas de uma WPS e de um WPQR, como processo especificado ou qualificado. No código do certificado do soldador, logo a seguir a «EN ISO 9606-1». Na cauda do símbolo de soldadura do desenho segundo a ISO 2553 — como se lê o símbolo explica-o como ler os símbolos de soldadura. E nos planos de inspecção e ensaio, onde liga cada junta ao seu procedimento.
Quando uma junta é feita com dois processos — raiz TIG e enchimento a eléctrodo, por exemplo —, cada processo tem o seu número, e cada um tem de estar coberto tanto pelo procedimento como pelo certificado de quem solda essa parte da junta.

Erros comuns com os números de processo
- Fio fluxado com papéis do 135. O fluxado é o 136. Trocar a bobina de maciço por fluxado sem mudar a WPS e o certificado deixa a junta fora de ambos.
- «MIG» para tudo. Máquinas e anúncios dizem MIG, mas o aço com mistura de árgon e CO₂ é MAG, 135. O 131 é gás inerte.
- Um número de dois algarismos lido como processo. «13» num documento é todo o subgrupo da soldadura por arco com gás e eléctrodo consumível, não mais uma variante ao lado do 135.
- 311 para qualquer chama. O oxipropano é o 312 e a brasagem forte por fusão o 971: o maçarico é o mesmo, o processo no papel não, porque na brasagem os bordos não fundem.
- 114 confundido com 111 ou 136. O fio autoprotegido não tem revestimento nem garrafa: tem número e exame próprios.
- 142 escrito como 141. O TIG sem adição — fusão de bordos em chapa fina — é o 142, um número próprio. Qual dos dois se aplicou vê-se logo: ou entrou vareta no banho ou não entrou.
Perguntas frequentes
O que significa 111 no certificado do soldador?
Soldadura manual por arco com eléctrodo revestido, ou seja MMA. O número surge no código da qualificação logo a seguir à referência da norma e indica com que processo foi feito o exame — e portanto com que processo o soldador está qualificado.
Qual é a diferença entre 135, 136 e 138?
Os três são MAG; muda o fio. 135 é fio maciço, 136 fio fluxado (deixa escória) e 138 fio de núcleo metálico (praticamente sem escória). Na documentação são três processos distintos; no certificado do soldador segundo a EN ISO 9606-1, o 135 e o 138 cobrem-se um ao outro, e o 136 só se cobre a si próprio.
Os números são iguais em todos os países?
Sim, é esse o propósito da ISO 4063. 141 significa TIG com vareta maciça numa WPS portuguesa, numa alemã ou numa polaca por igual, ainda que a designação do processo soe diferente em cada língua. Por isso a documentação de soldadura leva o número e não o nome.
O que é a soldadura 311?
Soldadura oxiacetilénica: o calor vem de uma chama de oxigénio e acetileno, não de um arco, e a vareta de adição é introduzida à mão. Continua a usar-se em chapa fina, tubo de pequeno diâmetro e reparações onde não há corrente. A soldadura oxipropano tem outro número, 312, e a brasagem forte por fusão com o mesmo maçarico é o 971.
Qual é a diferença entre 131 e 135?
O gás. Ambos usam fio maciço e o mesmo tipo de tocha, mas o 131 (MIG) trabalha com gás inerte — árgon, hélio ou a sua mistura — e é o processo para alumínio e cobre, enquanto o 135 (MAG) trabalha com gás activo, como árgon com CO₂, e é o processo para o aço. No certificado são dois processos distintos.
Com um certificado em 135 posso soldar com fio fluxado?
Com fio fluxado (136), não: é outro número e outro exame. O fio de núcleo metálico (138) é diferente — segundo a EN ISO 9606-1, um exame em 135 cobre-o. A máquina e a tocha podem ser as mesmas, mas no papel o processo é uma variável essencial, e o inspector lê o número, não o equipamento.
Actualizado: