أرقام عمليات اللحام حسب ISO 4063
111 و135 و141: يحلّ رقم العملية محلّ اسمها في كلّ موضع يجب أن يُقرأ فيه المستند بمعزل عن اللغة — في مواصفة إجراء اللحام، وفي شهادة اللحّام، وفي تقرير تأهيل الإجراء، وعلى الرسم الهندسي. في الأسفل الجدول الكامل بالأسماء والاختصارات الدولية.
جواب مختصر
الأرقام الأكثر ورودًا:
- 111 — اللحام اليدوي بالقوس بقطب مغلَّف (MMA · SMAW)
- 114 — اللحام بسلك مُحشوّ ذاتي الحماية (FCAW-S)
- 121 — اللحام بالقوس المغمور بسلك مصمت (SAW)
- 131 — لحام MIG بسلك مصمت تحت غاز خامل (MIG · GMAW)
- 135 — لحام MAG بسلك مصمت تحت غاز فعّال (MAG · GMAW)
- 136 — لحام MAG بسلك مُحشوّ بمسحوق تدفّق (FCAW)
- 138 — لحام MAG بسلك مُحشوّ بمسحوق معدني (MCAW)
- 141 — لحام TIG بسلك إضافة مصمت (TIG · GTAW)
- 142 — لحام TIG بدون سلك إضافة (TIG)
- 311 — اللحام بالأكسي أسيتيلين (OAW)
كيف بُني الرقم
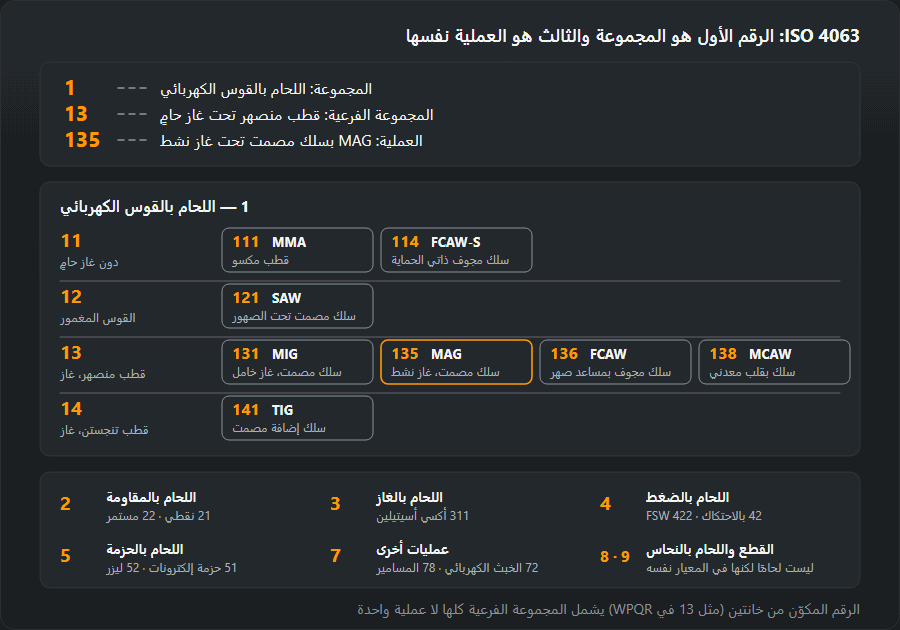
الترقيم هرمي ويُقرأ من اليسار. الخانة الأولى هي المجموعة: 1 القوس الكهربائي، 2 المقاومة، 3 الغاز، 4 الضغط، 5 الحزمة، 7 عمليات أخرى، 8 القطع والتخديد، 9 اللحام بالنحاس والقصدير. والخانة الثانية تضيّق المجموعة، والثالثة تسمّي العملية بعينها.
مثال 135: 1 لحام بالقوس، و13 لحام
بالقوس بقطب منصهر تحت غاز حامٍ، و135 بسلك مصمت تحت غاز فعّال.
ولهذا تظهر في الأوراق أرقام من خانتين: 13 في تقرير تأهيل الإجراء
تعني أنّ التأهيل شمل المجموعة الفرعية كاملة لا صورة واحدة منها.

111 و131 و135 و136 و138 و141 و311: ماذا يعني كلّ رقم
هذه الأرقام السبعة هي معظم ما يرد في شهادات اللحّامين وفي مواصفات إجراء اللحام. عند كلّ منها في الأسفل: ما العملية، وأين تُستعمل، وماذا يحدّد الرقم على الورق. والقاعدة وراءها كلّها واحدة: الرقم يغطّي عمليته ولا شيء سواها.
111 — اللحام اليدوي بالقوس بقطب مغلَّف (MMA، SMAW)
اللحام «بالإلكترود» كما يُقال في الورشة. يشتعل القوس بين قلب القطب والقطعة، ويتحوّل الغلاف إلى غاز وخبث يحميان الحوض. لا أسطوانة ولا وحدة تغذية سلك، ولذلك يبقى 111 عملية التركيب في الموقع والإصلاح والعمل في الريح. والثمن هو الإيقاع: كلّ قطب يعني توقّفًا وتكسير الخبث وإشعالًا جديدًا، وكلّ إشعال موضع قد يبدأ منه عيب. في رمز الشهادة يدلّ 111 على القطب المغلَّف وحده؛ أمّا السلك ذاتي الحماية فهو 114. المعايير واختيار الأقطاب: اللحام اليدوي بالقوس.
131 — لحام MIG بسلك مصمت
المشعل نفسه ووحدة التغذية نفسها كما في MAG، لكنّ الغاز خامل — أرغون أو هيليوم أو مزيج منهما — ولا يشارك في تفاعلات الحوض. وهذا بالضبط ما يحتاجه الألمنيوم والنحاس وسبائكهما: الغاز الفعّال كان سيؤكسدها. أمّا الفولاذ غير السبائكي فيُلحم بالعملية 135، والغاز هو تحديدًا ما يفصل بين الرقمين. كثيرًا ما يُكتب على الماكينة «MIG» أيًّا كان الغاز المارّ فيها؛ والوثائق ليست بهذا التسامح، فاختبار 131 على الألمنيوم لا يقول شيئًا عن 135 على الفولاذ. خصوصيات الألمنيوم: لحام الألمنيوم.
135 — لحام MAG بسلك مصمت
حصان العمل في المنشآت المعدنية: سلك مصمت تحت غاز فعّال — أرغون مع CO₂ (المجموعة M21 وفق ISO 14175) أو CO₂ نقي. يتقدّم السلك باستمرار، فتُلحم الوصلة دون توقّف لتبديل القطب، وبدل الخبث لا يبقى إلا الرذاذ وطبقة زجاجية رقيقة. في شهادات لحّامي المنشآت الفولاذية 135 هو العملية الأكثر شيوعًا؛ وفي الـWPS يأتي مع رمز السلك وفق EN ISO 14341 ومجموعة الغاز. المعايير بحسب السُّمك: لحام MIG/MAG.
136 — لحام MAG بسلك مُحشوّ بمسحوق تدفّق
السلك أنبوب محشوّ بمسحوق التدفّق. عند الإعدادات نفسها ينصهر أسرع من المصمت، لأنّ التيار يمرّ في الغلاف الرقيق وحده، والخبث يسند الحوض من تحت ومن الجانبين — ولهذا يلحم 136 في الأوضاع الصعبة بتيارات كان السلك المصمت سيسيل عندها من الشقّ. والتكلفة ملموسة: خبث يجب إزالته بين المرّات (وإن بقي صار شائبة محتبسة)، ودخان أكثر بأضعاف، وسلك أغلى. وفي تأهيل اللحّام 136 عملية مستقلّة. المزيد في اللحام بالسلك المُحشوّ 136 و138.
138 — لحام MAG بسلك مُحشوّ بمسحوق معدني
سلك أنبوبي كذلك، لكنّه محشوّ بمسحوق معدني بدل مسحوق التدفّق. لا يكاد يترك خبثًا، وتخرج السطح نظيفة، والإنتاجية على اللحامات الطويلة عالية. يشكّل الخطّ أضعف من 136، فيتسامح أقلّ في الأوضاع الصعبة ويتطلّب غازًا أدقّ. في رمز شهادة اللحّام يحمل حقل مادة الحشو الحرف M — سلك بمسحوق معدني — حيث كان السلك المصمت سيحمل S. وهنا تضع ISO 9606-1 أحد استثناءاتها القليلة: اختبار على 135 يغطّي 138، واختبار على 138 يغطّي 135، فالانتقال بين السلك المصمت والسلك بالمسحوق المعدني لا يحتاج إلى اختبار جديد. أمّا 136 فخارج هذا الاستثناء.
141 — لحام TIG بمادة حشو مصمتة
يشتعل القوس من قطب تنغستن غير مستهلَك تحت غاز خامل، عادةً أرغون نقي، ويُضاف سلك الحشو باليد. الأبطأ بين السبعة والأنظف: لا رذاذ ولا خبث وتحكّم كامل في الحوض. ومن هنا مكانه — مرّات الجذر في الأنابيب، والفولاذ المقاوم للصدأ، والصاج الرقيق، والألمنيوم. يُلحم الفولاذ بتيار مستمرّ والقطب على السالب، والألمنيوم بتيار متناوب لأثره المنظِّف في طبقة الأكسيد. ولحام TIG بلا حشو رقم آخر، 142. المعايير واختيار التنغستن: لحام TIG.
311 — اللحام بالأكسي أسيتيلين
لا قوس هنا أصلًا: الحرارة من لهب الأكسجين والأسيتيلين، وسلك الحشو يدخل الحوض باليد. تصمد العملية حيث تُسخّن بلطف أكبر من القوس — صاج من 0.5 إلى 3 mm، وأنابيب صغيرة القطر، وإصلاحات — وحيث لا توجد كهرباء. للفولاذ يُضبط اللهب محايدًا. الأكسي بروبان رقمه 312 والأكسي هيدروجين 313؛ واللحام بالنحاس بالشعلة نفسها 971، عملية أخرى لأنّ المعدن الأساسي لا ينصهر. ضبط اللهب وقطر سلك الحشو: اللحام بالغاز.
135 و136 و138: ما الفرق
الثلاثة كلّها MAG، وكثيرًا ما تعمل في الورشة على الماكينة نفسها. ما يفرّق بينها هو السلك، ومعه الخبث والوثائق:
| الرقم | السلك | الغاز | الخبث | الاستعمال المعتاد |
|---|---|---|---|---|
| 135 | مصمت | فعّال | لا | المنشآت المعدنية، نقطة المقارنة |
| 136 | أنبوبي بقلب من مسحوق التدفّق | فعّال | نعم، يُزال بين المرّات | المقاطع السميكة والأوضاع الصعبة |
| 138 | أنبوبي بقلب معدني | فعّال | آثار | لحامات طويلة بوجه نظيف |
| 114 | أنبوبي ذاتي الحماية | بلا غاز | نعم | الموقع والريح، بلا أسطوانة |
131 و132 و133 هي الثلاثية نفسها تحت غاز خامل: MIG بسلك مصمت، ومُحشوّ بمسحوق تدفّق، ومُحشوّ بمسحوق معدني. وينتج عن ذلك أمران في الوثائق. مواصفة إجراء مكتوبة لـ135 لا تصير صالحة لـ136 لأنّ الماكينة واحدة: العملية متغيّر جوهري. واللحّام الحاصل على شهادة 135 إذا انتقل إلى السلك المُحشوّ يحتاج شهادة على 136؛ أمّا السلك بالمسحوق المعدني 138 فاستثناء تسمح ISO 9606-1 بأن تغطّيه شهادة 135. وما تغطّيه الشهادة تحسبه حاسبة نطاق التأهيل.
المقارنة الكاملة بين الأرقام الثلاثة، في الورشة وعلى الورق: الفرق بين 135 و136 و138.
الجدول
1 — اللحام بالقوس الكهربائي
| الرقم | اسم العملية | الاختصار |
|---|---|---|
| 11 | اللحام بالقوس بقطب منصهر دون غاز حامٍ | — |
| 111 | اللحام اليدوي بالقوس بقطب مغلَّف | MMA · SMAW |
| 112 | اللحام بالجاذبية بقطب مغلَّف | — |
| 114 | اللحام بسلك مُحشوّ ذاتي الحماية | FCAW-S |
| 12 | اللحام بالقوس المغمور | — |
| 121 | اللحام بالقوس المغمور بسلك مصمت | SAW |
| 122 | اللحام بالقوس المغمور بقطب شريطي | SAW |
| 125 | اللحام بالقوس المغمور بسلك مُحشوّ | SAW |
| 13 | اللحام بالقوس بقطب منصهر تحت غاز حامٍ | — |
| 131 | لحام MIG بسلك مصمت تحت غاز خامل | MIG · GMAW |
| 132 | لحام MIG بسلك مُحشوّ بمسحوق تدفّق | FCAW |
| 133 | لحام MIG بسلك مُحشوّ بمسحوق معدني | MCAW |
| 135 | لحام MAG بسلك مصمت تحت غاز فعّال | MAG · GMAW |
| 136 | لحام MAG بسلك مُحشوّ بمسحوق تدفّق | FCAW |
| 138 | لحام MAG بسلك مُحشوّ بمسحوق معدني | MCAW |
| 14 | اللحام بالقوس بقطب تنجستن غير منصهر تحت غاز حامٍ | — |
| 141 | لحام TIG بسلك إضافة مصمت | TIG · GTAW |
| 142 | لحام TIG بدون سلك إضافة | TIG |
| 143 | لحام TIG بسلك إضافة مُحشوّ | TIG |
| 15 | اللحام بالبلازما | — |
| 151 | اللحام بالبلازما مع MIG | — |
| 152 | الطلاء بالبلازما بالمسحوق | — |
| 153 | اللحام بالبلازما بقوس منقول | PAW |
| 185 | اللحام بقوس دوّار في مجال مغناطيسي | MIAB |
2 — اللحام بالمقاومة
| الرقم | اسم العملية | الاختصار |
|---|---|---|
| 21 | اللحام بالمقاومة النقطي | RSW |
| 22 | اللحام بالمقاومة المستمر (بالبكرات) | RSEW |
| 23 | اللحام بالنتوءات | RPW |
| 24 | اللحام بالشرر (الوميض) | FW |
| 25 | اللحام التناكبي بالمقاومة | RBW |
| 291 | اللحام بالمقاومة بتيار عالي التردّد | HFRW |
3 — اللحام بالغاز
| الرقم | اسم العملية | الاختصار |
|---|---|---|
| 31 | اللحام بلهب الأكسجين والوقود | — |
| 311 | اللحام بالأكسي أسيتيلين | OAW |
| 312 | اللحام بالأكسجين والبروبان | — |
| 313 | اللحام بالأكسجين والهيدروجين | — |
4 — اللحام بالضغط
| الرقم | اسم العملية | الاختصار |
|---|---|---|
| 41 | اللحام بالموجات فوق الصوتية | USW |
| 42 | اللحام بالاحتكاك | FRW |
| 421 | اللحام بالاحتكاك الدوراني | RFW |
| 422 | اللحام بالاحتكاك والتقليب (FSW) | FSW |
| 441 | اللحام بالتفجير | EXW |
| 45 | اللحام بالانتشار | DFW |
| 48 | اللحام البارد بالضغط | CW |
5 — اللحام بالحزمة
| الرقم | اسم العملية | الاختصار |
|---|---|---|
| 51 | اللحام بحزمة الإلكترونات | — |
| 511 | اللحام بحزمة الإلكترونات في الفراغ | EBW |
| 512 | اللحام بحزمة الإلكترونات في الهواء | EBW |
| 52 | اللحام بالليزر | — |
| 521 | اللحام بليزر الحالة الصلبة | LBW |
| 522 | اللحام بالليزر الغازي | LBW |
| 523 | اللحام بليزر الثنائيات | LBW |
7 — عمليات لحام أخرى
| الرقم | اسم العملية | الاختصار |
|---|---|---|
| 71 | اللحام الألومنيوثرمي | TW |
| 72 | اللحام بالخبث الكهربائي | ESW |
| 73 | اللحام الكهروغازي | EGW |
| 74 | اللحام بالحثّ | IW |
| 78 | لحام المسامير | SW |
| 783 | لحام المسامير بقوس مسحوب مع حلقة خزفية | SW |
| 784 | لحام المسامير بقوس مسحوب، دورة قصيرة | SW |
| 785 | لحام المسامير بتفريغ المكثّفات | CD |
8 — القطع والتخديد
| الرقم | اسم العملية | الاختصار |
|---|---|---|
| 81 | القطع باللهب | — |
| 82 | القطع بالقوس | — |
| 821 | القطع بالقوس والهواء | — |
| 822 | القطع بالقوس والأكسجين | — |
| 83 | القطع بالبلازما | PAC |
| 84 | القطع بالليزر | LBC |
| 86 | التخديد باللهب | — |
| 87 | التخديد بالقوس | — |
| 88 | التخديد بالبلازما | — |
9 — اللحام بالنحاس والقصدير
| الرقم | اسم العملية | الاختصار |
|---|---|---|
| 91 | اللحام بالنحاس (البرازينج) | B |
| 912 | اللحام بالنحاس باللهب | — |
| 916 | اللحام بالنحاس بالحثّ | — |
| 94 | اللحام بالقصدير | S |
| 97 | اللحام بالنحاس للوصلات | BW |
| 971 | اللحام بالنحاس للوصلات بالغاز | — |
| 972 | اللحام بالنحاس للوصلات بالقوس | — |
تضمّ ISO 4063 نحو مئتَي بند، منها ما يراه المرء مرّة واحدة في حياته المهنية. في الجدول العمليات التي تَرِد فعلًا في الورشة وفي المستندات. وإن ورد في أوراقك رقم خارج هذه القائمة، فمعناه يُقرأ من البنية نفسها: الخانة الأولى تدلّ دائمًا على المجموعة.
أين يظهر هذا الرقم
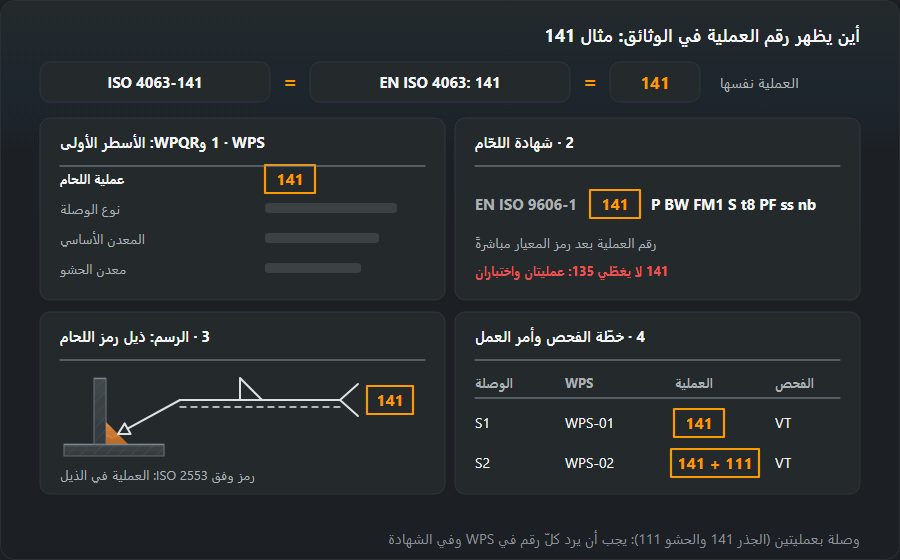
في مواصفة إجراء اللحام. تبدأ الـWPS حسب EN ISO 15609-1 برقم العملية، وهو من المتغيّرات الجوهرية، فتغيير العملية يُبطل المواصفة ويستلزم تأهيلًا جديدًا للإجراء.
في شهادة اللحّام. في رمز التأهيل حسب EN ISO 9606-1 يأتي رقم العملية مباشرة بعد رقم المواصفة. والتأهيل على 141 لا يغطّي 135 — عمليتان واختباران، مهما أتقن اللحّام كلتيهما.
وفي تقرير تأهيل الإجراء وفي أمر تنفيذ أعمال اللحام، حيث يبقى الرقم القيد الوحيد الذي لا يحتمل تأويلًا شخصيًا: كلمة «نصف آلي» تعني في كلّ ورشة شيئًا، أمّا 135 فتعني الشيء نفسه في كلّ مكان.
ما وراء هذه الأرقام عمليًا تتناوله مقالات مستقلة: MMA و MIG/MAG و TIG. وكيف يُقرأ رمز التأهيل كاملًا — في مقال اختبار اللحّام حسب EN ISO 9606.
كيف تُقرأ «ISO 4063-141» والرقم في الوثائق
«ISO 4063-141» و«EN ISO 4063: 141» و«141» وحده تعني الشيء نفسه: العملية 141 من قائمة ISO 4063. ويظهر الرقم في أربعة مواضع. في الأسطر الأولى من مواصفة إجراء اللحام ومن تقرير تأهيل الإجراء، بوصفه العملية الموصوفة أو المؤهَّلة. وفي رمز شهادة اللحّام بعد «EN ISO 9606-1» مباشرة. وفي ذيل رمز اللحام على الرسم وفق ISO 2553 — وكيف يُقرأ الرمز تشرحه صفحة قراءة رموز اللحام. وفي خطط الفحص والاختبار، حيث يربط كلّ وصلة بإجرائها.
وحين تُنفَّذ وصلة واحدة بعمليتين — جذر TIG وحشو بالقطب المغلَّف مثلًا — يحمل كلّ منهما رقمه، ويجب أن يغطّي كلًّا منهما الإجراءُ وشهادةُ من يلحم ذلك الجزء من الوصلة.

أخطاء شائعة في أرقام العمليات
- سلك مُحشوّ بوثائق 135. المُحشوّ بمسحوق التدفّق هو 136. تبديل البكرة دون تغيير المواصفة والشهادة يُخرج الوصلة من نطاق الوثيقتين معًا. أمّا السلك بالمسحوق المعدني 138 فتغطّيه شهادة اللحّام على 135، لكن يجب أن تذكره مواصفة الإجراء مع ذلك.
- «MIG» لكلّ شيء. الماكينات والإعلانات تقول MIG، لكنّ الفولاذ تحت مزيج الأرغون وCO₂ هو MAG، أي 135. أمّا 131 فغاز خامل.
- رقم من خانتين يُقرأ كعملية. «13» في مستند هي المجموعة الفرعية كلّها للّحام بالقوس بقطب منصهر تحت غاز حامٍ، لا صورة أخرى بجانب 135.
- 311 لكلّ لهب. الأكسي بروبان 312، واللحام بالنحاس 971: الشعلة واحدة والعملية على الورق ليست واحدة، لأنّ الحوافّ لا تنصهر في اللحام بالنحاس.
- الخلط بين 114 و111 أو 136. السلك ذاتي الحماية بلا غلاف وبلا أسطوانة غاز؛ له رقمه واختباره.
- كتابة 142 على أنّه 141. TIG بلا حشو — صهر حوافّ الصاج الرقيق — هو 142، رقم مستقلّ. وأيّهما استُعمل فعلًا يُرى فورًا: إمّا دخل سلك الحشو الحوض وإمّا لم يدخل.
أسئلة متكرّرة
ماذا يعني الرقم 111 في شهادة اللحّام؟
اللحام اليدوي بالقوس الكهربائي بقطب مغلَّف، أي MMA. يرد الرقم في رمز التأهيل مباشرة بعد رقم المواصفة، ويدلّ على العملية التي جرى بها الاختبار — وبالتالي على العملية التي يحقّ للحّام العمل بها.
ما الفرق بين 135 و136 و138؟
الثلاثة كلّها MAG، والفرق في السلك. 135 سلك مصمت، و136 سلك مُحشوّ بمسحوق تدفّق ويترك خبثًا، و138 سلك مُحشوّ بمسحوق معدني ولا يكاد يترك خبثًا. في الأوراق هذه ثلاث عمليات منفصلة. وفي شهادة اللحّام يغطّي 135 و138 كلٌّ منهما الآخر — استثناء منصوص عليه في ISO 9606-1 — أمّا 136 فيحتاج دائمًا إلى اختبار خاصّ به.
هل الأرقام نفسها في كلّ البلدان؟
نعم، وهذا هو الغرض من ISO 4063. الرقم 141 يعني لحام TIG بسلك إضافة مصمت في مواصفة إجراء لحام بولندية وألمانية وإسبانية على السواء، وإن اختلف اسم العملية في كلّ لغة. لذلك تُكتب في وثائق اللحام الأرقام لا الأسماء.
ما هو اللحام 311؟
اللحام بالأكسي أسيتيلين: تأتي الحرارة من لهب الأكسجين والأسيتيلين لا من قوس كهربائي، ويُضاف سلك الحشو باليد. ما زال يُستعمل في الصاج الرقيق والأنابيب صغيرة القطر وأعمال الإصلاح حيث لا كهرباء. أمّا اللحام بالأكسي بروبان فرقمه مختلف، 312، واللحام بالنحاس بالشعلة نفسها رقمه 971.
ما الفرق بين 131 و135؟
الغاز. كلاهما بسلك مصمت وبالنوع نفسه من المشاعل، لكنّ 131 (MIG) يعمل تحت غاز خامل — أرغون أو هيليوم أو مزيجهما — وهو عملية الألمنيوم والنحاس، و135 (MAG) يعمل تحت غاز فعّال كالأرغون مع CO₂ وهو عملية الفولاذ. وفي الشهادة هما عمليتان منفصلتان.
هل تسمح لي شهادة على 135 باللحام بسلك مُحشوّ؟
لا. السلك المُحشوّ بمسحوق تدفّق تحت غاز هو 136: رقم مستقلّ واختبار مستقلّ. (الاستثناء هو السلك المُحشوّ بمسحوق معدني 138: تسمح ISO 9606-1 بأن تغطّيه شهادة على 135.) قد تكون الماكينة والمشعل نفسيهما، لكنّ العملية على الورق متغيّر جوهري، والمفتّش يقرأ الرقم لا المعدّات.
آخر تحديث: