Números de procesos de soldeo según ISO 4063
111, 135, 141: el número del proceso sustituye al nombre allí donde el documento debe leerse sin depender del idioma — en la WPS, en el certificado del soldador, en el WPQR y en el plano. Abajo, la tabla completa con denominaciones y abreviaturas internacionales.
Respuesta corta
Los números que más se encuentran:
- 111 — Soldeo manual por arco con electrodo revestido (MMA · SMAW)
- 114 — Soldeo con hilo tubular autoprotegido (FCAW-S)
- 121 — Soldeo por arco sumergido con hilo macizo (SAW)
- 131 — Soldeo MIG con hilo macizo en gas inerte (MIG · GMAW)
- 135 — Soldeo MAG con hilo macizo en gas activo (MAG · GMAW)
- 136 — Soldeo MAG con hilo tubular con fundente (FCAW)
- 138 — Soldeo MAG con hilo tubular de relleno metálico (MCAW)
- 141 — Soldeo TIG con varilla maciza (TIG · GTAW)
- 142 — Soldeo TIG sin metal de aportación (TIG)
- 311 — Soldeo oxiacetilénico (OAW)
Cómo se construye el número
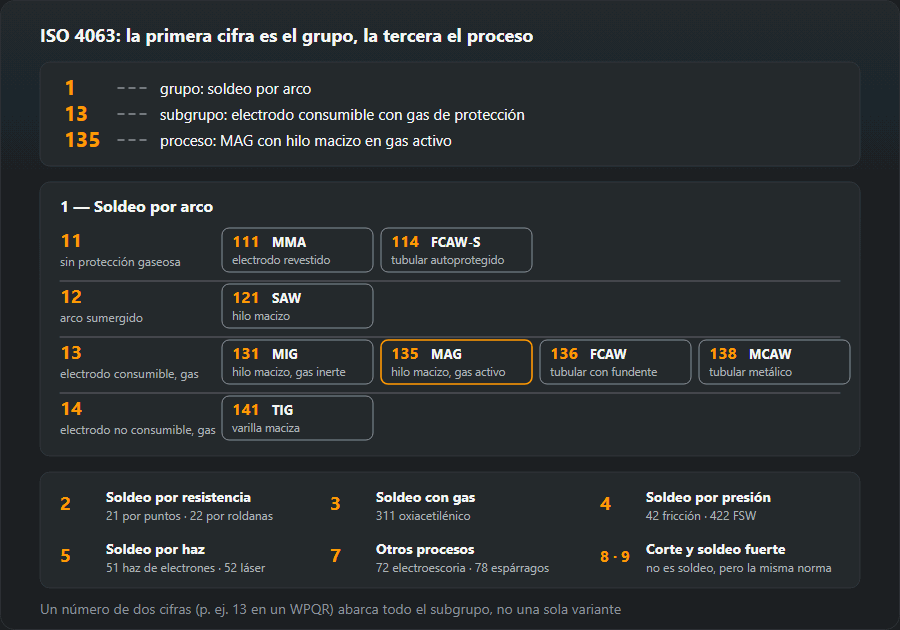
La numeración es jerárquica y se lee de izquierda a derecha. La primera cifra es el grupo: 1 arco, 2 resistencia, 3 gas, 4 presión, 5 haz, 7 otros procesos, 8 corte y ranurado, 9 soldeo fuerte y blando. La segunda acota el grupo y la tercera nombra el proceso concreto.
Con 135 como ejemplo: 1 soldeo por arco,
13 soldeo por arco con electrodo consumible bajo gas,
135 con hilo macizo en gas activo. Por eso también aparecen
números de dos cifras: 13 en un WPQR significa que la
cualificación abarcó todo el subgrupo y no una sola variante.

111, 131, 135, 136, 138, 141, 311: qué significa cada número
Estos siete números son la mayor parte de lo que aparece en los certificados de soldador y en las especificaciones WPS. En cada bloque: qué proceso es, dónde se usa y qué limita el número sobre el papel. La regla de fondo es la misma para todos: un número cubre su propio proceso y nada más.
111 — soldeo por arco con electrodo revestido (MMA, SMAW)
La soldadura «con electrodo» de toda la vida. El arco salta entre el alma del electrodo y la pieza, y el revestimiento se convierte en gas y escoria que protegen el baño. Sin botella ni devanadora, por eso el 111 es el proceso del montaje en obra, las reparaciones y el trabajo con viento. Se paga en ritmo: cada electrodo supone parar, picar la escoria y volver a cebar, y cada cebado es un punto donde puede nacer un defecto. En el código del certificado, 111 cubre solo el electrodo revestido; el hilo autoprotegido es el 114. Parámetros y elección de electrodos: soldadura con electrodo.
131 — soldeo MIG con hilo macizo
La misma antorcha y la misma devanadora que en MAG, pero el gas es inerte —argón, helio o una mezcla— y no interviene en las reacciones del baño. Es lo que necesitan el aluminio, el cobre y sus aleaciones: un gas activo los oxidaría. El acero al carbono se suelda con el 135, y es precisamente el gas lo que separa los dos números. A la máquina se la llama «MIG» pase el gas que pase; los papeles no son tan flexibles, y un examen 131 en aluminio no dice nada del 135 en acero. Particularidades del aluminio: soldadura de aluminio.
135 — soldeo MAG con hilo macizo
El caballo de batalla de la estructura metálica: hilo macizo con gas activo —argón con CO₂ (grupo M21 de la ISO 14175) o CO₂ puro—. El hilo avanza sin parar, la unión se suelda sin pausas para cambiar electrodo y, en lugar de escoria, solo quedan proyecciones y una fina película vítrea. En los certificados de soldadores de estructura, el 135 es el proceso más frecuente; en la WPS va junto con la designación del hilo según EN ISO 14341 y el grupo del gas. Parámetros por espesor: soldadura MIG/MAG.
136 — soldeo MAG con hilo tubular de fundente
El hilo es un tubo relleno de fundente. Con los mismos ajustes funde más deprisa que el macizo, porque la corriente pasa solo por la fina envoltura, y la escoria sostiene el baño por debajo y por los lados: por eso el 136 suelda en posición con intensidades a las que el hilo macizo se escurriría de la junta. Los costes son concretos: escoria que hay que quitar entre pasadas (si se queda, se convierte en inclusión), varias veces más humo, hilo más caro. Para la cualificación del soldador, el 136 es un proceso aparte. Más en soldadura con hilo tubular 136 y 138.
138 — soldeo MAG con hilo tubular metálico
También es un hilo tubular, pero relleno de polvo metálico en lugar de fundente. Casi no deja escoria, la superficie sale limpia y el rendimiento en cordones largos es alto. Da menos forma al cordón que el 136, así que perdona menos en posición, y es más exigente con el gas. En el código del certificado, el campo del aporte lleva M —hilo tubular metálico— donde el hilo macizo llevaría S. Aquí la ISO 9606-1 hace una de sus pocas excepciones: un examen en 135 cubre el 138 y uno en 138 cubre el 135, así que pasar del hilo macizo al metálico no exige examen nuevo. El 136 queda fuera de esa excepción.
141 — soldeo TIG con aporte macizo
El arco sale de un electrodo de wolframio no consumible en gas inerte, normalmente argón puro, y la varilla se añade a mano. El más lento de los siete y el más limpio: sin proyecciones, sin escoria, con el baño bajo control total. De ahí su sitio: raíces en tubo, inoxidable, chapa fina, aluminio. El acero se suelda en corriente continua con el electrodo en negativo; el aluminio, en alterna, por su efecto de limpieza sobre la capa de óxido. El TIG sin aporte es otro número, el 142. Parámetros y elección del wolframio: soldadura TIG.
311 — soldeo oxiacetilénico
Aquí no hay arco: el calor lo da la llama de oxígeno y acetileno, y la varilla entra en el baño a mano. El proceso resiste donde calienta con más suavidad que un arco —chapa de 0,5 a 3 mm, tubería de pequeño diámetro, reparaciones— y donde no hay electricidad. Para el acero la llama se regula neutra. El oxipropano es el 312 y el oxhídrico el 313; el soldeo-fuerte con el mismo soplete (varilla de latón, sin fundir los bordes) es el 971, y la soldadura fuerte capilar con llama, el 912: otros procesos, porque el metal base no se funde. Regulación de la llama y diámetro de la varilla: soldadura oxiacetilénica.
135, 136 y 138: en qué se diferencian
Los tres son MAG y en el taller suelen salir de la misma máquina. Lo que los separa es el hilo, y con él la escoria y el papeleo:
| N.º | Hilo | Gas | Escoria | Uso típico |
|---|---|---|---|---|
| 135 | Macizo | Activo | No | Estructura metálica, la referencia |
| 136 | Tubular, núcleo de fundente | Activo | Sí, se quita entre pasadas | Secciones gruesas, soldeo en posición |
| 138 | Tubular, núcleo metálico | Activo | Restos | Cordones largos con cara limpia |
| 114 | Tubular, autoprotegido | Ninguno | Sí | Obra con viento, sin botella |
131, 132 y 133 son el mismo trío con gas inerte: MIG con hilo macizo, tubular de fundente y tubular metálico. Para los documentos se derivan dos cosas. Una WPS escrita para el 135 no pasa a valer para el 136 porque la máquina sea la misma: el proceso es una variable esencial. Y un soldador certificado en 135 que pasa al hilo tubular necesita certificado en 136; el metálico 138 es la excepción que la ISO 9606-1 deja cubrir con el certificado en 135. Lo que cubre un certificado lo calcula la calculadora del alcance de la cualificación.
Los tres números frente a frente, en el taller y en los documentos: diferencias entre 135, 136 y 138.
La tabla
1 — Soldeo por arco
| N.º | Denominación del proceso | Abreviatura |
|---|---|---|
| 11 | Soldeo por arco con electrodo consumible sin protección gaseosa | — |
| 111 | Soldeo manual por arco con electrodo revestido | MMA · SMAW |
| 112 | Soldeo por gravedad con electrodo revestido | — |
| 114 | Soldeo con hilo tubular autoprotegido | FCAW-S |
| 12 | Soldeo por arco sumergido | — |
| 121 | Soldeo por arco sumergido con hilo macizo | SAW |
| 122 | Soldeo por arco sumergido con electrodo de banda | SAW |
| 125 | Soldeo por arco sumergido con hilo tubular | SAW |
| 13 | Soldeo por arco con electrodo consumible y protección de gas | — |
| 131 | Soldeo MIG con hilo macizo en gas inerte | MIG · GMAW |
| 132 | Soldeo MIG con hilo tubular con fundente | FCAW |
| 133 | Soldeo MIG con hilo tubular de relleno metálico | MCAW |
| 135 | Soldeo MAG con hilo macizo en gas activo | MAG · GMAW |
| 136 | Soldeo MAG con hilo tubular con fundente | FCAW |
| 138 | Soldeo MAG con hilo tubular de relleno metálico | MCAW |
| 14 | Soldeo por arco con electrodo no consumible bajo gas | — |
| 141 | Soldeo TIG con varilla maciza | TIG · GTAW |
| 142 | Soldeo TIG sin metal de aportación | TIG |
| 143 | Soldeo TIG con varilla tubular | TIG |
| 15 | Soldeo por plasma | — |
| 151 | Soldeo plasma-MIG | — |
| 152 | Recargue por plasma con polvo | — |
| 153 | Soldeo por plasma con arco transferido | PAW |
| 185 | Soldeo con arco desplazado magnéticamente | MIAB |
2 — Soldeo por resistencia
| N.º | Denominación del proceso | Abreviatura |
|---|---|---|
| 21 | Soldeo por resistencia por puntos | RSW |
| 22 | Soldeo por resistencia por roldanas | RSEW |
| 23 | Soldeo por protuberancias | RPW |
| 24 | Soldeo por chisporroteo | FW |
| 25 | Soldeo a tope por resistencia | RBW |
| 291 | Soldeo por resistencia de alta frecuencia | HFRW |
3 — Soldeo con gas
| N.º | Denominación del proceso | Abreviatura |
|---|---|---|
| 31 | Soldeo oxigás | — |
| 311 | Soldeo oxiacetilénico | OAW |
| 312 | Soldeo oxipropano | — |
| 313 | Soldeo oxhídrico | — |
4 — Soldeo por presión
| N.º | Denominación del proceso | Abreviatura |
|---|---|---|
| 41 | Soldeo por ultrasonidos | USW |
| 42 | Soldeo por fricción | FRW |
| 421 | Soldeo por fricción rotativa | RFW |
| 422 | Soldeo por fricción-agitación (FSW) | FSW |
| 441 | Soldeo por explosión | EXW |
| 45 | Soldeo por difusión | DFW |
| 48 | Soldeo en frío por presión | CW |
5 — Soldeo por haz
| N.º | Denominación del proceso | Abreviatura |
|---|---|---|
| 51 | Soldeo por haz de electrones | — |
| 511 | Soldeo por haz de electrones en vacío | EBW |
| 512 | Soldeo por haz de electrones en atmósfera | EBW |
| 52 | Soldeo por láser | — |
| 521 | Soldeo con láser de estado sólido | LBW |
| 522 | Soldeo con láser de gas | LBW |
| 523 | Soldeo con láser de diodos | LBW |
7 — Otros procesos de soldeo
| N.º | Denominación del proceso | Abreviatura |
|---|---|---|
| 71 | Soldeo aluminotérmico | TW |
| 72 | Soldeo por electroescoria | ESW |
| 73 | Soldeo electrogás | EGW |
| 74 | Soldeo por inducción | IW |
| 78 | Soldeo de espárragos | SW |
| 783 | Soldeo de espárragos por arco tirado con férula cerámica | SW |
| 784 | Soldeo de espárragos por arco tirado, ciclo corto | SW |
| 785 | Soldeo de espárragos por descarga de condensadores | CD |
8 — Corte y ranurado
| N.º | Denominación del proceso | Abreviatura |
|---|---|---|
| 81 | Oxicorte | — |
| 82 | Corte por arco | — |
| 821 | Corte por arco-aire | — |
| 822 | Corte por arco-oxígeno | — |
| 83 | Corte por plasma | PAC |
| 84 | Corte por láser | LBC |
| 86 | Ranurado con llama | — |
| 87 | Ranurado por arco | — |
| 88 | Ranurado por plasma | — |
9 — Soldeo fuerte, blando y soldeo-fuerte por arco
| N.º | Denominación del proceso | Abreviatura |
|---|---|---|
| 91 | Soldeo fuerte | B |
| 912 | Soldeo fuerte con llama | — |
| 916 | Soldeo fuerte por inducción | — |
| 94 | Soldeo blando | S |
| 97 | Soldeo-fuerte por arco (soldadura fuerte de unión) | BW |
| 971 | Soldeo-fuerte con gas | — |
| 972 | Soldeo-fuerte por arco | — |
ISO 4063 recoge alrededor de doscientas posiciones, algunas de las cuales se ven una vez en la vida profesional. En la tabla están los procesos que aparecen en el taller y en la documentación. Si en los papeles surge un número que no está aquí, su significado se deduce igualmente de la estructura: la primera cifra siempre da el grupo.
Dónde aparece este número
En la especificación del procedimiento. Una WPS según EN ISO 15609-1 empieza por el número del proceso. Es una variable esencial, de modo que cambiar de proceso invalida la especificación y obliga a una nueva cualificación del procedimiento.
En el certificado del soldador. En el código de cualificación según EN ISO 9606-1 el número va inmediatamente después de la norma. Una cualificación con 141 no cubre 135: son dos procesos y dos exámenes, por bien que el soldador maneje ambos.
En el WPQR y en el pedido de trabajos de soldeo, donde el número es la única anotación que nadie puede interpretar a su manera: «semiautomática» significa cosas distintas en cada taller, mientras que 135 significa lo mismo en todas partes.
Lo que hay detrás de esos números en la práctica se explica aparte: MMA, MIG/MAG y TIG. Cómo se lee el código completo de la cualificación, en el artículo sobre el examen según EN ISO 9606.
Cómo leer «ISO 4063-141» y el número en los documentos
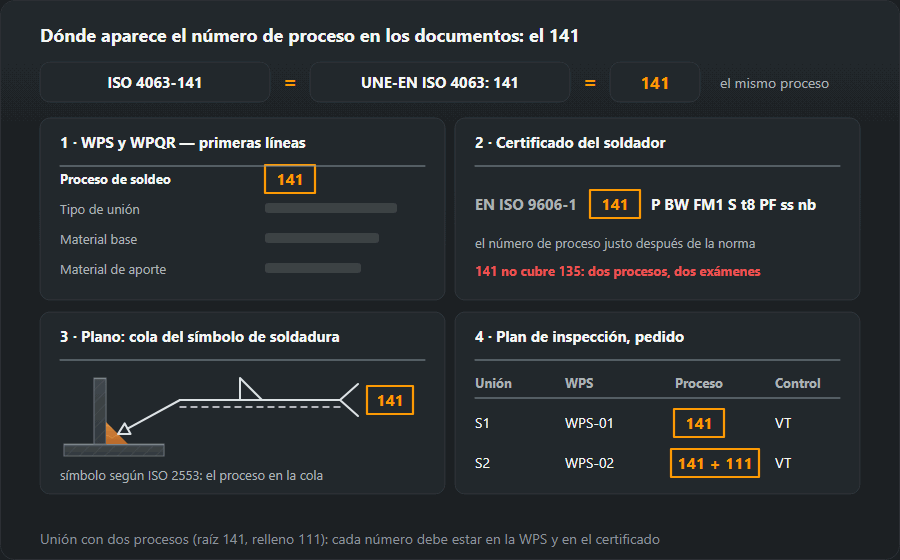
«ISO 4063-141», «UNE-EN ISO 4063: 141» y un simple «141» significan lo mismo: el proceso 141 de la lista de la ISO 4063. El número aparece en cuatro sitios. En las primeras líneas de una WPS y de un WPQR, como proceso especificado o cualificado. En el código del certificado del soldador, justo después de «EN ISO 9606-1». En la cola del símbolo de soldadura del plano según ISO 2553 —cómo se lee el símbolo lo explica cómo leer los símbolos de soldadura—. Y en los planes de inspección y ensayo, donde une cada unión con su procedimiento.
Cuando una unión se hace con dos procesos —raíz TIG y relleno con electrodo, por ejemplo—, cada proceso lleva su propio número, y cada uno debe estar cubierto tanto por el procedimiento como por el certificado de quien suelda esa parte de la unión.

Errores habituales con los números de proceso
- Hilo tubular con papeles del 135. El tubular de fundente es el 136. Cambiar la bobina sin cambiar la WPS y el certificado deja la unión fuera de ambos. El metálico 138 sí lo cubre el certificado de soldador en 135, pero la WPS tiene que nombrarlo igualmente.
- «MIG» para todo. Máquinas y anuncios dicen MIG, pero el acero con mezcla de argón y CO₂ es MAG, 135. El 131 es gas inerte.
- Un número de dos cifras leído como proceso. «13» en un documento es todo el subgrupo del soldeo por arco con gas y electrodo consumible, no una variante más junto al 135.
- 311 para cualquier llama. El oxipropano es el 312, el soldeo-fuerte con latón el 971 y la soldadura fuerte capilar el 912: el soplete es el mismo, el proceso en el papel no, porque en los dos últimos los bordes no se funden.
- 114 confundido con 111 o 136. El hilo autoprotegido no tiene revestimiento ni botella: tiene su propio número y su propio examen.
- 142 escrito como 141. El TIG sin aporte —fusión de bordes en chapa fina— es el 142, un número propio. Cuál de los dos se aplicó se ve enseguida: o entró varilla en el baño o no entró.
Preguntas frecuentes
¿Qué significa 111 en el certificado del soldador?
Soldeo manual por arco con electrodo revestido, es decir MMA (SMAW en la nomenclatura americana). El número aparece en el código de la cualificación justo después de la referencia de la norma e indica con qué proceso se hizo el examen y, por tanto, con cuál está cualificado el soldador.
¿En qué se diferencian 135, 136 y 138?
Los tres son MAG; lo que cambia es el hilo. 135 es hilo macizo, 136 hilo tubular con fundente (deja escoria) y 138 hilo tubular de relleno metálico (prácticamente sin escoria). En la documentación son tres procesos distintos. En el certificado del soldador, el 135 y el 138 se cubren mutuamente —una excepción recogida en la ISO 9606-1—, mientras que el 136 siempre exige su propio examen.
¿Los números son iguales en todos los países?
Sí, ese es justamente el sentido de ISO 4063. 141 significa TIG con varilla maciza en una WPS española, en una polaca y en una alemana por igual, aunque el nombre del proceso suene distinto en cada idioma. Por eso en la documentación de soldeo se escribe el número y no la denominación.
¿Qué es la soldadura 311?
Soldeo oxiacetilénico: el calor lo da una llama de oxígeno y acetileno, no un arco, y la varilla de aporte se añade a mano. Se sigue usando en chapa fina, tubo de pequeño diámetro y reparaciones donde no hay corriente. El soldeo oxipropano tiene otro número, 312, y el soldeo-fuerte con el mismo soplete, sin fundir los bordes, es el 971.
¿En qué se diferencia el 131 del 135?
En el gas. Los dos usan hilo macizo y la misma clase de antorcha, pero el 131 (MIG) trabaja con gas inerte —argón, helio o su mezcla— y es el proceso para aluminio y cobre, mientras que el 135 (MAG) trabaja con gas activo, como argón con CO₂, y es el proceso para el acero. En el certificado son dos procesos distintos.
¿Con un certificado en 135 puedo soldar con hilo tubular?
No. El hilo tubular con fundente bajo gas es el 136: número propio y examen propio. (El tubular metálico, 138, es la excepción: la ISO 9606-1 permite que lo cubra un certificado en 135.) La máquina y la antorcha pueden ser las mismas, pero en el papel el proceso es una variable esencial, y el inspector lee el número, no el equipo.
Actualizado: