Numerele procedeelor de sudare conform ISO 4063
111, 135, 141 — numărul procedeului înlocuiește denumirea oriunde documentul trebuie citit independent de limbă: în WPS, în certificatul sudorului, în WPQR și pe desen. Mai jos, tabelul complet cu denumiri și abrevieri internaționale.
Răspuns scurt
Numerele întâlnite cel mai des:
- 111 — Sudare manuală cu arc cu electrod învelit (MMA · SMAW)
- 114 — Sudare cu sârmă tubulară autoprotectoare (FCAW-S)
- 121 — Sudare sub flux cu sârmă plină (SAW)
- 131 — Sudare MIG cu sârmă plină în gaz inert (MIG · GMAW)
- 135 — Sudare MAG cu sârmă plină în gaz activ (MAG · GMAW)
- 136 — Sudare MAG cu sârmă tubulară cu flux (FCAW)
- 138 — Sudare MAG cu sârmă tubulară cu miez metalic (MCAW)
- 141 — Sudare TIG cu material de adaos plin (TIG · GTAW)
- 142 — Sudare TIG fără material de adaos (TIG)
- 311 — Sudare oxiacetilenică (OAW)
Cum este construit numărul
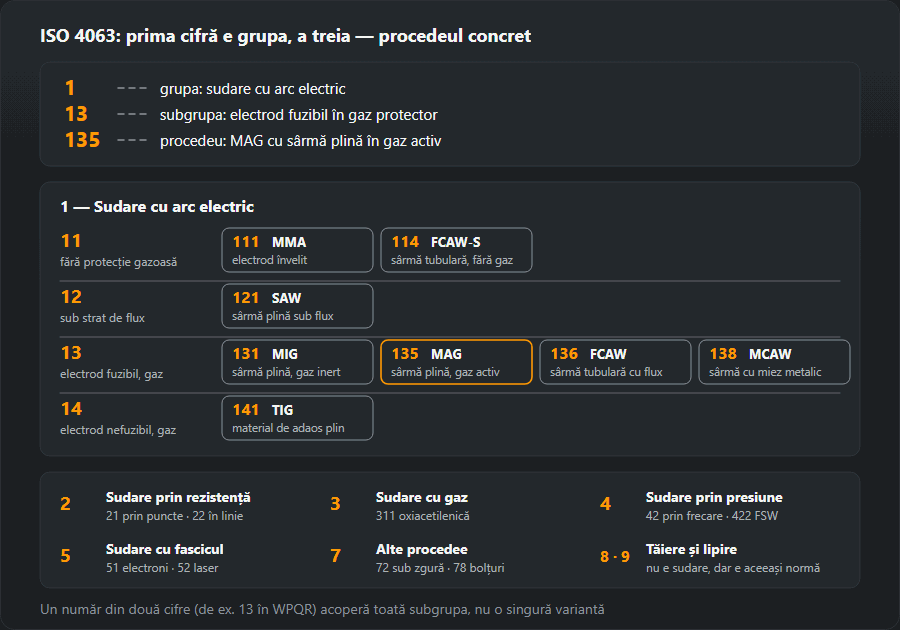
Numerotarea este ierarhică și se citește de la stânga. Prima cifră dă grupa: 1 arc electric, 2 rezistență, 3 gaz, 4 presiune, 5 fascicul, 7 alte procedee, 8 tăiere și crăițuire, 9 lipire. A doua restrânge grupa, a treia numește procedeul concret.
La 135: 1 sudare cu arc, 13
sudare cu arc cu electrod fuzibil sub gaz protector, 135 cu sârmă
plină în gaz activ. De aceea în acte apar și numere din două cifre:
13 într-un WPQR arată că verificarea a acoperit întreaga
subgrupă, nu o singură variantă.

111, 131, 135, 136, 138, 141, 311 — ce înseamnă fiecare număr
Aceste șapte numere acoperă cea mai mare parte din ce apare în certificatele sudorilor și în specificațiile WPS. La fiecare, mai jos: ce procedeu este, unde se folosește și ce limitează numărul pe hârtie. Regula din spatele tuturor este aceeași: un număr acoperă propriul procedeu și nimic altceva.
111 — sudarea manuală cu electrod învelit (MMA, SMAW)
Sudura „cu electrod”, cum se spune în atelier. Arcul arde între vergeaua electrodului și piesă, iar învelișul se transformă în gaz și zgură care protejează baia. Fără butelie și fără derulator, de aceea 111 rămâne procedeul pentru montaj pe șantier, reparații și lucru în vânt. Se plătește în ritm: fiecare electrod înseamnă oprire, curățarea zgurii și reamorsare, iar fiecare reamorsare e un loc unde poate începe un defect. În codul certificatului, 111 acoperă numai electrodul învelit; sârma autoprotejată este 114. Parametri și alegerea electrozilor: sudarea cu electrod.
131 — sudarea MIG cu sârmă plină
Același pistolet și același derulator ca la MAG, dar gazul este inert — argon, heliu sau un amestec — și nu ia parte la reacțiile din baie. Exact de asta au nevoie aluminiul, cuprul și aliajele lor: un gaz activ le-ar oxida. Oțelul nealiat se sudează cu 135, iar gazul este tocmai ce desparte cele două numere. Aparatul e numit adesea „MIG” orice gaz ar trece prin el; documentele nu sunt la fel de îngăduitoare, iar un examen 131 pe aluminiu nu spune nimic despre 135 pe oțel. Particularitățile aluminiului: sudarea aluminiului.
135 — sudarea MAG cu sârmă plină
Calul de povară al construcțiilor metalice: sârmă plină în gaz activ — argon cu CO₂ (grupa M21 după ISO 14175) sau CO₂ pur. Sârma avansează continuu, îmbinarea se sudează fără pauze pentru schimbarea electrodului, iar în loc de zgură rămân doar stropi și o peliculă sticloasă subțire. În certificatele sudorilor de construcții metalice, 135 este procedeul cel mai frecvent; în WPS apare împreună cu simbolizarea sârmei după EN ISO 14341 și grupa gazului. Parametri după grosime: sudarea MIG/MAG.
136 — sudarea MAG cu sârmă tubulară cu miez de flux
Sârma este un tub umplut cu flux. La aceleași reglaje se topește mai repede decât sârma plină, pentru că curentul trece doar prin mantaua subțire, iar zgura susține baia de dedesubt și din lateral — de aceea 136 sudează în poziție la curenți la care sârma plină s-ar scurge din rost. Costurile sunt concrete: zgură de îndepărtat între treceri (rămasă, devine incluziune), de câteva ori mai mult fum, sârmă mai scumpă. Pentru certificarea sudorului, 136 este un procedeu separat. Mai mult: sudarea cu sârmă tubulară 136 și 138.
138 — sudarea MAG cu sârmă tubulară cu miez metalic
Tot o sârmă tubulară, dar umplută cu pulbere metalică în loc de flux. Zgură aproape că nu există, suprafața iese curată, iar productivitatea pe cusături lungi este mare. Formează cordonul mai slab decât 136, deci iartă mai puțin în poziție, și e mai pretențioasă cu gazul. În codul certificatului, câmpul materialului de adaos poartă M — sârmă tubulară cu miez metalic — acolo unde sârma plină ar avea S. Aici ISO 9606-1 face una dintre puținele excepții: un examen pe 135 acoperă 138, iar unul pe 138 acoperă 135, deci trecerea de la sârma plină la cea cu miez metalic nu cere examen nou. 136 nu intră în această excepție.
141 — sudarea WIG/TIG cu material de adaos plin
Arcul arde de la un electrod de wolfram nefuzibil în gaz inert, de obicei argon pur, iar vergeaua se adaugă cu mâna. Cel mai lent dintre cele șapte și cel mai curat: fără stropi, fără zgură, cu control deplin asupra băii. De aici locul lui — rădăcini la țevi, inox, tablă subțire, aluminiu. Oțelul se sudează în curent continuu cu electrodul la minus, aluminiul în curent alternativ, pentru efectul de curățare a stratului de oxid. TIG fără adaos este alt număr, 142. Parametri și alegerea wolframului: sudarea TIG.
311 — sudarea oxiacetilenică
Aici nu există arc: căldura o dă flacăra de oxigen și acetilenă, iar vergeaua intră în baie cu mâna. Procedeul rezistă acolo unde încălzește mai blând decât arcul — tablă de la 0,5 la 3 mm, țevi de diametru mic, reparații — și acolo unde nu există electricitate. Pentru oțel, flacăra se reglează neutră. Oxi-propanul este 312, oxi-hidrogenul 313; lipirea prin sudare cu același arzător este 971, alt procedeu, pentru că metalul de bază nu se topește. Reglajul flăcării și diametrul vergelei: sudarea cu gaz.
135, 136 și 138 — care e diferența
Toate trei sunt MAG și în atelier merg adesea pe același aparat. Le desparte sârma, iar odată cu ea zgura și documentele:
| Nr. | Sârmă | Gaz | Zgură | Utilizare tipică |
|---|---|---|---|---|
| 135 | Plină | Activ | Nu | Construcții metalice, reperul |
| 136 | Tubulară, miez de flux | Activ | Da, se îndepărtează între treceri | Secțiuni groase, sudare în poziție |
| 138 | Tubulară, miez metalic | Activ | Urme | Cusături lungi cu față curată |
| 114 | Tubulară, autoprotejată | Fără | Da | Șantier, vânt, fără butelie |
131, 132 și 133 sunt același trio în gaz inert: MIG cu sârmă plină, tubulară cu flux și tubulară cu miez metalic. Pentru documente rezultă două lucruri. Un WPS scris pentru 135 nu devine valabil pentru 136 pentru că aparatul e același — procedeul este o variabilă esențială. Iar un sudor certificat pe 135 care trece la sârmă tubulară are nevoie de certificat pe 136; sârma cu miez metalic 138 e excepția pe care ISO 9606-1 o lasă acoperită de certificatul pe 135. Ce acoperă un certificat calculează calculatorul domeniului de calificare.
Comparația completă a celor trei numere, în atelier și pe hârtie: diferențele dintre 135, 136 și 138.
Tabelul
1 — Sudare cu arc electric
| Nr. | Denumirea procedeului | Abreviere |
|---|---|---|
| 11 | Sudare cu arc cu electrod fuzibil fără protecție gazoasă | — |
| 111 | Sudare manuală cu arc cu electrod învelit | MMA · SMAW |
| 112 | Sudare gravitațională cu electrod învelit | — |
| 114 | Sudare cu sârmă tubulară autoprotectoare | FCAW-S |
| 12 | Sudare sub strat de flux | — |
| 121 | Sudare sub flux cu sârmă plină | SAW |
| 122 | Sudare sub flux cu electrod bandă | SAW |
| 125 | Sudare sub flux cu sârmă tubulară | SAW |
| 13 | Sudare cu arc cu electrod fuzibil în mediu de gaz protector | — |
| 131 | Sudare MIG cu sârmă plină în gaz inert | MIG · GMAW |
| 132 | Sudare MIG cu sârmă tubulară cu flux | FCAW |
| 133 | Sudare MIG cu sârmă tubulară cu miez metalic | MCAW |
| 135 | Sudare MAG cu sârmă plină în gaz activ | MAG · GMAW |
| 136 | Sudare MAG cu sârmă tubulară cu flux | FCAW |
| 138 | Sudare MAG cu sârmă tubulară cu miez metalic | MCAW |
| 14 | Sudare cu arc cu electrod nefuzibil în gaz protector | — |
| 141 | Sudare TIG cu material de adaos plin | TIG · GTAW |
| 142 | Sudare TIG fără material de adaos | TIG |
| 143 | Sudare TIG cu material de adaos tubular | TIG |
| 15 | Sudare cu plasmă | — |
| 151 | Sudare cu plasmă MIG | — |
| 152 | Încărcare cu plasmă cu pulbere | — |
| 153 | Sudare cu plasmă cu arc transferat | PAW |
| 185 | Sudare cu arc rotitor în câmp magnetic | MIAB |
2 — Sudare prin rezistență
| Nr. | Denumirea procedeului | Abreviere |
|---|---|---|
| 21 | Sudare prin puncte | RSW |
| 22 | Sudare în linie (cu role) | RSEW |
| 23 | Sudare în relief | RPW |
| 24 | Sudare cap la cap prin scânteiere | FW |
| 25 | Sudare cap la cap prin rezistență | RBW |
| 291 | Sudare prin rezistență cu curent de înaltă frecvență | HFRW |
3 — Sudare cu gaz
| Nr. | Denumirea procedeului | Abreviere |
|---|---|---|
| 31 | Sudare cu flacără oxi-combustibil | — |
| 311 | Sudare oxiacetilenică | OAW |
| 312 | Sudare oxi-propan | — |
| 313 | Sudare oxihidrică | — |
4 — Sudare prin presiune
| Nr. | Denumirea procedeului | Abreviere |
|---|---|---|
| 41 | Sudare cu ultrasunete | USW |
| 42 | Sudare prin frecare | FRW |
| 421 | Sudare prin frecare cu rotație | RFW |
| 422 | Sudare prin frecare cu element activ rotitor (FSW) | FSW |
| 441 | Sudare prin explozie | EXW |
| 45 | Sudare prin difuzie | DFW |
| 48 | Sudare la rece prin presiune | CW |
5 — Sudare cu fascicul
| Nr. | Denumirea procedeului | Abreviere |
|---|---|---|
| 51 | Sudare cu fascicul de electroni | — |
| 511 | Sudare cu fascicul de electroni în vid | EBW |
| 512 | Sudare cu fascicul de electroni în atmosferă | EBW |
| 52 | Sudare cu laser | — |
| 521 | Sudare cu laser cu mediu solid | LBW |
| 522 | Sudare cu laser cu gaz | LBW |
| 523 | Sudare cu laser cu diode | LBW |
7 — Alte procedee de sudare
| Nr. | Denumirea procedeului | Abreviere |
|---|---|---|
| 71 | Sudare aluminotermică | TW |
| 72 | Sudare sub zgură | ESW |
| 73 | Sudare electrogaz | EGW |
| 74 | Sudare prin inducție | IW |
| 78 | Sudare de bolțuri | SW |
| 783 | Sudare de bolțuri cu arc tras și inel ceramic | SW |
| 784 | Sudare de bolțuri cu arc tras, ciclu scurt | SW |
| 785 | Sudare de bolțuri prin descărcare de condensator | CD |
8 — Tăiere și crăițuire
| Nr. | Denumirea procedeului | Abreviere |
|---|---|---|
| 81 | Tăiere cu flacără (oxigaz) | — |
| 82 | Tăiere cu arc electric | — |
| 821 | Tăiere cu arc-aer | — |
| 822 | Tăiere cu arc-oxigen | — |
| 83 | Tăiere cu plasmă | PAC |
| 84 | Tăiere cu laser | LBC |
| 86 | Crăițuire cu flacără | — |
| 87 | Crăițuire cu arc electric | — |
| 88 | Crăițuire cu plasmă | — |
9 — Lipire și sudo-lipire
| Nr. | Denumirea procedeului | Abreviere |
|---|---|---|
| 91 | Lipire tare (brazare) | B |
| 912 | Brazare cu flacără | — |
| 916 | Brazare prin inducție | — |
| 94 | Lipire moale | S |
| 97 | Sudo-lipire | BW |
| 971 | Sudo-lipire cu gaz | — |
| 972 | Sudo-lipire cu arc electric | — |
ISO 4063 cuprinde în jur de două sute de poziții, unele întâlnite o dată în carieră. În tabel sunt procedeele care apar în atelier și în documente. Dacă în acte apare un număr din afara listei, sensul lui rezultă tot din structură: prima cifră dă întotdeauna grupa.
Unde apare acest număr
În specificația procedurii. Un WPS conform EN ISO 15609-1 începe cu numărul procedeului. Este o variabilă esențială, așa că schimbarea procedeului anulează specificația și cere o nouă calificare a procedurii.
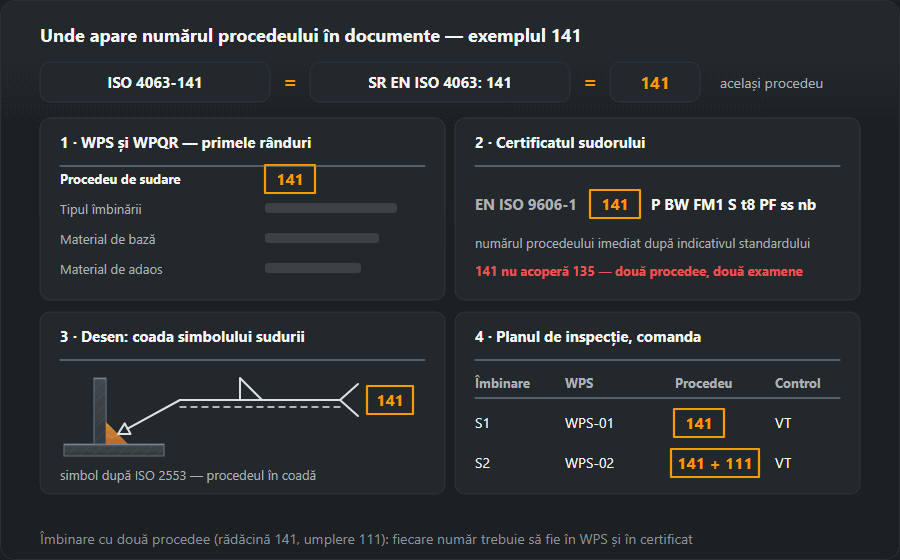
În certificatul sudorului. În codul calificării conform EN ISO 9606-1 numărul procedeului stă imediat după referința standardului. O calificare cu 141 nu acoperă 135 — două procedee, două examene, oricât de bine le-ar stăpâni sudorul pe amândouă.
În WPQR și în comanda de lucrări de sudare, unde numărul rămâne singura însemnare pe care nimeni nu o poate interpreta după cum crede: „semiautomat” înseamnă altceva în fiecare atelier, iar 135 înseamnă pretutindeni același lucru.
Ce se află în spatele acestor numere în practică este tratat separat: MMA, MIG/MAG și TIG. Cum se citește întregul cod al calificării — în articolul despre examenul conform EN ISO 9606.
Cum se citește „ISO 4063-141” și numărul din documente
„ISO 4063-141”, „SR EN ISO 4063: 141” și un simplu „141” înseamnă același lucru: procedeul 141 din lista ISO 4063. Numărul apare în patru locuri. În primele rânduri ale unui WPS și ale unui WPQR, ca procedeu specificat sau calificat. În codul certificatului sudorului, imediat după „EN ISO 9606-1”. În coada simbolului de sudură de pe desen, după ISO 2553 — cum se citește simbolul arată pagina simbolurile de sudură pe desen. Și în planurile de inspecție și încercări, unde leagă fiecare îmbinare de procedura ei.
Când o îmbinare se face cu două procedee — rădăcină TIG și umplere cu electrod, de exemplu —, fiecare procedeu are numărul lui și fiecare trebuie acoperit atât de procedură, cât și de certificatul celui care sudează acea parte a îmbinării.

Greșeli frecvente cu numerele de procedeu
- Sârmă tubulară pe documente pentru 135. Tubulara cu flux este 136. Schimbarea bobinei fără schimbarea WPS și a certificatului scoate îmbinarea din ambele. Sârma cu miez metalic 138 e acoperită de certificatul de sudor pe 135, dar WPS-ul trebuie oricum să o numească.
- „MIG” pentru orice. Aparatele și anunțurile spun MIG, dar oțelul în amestec de argon cu CO₂ este MAG, 135. 131 înseamnă gaz inert.
- Un număr din două cifre citit ca procedeu. „13” într-un document este toată subgrupa sudării cu arc în mediu de gaz cu electrod fuzibil, nu încă o variantă alături de 135.
- 311 pentru orice flacără. Oxi-propanul este 312, lipirea prin sudare 971: arzătorul e același, procedeul pe hârtie nu, pentru că la lipirea prin sudare marginile nu se topesc.
- 114 confundat cu 111 sau 136. Sârma autoprotejată nu are nici înveliș, nici butelie; are numărul și examenul ei.
- 142 scris ca 141. TIG fără adaos — topirea marginilor la tablă subțire — este 142, un număr aparte. Care dintre cele două s-a folosit se vede imediat: fie a intrat vergea în baie, fie nu.
Întrebări frecvente
Ce înseamnă 111 în certificatul sudorului?
Sudare manuală cu arc electric cu electrod învelit, adică MMA. Numărul apare în codul calificării imediat după referința standardului și arată cu ce procedeu s-a dat examenul — deci cu ce procedeu are dreptul să lucreze sudorul.
Prin ce diferă 135 de 136 și 138?
Toate trei sunt MAG; diferă sârma. 135 este sârmă plină, 136 sârmă tubulară cu flux (lasă zgură), 138 sârmă tubulară cu miez metalic (practic fără zgură). În documentație sunt trei procedee distincte. Pe certificatul sudorului, 135 și 138 se acoperă reciproc — o excepție scrisă în ISO 9606-1 —, iar 136 cere întotdeauna examen propriu.
Numerele sunt aceleași în toate țările?
Da, tocmai acesta este rostul standardului ISO 4063. 141 înseamnă TIG cu material de adaos plin într-un WPS românesc, german sau spaniol deopotrivă, chiar dacă denumirea procedeului sună altfel în fiecare limbă. De aceea în documentele de sudare se scrie numărul, nu denumirea.
Ce este sudarea 311?
Sudarea oxiacetilenică: căldura vine din flacăra de oxigen și acetilenă, nu dintr-un arc, iar vergeaua de adaos se introduce cu mâna. Se folosește în continuare la tablă subțire, țevi de diametru mic și reparații acolo unde nu există curent. Sudarea oxi-propan are alt număr, 312, iar lipirea prin sudare cu același arzător este 971.
Prin ce diferă 131 de 135?
Prin gaz. Ambele folosesc sârmă plină și același tip de pistolet, dar 131 (MIG) lucrează în gaz inert — argon, heliu sau amestecul lor — și este procedeul pentru aluminiu și cupru, iar 135 (MAG) în gaz activ, de exemplu argon cu CO₂, și este procedeul pentru oțel. În certificat sunt două procedee separate.
Cu un certificat pe 135 pot suda cu sârmă tubulară?
Nu. Sârma tubulară cu miez de flux în gaz este 136: număr propriu și examen propriu. (Sârma cu miez metalic, 138, e excepția: ISO 9606-1 permite ca un certificat pe 135 să o acopere.) Aparatul și pistoletul pot fi aceleași, dar pe hârtie procedeul este o variabilă esențială, iar inspectorul citește numărul, nu echipamentul.
Actualizat: