Sudarea cu sârmă tubulară 136 și 138
136 este sudarea MAG cu sârmă tubulară cu flux (FCAW), 138 — cu sârmă cu miez metalic, iar varianta autoprotectoare, fără gaz, are numărul 114. Sârma tubulară înseamnă același aparat și același sistem de avans, dar altă sârmă: productivitate a depunerii de două ori mai mare la aceleași reglaje. Prețul este la fel de concret: mai mult fum și un metru de sârmă mai scump.
Cum se numește
| Cum se numește | Denumire |
|---|---|
| În normă (ISO 4063) | 136 — Sudare MAG cu sârmă tubulară cu flux; 138 — Sudare MAG cu sârmă tubulară cu miez metalic |
| Numărul procedeului | 136, 138 |
| Abreviere internațională | FCAW · MCAW |
| În atelier | Sârmă tubulară 136 și 114 |
Trei nume pentru același lucru. În fișa tehnologică și în certificatul sudorului apare denumirea din normă cu numărul, în anunțul de angajare și în atelier — abrevierea, pe un desen american — notarea de acolo. Merită știute toate trei: munca e aceeași, în acte arată altfel.
Răspuns scurt
Sub numele „sârmă tubulară” se ascund patru procedee diferite după ISO 4063, iar confuzia dintre ele costă mai târziu în documentație:
| Nr. | Sârmă | Gaz | Zgură | Unde |
|---|---|---|---|---|
| 135 | Plină | Activ | Nu | Varianta de bază, punctul de referință |
| 136 | Tubulară, miez de flux | Activ | Da | Secțiuni groase, poziții forțate |
| 138 | Tubulară, miez metalic | Activ | Urme | Cusături lungi, unde contează curățenia feței |
| 114 | Tubulară autoprotejată | Nu | Da | Teren și vânt, unde protecția gazoasă nu rezistă |
Tabelul complet al numerelor de procedee — ISO 4063.
De unde vine productivitatea
Sârma tubulară este o țeavă umplută cu pulbere. Curentul trece numai prin această țeavă, nu prin toată secțiunea, deci densitatea de curent în metal este mai mare decât într-o sârmă plină de același diametru. Vârful se încălzește mai repede, se topește mai repede, iar productivitatea crește fără schimbarea reglajelor.
Al doilea câștig este la formare. Zgura din miezul de flux susține baia de dedesubt și din laterale, de aceea 136 permite sudarea în poziție la curenți la care sârma plină pur și simplu s-ar scurge. Este cel mai frecvent motiv pentru care montajul de construcții trece pe tubulară.
Gazul și reglajele
136 și 138 lucrează sub protecție de gaz activ, cel mai des într-un amestec de argon cu dioxid de carbon. CO₂ pur funcționează și el, dar dă mai mulți stropi și o trecere mai dură spre metalul de bază. Alegerea amestecului și a debitului — calculatorul pentru gazul de protecție.
Extensia liberă a sârmei este mai mare decât la sârma plină — de obicei 15–25 mm în loc de 10–15. Este urmarea aceleiași țevi: o extensie mai lungă preîncălzește sârma prin rezistență, ceea ce aici este dorit. O extensie prea scurtă dă arc instabil și arderea duzei de contact.
Polaritatea depinde de sârmă, nu de procedeu. Majoritatea sârmelor 136 și 138 lucrează cu plusul la pistolet, dar o parte însemnată dintre cele autoprotejate 114 — invers. Producătorul o scrie pe ambalaj, iar greșeala se termină cu un arc care „nu vrea să se regleze”.
Pentru ce se plătește
Fumul. Este costul ascuns principal. Sârma tubulară îl dă de mai multe ori mai mult decât cea plină, iar la oțelul inoxidabil se adaugă faptul că fluxul stabilizează cromul hexavalent. Aspirația la sursă încetează să fie o recomandare și devine o condiție de lucru; detalii la protecția respiratorie.
Prețul sârmei. Kilogramul de sârmă tubulară costă vizibil mai mult decât cel de sârmă plină. Socoteala iese pe plus abia atunci când timpul economisit depășește diferența de material — adică la secțiuni groase și cusături lungi, nu la piese mărunte.
Bătutul zgurii la 136 este o operație în plus și un loc în plus pentru greșeli: zgura lăsată între treceri iese ca incluziune (301).
Când nu merită
Pe tablă subțire, până la 3 mm — pentru că productivitatea pentru care se plătește nu este acolo necesară, iar străpungerea vine mai ușor. La cusături scurte și numeroase — pentru că timpul se duce pe repoziționări, nu pe depunere. Și oriunde nu există aspirație: lucrul cu tubulară fără ventilație este cea mai proastă alegere posibilă din tot capitolul.
Sârmă cu protecție de gaz sau autoprotejată
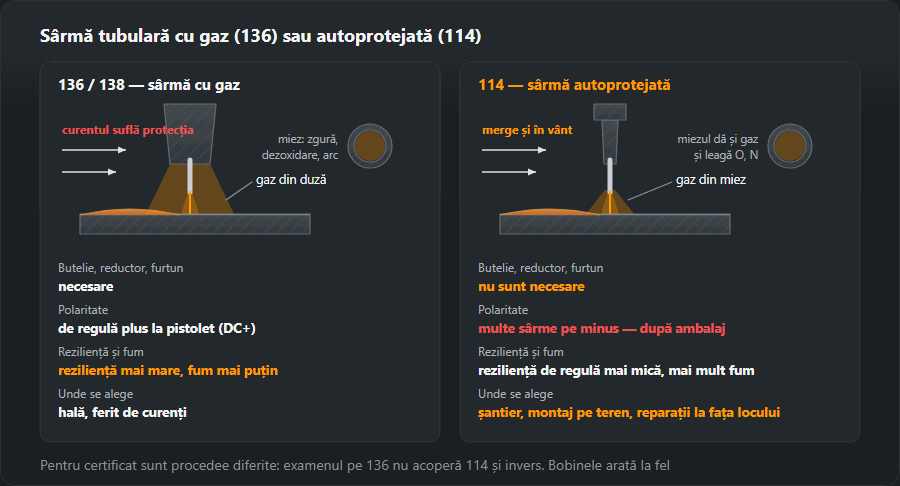
Procedeele 136 și 138 înseamnă sârmă cu butelie: protecția o dă gazul din duză, iar miezul se ocupă de zgură, dezoxidare și stabilitatea arcului. Procedeul 114 nu are butelie deloc — miezul conține componente care produc gaz în arc și adaosuri care leagă oxigenul și azotul din aer. Bobinele arată la fel, dar diferența privește tot postul de lucru:
- Vântul. Protecția de gaz a lui 136 e suflată de curentul de aer din hală sau de pe schelă, pe când 114 lucrează în aer liber. De aceea autoprotejata se alege pe șantier, la montajul structurilor metalice în teren și la reparațiile de utilaje pe loc.
- Echipamentul. La 114 nu există butelie, reductor și furtun de gaz — la lucrul de pe nacelă sau în deplasare înseamnă mai puține lucruri de cărat și de păzit.
- Calitatea sudurii. Sudura cu 114 are de obicei reziliență mai mică decât cu 136, iar fumul e mai mult. Pentru structuri cu cerință de reziliență la temperaturi joase se ia sârmă cu clasă confirmată, nu „orice autoprotejată”.
- Polaritatea. Aici se greșește cel mai des: 136 și 138 lucrează de regulă cu plus pe pistolet, iar multe sârme 114 — cu minus. Înainte de montarea bobinei se inversează cablurile în aparat după indicația de pe ambalaj.
Pentru certificatul sudorului sunt procedee diferite: examenul pe 136 nu acoperă 114 și invers. Ce acoperă fiecare număr — comparația 135, 136 și 138.

Cum se citește marcajul sârmei tubulare
Sârma europeană se marchează după EN ISO 17632, cea americană — după AWS A5.20. Să luăm sârma pe care generatorul nostru de pWPS o propune pentru oțelul S355, T 46 4 P M21 2 H5:
- T — sârmă tubulară; sârma plină are aici litera G;
- 46 — limita de curgere minimă a metalului depus, 460 MPa;
- 4 — energia de rupere 47 J confirmată la −40 °C;
- P — miez rutilic cu zgură care se solidifică rapid, adică sârmă pentru poziții dificile; R — rutil cu zgură lentă, B — miez bazic, M — pulbere metalică (acesta e 138);
- M21 — gazul de protecție, amestec argon–CO₂; la autoprotejată aici apare litera N;
- 2 — pozițiile: toate, în afară de sudarea descendentă (1 — toate, inclusiv descendentă);
- H5 — cel mult 5 ml hidrogen difuzibil la 100 g de metal depus.
În notația AWS, de exemplu E71T-1, prima cifră e rezistența în mii de psi (7 → 70 ksi, circa 480 MPa), a doua — pozițiile (1 toate, 0 orizontală și orizontală cu perete vertical), T înseamnă sârmă tubulară, iar numărul de după cratimă spune protecția și destinația: T-1 lucrează cu gaz, familiile T-8 și T-11 sunt autoprotejate. Descifrarea completă a electrozilor și sârmelor — tabelul marcajelor.
Poziții și zgură: de ce 136 urcă pe verticală
Dacă sârma poate fi condusă pe verticală și peste cap decide zgura. Rutilul cu solidificare rapidă (P) se întărește înaintea metalului băii și lucrează ca un cofraj: ține metalul lichid la un curent mai mare decât ar suporta sârma plină în aceeași poziție. De aceea montatorul de structuri sudează verticala ascendent cu sârmă 136 la un curent la care sârma plină 135 ar trebui să treacă pe arc scurt.
Rutilul cu zgură lentă (R) și sârma cu pulbere metalică (M, procedeul 138) dau un aspect mai frumos, dar se simt mai bine în poziție orizontală și orizontală cu perete vertical. Sârmele bazice (B) dau metalul cel mai curat și hidrogen minim, însă zgura e mai fluidă și sudarea în poziție cere mână formată. Înainte de a porni verticala se verifică cifra de poziție din marcaj — o sârmă cu „4” sau „3” nu ține baia pe verticală oricât s-ar strădui sudorul. Tehnica verticalei — sudarea ascendentă, simbolurile PA–PG — pozițiile de sudare.
Tehnica: tras sau împins, lungimea liberă, rolele

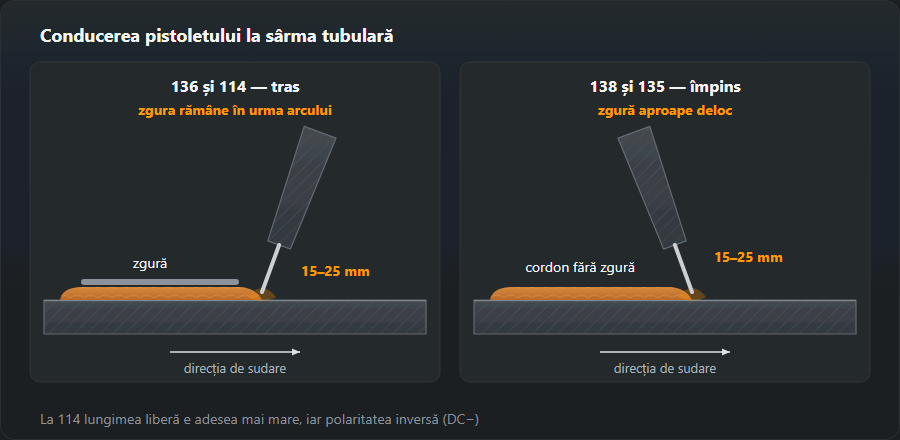
Sârmele cu zgură (136, 114) se trag, ca electrodul învelit: pistoletul înclinat înapoi, arcul îndreptat spre marginea din față a băii. La împingere, zgura curge înaintea arcului și rămâne prinsă sub cordon. Sârma metalică 138 se conduce ca cea plină — ușor împins, zgură aproape nu are.
Lungimea liberă de 15–25 mm se ține constantă. Scurtată în timpul cordonului, schimbă încălzirea rezistivă a sârmei și arcul devine imediat mai dur; lungită peste normă — cordon rece, puțin adânc și pori. La 114 producătorii dau de obicei o lungime și mai mare — valoarea de pe ambalaj are prioritate.
Rolele de avans. Sârma tubulară e moale: într-o rolă V netedă alunecă, iar strânsă mai tare se turtește, se blochează în tub și se lipește de duza de contact. Pentru tubulară se montează role zimțate și se strâng doar cât să nu mai alunece sârma. Toate cauzele pentru „sârma s-a oprit” — probleme de avans al sârmei.
Sudură în mai multe treceri cu sârmă 136 — ordinea
- Rădăcina se depune astfel încât suprafața să fie convexă sau plată — șanțurile de la margini devin cuiburi de zgură.
- După fiecare trecere zgura se bate cu ciocanul și se curăță cu peria șanțurile de lângă pereții rostului; zgura rutilică se desprinde de obicei singură, în plăci.
- Se verifică marginile: crestătura sau unghiul ascuțit de racordare se polizează înainte de trecerea următoare — următorul cordon nu îl umple, doar îl acoperă.
- Cordoanele se așază cu suprapunere de circa jumătate din cel anterior — un cordon îngust între doi vecini nu lasă zgurii pe unde să iasă.
- Temperatura între treceri se ține în limitele WPS: tubulara dă mai mult metal pe trecere și piesa se încălzește mai repede decât la 135.
Zgura lăsată între treceri apare pe radiografie ca incluziune (301) — defectul se vede doar după control, iar remedierea înseamnă tăierea sudurii.
Exemplu: 10 kg de metal depus — 135 sau 136
O îmbinare în care trebuie depuse 10 kg de metal este, de exemplu, câțiva metri de sudură cap la cap groasă pe tablă de 20–30 mm. Calculăm cu aceleași date pe care stă calculatorul costului sudurii:
| Procedeu | Productivitate, kg/h | Timp de lucru, h | Sârmă de cumpărat, kg | Gaz, l |
|---|---|---|---|---|
| MAG, sârmă plină (135) | 3,2 | 3,1 | 10,8 | 730 |
| FCAW, sârmă tubulară (136) | 4,2 | 2,4 | 11,8 | 640 |
Pentru 10 kg de metal depus. Productivitatea și randamentul — din tabelul costului sudurii; gazul curge doar cu arcul aprins, adică circa 30 % din timpul de lucru.
Tubulara termină lucrul în 2,4 h în loc de 3,1 h — economie de 0,7 h la fiecare 10 kg. În schimb trebuie cumpărate 11,8 kg față de 10,8 kg de sârmă plină, pentru că o parte din masa miezului pleacă în zgură și fum, iar fiecare kilogram e mai scump. Calculul e simplu: dacă ora sudorului cu regie costă mai mult decât diferența de preț a sârmei pentru cele 10 kg, tubulara se amortizează. La suduri scurte pe tablă subțire kilogramele sunt prea puține ca minutele economisite să acopere sârma mai scumpă. Cât metal înghite un rost anume — calculatorul de metal depus.
Greșeli tipice cu sârma tubulară și cum se văd
- Pori pe toată lungimea. Cel mai des sârmă umedă, lungime liberă prea mare sau curent de aer la 136. La 114 — lungime prea mică și tensiune prea joasă. Pe larg — porii în sudură.
- Urme de gaz pe suprafață — adâncituri alungite sub zgură, „viermișori”. Semn că gazul nu a apucat să iasă înainte de solidificarea zgurii: umezeală în sârmă, tablă murdară, viteză de avans mare la tensiune prea mică.
- Incluziuni de zgură între treceri. Împins în loc de tras, șanțuri necurățate, cordoane prea înguste în rost adânc.
- Lipsă de topire la arc rece. Productivitatea tubularei te împinge să mergi repede; cordonul arată îngrijit, dar în ruptură nu există pătrundere în perete. Verificarea — o probă de rupere înainte de lucrul pe structură.
- Lipirea duzei și smucituri ale sârmei. Sârmă turtită în role, lungime liberă prea mică, polaritate greșită.
Depozitarea sârmei tubulare
Miezul cu flux trage umezeala din aer, iar hidrogenul din această umezeală ajunge în sudură. Sârma cu îmbinare (tub rulat din bandă) e mai sensibilă decât cea fără sudură, pentru că fanta longitudinală lasă aerul să ajungă la pulbere. Bobina se ține în ambalajul original până în ziua montării, iar cea scoasă peste noapte se pune într-o pungă sau un dulap uscat. Uscarea în cuptor — doar dacă o prevede producătorul și la temperatura lui: nu orice sârmă o suportă. La sârmele bazice H5 pentru structuri importante regula e strictă — sârma care a stat o săptămână deschisă într-o hală neîncălzită nu mai garantează clasa de hidrogen de pe ambalaj.
Ce urmează
Varianta de bază și punctul de referință — MIG/MAG. Cât metal depus va cere îmbinarea — metal depus și număr de treceri. Numerele procedeelor în documentație — tabelul ISO 4063.
Întrebări frecvente
Prin ce diferă 136 de 138?
Prin miezul sârmei. La 136 miezul este de flux: dă zgură, care protejează și formează cordonul, dar trebuie bătută. La 138 miezul este metalic: zgură practic nu există, suprafața iese mai curată, în schimb formarea cordonului este mai slabă, iar cerințele față de gaz mai mari. Ambele lucrează sub protecție de gaz activ.
Sârma autoprotejată 114 este mai slabă?
Nu mai slabă, ci pentru altceva. 114 nu are nevoie de butelie, deci câștigă pe teren și în vânt, unde protecția gazoasă oricum ar fi luată. Se plătește prin mai mult fum și, de regulă, o reziliență mai mică a cusăturii. În hală, fără vânt, 136 cu gaz dă un rezultat mai bun.
De ce sârma tubulară se topește mai repede decât cea plină?
Pentru că prin curent trece doar învelișul subțire, nu toată secțiunea. Densitatea de curent în acest înveliș este mai mare decât într-o sârmă plină de același diametru, așa că vârful se încălzește mai repede și productivitatea depunerii crește — la aceleași reglaje ale aparatului.
Se poate suda cu sârmă tubulară fără gaz?
Doar cu sârmă autoprotejată, adică procedeul 114 — în marcajul ei după EN ISO 17632, pe locul gazului stă litera N. Sârmele 136 și 138 fără gaz dau o sudură poroasă și fragilă: miezul lor nu e gândit să apere baia de aer.
Ce polaritate se pune la sârma tubulară?
Cea scrisă pe ambalaj. Sârmele 136 și 138 lucrează de regulă cu plus pe pistolet (DC+), multe autoprotejate 114 — cu minus (DC−). La aparatul MIG/MAG se inversează pentru asta cablul pistoletului și cablul de masă la bornele din interior.
Trebuie bătută zgura între treceri la sârma tubulară?
Da, la 136 și 114 după fiecare trecere: zgura se bate cu ciocanul, iar șanțurile de la margini se curăță cu peria. Zgura rămasă dă o incluziune (301), vizibilă abia pe radiografie. La 138 zgura e doar urme, ajunge peria.
Cum aflu dacă sârma tubulară e bună pentru verticală?
După cifra de poziție din marcaj: în EN ISO 17632 „1” înseamnă toate pozițiile, „2” toate în afară de descendentă; în AWS a doua cifră „1” (de ex. E71T-1) înseamnă toate pozițiile, „0” — doar orizontală și orizontală cu perete vertical. Pentru verticală se ia de obicei rutil cu zgură rapidă, litera P.
Actualizat: