Sudarea cu gaz 311
311 este numărul ISO 4063 al sudării oxiacetilenice (OAW): o flacără de acetilenă și oxigen topește împreună marginile și vergeaua, fără curent electric. Mai jos: duza după grosime, consumul de gaze în l/h și presiunile. Un procedeu care trebuia să dispară și nu a dispărut. Pe tablă subțire, la reparații și acolo unde nu există curent, flacăra oxiacetilenică face și azi ceea ce arcul nu poate: încălzește încet și lasă baia să fie văzută fără grabă.
Cum se numește
| Cum se numește | Denumire |
|---|---|
| În normă (ISO 4063) | 311 — Sudare oxiacetilenică |
| Numărul procedeului | 311 |
| Abreviere internațională | OAW |
| În atelier | Sudarea cu gaz 311 |
Trei nume pentru același lucru. În fișa tehnologică și în certificatul sudorului apare denumirea din normă cu numărul, în anunțul de angajare și în atelier — abrevierea, pe un desen american — notarea de acolo. Merită știute toate trei: munca e aceeași, în acte arată altfel.
Unde câștigă și astăzi
- Tablă de 0,5–3 mm. Flacăra încălzește mai blând decât arcul, deci străpungerea este mai grea, nu mai ușoară.
- Lipsa alimentării. Două butelii și un arzător lucrează acolo unde generator nu există și nu va exista.
- Reparații și țevi de diametru mic, unde pistoletul de sudare pur și simplu nu intră.
- Sudobrazarea fontei și a tablei zincate — același arzător, alt procedeu și alt număr.
Numărul 311 înseamnă sudare oxiacetilenică; 312 este propan cu oxigen, 313 — hidrogen cu oxigen. Lista completă în tabelul ISO 4063.
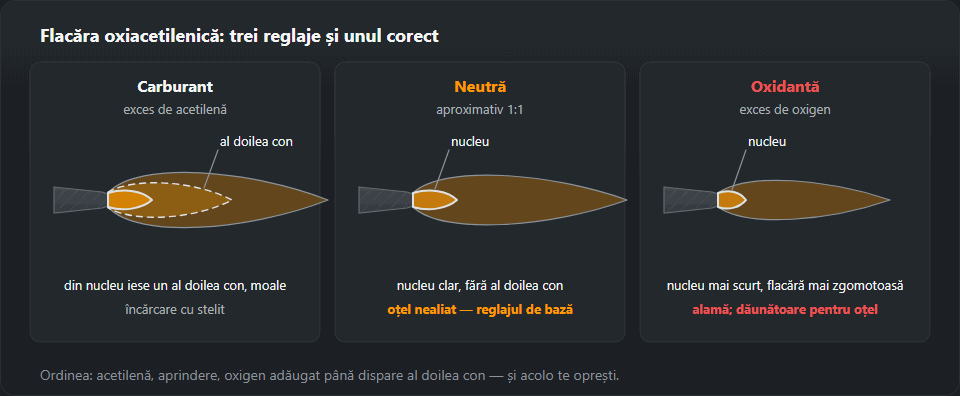
Flacăra: trei reglaje și unul singur potrivit
| Flacăra | Cum arată | Pentru ce |
|---|---|---|
| Carburantă exces de acetilenă |
Din nucleu iese un al doilea con, moale | Încărcare cu aliaje dure, stelit |
| Neutră aproximativ 1:1 |
Nucleu net conturat, fără al doilea con | Oțel nealiat — varianta de bază |
| Oxidantă exces de oxigen |
Nucleu mai scurt, flacără mai zgomotoasă și mai ascuțită | Alamă; pentru oțel este dăunătoare |
Se reglează întotdeauna în aceeași ordine: se deschide acetilena, se aprinde, se adaugă oxigen până dispare al doilea con. Punctul în care dispare este flacăra neutră — și acolo se oprește. Pentru oțel, orice altceva este greșeală, nu stil.

Vergeaua și grosimea
Diametrul vergelei se alege cu regula d = s/2 + 1: pentru tablă
de 2 mm vergea de 2 mm, pentru 4 mm vergea de 3 mm.
O vergea prea groasă ia căldura din baie și, în loc de pătrundere, dă o lipire
care arată ca o cusătură până când o îndoi.
Până la 3 mm se sudează spre stânga: arzătorul merge după vergea, flacăra trece peste materialul rece, pătrunderea este mai mică. Peste — spre dreapta: flacăra merge peste cusătura gata făcută, o încălzește și dă o pătrundere mai adâncă. Schimbarea sensului nu este o chestiune de comoditate, ci controlul cantității de căldură.
Ce nu se face la acest procedeu
Acetilena este inflamabilă și instabilă la comprimare, oxigenul nu arde singur, dar întreține violent arderea. De aici două reguli fără excepții: butelia de oxigen nu se atinge cu mâini unse — uleiul cu oxigen sub presiune se aprinde de la sine — și opritoarele de flacără trebuie să fie pe ambele reductoare, nu doar pe cel de acetilenă.
Butelia de acetilenă lucrează în picioare. Culcată, cedează acetona în care acetilena este dizolvată, iar atunci arzătorul începe să se comporte într-un fel pe care reglajele nu îl explică. Restul regulilor — lucrări cu pericol de incendiu.
Duzele arzătorului: mărimea după grosime și consumul de gaze
Puterea flăcării la sudarea cu gaz 311 nu se reglează din robinete, ci prin mărimea duzei. Fiecare mărime are domeniul ei de grosimi de oțel și consumul ei de gaze:
| Duza, mărime | Grosimea oțelului, mm | Oxigen, l/h | Acetilenă, l/h |
|---|---|---|---|
| 1 | 0,5–1 | 90 | 80 |
| 2 | 1–2 | 170 | 155 |
| 3 | 2–4 | 300 | 280 |
| 4 | 4–6 | 550 | 510 |
| 5 | 6–9 | 800 | 730 |
| 6 | 9–14 | 1200 | 1100 |
| 7 | 14–20 | 1900 | 1750 |
Arzător cu injector, presiunea oxigenului 2,5 bar, a acetilenei 0,2–0,5 bar. Valori din tabelele furnizorilor de arzătoare (dieschweissprofis.de, ewo.de); un arzător anume poate diferi — verifică-i fișa.
Cum citești tabelul
Oxigenul consumat e doar puțin peste acetilenă — cam 1,1 la 1 — și asta e chiar flacăra neutră din tabelul de mai sus. Consumul crește aproximativ proporțional cu grosimea: duza pentru 4–6 mm ia de peste șase ori mai multă acetilenă decât cea pentru table de 0,5–1 mm. Din robinetele arzătorului se ajustează flacăra în limitele unei singure duze; încercarea de a „strânge” o duză mare pe tablă subțire se termină cu pocnituri și întoarcerea flăcării, iar de a „deschide” una mică pe oțel gros — cu lipire în loc de pătrundere.
Două exemple
- Tablă de 2 mm, cap la cap. Duza nr. 2 (1–2 mm): 155 l/h acetilenă și 170 l/h oxigen. Vergea după regula d = s/2 + 1 = 2 mm, sudare spre stânga. O jumătate de oră de flacără înseamnă cam 78 l acetilenă și 85 l oxigen.
- Tablă de 6 mm. Duza nr. 4 (4–6 mm): 510 l/h acetilenă, 550 l/h oxigen. Vergea 6/2 + 1 = 4 mm, sudare spre dreapta, pentru că peste 3 mm flacăra trebuie să încălzească cusătura gata făcută. La un asemenea debit o singură butelie de acetilenă lucrează deja greu — la duze mari buteliile se leagă în baterie, ca să nu antreneze acetonă.
Presiuni, stingere și întoarcerea flăcării
- Presiunile de lucru ale arzătorului cu injector: oxigen cam 2,5 bar, acetilenă 0,2–0,5 bar. Acetilena nu se ridică peste ce indică arzătorul: presiunea mai mare nu dă flacără mai puternică, ci doar risc.
- Stingerea: întâi robinetul de acetilenă de pe arzător, apoi cel de oxigen. După lucru se închid robinetele buteliilor și se golesc furtunurile.
- Pocniturile din arzător înseamnă de obicei duză supraîncălzită sau murdară, debit prea mic sau atingerea băii. Arzătorul se stinge, duza se răcește și se curăță — nu se sudează mai departe „cu pocnituri”.
- Întoarcerea flăcării — șuierat și fluierat în mâner — înseamnă închiderea imediată a robinetelor de pe arzător și de pe butelii. Te întorci la lucru abia după ce ai găsit cauza și ai verificat supapele de siguranță de pe reductoare.
Greșeli care se văd pe cusătură
- Scântei și cusătură gri, poroasă pe oțel — flacără oxidantă; adaugă acetilenă până când nucleul redevine clar, dar fără al doilea con.
- Găuri în tabla subțire — duză prea mare sau încălzire prea lungă într-un loc; micșorează duza, mergi mai repede, prinde în puncte mai des.
- Cusătura „stă” pe margini — duză prea mică sau vergea prea groasă: baia nu cuprinde marginile, iar vergeaua se topește în flacără, nu în baie.
- Deformări mari — flacăra încălzește mai lat decât arcul; prinde simetric și sudează pe porțiuni.
Gaz sau TIG pe tablă subțire
Ambele procedee sunt lente și permit adăugarea separată a vergelei. TIG dă o zonă influențată termic mai îngustă și deformări mai mici, dar cere curent și argon. Flacăra câștigă acolo unde nu e curent, la reparații pe teren și la sudobrazare cu același arzător. Comparația cu arcul e pe pagina sudarea TIG, iar numerele procedeelor înrudite (312, 313, 971) — în tabelul ISO 4063.
Ce urmează
Tabla subțire cu alte procedee — sudarea tablei subțiri. Numerele și prescurtările procedeelor — tabelul ISO 4063. Varianta cu arc pentru aceleași reparații — MMA.
Întrebări frecvente
Ce diametru de vergea aleg?
Regula este simplă: d = s/2 + 1, unde s este grosimea tablei în milimetri. Pentru tablă de 2 mm iese vergea de 2 mm, pentru 4 mm — de 3 mm. O vergea mai groasă răcește baia și, în loc de pătrundere, dă lipire superficială.
După ce se recunoaște flacăra neutră?
După nucleu. La exces de acetilenă, din nucleu iese un al doilea con, moale — aceea este flacăra carburantă. Reducând acetilena, se ajunge la dispariția acestui con: rămâne un nucleu net conturat, și aceasta este flacăra neutră. Reducerea în continuare dă flacăra oxidantă, mai scurtă și mai zgomotoasă.
Prin ce diferă sudarea cu gaz de sudobrazare?
Prin faptul dacă se topește metalul de bază. La sudare (311) marginile și vergeaua se topesc împreună. La sudobrazare (971) marginile rămân neatinse, iar îmbinarea o ține vergeaua cu temperatură de topire mai joasă, care le udă. De aceea prin sudobrazare se îmbină fonta și tabla zincată, unde topirea metalului de bază ar fi dăunătoare.
Ce presiune de oxigen și de acetilenă pun la sudarea cu gaz?
Pentru un arzător cu injector tabelele producătorilor dau oxigen cam 2,5 bar și acetilenă 0,2–0,5 bar. Puterea flăcării se schimbă prin mărimea duzei, nu prin creșterea presiunii acetilenei.
Ce duză iau pentru tablă de 2 mm?
Duza nr. 2, făcută pentru grosimi de 1–2 mm; consumă cam 155 l/h de acetilenă și 170 l/h de oxigen. Cu ea, vergea de 2 mm și sudare spre stânga.
Câtă acetilenă consumă arzătorul pe oră?
În funcție de duză: de la cam 80 l/h la duza pentru table de 0,5–1 mm, prin 280 l/h la 2–4 mm, până la 510 l/h la 4–6 mm. Oxigen se consumă cu cam 10 % mai mult.
Actualizat: