Sudarea tablei de 0,8–2 mm: reglaje și tehnică
Sub circa 2 mm problema încetează să fie pătrunderea și devine căldura: tabla nu reușește să scape de ea și baia cade. Tot ce urmează înseamnă mai puțină căldură pusă sau mai multă căldură scoasă.

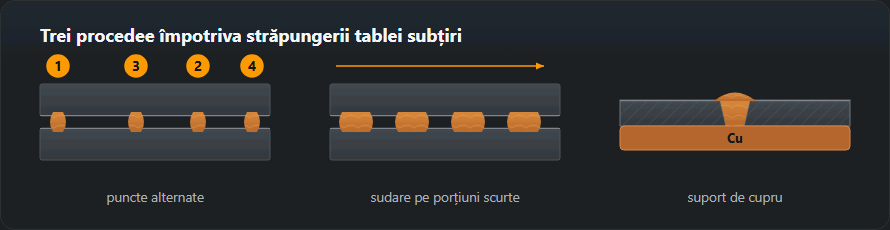
Asamblarea decide rezultatul
La tablă groasă rostul la rădăcină este o virtute. La tablă de 1 mm este o gaură care așteaptă: nu există metal la margini care să o traverseze, deci arcul trece prin ea. Strânge tablele margine la margine pe toată cusătura înainte de a amorsa — cele mai multe străpungeri puse pe seama reglajelor sunt de fapt o problemă de asamblare.
Punctează la fiecare 30–50 mm, în ordinea aceasta: întâi mijlocul, apoi capetele, apoi mijlocul fiecărui interval rămas. Punctarea în șir de la un capăt împinge toată contracția spre celălalt, iar panoul iese curbat.
Reglaje
Sunt puncte de plecare. Încearcă pe un capăt din același material și aceeași grosime, niciodată pe piesă — și niciodată pe altă calitate, pentru că inoxul ține căldura acolo unde aluminiul o aruncă.
| Grosime | MMA | MIG/MAG | TIG |
|---|---|---|---|
| 0,8 mm | nerecomandat | 0,6 mm · 40–55 A · 15–16 V | wolfram 1,0 mm · 25–40 A |
| 1,0 mm | 2,0 mm · 50–65 A | 0,6–0,8 mm · 45–65 A · 16–17 V | wolfram 1,0 mm · 30–50 A |
| 1,5 mm | 2,0 mm · 55–70 A | 0,8 mm · 70–90 A · 17–18 V | wolfram 1,0 mm · 50–70 A |
| 2,0 mm | 2,5 mm · 70–90 A | 0,8 mm · 90–110 A · 17–19 V | wolfram 1,6 mm · 70–90 A |
Tehnica
Pe porțiuni, nu continuu. Sudează 20–30 mm, oprește, așteaptă până metalul își pierde culoarea, apoi pornește porțiunea următoare suprapunând capătul rece al celei anterioare. Pare lent și este mai rapid decât repararea unei străpungeri.
Pistoletul în mișcare și destul de vertical. Un unghi de tragere foarte culcat concentrează arcul într-un punct. Circa 10° față de verticală, cu înaintare constantă, pune căldura unde vrei și nicăieri altundeva.
Pune suport. O platbandă de cupru prinsă în spatele cusăturii este cel mai eficient truc din listă. Cuprul duce căldura repede și nu se topește cu oțelul, deci ține baia și apoi se scoate. La inox și titan suportul ține loc și de purjare.
Țintește partea groasă. Când cele două piese au grosimi diferite — tablă cu cornier, tablă cu țeavă — îndreaptă arcul spre cea mai grea și lasă baia să spele peste cea subțire.
Deformarea
Căldura care intră trebuie să iasă, iar cât iese metalul se contractă. La tablă subțire contracția se vede ca ondulare. Mai puțină căldură înseamnă mai puțină ondulare: cusături scurte, mai multe, alternând de-a lungul rostului, cu panoul prins de ceva rigid până se răcește. Sudarea în salturi — o porțiune aici, alta la o palmă distanță, apoi golurile — împrăștie contracția în loc să o concentreze.
Cu ce se sudează tabla subțire
În atelier, cel mai repede merge MIG/MAG cu sârmă de 0,6–0,8 mm în transfer prin scurtcircuit. TIG câștigă acolo unde cusătura rămâne la vedere și la tabla de 0,8 mm, pentru care tabelul de mai sus nu mai prevede electrod învelit. Electrodul are sens de la 1 mm — de 2,0 mm și cu arc întrerupt.
Sudarea tablei subțiri MIG fără străpungere, pas cu pas
Totul se sprijină pe scurtcircuit. La 16–22 V sârma atinge baia, închide circuitul, arcul se stinge și se reaprinde — de 50–200 de ori pe secundă. Baia rămâne rece. La tablă de 0,8–1,0 mm se lucrează în partea de jos a acestui domeniu, 15–17 V; prin ce diferă modurile de transfer explică pagina despre sudarea MIG/MAG.
- Sârmă și gaz. Sârmă de 0,6 mm la 0,8 mm, de 0,6 sau 0,8 la 1 mm, de 0,8 mm de la 1,5 mm în sus. Debit de gaz 8–10 l/min la 0,8–1,0 mm și 10–12 l/min la 1,5–2 mm.
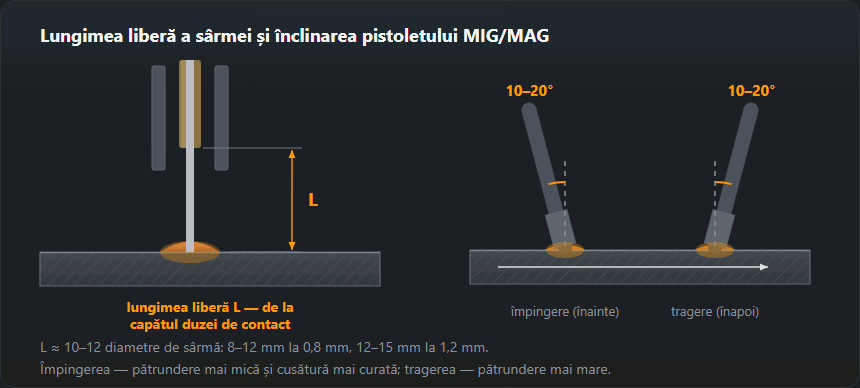
- Lungimea liberă a sârmei. Circa 10–12 diametre: la sârmă de 0,8 mm înseamnă 8–12 mm de la duza de contact. Prea lungă — arcul joacă și pocnește; prea scurtă — duza se înfundă.
- Unghiul de avans. Pistoletul înclinat înainte cu 10–20° față de verticală — împingere. Împingerea dă pătrundere mai mică și o față mai curată. Tragerea bagă arcul mai adânc: uneori util la 2 mm, o gaură la 1 mm.
- Unghiul lateral. Perpendicular pe îmbinare când tablele au aceeași grosime; la grosimi diferite, spre piesa groasă, cum scrie mai sus.
- Punctele: pas și ordine. Scurte și plate, la distanța din secțiunea despre asamblare. Întâi mijlocul, apoi capetele, apoi mijlocul fiecărui gol rămas.
- În salturi sau în pas invers. Împarte cusătura în porțiuni de 20–30 mm. În salturi: o porțiune lângă un capăt, următoarea la mijloc, următoarea lângă celălalt capăt, apoi golurile. În pas invers: fiecare porțiune se sudează spre cea anterioară, iar cusătura în ansamblu înaintează în sens opus. Fiecare porțiune nouă pornește din craterul celei vechi și cade mereu pe metal rece.

TIG pe tablă subțire
Tabelul dă wolfram de 1,0 mm și 25–40 A la tablă de 0,8 mm, 30–50 A la 1 mm. Vergea de 1,0–1,6 mm până la 1 mm și de 1,6 mm la 1,5–2 mm; argon 5–7 l/min la cele mai subțiri și 6–8 l/min la 1,5–2 mm. Arc scurt, iar vergeaua se atinge de marginea din față a băii, nu se bagă în arc. Cu pedală, curentul se scade pe măsură ce tabla se încălzește — la capătul cusăturii trebuie vizibil mai puțin decât la început.
Electrodul învelit pe tablă subțire
Electrodul de 1,6 mm lucrează la 40–60 A și este gândit pentru 1–2 mm; cel de 2,0 mm — la 50–80 A pentru 1,5–3 mm. Tabelul paginii îngustează ferestrele: tablă de 1 mm — electrod de 2,0 mm la 50–65 A; tablă de 2 mm — electrod de 2,5 mm la 70–90 A. Se lucrează cu arc întrerupt: amorsezi, pui o picătură, ridici, amorsezi alături.
Al doilea procedeu este sudarea verticală descendentă (PG). Se folosește tocmai pe tablă subțire până la circa 4 mm: electrodul la 70–80° față de tablă, cu vârful în sus, avans rapid fără pendulare și cu mai mult curent decât la sudarea ascendentă pe aceeași grosime. La 1,5 mm înseamnă electrod de 2,0 mm la 55–75 A. Limitele și reglajele sunt în ghidul sudare verticală descendentă.
Exemplu calculat: tablă de 1,0 mm și de 2 mm
Tablă de 1,0 mm, cap la cap, MIG. Sârmă de 0,6–0,8 mm, 45–65 A, 16–17 V, gaz 8–10 l/min. Pornești de la 45 A pe un capăt din aceeași tablă și adaugi câte 5 A până când pe dos apare o cusătură îngustă și uniformă. Puncte de la mijloc, porțiuni în salturi de 20–30 mm, platbandă de cupru în spate. Cu electrod de 2,0 mm — numai arc întrerupt.
Tablă de 2 mm, aceeași îmbinare. Sârmă de 0,8 mm, 90–110 A, 17–19 V, gaz 10–12 l/min. TIG: wolfram de 1,6 mm, 70–90 A, vergea de 1,6 mm. Electrod de 2,5 mm la 70–90 A sau același electrod în vertical descendent la 70–95 A.
Grosime dublă înseamnă cam dublul curentului MIG (45–65 → 90–110 A). La 2 mm porțiunile pot fi mai lungi, dar ordinea punctării și suportul rămân.
Simptome și ce schimbi
| Simptom | Cauza | Ce schimbi |
|---|---|---|
| Gaură în loc de cusătură | Curent prea mare sau pauză prea scurtă | Redu 5–10 A, mărește pauza, treci pe puncte |
| Cusătura stă deasupra, fără pătrundere | Curent prea mic | Adaugă 5 A, scurtează arcul |
| Pori pe toată lungimea | Vopsea, zinc, rugină | Curăță mai lat, verifică debitul de gaz |
| Tabla s-a deformat | Căldura pusă într-un singur loc | Punctare alternată, pas invers, strângere |
| Scurgere pe dedesubt | Lipsă de susținere, rost prea mare | Bară de cupru, asamblare fără rost |
Cum citești cusătura pe tablă subțire
- Gaură la capătul cusăturii — tabla s-a încălzit pe parcurs. Porțiune mai scurtă, pauză mai lungă, cu 5–10 A mai puțin. O gaură chiar de la pornire înseamnă curent prea mare sau rost în îmbinare.
- Lipsă de topire — cusătură înaltă și bombată, margini neatinse, dosul curat. Adaugă 5 A, scurtează arcul, verifică dacă nu înaintezi prea repede.
- „Mărgele” — puncte separate, cu margine netopită între ele. La MIG: avans prea rapid sau tensiune prea mică față de viteza sârmei, care se înfige în tablă. La arc întrerupt: picătura următoare pusă prea departe sau după o pauză prea lungă. Fiecare picătură trebuie să o acopere pe precedenta.
De ce se deformează tabla și cum previi
Fâșia de metal de lângă cusătură se încălzește și vrea să se lungească, dar tabla rece din jur nu o lasă. După răcire e mai scurtă decât era și trage restul după ea — la tablă subțire se vede ca o undă. De aceea contează simetria: sudezi de la mijloc spre capete, alternând de o parte și de alta a axei piesei, iar la un cadru sau o cutie — cusăturile opuse una după alta. Nu încărca material: o supraînălțare mare înseamnă mai mult metal topit, mai multă căldură și mai multă contracție. Piesa rămâne prinsă de masă până se răcește complet.
Exerciții de antrenament
- Îmbinări cap la cap de la 2 la 1 mm. Începe cu două fâșii de 2 mm, apoi 1,5 și 1 mm, mereu fără rost și cu reglajele din tabel. Reușit când pe dos apare o cusătură îngustă și uniformă, fără găuri, iar fâșia stă plată pe masă.
- Margine răsfrântă. Îndoaie în sus marginile a două fâșii și topește-le cu TIG fără vergea sau cu porțiuni scurte MIG. Te învață să duci baia pe o margine — locul care se străpunge cel mai ușor. Bine când iese un cordon rotunjit și uniform, fără adâncituri.
- Proba de îndoire. Îndoaie fiecare fâșie în menghină de-a lungul cusăturii. Dacă se rupe lângă cusătură și nu prin ea, topirea e bună. Dacă cusătura se desprinde de margine, e lipire — mărește curentul.
Tablă zincată, țeavă rectangulară și sudare cu gaz
Zincat. Sârmă ER70S-6 sau tubulară, Ar + CO₂, aspirație obligatorie. Zincul se polizează pe ambele fețe în zona îmbinării: în baie fierbe și lasă pori.
Țeava rectangulară cu perete subțire se sudează ca tabla subțire; ordinea cusăturilor la cadre este în sudarea țevii rectangulare.
Flacără oxiacetilenică. Diametrul vergelei iese din
d = s/2 + 1: 1,5 mm la tablă de 1 mm, 2 mm la
2 mm. Până la 3 mm se sudează spre stânga: flacăra merge pe metal rece
și pătrunderea rămâne mică. Detalii în
sudarea cu gaz.
Întrebări frecvente
MIG sau TIG la tablă subțire?
TIG sub circa 1 mm, unde separarea căldurii de material este singura cale de a păstra controlul. MIG de la aproximativ 1 mm în sus, pentru că este mult mai rapid, iar arcul scurt este destul de rece. Cu electrod învelit sub 1,5 mm e nevoie de mână formată, dar cu electrod de 2,0 mm și arc întrerupt se poate de la circa 1 mm.
Tabla se ondulează. Ce fac?
Aceea este contracția, și se previne mai degrabă decât se vindecă. Mai puține cusături și mai scurte, sudare pe porțiuni, alternarea capetelor și prinderea de ceva rigid. Odată ondulată, îndreptarea înseamnă din nou căldură — de obicei îndreptare cu flacăra, care este altă meserie.
De ce se străpunge la capătul cusăturii?
Pentru că tabla este deja caldă. Reglajele bune pe metal rece sunt prea multe pentru un metal care acumulează căldură de două minute. Ori scazi curentul din mers — pedala la TIG — ori lucrezi pe porțiuni, cu timp de răcire între ele.
Ce sârmă și ce tensiune pentru tablă subțire la MIG?
Sârmă de 0,6–0,8 mm în transfer prin scurtcircuit. La tablă de 0,8–1,0 mm înseamnă 40–70 A și 15–17 V, cu 8–10 l/min de gaz; la 1,5–2 mm, sârmă de 0,8 mm, 70–110 A, 17–19 V și 10–12 l/min. O sârmă de 1,0 mm cere mai mult curent decât suportă tabla subțire.
Împingere sau tragere cu pistoletul pe tablă subțire?
Împingere, cu 10–20° față de verticală. Împingerea dă pătrundere mai mică și o cusătură mai curată — exact ce cere tabla subțire. La tragere arcul intră mai adânc: util de la circa 2 mm, de obicei o gaură la 1 mm.
Cum se sudează tabla zincată subțire?
Se polizează zincul pe ambele fețe în zona îmbinării, se sudează cu sârmă ER70S-6 sau tubulară în Ar + CO₂ și numai cu aspirație — fumul de zinc este nociv. Zincul rămas fierbe în baie și lasă pori pe toată lungimea cusăturii.
Actualizat: