Souder de la tôle de 0,8–2 mm : réglages et technique
En dessous d’environ 2 mm, le problème n’est plus la pénétration mais la chaleur : la tôle ne peut pas l’évacuer assez vite, et le bain passe au travers. Tout ce qui suit consiste à apporter moins de chaleur, ou à l’évacuer plus vite.

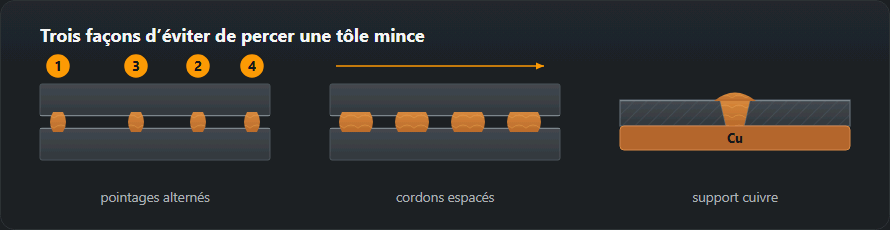
L’ajustage décide du résultat
Sur une tôle forte, un jeu à la racine est voulu. Sur une tôle de 1 mm, c’est un trou qui n’attend que de se produire : il n’y a pas de métal sur les bords pour le combler, et l’arc passe droit au travers. Serrez les tôles bord à bord sur tout le joint avant d’amorcer l’arc — la plupart des perçages mis sur le compte des réglages sont en réalité un problème d’ajustage.
Pointez tous les 30–50 mm, dans cet ordre : le milieu d’abord, puis les extrémités, puis le milieu de chaque intervalle restant. Pointer à la suite à partir d’une extrémité repousse tout le retrait vers l’autre bout et le panneau finit cintré.
Réglages
Ce sont des points de départ. Essayez sur une chute du même matériau et de la même épaisseur, jamais sur la pièce — et jamais sur une autre nuance, car l’inox retient la chaleur là où l’aluminium la dissipe.
| Épaisseur | MMA | MIG/MAG | TIG |
|---|---|---|---|
| 0,8 mm | déconseillé | 0,6 mm · 40–55 A · 15–16 V | tungstène 1,0 mm · 25–40 A |
| 1,0 mm | 2,0 mm · 50–65 A | 0,6–0,8 mm · 45–65 A · 16–17 V | tungstène 1,0 mm · 30–50 A |
| 1,5 mm | 2,0 mm · 55–70 A | 0,8 mm · 70–90 A · 17–18 V | tungstène 1,0 mm · 50–70 A |
| 2,0 mm | 2,5 mm · 70–90 A | 0,8 mm · 90–110 A · 17–19 V | tungstène 1,6 mm · 70–90 A |
Technique
Soudez par tronçons, ne tirez pas un cordon continu. Soudez 20–30 mm, arrêtez, attendez que le métal perde sa couleur, puis commencez le tronçon suivant en recouvrant l’extrémité froide du précédent. Cela paraît lent, et c’est plus rapide que de réparer un perçage.
Gardez la torche en mouvement et droite. Un angle de traînage prononcé concentre l’arc en un seul point. Environ 10° par rapport à la verticale, en avançant régulièrement, met la chaleur où vous la voulez et nulle part ailleurs.
Soutenez le joint. Une barre de cuivre serrée derrière le joint est le moyen le plus efficace de cette liste. Le cuivre évacue vite la chaleur et ne fusionne pas avec l’acier, il retient donc le bain et se retire simplement ensuite. Sur l’inox et le titane, le support sert aussi de protection gazeuse de l’envers.
Visez le côté le plus épais. Quand les deux pièces diffèrent par l’épaisseur — tôle sur cornière, tôle sur tube — dirigez l’arc vers la plus lourde et laissez le bain mouiller la mince.
Déformation
La chaleur qui entre doit ressortir, et pendant ce temps le métal se rétracte. Sur la tôle mince, le retrait se voit sous forme d’ondulations. Moins de chaleur, moins d’ondulations : des passes plus courtes, plus nombreuses, en alternance le long du joint, et le panneau serré sur quelque chose de rigide jusqu’à refroidissement complet. Le soudage en saut — un tronçon ici, un tronçon à une largeur de main plus loin, puis retour pour combler les intervalles — répartit le retrait au lieu de le concentrer.
Quel procédé pour souder de la tôle mince
En atelier, le plus rapide est le MIG/MAG avec du fil de 0,6–0,8 mm en transfert par court-circuit. Le TIG l’emporte quand le cordon reste visible, et sur la tôle de 0,8 mm, où le tableau ci-dessus ne propose même plus d’électrode enrobée. Le soudage à l’électrode enrobée se justifie à partir de 1 mm — électrode de 2,0 mm et arc interrompu.
Souder du métal mince sans le percer : le MIG pas à pas
Tout repose sur le transfert par court-circuit. À 16–22 V, le fil touche le bain, court-circuite, l’arc s’éteint et se réamorce — 50 à 200 fois par seconde. Le bain reste froid. Sur une tôle de 0,8–1,0 mm, on travaille dans le bas de cette plage, 15–17 V ; la différence entre les modes de transfert est expliquée sur la page soudage MIG/MAG.
- Fil et gaz. Fil de 0,6 mm sur tôle de 0,8 mm, 0,6 ou 0,8 sur 1 mm, 0,8 mm à partir de 1,5 mm. Gaz à 8–10 l/min sur 0,8–1,0 mm et 10–12 l/min sur 1,5–2 mm.
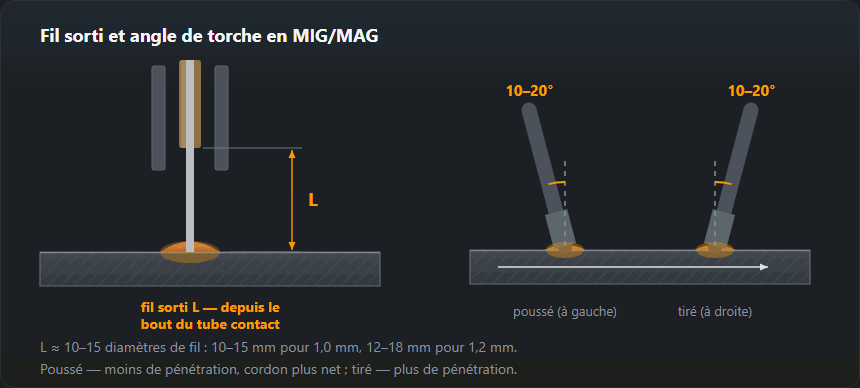
- Longueur de fil sorti. Environ 10–12 diamètres de fil : avec du fil de 0,8 mm, cela fait 8–12 mm depuis le tube contact. Trop long, l’arc vagabonde et projette ; trop court, le tube s’encrasse.
- Angle d’avance. Inclinez la torche vers l’avant de 10–20° par rapport à la verticale — en poussant. En poussant, la pénétration est plus faible et la surface plus propre. En tirant, l’arc s’enfonce : parfois pratique sur 2 mm, un trou sur 1 mm.
- Angle de travail. Perpendiculaire au joint quand les deux tôles ont la même épaisseur ; sur des pièces inégales, favorisez la plus lourde, comme décrit plus haut.
- Points — pas et ordre. Courts et plats, à l’espacement donné dans la section sur l’ajustage. Le milieu d’abord, puis les extrémités, puis le milieu de chaque espace restant.
- Saut ou pas de pèlerin. Découpez le joint en tronçons de 20–30 mm. Saut : un tronçon près d’une extrémité, le suivant au milieu, le suivant près de l’autre extrémité, puis comblez les intervalles. Pas de pèlerin : soudez chaque tronçon en direction du précédent pendant que le joint avance globalement dans l’autre sens. Commencez chaque nouveau tronçon sur le cratère du précédent, pour qu’il tombe toujours sur du métal froid.

TIG sur tôle mince
Le tableau donne une électrode de tungstène de 1,0 mm et 25–40 A sur tôle de 0,8 mm, 30–50 A sur 1 mm. Baguette d’apport de 1,0–1,6 mm jusqu’à 1 mm et de 1,6 mm sur 1,5–2 mm ; argon à 5–7 l/min sur les plus minces et 6–8 l/min sur 1,5–2 mm. Gardez l’arc court et touchez le bord avant du bain avec la baguette, pas l’arc. Avec une pédale, réduisez le courant à mesure que la tôle chauffe — en fin de joint il en faut nettement moins qu’au départ.
Souder de la tôle mince à l’électrode enrobée : 1 mm et 2 mm
Soudez une tôle de 1 mm avec une électrode de 2,0 mm à 50–65 A et une tôle de 2 mm avec une électrode de 2,5 mm à 70–90 A (tableau ci-dessus). La plage plus large des électrodes elles-mêmes : 1,6 mm fonctionne à 40–60 A et convient aux matériaux de 1–2 mm, 2,0 mm à 50–80 A pour 1,5–3 mm. Travaillez en arc interrompu : amorcez, déposez une goutte, relevez, réamorcez à côté.
L’autre astuce est le soudage en verticale descendante (PG). On l’emploie justement sur la tôle mince jusqu’à environ 4 mm : électrode à 70–80° de la tôle, pointe vers le haut, avance rapide sans balayage, et plus de courant qu’en verticale montante pour la même épaisseur. Sur 1,5 mm, cela donne une électrode de 2,0 mm à 55–75 A. Les limites et les réglages sont dans le guide du soudage en verticale descendante.
Exemple chiffré : tôle de 1,0 mm et de 2 mm
Tôle de 1,0 mm, soudure bout à bout, MIG. Fil de 0,6–0,8 mm, 45–65 A, 16–17 V, gaz 8–10 l/min. Commencez à 45 A sur une chute de la même tôle et ajoutez 5 A à la fois jusqu’à ce qu’un cordon étroit et régulier apparaisse à l’envers. Pointez depuis le milieu, soudez en saut par tronçons de 20–30 mm, barre de cuivre derrière le joint. Avec une électrode de 2,0 mm — arc interrompu uniquement.
Tôle de 2 mm, même joint. Fil de 0,8 mm, 90–110 A, 17–19 V, gaz 10–12 l/min. TIG : tungstène de 1,6 mm, 70–90 A, baguette de 1,6 mm. Électrode enrobée : électrode de 2,5 mm à 70–90 A, ou la même électrode en verticale descendante à 70–95 A.
Une épaisseur double demande à peu près un courant MIG double (45–65 → 90–110 A). Sur 2 mm, les tronçons peuvent être plus longs, mais l’ordre des points et la barre de support restent.
Symptômes et que changer
| Symptôme | Cause | Que changer |
|---|---|---|
| Un trou au lieu d’un cordon | Courant trop élevé ou pause trop courte | Baissez de 5–10 A, allongez la pause, passez aux pointages |
| Le cordon reste posé dessus sans fondre | Courant trop faible | Ajoutez 5 A, raccourcissez l’arc |
| Porosités sur toute la passe | Peinture, zingage, rouille | Nettoyez plus large, vérifiez le débit de gaz |
| La tôle s’est gondolée | Toute la chaleur au même endroit | Alternez les pointages, soudez à pas de pèlerin, bridez la pièce |
| Affaissement à l’envers | Pas de support, jeu trop large | Une barre de cuivre, assemblage sans jeu |
Lire le cordon sur tôle mince
- Un trou en fin de joint — la tôle a chauffé au fil de l’avance. Tronçon plus court, pause plus longue, 5–10 A de moins. Un trou dès le début signifie trop de courant ou un jeu dans le joint.
- Manque de fusion — un cordon haut et arrondi, bords non touchés, propre en dessous. Ajoutez 5 A, raccourcissez l’arc, vérifiez que vous n’avancez pas trop vite.
- Un chapelet de gouttes — des points séparés avec un bord non fondu entre eux. En MIG : avance trop rapide, ou tension trop basse pour la vitesse de fil, si bien que le fil bute dans la tôle. En arc interrompu : la goutte suivante posée trop loin ou après une pause trop longue. Chaque goutte doit recouvrir la précédente.
Pourquoi la tôle se déforme et comment l’éviter
La bande de métal à côté du cordon chauffe et cherche à se dilater, mais la tôle froide autour d’elle ne la laisse pas faire. Une fois refroidie, elle est plus courte qu’avant et tire le reste avec elle — sur une tôle mince, cela se voit sous forme d’une vague. La symétrie compte donc : soudez depuis le milieu vers l’extérieur, en alternant de part et d’autre de l’axe de la pièce, et sur un cadre ou un caisson, soudez les joints opposés l’un après l’autre. N’empilez pas le métal : une passe de finition haute, c’est plus de métal fondu, plus de chaleur et plus de retrait. Gardez la pièce serrée sur la table jusqu’à ce qu’elle soit complètement froide.
Exercices d’entraînement
- Joints bout à bout de 2 à 1 mm. Commencez par deux bandes de 2 mm, puis 1,5 et 1 mm, toujours sans jeu et avec les réglages du tableau. Réussi quand l’envers montre un cordon étroit et régulier sans trou et que la bande reste plate sur l’établi.
- Bord relevé. Relevez les bords de deux bandes et fusionnez-les en TIG sans baguette, ou avec de courts tronçons MIG. Cela apprend à conduire le bain le long d’un bord — l’endroit qui se perce le plus facilement. Bon quand vous obtenez un cordon roulé régulier sans creux.
- Essai de pliage. Pliez chaque bande à l’étau le long du cordon. Si elle se fissure à côté du cordon plutôt que dedans, la fusion est bonne. Si le cordon se décolle du bord, c’est un collage — ajoutez du courant.
Tôle galvanisée, tube creux et soudage oxyacétylénique de la tôle mince
Galvanisée. Fil ER70S-6 ou fil fourré, Ar + CO₂, aspiration obligatoire. Meulez le zinc des deux côtés de la zone du joint : dans le bain, il bout et laisse des porosités.
Un tube creux à paroi mince se soude comme de la tôle mince — l’ordre des joints sur les cadres est traité dans soudage des tubes carrés.
Oxyacétylénique. Le diamètre de la baguette suit
d = s/2 + 1 : baguette de 1,5 mm pour une tôle de 1 mm, 2 mm pour
2 mm. Jusqu’à 3 mm, on soude à gauche (technique à gauche) : la flamme travaille sur du
métal froid et la pénétration reste faible. Détails dans
soudage oxyacétylénique.
Questions fréquentes
MIG ou TIG pour la tôle mince ?
TIG en dessous d’environ 1 mm, où séparer la chaleur du métal d’apport est le seul moyen de garder la maîtrise. MIG à partir d’environ 1 mm, car il est bien plus rapide et le mode court-circuit est assez froid. À l’électrode enrobée, en dessous de 1,5 mm, il faut une main exercée, mais avec une électrode de 2,0 mm et un arc interrompu, c’est faisable à partir d’environ 1 mm.
La tôle se déforme en vague. Que faire ?
C’est le retrait, et on le prévient plutôt qu’on ne le guérit. Moins de passes et plus courtes, soudage par tronçons, alternance des extrémités, serrage sur quelque chose de rigide. Une fois le panneau ondulé, le redresser demande de la chaleur à nouveau — généralement un redressage à la flamme, qui est un métier en soi.
Pourquoi cela perce-t-il en fin de cordon ?
Parce que la tôle est chaude à ce moment-là. Les réglages qui convenaient sur du métal froid sont trop forts pour un métal qui absorbe la chaleur depuis deux minutes. Soit vous baissez le courant au fur et à mesure — une pédale en TIG —, soit vous travaillez par tronçons avec un temps de refroidissement entre eux.
Quel diamètre de fil et quelle tension en MIG sur tôle mince ?
Fil de 0,6–0,8 mm en transfert par court-circuit. Sur une tôle de 0,8–1,0 mm, cela donne 40–70 A et 15–17 V avec 8–10 l/min de gaz ; sur 1,5–2 mm, fil de 0,8 mm, 70–110 A, 17–19 V et 10–12 l/min. Un fil de 1,0 mm demande plus de courant que la tôle mince n’en supporte.
Pousser ou tirer la torche MIG sur du métal mince ?
Poussez, inclinée de 10–20° par rapport à la verticale. En poussant, la pénétration est plus faible et le cordon plus propre, ce qu’il faut exactement pour la tôle mince. En tirant, l’arc s’enfonce davantage — utile à partir d’environ 2 mm, en général un trou sur 1 mm.
Comment souder de la tôle galvanisée mince ?
Meulez le zinc des deux côtés de la zone du joint, soudez avec du fil ER70S-6 ou du fil fourré sous Ar + CO₂, et toujours avec aspiration — les fumées de zinc sont nocives. Le zinc laissé sur le joint bout dans le bain et laisse des porosités sur tout le cordon.
Mis à jour :