Électrodes de tungstène : couleurs, désignations et emploi
Le code couleur de l’ISO 6848 : quel oxyde pour quel courant et quel métal, comment affûter, et quelle intensité supporte une électrode d’un diamètre donné.
Couleur et composition
| Désignation | Couleur de la pointe | Oxyde | Courant | Emploi |
|---|---|---|---|---|
| WP | vert | W ≥ 99,95 % | CA | Aluminium, magnésium et leurs alliages |
| WT-20 | rouge | 2 % ThO₂ | CC | Acier, inox, titane, cuivre |
| WT-10 | jaune | 1 % ThO₂ | CC | Acier, courant faible et moyen |
| WT-30 | violet | 3 % ThO₂ | CC | Acier, courant élevé |
| WC-20 | gris | 2 % CeO₂ | CA / CC | Usage général, excellente à faible courant |
| WL-15 | or | 1,5 % La₂O₃ | CA / CC | Usage général |
| WL-20 | bleu | 2 % La₂O₃ | CA / CC | Usage général, le choix le plus courant |
| WZ-8 | blanc | 0,8 % ZrO₂ | CA | Aluminium quand la contamination de la soudure est inacceptable |
| WY-20 | bleu foncé | 2 % Y₂O₃ | CC | Assemblages critiques, titane, forte pénétration |
La couleur est normalisée, ce n’est pas une marque : le code vient de la NF EN ISO 6848 (ex-EN 26848), donc une pointe rouge signifie 2 % de thorium, quel que soit le fabricant.
Le code vient de l’ISO 6848 (NF EN 26848 en Europe), donc une pointe rouge signifie 2 % de thorine quel que soit le fabricant. Il circule pourtant des contrefaçons, non peintes ou repeintes : si l’arc ne se comporte pas comme il le devrait, c’est souvent la raison.
Intensité par diamètre d’électrode
| Diamètre, mm | DC−, A | AC, A | Baguette d’apport, mm |
|---|---|---|---|
| 1,0 | 15–80 | 20–60 | 1,0–1,6 |
| 1,6 | 70–150 | 60–120 | 1,6–2,0 |
| 2,0 | 100–200 | 80–160 | 1,6–2,4 |
| 2,4 | 150–250 | 100–180 | 2,0–3,0 |
| 3,2 | 250–400 | 160–250 | 2,4–4,0 |
| 4,0 | 400–500 | 200–320 | 3,0–4,0 |
Affûtage

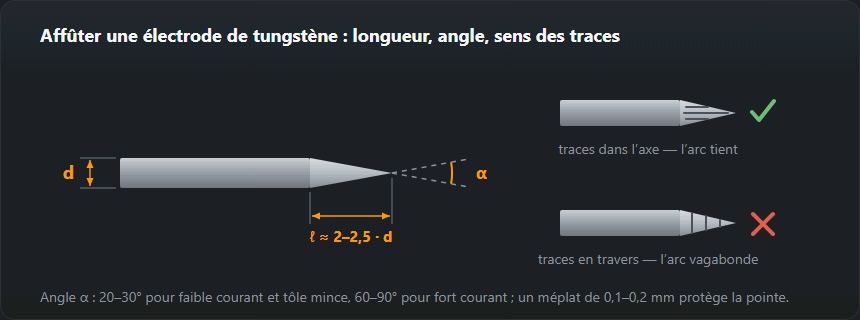
| Angle d’affûtage | Courant | Ce que cela donne |
|---|---|---|
| 15–30° | faible | Amorçage facile, arc étroit, pénétration profonde et étroite. S’use vite. |
| 30–60° | moyen | Le compromis : arc stable et durée de vie acceptable. |
| 60–90° | élevé | Arc large, durée de vie la plus longue, moins de risque de faire fondre la pointe. |
| Pointe boulée | AC (WP, WZ-8) | Se forme d’elle-même en courant alternatif et maintient stable le point cathodique. |
Erreurs courantes
- Affûter en travers. Des stries perpendiculaires à l’axe font dévier l’arc. Affûtez dans le sens de l’axe, sur une meule réservée au tungstène.
- Plonger l’électrode dans le bain. Une pointe contaminée donne un arc instable et des inclusions de tungstène dans la soudure — réaffûtez-la plutôt que d’essayer de la nettoyer en la brûlant.
- WT-20 en courant alternatif. Le tungstène thorié se fend et crache en courant alternatif. Pour l’aluminium, utilisez le WP, le WZ-8 ou le WL-20.
- Dépassement trop long. Hors de la protection gazeuse, le tungstène s’oxyde et vire au bleu. Gardez le dépassement inférieur au diamètre de la buse.
Lire la désignation : lettre, nombre, couleur
La désignation d’une électrode comporte trois parties. W est le tungstène ; la deuxième lettre indique l’oxyde ajouté : P — tungstène pur, sans addition, T — thorium, C — cérium, L — lanthane, Z — zirconium, Y — yttrium. Le nombre est la teneur en oxyde multipliée par dix : le WL-15 contient 1,5 % de La₂O₃, le WT-20 2 % de ThO₂, le WZ-8 0,8 % de ZrO₂. La couleur de la pointe le répète pour qu’on puisse reconnaître l’électrode hors de sa boîte — c’est pourquoi chaque réaffûtage doit laisser la peinture sur l’autre bout.
Quel tungstène pour quoi — le choix rapide
- Acier et inox en courant continu, électrode au − : d’abord le WL-20 (bleu) ; le WC-20 (gris) quand vous soudez de la tôle fine à faible intensité et qu’il faut un amorçage fiable.
- Aluminium et magnésium en courant alternatif : WP (vert) ou WZ-8 (blanc), qui forment une boule à l’extrémité ; sur un poste inverter à onde carrée, le WL-20 affûté en pointe convient aussi.
- Titane et assemblages critiques : WY-20 (bleu foncé) en courant continu.
- Un seul type en rayon : le WL-20 — il fonctionne en courant continu comme en alternatif, donc un atelier qui soude de l’acier et, à l’occasion, de l’aluminium n’a pas besoin de stocker trois types.
Le WT-20 rouge est encore en vente et soude très bien en courant continu, mais sa poussière de meulage contient du thorium radioactif. Si vous l’utilisez, affûtez sur une meule à part avec aspiration et ne respirez pas la poussière. Les électrodes lanthanées et cériées donnent pratiquement le même arc sans ce problème.
Exemple chiffré : quel diamètre pour quelle intensité
Le tableau des intensités ci-dessus donne la plage de chaque diamètre séparément en courant continu, électrode au −, et en courant alternatif. Deux cas typiques :
- Acier de 5 mm, 160 A en courant continu, électrode au −. Une électrode de 2,4 mm supporte 150 à 250 A en courant continu, électrode au − — 160 A se situe en bas de la plage, et une pointe de 30 à 60° convient. Une électrode de 1,6 mm (70 à 150 A) serait déjà surchargée.
- Aluminium, 200 A en courant alternatif. La même 2,4 mm plafonne à 180 A en courant alternatif, donc à 200 A elle serait déjà surchargée, avec une boule qui grossit visiblement. La 3,2 mm (courant alternatif 160 à 250 A) est le bon choix.
L’erreur peut aller dans les deux sens. Une électrode trop fine à forte intensité fond à la pointe et laisse tomber du tungstène dans le bain. Une électrode trop grosse à faible intensité — disons une 2,4 mm à 30 A sur une tôle de 1 mm — s’amorce difficilement et l’arc patine sur l’extrémité. C’est à cela que sert le diamètre de 1,0 mm (courant continu, électrode au − : 15 à 80 A).
L’affûtage en pratique
- Une meule dédiée. Une meule qui a servi sur de l’acier transporte des limailles sur le tungstène et de là dans la soudure. Gardez une meule séparée pour le tungstène, de préférence diamantée, ou une meuleuse dédiée.
- Cône de 2 à 3 diamètres de long. Pour 2,4 mm, cela fait 5 à 7 mm. Un cône court donne un arc plus large, un cône long un arc plus étroit.
- Un petit méplat en bout à forte intensité : au lieu d’une pointe en aiguille, un petit plat qui ne se détachera pas dans le bain.
- La boule en courant alternatif se forme d’elle-même sur le WP et le WZ-8. Une boule qui grossit vite et dépasse le diamètre de l’électrode signale trop d’intensité ou une balance poussée trop loin vers l’électrode au +.
La peinture est partie — identifier l’électrode
Pas à l’œil : des électrodes à additions différentes se ressemblent toutes. C’est pourquoi on les range dans des tubes étiquetés, un type par tube, et on les affûte du côté non peint. Une électrode inconnue vaut mieux mise de côté que devinée : le WT-20 en courant alternatif se fend et crache, et le WP en courant continu, électrode au −, perd vite sa pointe.
Le diamètre, l’angle d’affûtage et la taille de la buse pour une intensité donnée se calculent avec le sélecteur d’électrode de tungstène ; l’intensité selon l’épaisseur de tôle est sur la page soudage TIG, et le gaz pour le TIG dans choix du gaz de protection.
Questions fréquentes
Quel tungstène pour l’aluminium ?
En courant alternatif, WP (vert) ou WZ-8 (blanc) : tous deux gardent l’extrémité en boule qu’exige le courant alternatif. Sur les postes inverter à onde carrée, le WL-20 (bleu) convient aussi très bien, et on l’affûte en pointe plutôt qu’on ne le boule.
Que prend la place du WT-20 thorié ?
Le WL-20 (lanthané, bleu) est le plus proche pour le comportement de l’arc en courant continu, sans la faible radioactivité du thorium. Le WC-20 (cérié, gris) s’amorce mieux à faible intensité et convient aux faibles épaisseurs.
À quel angle faut-il affûter ?
Règle pratique : la longueur affûtée fait de deux à trois fois le diamètre de l’électrode. Un affûtage aigu (15 à 30°) donne un arc étroit et un amorçage fiable à faible intensité ; un affûtage émoussé (60 à 90°) donne un arc plus large et dure plus longtemps à forte intensité. Affûtez dans le sens de l’axe, jamais en travers — les stries transversales dévient l’arc sur le côté.
Que signifie un tungstène vert ?
Une pointe verte, c’est du WP — tungstène pur, au moins 99,95 % de W, sans addition d’oxyde. On l’utilise en courant alternatif pour l’aluminium et le magnésium, car en courant alternatif il forme de lui-même une boule stable à l’extrémité.
Quel tungstène pour l’acier inoxydable ?
WL-20 (bleu) ou WC-20 (gris) en courant continu, électrode au −, affûté dans le sens de la longueur en cône de 2 à 3 diamètres de long. Pour une tôle jusqu’à 2 mm, un diamètre de 1,6 mm suffit.
Le tungstène thorié est-il dangereux ?
Le thorium du WT-20 est faiblement radioactif, et le danger principal est d’inhaler la poussière de meulage. Si vous l’utilisez, affûtez avec aspiration sur une meule à part ; le WL-20 lanthané le remplace sans ce problème.
Mis à jour :